Entre em Contato com a IDA
Linha de produção de selante de silicone: um guia de processo para RFQ

Conteúdo
mostrar
Uma linha de produção de selante de silicone não é um misturador seguido por uma máquina de envase É uma cadeia controlada que transforma uma formulação precisa e seus ingredientes de fórmula aprovados em embalagens completas, liberadas e seladas, e sua capacidade efetiva de produção é determinada pela função verificada mais lenta nessa cadeia.
Este guia mostra aos compradores de equipamentos como definir o limite do processo, identificar o que o processo requer para a limpeza do equipamento, escolher uma arquitetura, dimensionar a linha, prová-la com testes representativos e escrever termos de aceitação que os fornecedores possam realmente testar.
O processo de produção de fabricação pode incluir manuseio automático, mas a automação só agrega valor quando o fabricante já definiu o dever subjacente e a evidência de aceitação.
Defina o limite da linha antes de comparar máquinas
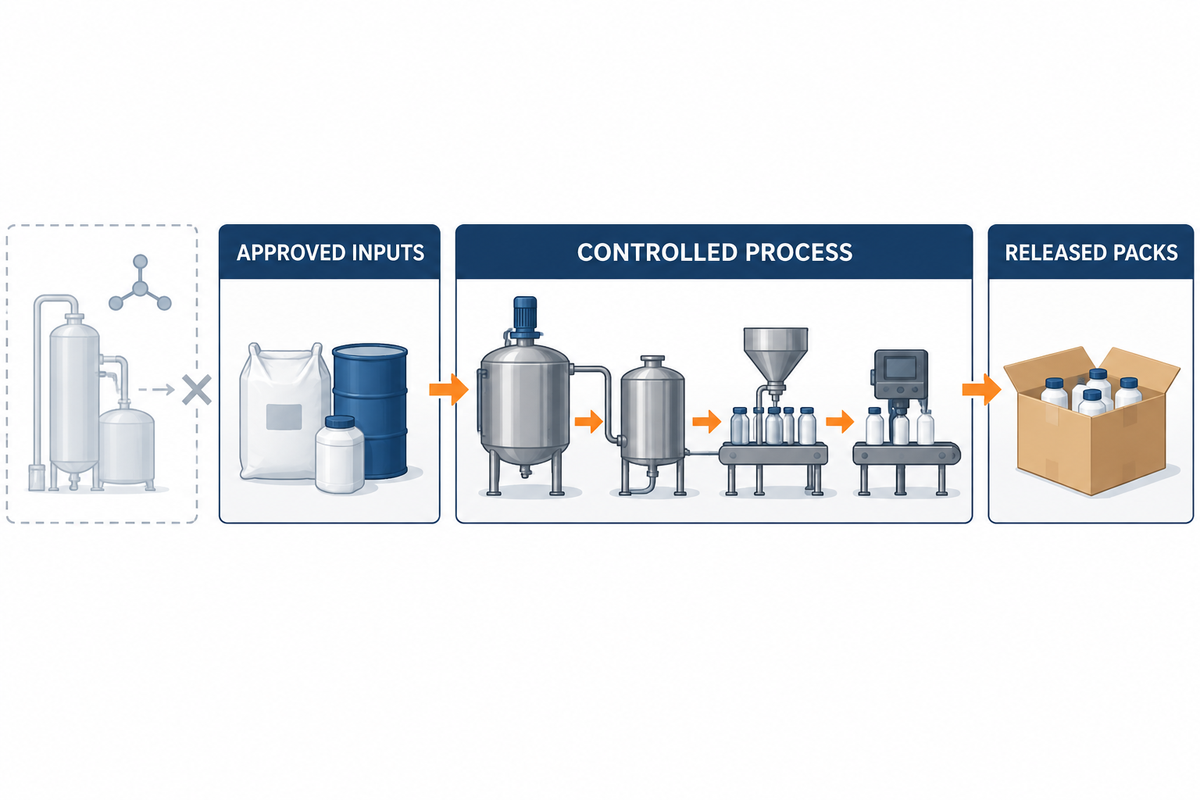
Uma linha comprada típica começa com polímeros, enchimentos, plastificantes, reticulantes e outros ingredientes de reticulação recebidos e aprovados por especificação, catalisadores, pigmentos e outros aditivos. Termina com materiais qualificados e liberados em cartuchos selados e codificados, salsichas, baldes ou tambores.
Fabricação de silício metálico, clorossilanos, siloxanos, polímeros de base e sílica cai dentro de um escopo de produção química-separado do processo de produção de selante de silicone, a menos que a integração para trás para projetos chave na mão linha de produção além do equipamento de linha de produção de selante de silicone é explicitamente declarada A fusão desses escopos em um único pedido de cotação torna as comparações de equipamentos sem sentido.
Onde deve começar e terminar uma linha de selante de silicone?
| Item limite | Proprietário típico | Interface necessária | Prova para solicitar |
|---|---|---|---|
| Matérias-primas aprovadas | Formulador e equipe de qualidade | Identidade, armazenamento e status de liberação | Especificação do material e registro do lote |
| Carregamento e dosagem | Fornecedor linha | Faixa de ingredientes e método de adição | Adições de teste gravadas |
| Mistura e dispersão | Fornecedor de linha com formulador | Reologia e endpoint | Teste de material representativo |
| Atmosfera e vácuo | Compartilhado | Envelope do produto e capacidade do equipamento | Registros de vazamento, retenção e lote |
| Descarga e transferência | Fornecedor linha | Pressão, fechamento e calcanhar residual | Equilíbrio de massa e tempo de descarga |
| Enchimento e selagem | Fornecedor embalagem | Mistura do pacote e condição do material | Rejeitar e selar-registro de integridade |
| Liberação produto | Equipe de qualidade do comprador | Amostragem e método de ensaio | Resultado de lançamento assinado |
| Síntese de polímeros upstream | Excluído, a menos que contratado | Base separada da planta de reação | Exclusão de escopo explícito |
Principais conclusões: Congele o início, o acabamento, os proprietários, as interfaces e as exclusões, antes de considerar os modelos de máquinas. NIST’s estrutura de requisitos de sistemas de produção da mesma forma, começa definindo o contexto, o escopo e os requisitos de informação do sistema de fabricação.
Escolha a Arquitetura por Família de Produtos
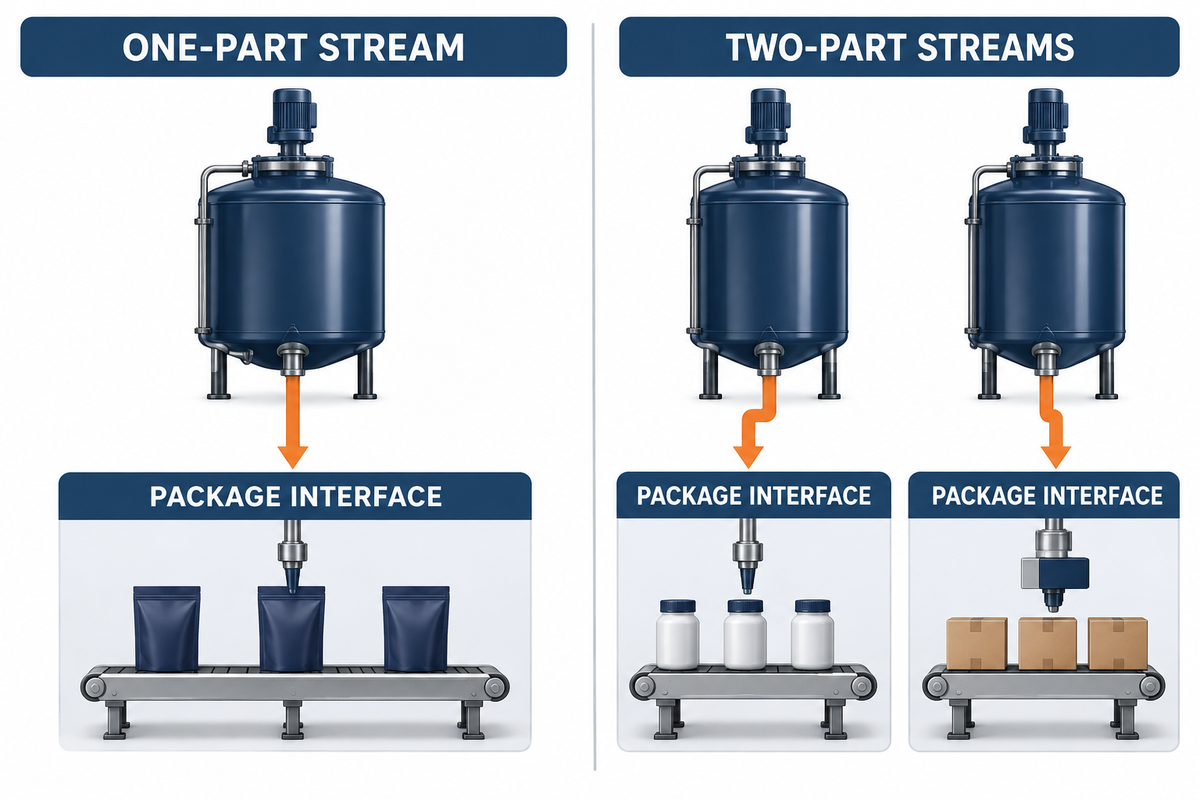
A família de produtos altera o dever do processo Um produto de cura por umidade de uma parte é feito e embalado como um fluxo protegido, enquanto um sistema de duas partes mantém os componentes separados até o uso e pode precisar de trens separados, registros de liberação e disposições de controle de proporção ou embalagem emparelhada.
Como os sistemas de uma e duas partes alteram a arquitetura da linha?
| Decisão | Linha de uma parte | Linha de duas partes | O comprador deve confirmar |
|---|---|---|---|
| Fluxos materiais | Um fluxo terminado | Fluxos de componentes separados | Propriedade formulação |
| Controle de contaminação | Proteja o material sensível à cura | Evite o contato cruzado entre os componentes | Método de limpeza e segregação |
| Registros lançamento | Registro de lote finalizado | Registros de componentes e emparelhamento | Profundidade rastreabilidade |
| Embalagem | Pacote único estanque à umidade | Pacotes separados ou emparelhados | Formatos comerciais reais |
| Controle de proporção | Normalmente fora da mistura de uso final | Pode ser fundamental na distribuição | Onde pertence o controle de proporção |
| Plano experimental | Produto acabado em pior condição | Cada componente e uso emparelhado | Testes de aceitação |
Os rótulos neutros, acetoxi, estruturais, de uso geral e de componente único não determinam por si só materiais de construção, temperatura, nível de vácuo, uso de nitrogênio ou classificação de segurança; a mistura a vácuo e o serviço de alta temperatura são condições de processo separadas. A formulação real e as fichas de dados de segurança são necessárias para essas determinações.
Principais conclusões: divida o conceito por famílias de produtos materialmente diferentes antes de combinar em uma linha compartilhada.
Mapeie cada dever do processo para com o equipamento certo
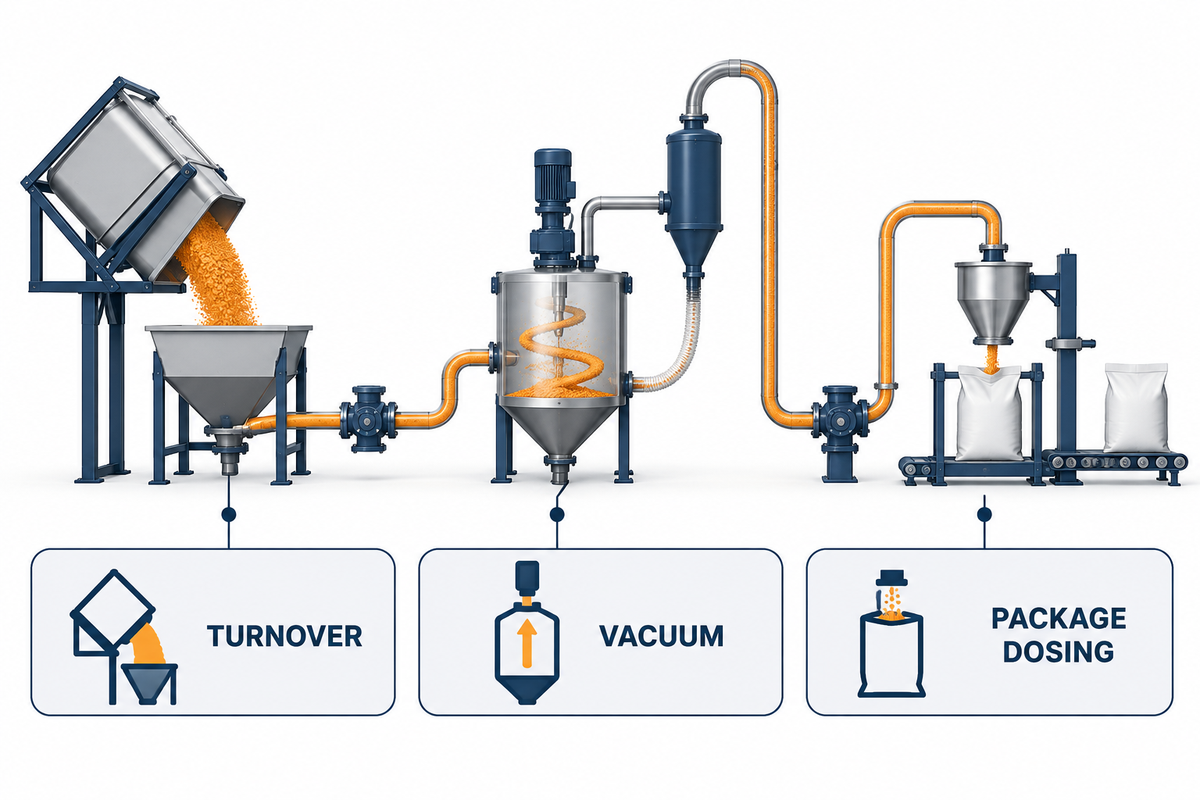
Comece com tarefas, não com nomes de equipamentos: receber, dosear, molhar, virar todo o recipiente, dispersar, gerenciar calor e atmosfera, descarregar, transferir, encher, selar, codificar e liberar; em seguida, compare o volume de negócios necessário com a misturador planetário duplo e outras arquiteturas adequadas A mistura de silicone de alta viscosidade pode adicionar calor e incorporar ar, de modo que a arquitetura selecionada deve ser testada como um método operacional completo; o guia de seleção do misturador de alta viscosidade explica as questões adjacentes de seleção de equipamentos.
Quais funções pertencem aos equipamentos planetários, multieixos, amassadores, fresadores, a vácuo e de descarga hidráulica?
| Dever | Equipamento candidato | Provas que decidam |
|---|---|---|
| Incorporação pó | Planetário, multi-eixo, ou amassador | Controle de poeira, tempo de wet-out, zonas não misturadas |
| Volume de negócios de navios inteiros | Arranjo planetário ou de amassadeira | Uniformidade representativa do lote |
| Dispersão de alto cisalhamento | Dispersor ou outro estágio de alto cisalhamento definido | Ponto final do produto e histórico de calor |
| Fresagem fina | Moinho condicional de três rolos | Ponto final perdido pela mistura upstream |
| Remoção ar | Recipiente e sistema com capacidade de vácuo | Resultados de vazamento, retenção, densidade e aparência |
| Descarga não-fluente | Platen hidráulico ou bomba adequada | Tempo de descarga, calcanhar, pressão, temperatura |
| Transferência protegida | Tubulação fechada e conexões controladas | Registro de exposição e contaminação |
| Dosagem de pacote | Enchimento específico do formato | Peso, selo, rejeite e resultados de troca |
Um moinho de três rolos não é automaticamente necessário O equipamento projetado para serviço de alta viscosidade também deve demonstrar como as bolhas de ar são controladas ou removidas sob condições representativas do material Defina primeiro o ponto final de dispersão ou qualidade e, em seguida, prove se o misturador selecionado o atende sem adicionar carga de transferência, proteção, limpeza e contaminação.
Principais conclusões: cada máquina proposta precisa de uma tarefa definida, entrada medida e saída medida, e um registro de aceitação.
Controle a umidade, o ar, o calor e a contaminação
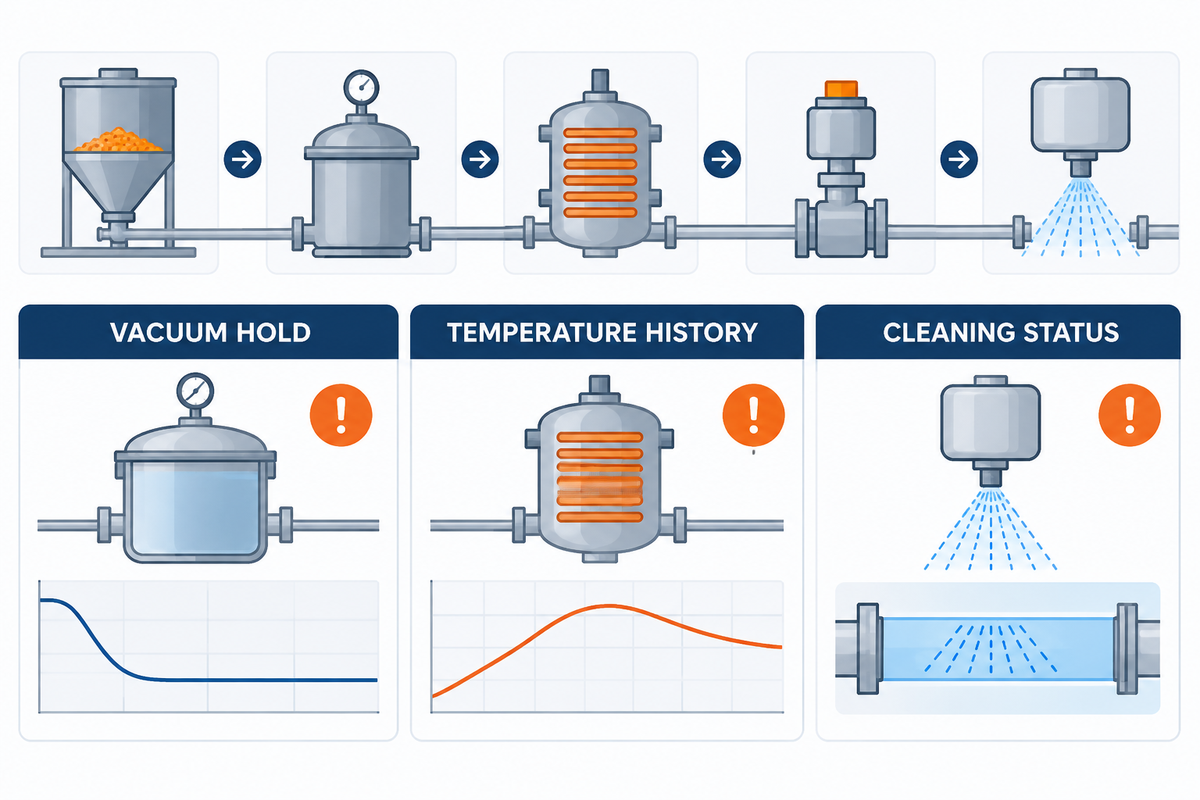
O proprietário da formulação define o envelope do processo O fornecedor do equipamento precisa mostrar como a linha o mede e controla, incluindo os deveres de vácuo e multieixo descritos nos da IDA guia misturador vácuo eixo triplo onde se aplicam esses deveres Evite pontos de ajuste universais de vácuo, temperatura, tempo de mistura ou atmosfera, pois fontes públicas não podem demonstrá-los para a receita do comprador.
| Ponto controle | Sinal falha | Evidência | Resposta |
|---|---|---|---|
| Condição do material bruto | Identidade ou exposição fora das especificações | Lote e disco de lançamento | Segure antes de carregar |
| Sequência de adição | Desvio de temperatura ou torque | Tendência de lote com carimbo de data/hora | Pare e avalie o lote |
| Sistema vácuo | Puxe para baixo lento ou retenção com falha | Resultado de vazamento e retenção | Verifique vedações, tubulações, bombas e carregamento |
| Histórico de temperatura | Pico não planeado ou recuperação lenta | Tendências de produtos e jaquetas | Revise o serviço de cisalhamento e transferência de calor |
| Fechamento transferência | Exposição, bolha ou evento de contaminação | Registro de conexão e transferência | Material afetado pela quarentena |
| Estado de limpeza | Risco de resíduo ou produto errado | Inspecção e liberação signoff | Repita a limpeza validada |
Principais conclusões: pontos de amostragem, registros e ações de desvio especificam sensores, não apenas recursos da máquina. Para o limite de segurança do maquinário, OSHA 29 CFR 1910.212 identifica pontos de operação, pontos de aperto e peças rotativas como guarda de perigos nos locais de trabalho dos EUA.
Deixe o formato do pacote definir o ritmo downstream
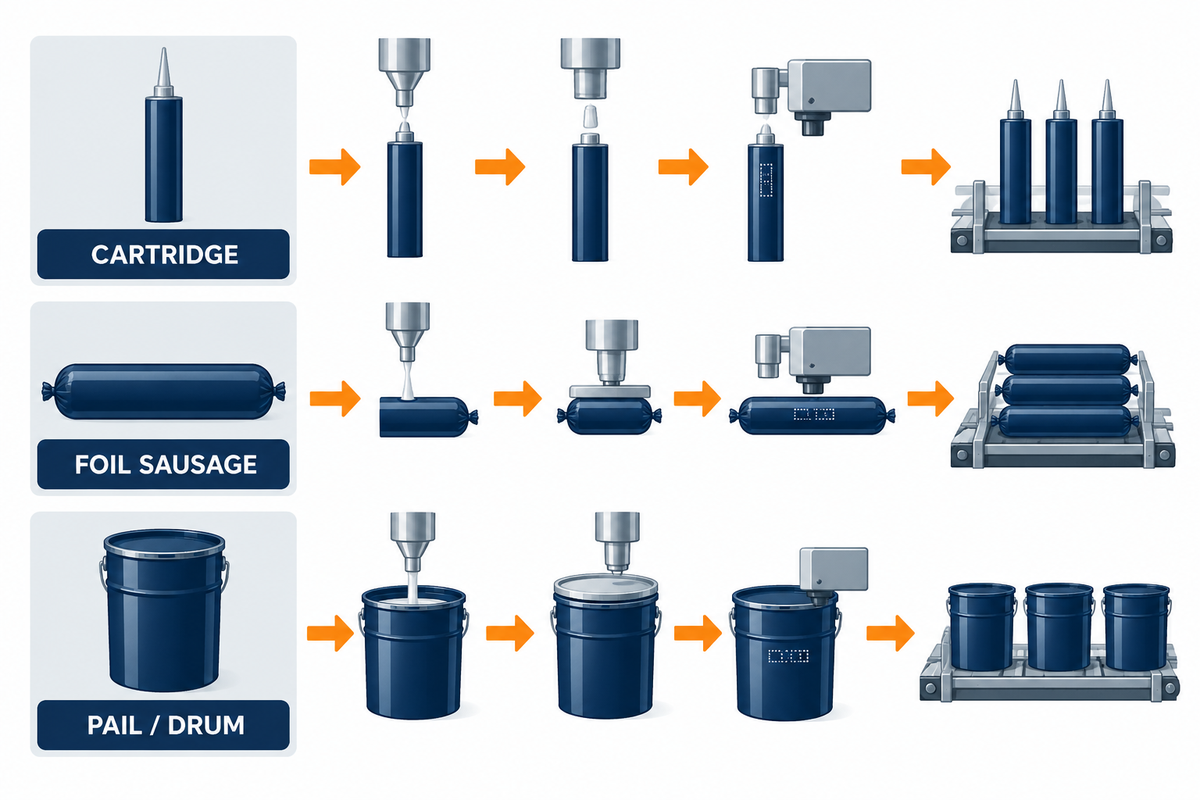
Cartuchos rígidos, salsichas, baldes e tambores impõem diferentes tarefas de dosagem, vedação, codificação, troca, trabalho e manuseio de rejeitos; IDA’s guia máquina enchimento fornece uma comparação de formato mais amplo Os próprios fornecedores de enchimento configuram sistemas em torno da viscosidade, formato do recipiente, método de dosagem e requisitos de produção Um enchimento de alta velocidade é relevante apenas quando testes representativos de produtos e embalagens provam que o caminho a jusante completo pode sustentar sua taxa.
Como cartuchos, salsichas, baldes e tambores mudam o design da linha?
| Caminho pacote | Interface crítica | Evidência de julgamento | Restrição oculta |
|---|---|---|---|
| Cartucho rígido | Alimentação do recipiente, enchimento, êmbolo, vedação, código | Peso e integridade do fechamento | Manuseio e troca de contêineres |
| Salsicha folha | Filme, recorte, corte, código | Integridade do selo e do grampo | Manuseio e resíduos de filmes |
| Balde | Dose em massa, tampa, identificação | Verificação de massa e fechamento | Manuseio e fluxo de paletes |
| Tambor | Transferência e fechamento de alta massa | Balanço de massa e controle de contaminação | Descarga e movimento do material |
Takeaway: use a mistura do pacote, e o produto o pior da manipulação no caminho do pacote ao determinar o tamanho do sistema de produção.
Dimensione a linha ao redor do gargalo, não a embarcação
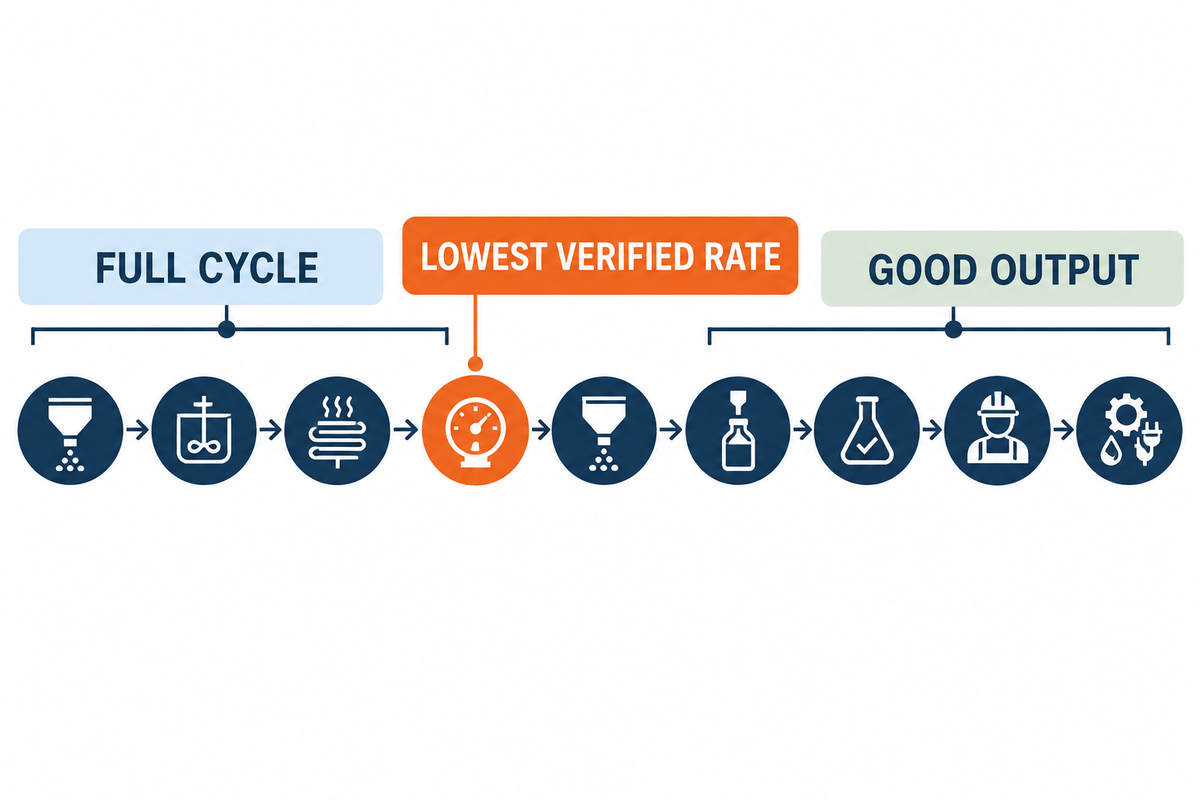
Quais entradas dimensionam uma linha de selante de silicone de forma credível?
O volume nominal do recipiente não é uma saída vendável Começamos com a massa do lote liberada utilizável dividida pelo tempo de ciclo completo Em seguida, aplicamos horas programadas, disponibilidade e bom rendimento do lote.
Boa produção anual = (massa de lote liberada utilizável . tempo de ciclo completo) × horas de produção programadas × disponibilidade × bom rendimento de lote.
O ciclo completo compreende carregamento, mistura, aquecimento ou resfriamento, tratamento a vácuo, descarga, liberação de qualidade, limpeza e troca Cada valor deve ser de registros do comprador ou de um teste representativo A equação é uma planilha, não uma reivindicação de desempenho IDA.
Mapa de restrições de gargalo lote a embalagem
| Estágio | Entrada medida | Taxa ou tempo | Proprietário | Prova contratual |
|---|---|---|---|---|
| Alimentação de matérias-primas | Pior sequência de pó e líquido | Tempo de carga por lote | Planta | Registro de ensaio observado |
| Mistura e rotatividade | Formulação representativa | Hora de terminar acordado | Fornecedor + qualidade | Tendência e teste do lote |
| Recuperação térmica | Carga térmica real | Tempo de calor/resfriamento | Fornecedor | Tendência temperatura |
| Tratamento vácuo | Nível de preenchimento real | Puxe para baixo e mantenha o tempo | Fornecedor | Registro vácuo |
| Descarga | Produto de pior fluxo | Massa liberada por hora | Fornecedor | Balanço de massa |
| Enchimento e selagem | Mistura real do pacote | Embalagens aceitas por hora | Fornecedor embalagem | Contagem de mochila boa |
| Trabalho | Plano de turnos com pessoal | Horário de atendimento e intervenções | Planta | Log do operador |
| Liberação qualidade | Testes e amostragem necessários | Liberar o prazo de entrega | Qualidade | Registro laboratorial |
| Utilitários | Demanda de pico simultânea | Capacidade disponível | Engenharia | Teste de utilidade medida |
Em um teste representativo, a taxa mais baixa verificada controla a linha A equipe financeira deve fazer um modelo de retorno sobre a boa produção empacotada, e o gerente da fábrica e a equipe de qualidade devem fornecer evidências sobre o tempo de ciclo e o rendimento.
Principais conclusões: Contrate o gargalo e seu método de teste, e não a capacidade principal separada de todo o ciclo. A Análise de sistemas de fabricação do NIST da mesma forma, descreve um gargalo de rendimento como a máquina que mais impede o rendimento da linha de produção.
Valide o processo com testes representativos de materiais
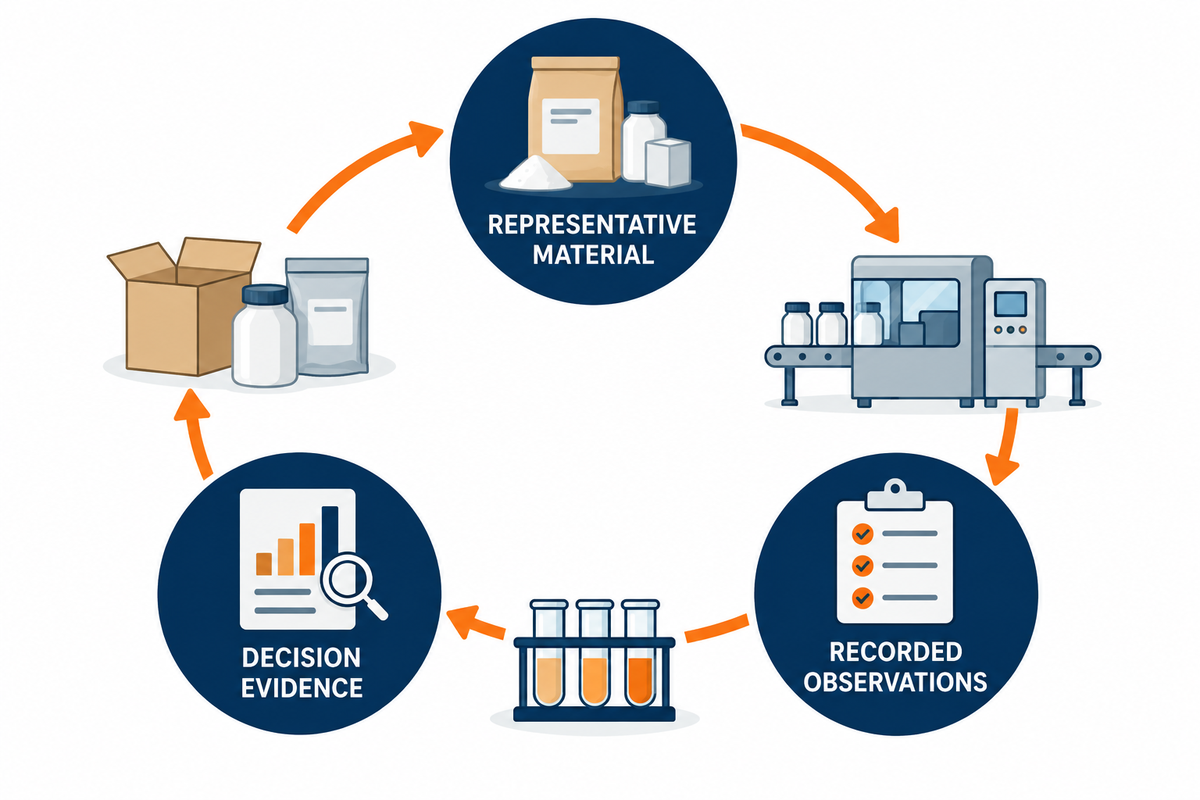
Os ensaios devem usar o polímero ou base real do comprador, enchimentos, aditivos e embalagens selecionadas com viscosidade relevante e carga de enchimento As notas de alto desempenho ainda exigem a mesma evidência de material representativo, em vez de uma suposição baseada em rótulo Um substituto mais fácil pode provar o movimento, mas não o desempenho do produto.
- Identifique cada lote de material, revisão de receitas e revisão de pacotes.
- Documentar a sequência de adição, tempo, temperatura, sinal de torque/carga, comportamento do vácuo e quaisquer intervenções do operador.
- Meça os pontos finais do produto acordados, a massa utilizável, o calcanhar residual, o tempo de descarga, as rejeições da embalagem e o quão repetível é o processo.
- Estabeleça suposições de aumento e identifique quais permanecem não verificadas.
- A propriedade do material de teste, resíduos, amostras, desvios e novos testes deve ser estabelecida.
A orientação técnica de autoria do fornecedor de Christine Banaszek, da Charles Ross & Son, recomenda comparar os tipos de misturadores candidatos usando o processo real e considerando o tempo de ciclo, limpeza, integridade da descarga, aquecimento e energia.
Levantamento importante: O pacote de evidências é a ligação entre um conceito plausível e uma linha de produção contratível.
Transforme Promessas de Fornecedor em Evidências de Aceitação
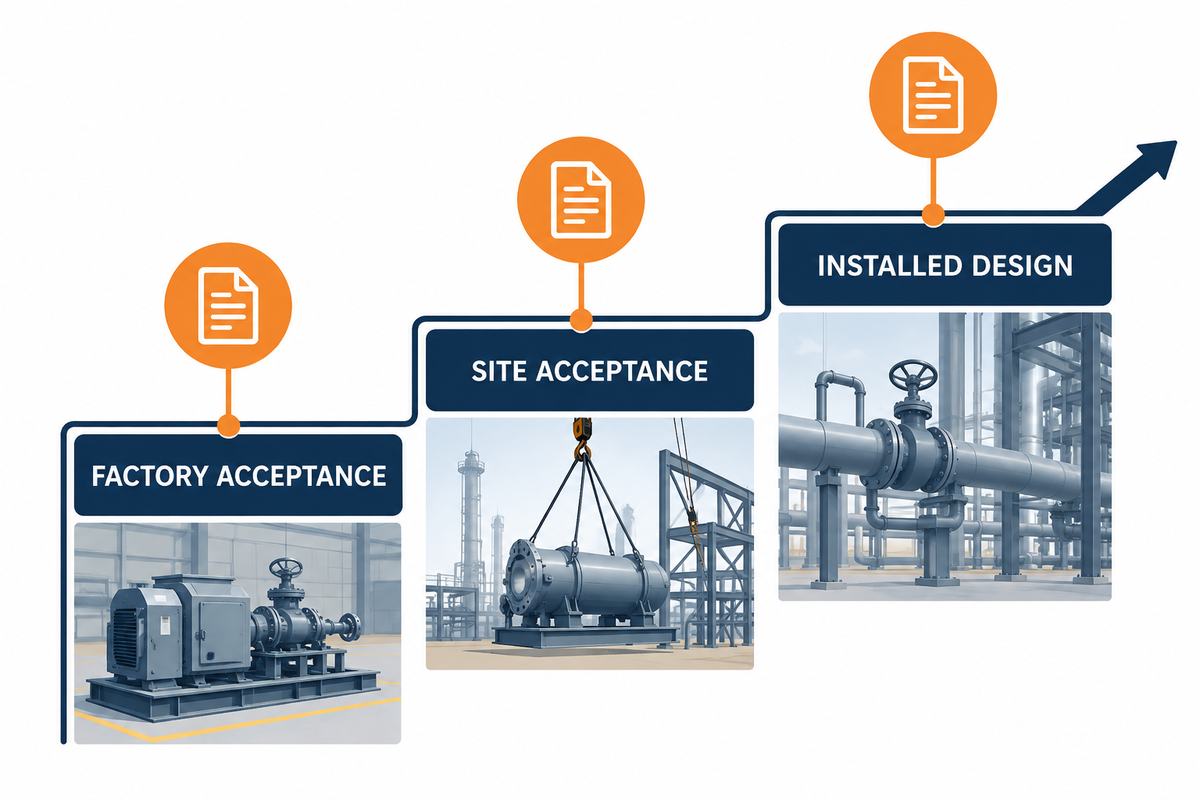
A aceitação da fábrica e a aceitação do local respondem a perguntas diferentes: uma verifica o sistema construído antes do envio, enquanto a outra verifica o sistema instalado com as condições do local do comprador Ambos precisam de requisitos predefinidos e resultados documentados.
Quais evidências pertencem em testes, aceitação de fábrica, aceitação de site e qualificação de processo?
| Portão | Pergunta | Registro necessário | Proprietário de aceitação | Acção comercial |
|---|---|---|---|---|
| Revisão design | As funções e interfaces estão concluídas? | Escopo e desenhos aprovados | Engenharia + compras | Libere o projeto detalhado |
| Teste de controle seco | Sequências, alarmes e intertravamentos funcionam? | Log de funções assinado | Engenharia + segurança | Teste de liberação úmida |
| Teste de fábrica molhado | O material acordado pode atender aos endpoints definidos? | Lote, teste e pacote de desvio | Qualidade + planta | Aprovar marco da expedição |
| Teste de embalagem | As embalagens aceitas são produzidas nas condições testadas? | Good-pack, rejeite e selo registre | Qualidade + operações | Aceitar subsistema de pacotes |
| Aceitação do site | A linha instalada funciona com utilitários do site? | Relatório de desempenho instalado | Planta + engenharia | Aprovar marco de instalação |
| Qualificação de processo | O desempenho é repetível? | Evidência de repetição acordada | Qualidade | Liberar uso comercial |
| Documentação | A planta pode operar e manter a linha? | Manuais, desenhos, peças sobressalentes, treinamento | Manutenção + operações | Fechar retenção de documentação |
| Fechamento desvio | As falhas foram corrigidas e testadas novamente? | Desvio aprovado e reteste | Autoridade contratual nomeada | Liberação retida pagamento |
Pontos de operação relevantes, pontos de aperto e peças rotativas devem ser abordados por proteção de máquina sob a jurisdição aplicável. Um certificado ou declaração de vendas não substitui a inspeção do projeto instalado.
Principais conclusões: vincule todas as promessas importantes a um teste, valor observado, registro, proprietário, rota de desvio e marco de pagamento.
Construa uma linha de selante de silicone pronta para cotação RFQ
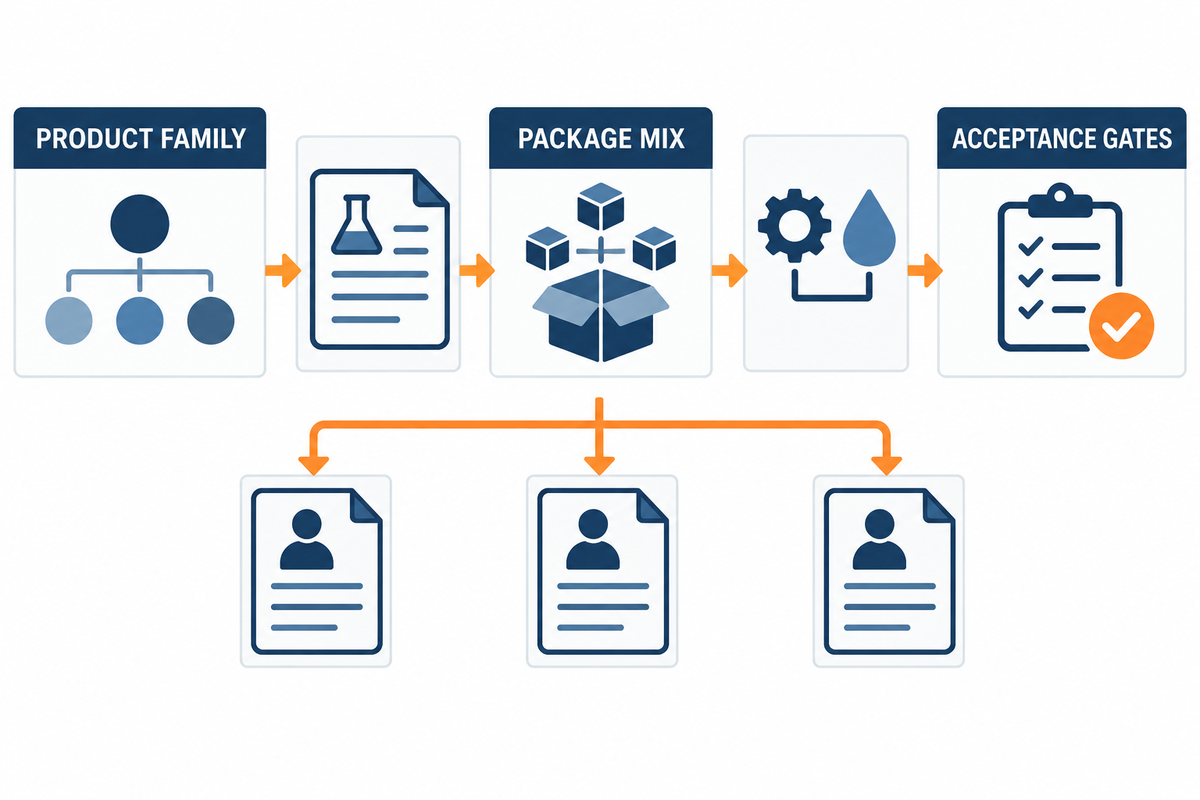
Uma solicitação comparável de cotação deve indicar a divisão produto-família, boa saída alvo, envelope de receita, método de reologia, propriedades de enchimento, sequência de adição, mistura de pacotes, utilitários do local, controles, base de segurança, plano de teste, portões de aceitação, documentação, peças de reposição e expectativas de serviço.
- Defina o limite do processo adquirido e as exclusões explícitas.
- Liste produtos e pacotes representativos e de pior condição.
- Indique entradas mensuráveis do processo sem compartilhar mais detalhes da receita do que o necessário.
- Exigir que os fornecedores especifiquem suposições e exclusões, interfaces potenciais e gargalo de rendimento previsto.
- Anexe o pacote de evidências do julgamento e a matriz de evidências a pagamento.
- Peça cargas de serviços públicos, pegada, método de limpeza, base de mudança e suposições de pessoal.
- Exigir que os desvios sejam visíveis para que as propostas possam ser normalizadas.
Quando a base de decisão estiver disponível, reveja a linha de produção de adesivos da IDA Equipment para discussões de configuração e cotação Este artigo continua sendo o guia de preparação; a página vinculada é a transferência comercial.
Principais conclusões: Os pedidos de cotação devem ser redigidos de forma a incentivar os fornecedores a definir o preço do mesmo limite e a provar os mesmos resultados.
Caminho de decisão: escopo, prova, tamanho e especificação
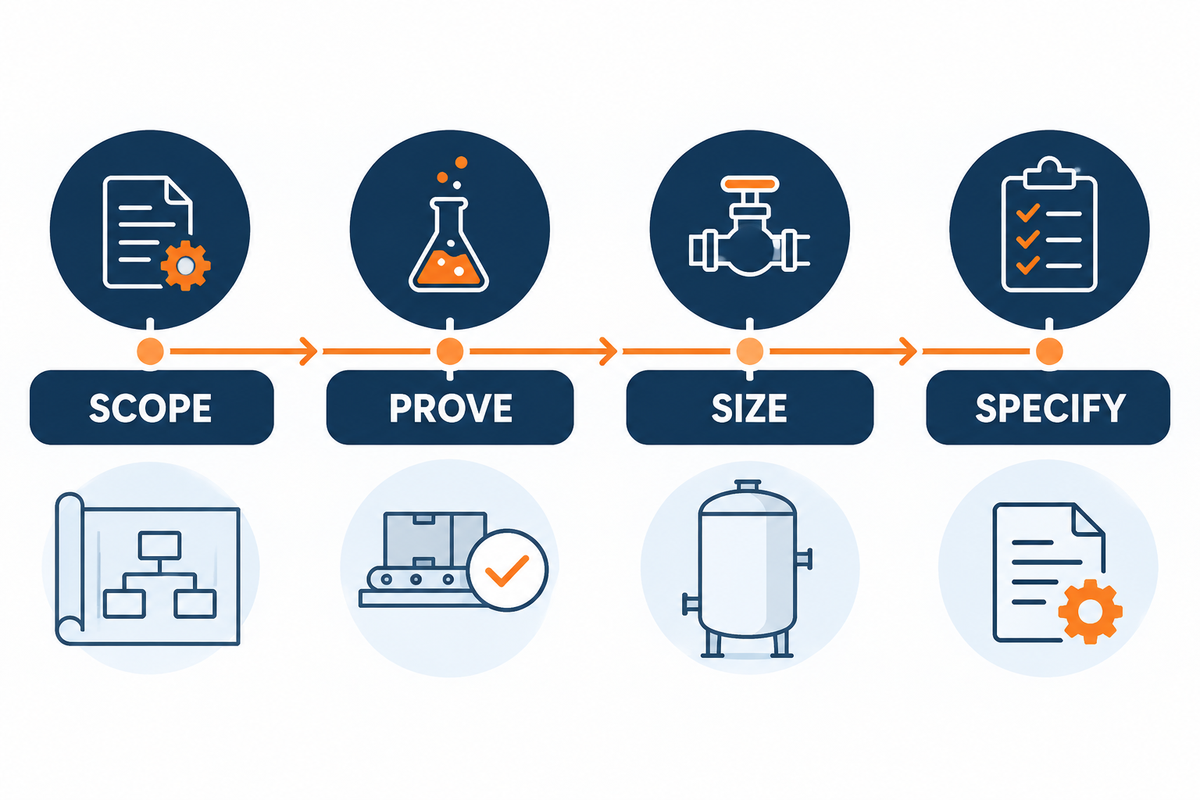
- Congele o limite da linha e as exclusões.
- Separar famílias de produtos materialmente diferentes.
- Atribua cada tarefa do processo a uma função de equipamento.
- Defina a mistura real de formatos downstream.
- Materiais e pacotes representativos de teste.
- Calcule a saída com base no tempo de ciclo completo e na taxa mais baixa verificada.
- Vincule testes e registros a marcos comerciais.
- Emita uma solicitação comparável e pronta para orçamento.
Se as evidências não suportam suposições, revise o conceito ou teste-o novamente NIST’s orientação de verificação e validação define testes de aceitação como testar um sistema para garantir que os requisitos contratuais sejam satisfeitos Não deixe que a pressão de cronograma transforme uma suposição não verificada em uma taxa de linha garantida.
Perguntas frequentes
Que equipamento é necessário para uma linha de produção de selante de silicone?
Não há lista global Um conceito completo atribui equipamentos a todos os seguintes em alguma combinação: Recepção e dosagem, turnover e dispersão de alta viscosidade, controle de atmosfera, moagem condicional, descarga, transferência, enchimento, codificação e liberação de qualidade O conjunto final é determinado pelo envelope da receita, família de produtos, tamanho do lote, mistura de embalagens e evidências de teste.
É sempre necessário um moinho de três rolos para a produção de selante de silicone?
Não. A moagem é uma etapa de dispersão condicional. Primeiro, defina o ponto final da qualidade do produto e avalie com testes representativos se o misturador especificado o atingir sem um moinho separado. Além disso, considere as tarefas de calor, proteção, transferência, limpeza e contaminação do moinho.
Como você calcula a capacidade da linha de selante de silicone?
Isso começa com a massa utilizável liberada por lote e o tempo de ciclo completo Aplique as horas programadas, a disponibilidade e o bom rendimento do lote e, em seguida, compare o resultado com os limites de alimentação, mistura, recuperação térmica, vácuo, descarga, enchimento, laboratório, mão de obra e utilidade. A taxa mais baixa verificada controla a linha.
Que matérias-primas entram em uma linha de fábrica de selante de silicone?
O escopo de produção adquirido normalmente recebe polímero base ou fluido de silicone aprovado por especificação, cargas, plastificantes, reticulantes, catalisadores, pigmentos, promotores de adesão e outros aditivos de formulação. Os ingredientes exatos e a sequência de adição pertencem ao formulador; o silício elementar e a síntese de polímeros a montante geralmente estão fora deste projeto de equipamento.
O que deve ser testado antes de encomendar uma linha turnkey?
Execute ingredientes e embalagens representativos através do processo proposto Verifique o volume de negócios, o ponto final da dispersão, o histórico de temperatura, o desempenho da atmosfera, a descarga, o enchimento, as rejeições, a limpeza, a rastreabilidade, os alarmes, as funções de segurança e os testes do produto final e, em seguida, converta os resultados acordados em critérios de aceitação contratual.
Referências e fontes
- OSHA 29 CFR 1910.212, Requisitos gerais para todas as máquinas
- Vedantes, espumas e guia de montagem industrial Dow Silicone
- Adesivos Indústria de Selantes e Silicones Mixing e Dispersing
- Christine Banaszz Ross & Sonek Misturadores planetários para adesivos e selantes Charles Ross & Sonek
- PQE Group, Teste de aceitação de fábrica e local
Os pontos de ajuste finais, materiais, classificações de segurança, garantias de saída, preço, prazo de entrega e propriedade da receita devem ser confirmados para o projeto real As faixas de desempenho do fornecedor são hipóteses de teste, não limites de projeto reutilizáveis.
Artigos relacionados
Tendências