Entre em Contato com a IDA
Tipos de equipamentos adesivos de fusão a quente: um guia prático de seleção

Conteúdo
mostrar
Equipamento dos tipos adesivos Hot Melt é uma maneira estranha de perguntar quais máquinas são usadas para derreter, transportar, medir e distribuir adesivo em uma linha de produção? O equipamento adesivo hot melt não é um único equipamento; as configurações do equipamento variam em toda a gama de adesivos hot melt em vez de seguir um layout padrão de hot melt Um sistema industrial pode incluir alimentação de material, fusão, bombeamento, transferência aquecida, medição, um aplicador, um bocal ou matriz e controles de linha.
Este guia compara os principais tipos de equipamentos sem tratar um nome de produto como uma especificação completa Ele oferece uma linguagem comum para as equipes de produção, manutenção e aquisição discutirem o processo, compararem cotações e planejarem evidências de aceitação.
Os sistemas industriais de cola de fusão a quente são usados em embalagens, montagem de produtos plásticos, montagem de eletrônicos e produção automotiva, onde os fabricantes usam materiais de fusão a quente e adesivos de cola quente são usados para unir peças de forma repetida, incluindo produtos fornecidos como bastões de cola Pequenas pistolas de cola de fusão a quente e pistolas de cola automáticas maiores são apenas uma extremidade dessa faixa A decisão do equipamento muda com a química do polímero, alvo de adesão, resistência de ligação, resistência ao calor, resistência ao impacto e dever de linha, incluindo se a ligação que se forma deve fornecer excelente resistência à umidade, se o material reage com a umidade e como ele se comporta na forma líquida.
Mapeie a Cadeia de Equipamentos Antes de Comparar Modelos
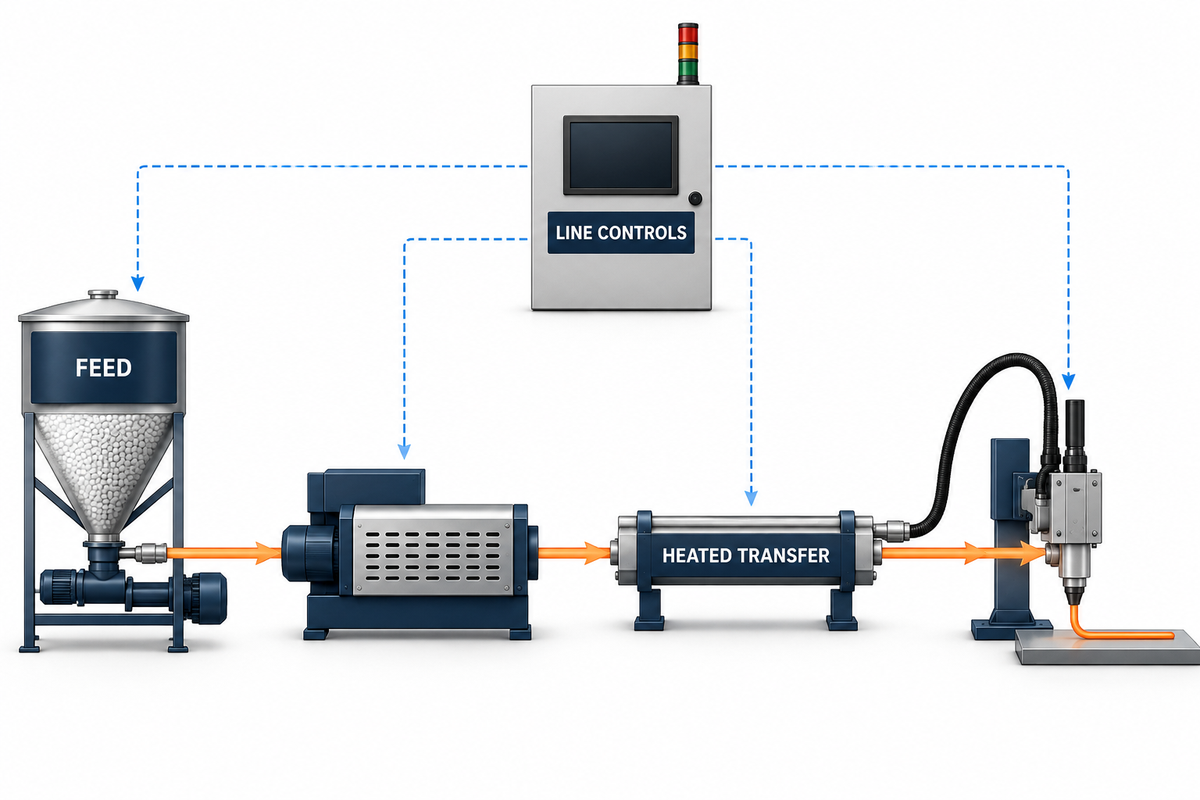
Primeiro defina o limite processo. Uma pequena arma ou unidade de bancada pode integrar diversas funções em um pacote.
| Papel do processo | Equipamento comum | Pergunta que deve responder |
|---|---|---|
| Alimentação ou descarga | Recarga manual, tremonha, balde ou descarregador de tambor, alimentação a granel | Como o adesivo entra no sistema sem contaminação ou exposição excessiva? |
| Derretimento | Fundidor de tanque, fundidor de grade, unidade de fusão sob demanda | O sistema pode criar adesivo fundido suficiente dentro da janela térmica permitida? |
| Bombeamento e medição | Bomba de engrenagem, bomba de pistão, regulador de pressão, unidade de medição | Pode fornecer fluxo estável na pressão e na abertura de cama necessárias? |
| Transferência aquecida | Coletor e mangueira aquecidos | A temperatura e a pressão podem permanecer controladas entre o aparelho de fusão e o aplicador? |
| Aplicação | Pistola, bico de conta, cabeça de pulverização, fibrador, matriz de extrusão, matriz de fenda, revestidor de rolo | Pode criar o padrão necessário em um produto em movimento? |
| Controle de linha | Zonas de temperatura, gatilhos, codificadores, receitas, alarmes, intertravamentos | O processo pode ser repetido, diagnosticado e interrompido com segurança? |
Este Mapa de Limites de Equipamentos expõe o erro de cotação onde um fornecedor cita uma linha completa, e o outro fornecedor cita o fundidor e a arma Ele também mostra a propriedade Pergunte ao fornecedor de adesivo para a janela relevante e faça parte do teste do equipamento O fornecedor do equipamento pode possuir o hardware de entrega O integrador de linha pode possuir os sinais, guarda e tempo.
Os materiais de fusão a quente reativos e de fusão a quente PUR introduzem um limite adicional Sua sensibilidade à umidade antes da aplicação e o comportamento de cura por umidade depois podem afetar a alimentação de fusão a quente a granel, a vedação, a prática de purga, as condições de teste e os aplicadores de fusão a quente em aplicações de montagem exigem uma aplicação pura enquanto o adesivo está no estado líquido e aplicado no estado fundido A proteção contra nitrogênio e uma cura específica nem sempre podem ser assumidas para esses materiais; esses requisitos devem ser fornecidos pelo produtor de adesivos e verificados por meio da validação do processo.
O comportamento de alguns produtos, como os hot melts de poliolefina, os copolímeros de etileno-acetato de vinila, o adesivo sensível à pressão e os graus reativos, pode ser diferente no mesmo hardware Para escolher a arquitetura certa, comece com o adesivo hot melt certo, seus produtos adesivos, tecnologia adesiva e tecnologia hot melt, incluindo como o adesivo é aquecido, não um item genérico.
Visão geral dos tipos de equipamentos
| Tipo | Papel primário |
|---|---|
| Pistola cola manual | Aplicação de grânulo ou ponto controlada pelo operador |
| Fundidor de bancada | Fornecimento aquecido em pequenos lotes |
| Derreter tanque | Fornecimento fundido armazenado para linhas automáticas |
| Unidade derretida sob demanda | Derrete um estoque menor perto da demanda |
| Descarregador de balde ou tambor | Alimenta material viscoso ou reativo de recipientes |
| Unidade de medição de bomba de engrenagem | Controla o fluxo contínuo ou baseado em razão |
| Aplicador automático de contas | Coloca contas ou pontos cronometrados |
| Spray ou cabeça de fibração | Cria cobertura de área aberta |
| Slot morrer ou extrusão morrer | Forma um filme ou perfil controlado |
| Revestidor rolo | Transfere adesivo através de uma superfície |
Compare as arquiteturas de suprimentos por gargalo oculto
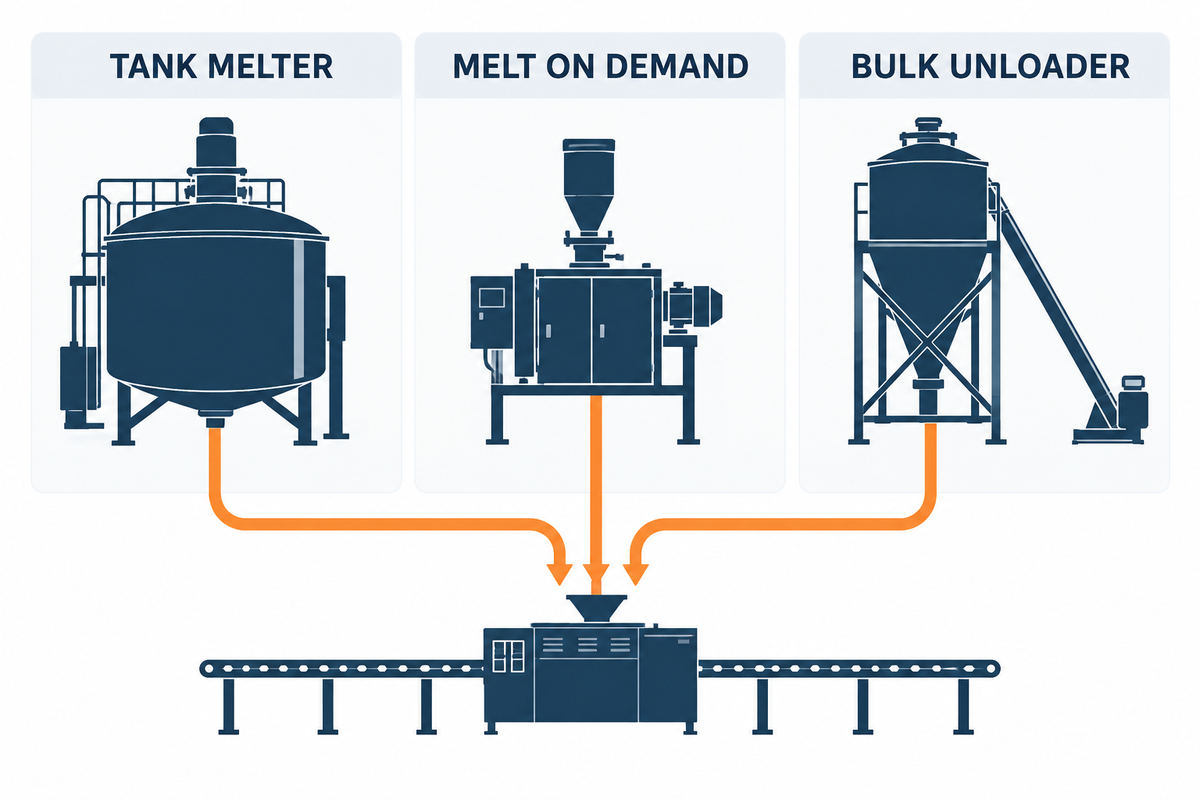
O tamanho do tanque é visível e geralmente domina as primeiras discussões, mas não é o mesmo que a capacidade da linha utilizável O fator limitante pode ser a recuperação do fundido, a entrega da bomba, a perda de pressão da mangueira, o ciclo dos aplicadores, a interrupção do reabastecimento, o tempo permitido do adesivo à temperatura ou se um longo tempo de abertura permanece disponível quando o adesivo é aplicado na temperatura correta de aplicação.
| Arquitetura | Geralmente se encaixa | Verifique antes de selecionar |
|---|---|---|
| Handheld ou bancada | Reparação, amostragem, tiragens curtas, montagem manual | Consistência do operador, frequência de recarga, repetibilidade de padrões, controles ergonômicos e de queima |
| Derreter tanque | Aplicações automáticas amplas com demanda estável | Recuperação utilizável com o adesivo real, inventário fundido exposto, método de recarga, acesso de limpeza |
| Derretimento sob demanda | Processos que buscam menos estoque fundido e resposta mais rápida | Recuperação de pico, confiabilidade da alimentação, aquecimento, forma adesiva, resposta de controle, carga de manutenção |
| Descarregador de balde ou tambor | Materiais de alto consumo, viscosos ou reativos, redução do manuseio manual | Troca de contêiner, vedação de seguidor, resíduos residuais, controle de umidade, serviço de bomba |
| Fornecimento a granel | Plantas contínuas de alto volume | Redundância, filtragem, longos caminhos de transferência, estratégia de desligamento, medição em cada usuário |
A demanda média e o pico de demanda (de curta duração) são registrados em uma Matriz Prática de Gargalo de Derretimento a Cabeça, juntamente com taxas de fusão e taxas de bomba comprovadas pelo fornecedor, aplicadores simultâneos, interrupção de recarga, tempo permitido em temperatura, se operar a uma temperatura tão alta reduz o tempo de montagem e se o material requer uma longa vida útil A menor margem verificada é de interesse.
Por exemplo, imagine uma linha que tem uma média de 6 kg/h, mas exige brevemente 10 kg/h quando várias armas disparam juntas Um fundidor anunciado a 12 kg/h pode parecer suficiente Essa conclusão é prematura se a classificação usar uma forma adesiva ou temperatura diferente, se a bomba não puder suportar a queda de pressão combinada ou se a recuperação de recarga se sobrepor ao pico O exemplo é uma ilustração do método, não uma regra de dimensionamento.
A exposição ao calor e a recuperação são igualmente importantes. A discussão do fabricante sobre estabilidade térmica indica uma amostra é avaliada após 96 horas a 350 °F; esse exemplo é um caso de teste, não um limite operacional universal A lição útil é que a cor, a viscosidade e o comportamento de ligação podem mudar com o tempo na temperatura Faça com que o fornecedor do adesivo indique a janela operacional e considere-a para o teste do equipamento.
Use oito entradas de processo para escolher a arquitetura
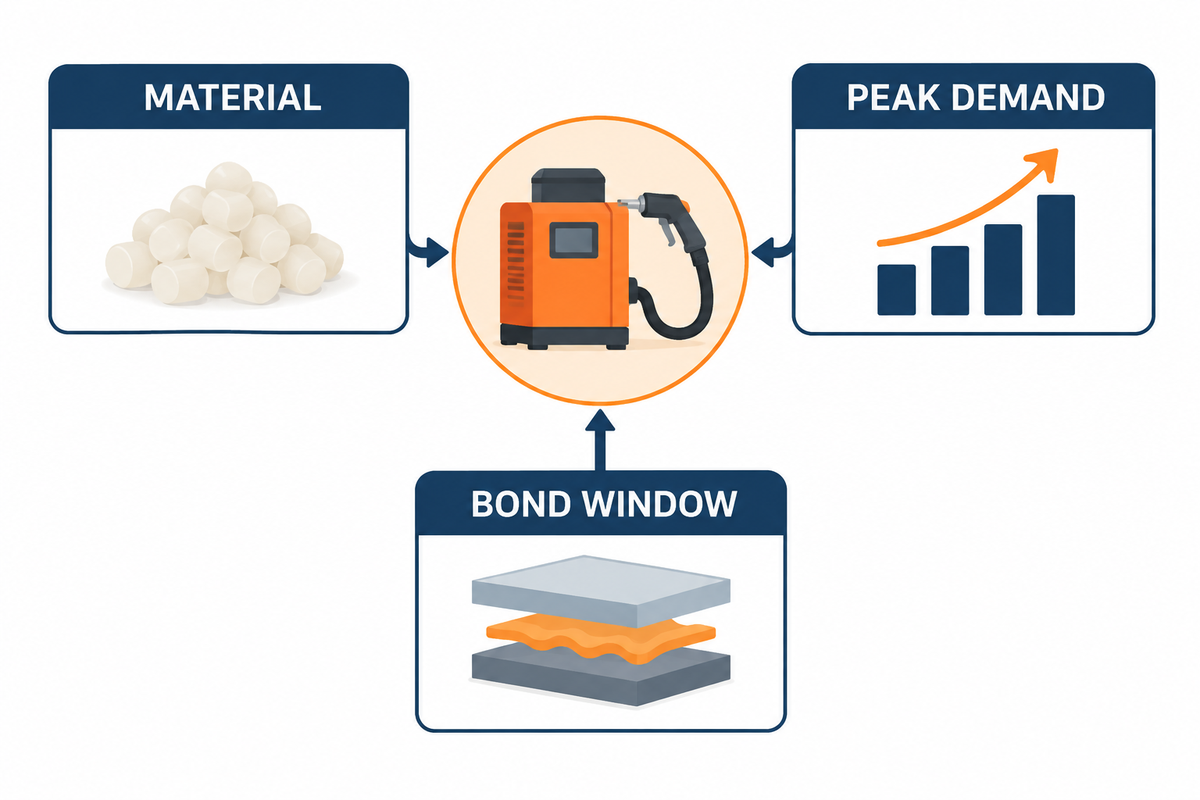
As entradas de processo devem ser definidas antes de entrar em contato com os fornecedores para exemplos Se as entradas forem definidas vagamente, cada fornecedor interpretará as lacunas à sua maneira e as cotações não serão comparáveis.
- Identidade e forma adesiva: registre a qualidade comercial, lote ou amostra representativa, forma de pellet/bloco/travesseiro/tambor, embalagem e quaisquer requisitos de controle de umidade.
- Defina as orientações de armazenamento, manuseio seguro, temperatura operacional, degradação e cura do fornecedor, incluindo a temperatura do ponto de amolecimento e as condições do substrato para espuma e plásticos. Fusões a quente termoplásticas separadas de sistemas reativos.
- Janela de temperatura e viscosidade: dar valores com suas condições de teste Um número de viscosidade sem temperatura e método não pode orientar a seleção da bomba ou aplicador ou ajudar um comprador a selecionar a melhor configuração.
- Consumo médio e de pico: determinar a partir da massa padrão medida e da taxa de produção, se possível, Estado de arranque, queima simultânea e condições de perturbação.
- Ciclo de trabalho: duração do turno estadual, paradas planejadas, folga nos finais de semana, expectativas de aquecimento e quanto tempo o adesivo pode permanecer fundido.
- Padrão e tolerância: descreva o tamanho do cordão ou ponto, largura do spray, fibra, filme uniforme ou revestimento completo; incluem colocação, peso do revestimento, corte, qualidade da borda, variação permitida e a tensão ou peso que a ligação deve suportar.
- Janela de substrato e ligação: descrever as condições da superfície, temperatura, tempo aberto, condições de compressão ou estreitamento e condições de resfriamento ou cura a jusante.
- Mudança e limpeza. Transferências de produtos estaduais, alterações de cor ou adesivo, limites de contaminação, purga, acesso, desperdício e tempo de manutenção esperado.
Coloque números e unidades ao lado de cada entrada: demanda em kg/h, temperatura em °C, viscosidade em mPa·s em um método declarado, velocidade da linha em m/min, peso da camada em g/m², largura do cordão em mm, pressão de entrega em bar, tempo aberto em s, carga do aquecedor em kW, fornecimento em V e Hz, volume do tanque em L e mudança planejada em min. Esses campos são para especificações e não limites sugeridos.
As oito entradas corrigem um ponto cego para produtos químicos Calor, pressão e rendimento não são toda a história Por exemplo, poliuretano reativo hot melts pode exigir o controle específico do material da umidade antes da aplicação e a cura ou condicionamento definido depois Se um adesivo contiver isocianatos, a avaliação da exposição ocupacional deve considerar o material real e a rota de manuseio, em vez de assumir que o monitoramento do ar ou o equipamento de proteção individual térmica cobrem todos os riscos.
Escolha o Aplicador por Padrão e Movimento do Produto
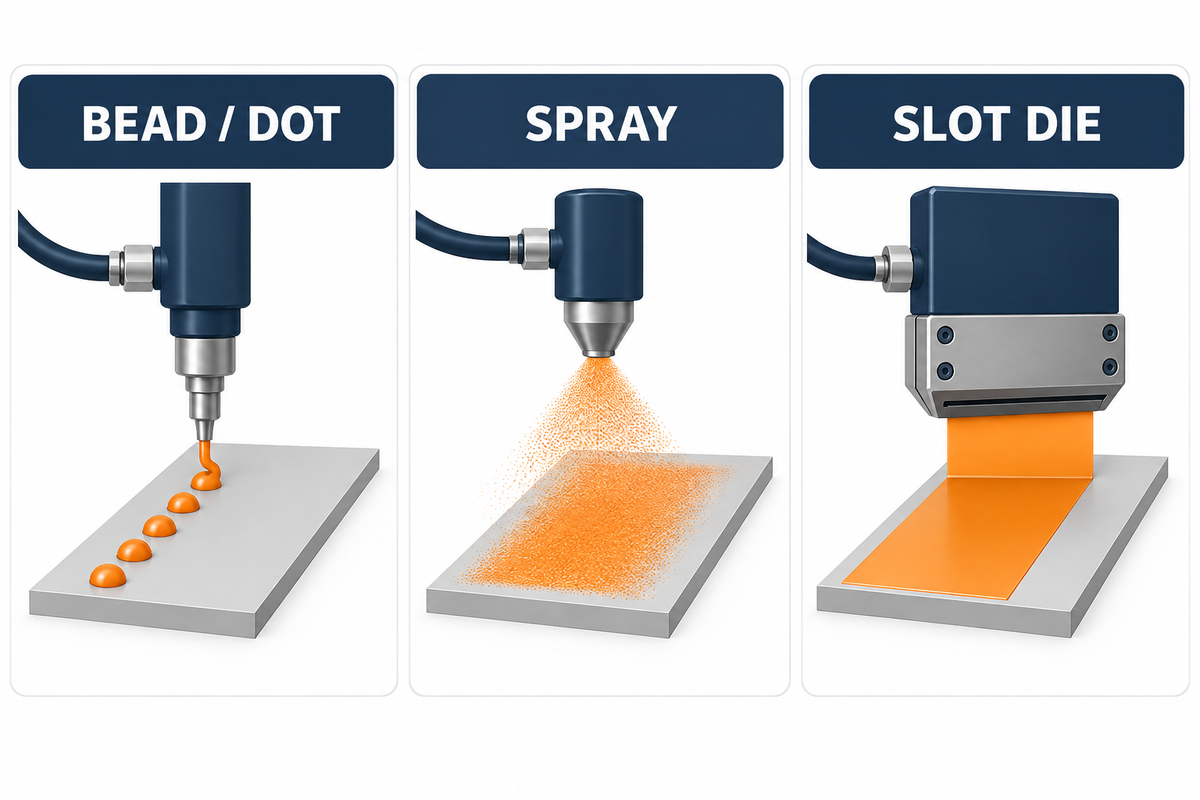
O primeiro limite é o do movimento contínuo e discreto Um revestimento de matriz ou rolo de fenda é projetado para fazer um filme contínuo através de uma teia Uma pistola de talão, aplicador de pontos ou cabeça de pulverização intermitente coloca adesivo em posições selecionadas em produtos separados A escolha da tecnologia antes de definir o padrão inverte a sequência de engenharia.
| Saída necessária | Provavelmente ponto de partida | Provas a solicitar |
|---|---|---|
| Contas manuais ou pequenos reparos | Aplicador de pistola ou cartucho | Teste do operador, aquecimento, esforço do gatilho, estabilidade do talão |
| Conta cronometrada ou ponto | Pistola automática com controle de bico e gatilho | Colocação em velocidade mínima e máxima, corte, repetibilidade |
| Padrão aberto do pulverizador ou da fibra | Spray/cabeça de fibra | Cobertura, overspray, controle de borda, ventilação e limpeza |
| Extrusão de perfil ou cortina | Cabeça ou morrer da extrusão | Dimensões do perfil, comportamento do começo/parada, estabilidade da pressão |
| Filme controlado contínuo | Slot morrer | Perfil do peso do casaco, condição do bordo, manipulação da Web, qualidade da borda |
| Revestimento de transferência de superfície | Revestidor rolo | Controle de folga/aperto, temperatura do rolo, captação, limpeza, planicidade do substrato |
O tempo aberto relaciona a aplicação ao movimento do produto O adesivo deve molhar o substrato e atingir a próxima etapa de contato ou compressão dentro de sua janela de processo Muito pouco adesivo, compressão fraca, muito adesivo ou temperaturas fora da faixa recomendada podem resultar em falhas diferentes. Um Discussão do Instituto de Profissionais de Embalagem ilustra por que “more glue” e “less glue” são regras universais ruins: o resultado depende da penetração, compressão, tempo definido e condições de linha.
Transforme as entradas do processo em um RFQ pronto para cotação
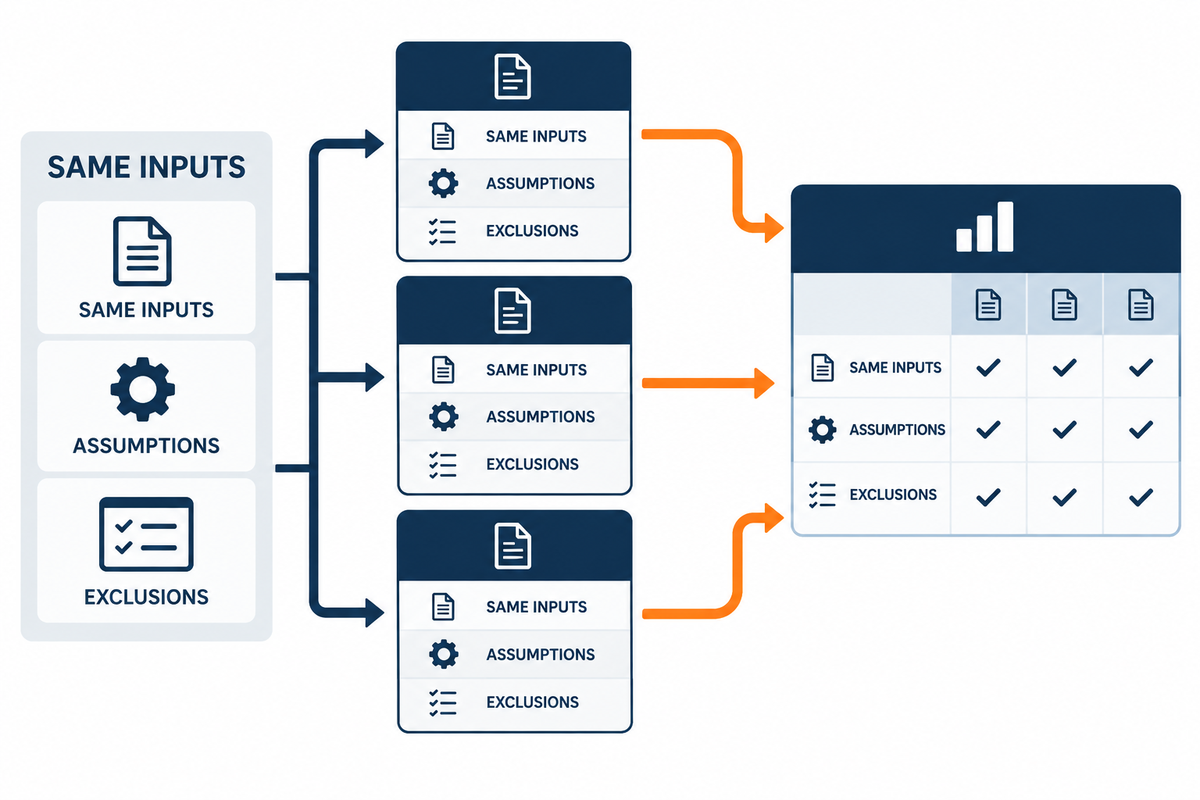
Um pedido útil de cotação faz mais do que listar componentes requer a mesma informação de cada fornecedor em relação aos insumos, unidades, suposições, metodologia de prova e exclusões Isso permite que o comprador diferencie entre um escopo e um preço.
| Campo RFQ | Fornecedores compradores | Fornecedor responde |
|---|---|---|
| Material | Grau, formulário, pacote, folha de dados, quantidade representativa | Compatibilidade, restrições, condicionamento ou selagem necessários |
| Demanda | Fluxo de massa médio/pico, ciclo de trabalho, usuários simultâneos | Capacidade avaliada e comprovada com base e margem de teste |
| Temperatura | Janela de material aprovada e prática de início/parada | Contagem de zonas, sensor/método de controle, limites de alarme, evidência de uniformidade |
| Transferência | Distância, roteamento, elevação, ambiente | Tamanhos da mangueira/variedade, base da pressão, apoios, proteção |
| Padrão | Desenho, tolerância, peso do revestimento ou massa do cordão, faixa de velocidade | Arma/matriz/bocal, disparo, resultado esperado e método de teste |
| Integração | Poder, ar, rede, sinais de linha, espaço disponível | Cargas, interfaces, permissivas, dados e divisão de responsabilidades |
| Segurança | Jurisdição e requisitos do site | Documentos de risco, guarda, isolamento, liberação de pressão, avisos, manuais |
| Ciclo de vida | Turnos, capacidade de manutenção, mudanças | Tarefas de serviço, peças sobressalentes, consumíveis, treinamento, suporte e exclusões de garantia |
Peça aos fornecedores para identificar o que significa sua figura de capacidade: adesivo, condição de entrada, ponto de ajuste, condição ambiente, duração do teste, condição de saída e desvio permitido Peça ao fornecedor para listar itens excluídos de sua oferta, como proteção, extração, codificador de linha, estrutura de montagem, cabos e auxiliares de comissionamento.
Mantenha separado o escopo para fazer o adesivo do escopo para aplicar o adesivo IDA Equipment’s linha de produção adesiva e guia de produção adesiva cubra a mistura e a fabricação a montante Opções de alta viscosidade, como a misturador eixo triplo, máquina mistura eixo duplo, e misturador dispersor borboleta não cubra o equipamento de aplicação de hot melt a jusante discutido aqui.
Exigir evidências do teste de amostra por meio da aceitação da fábrica
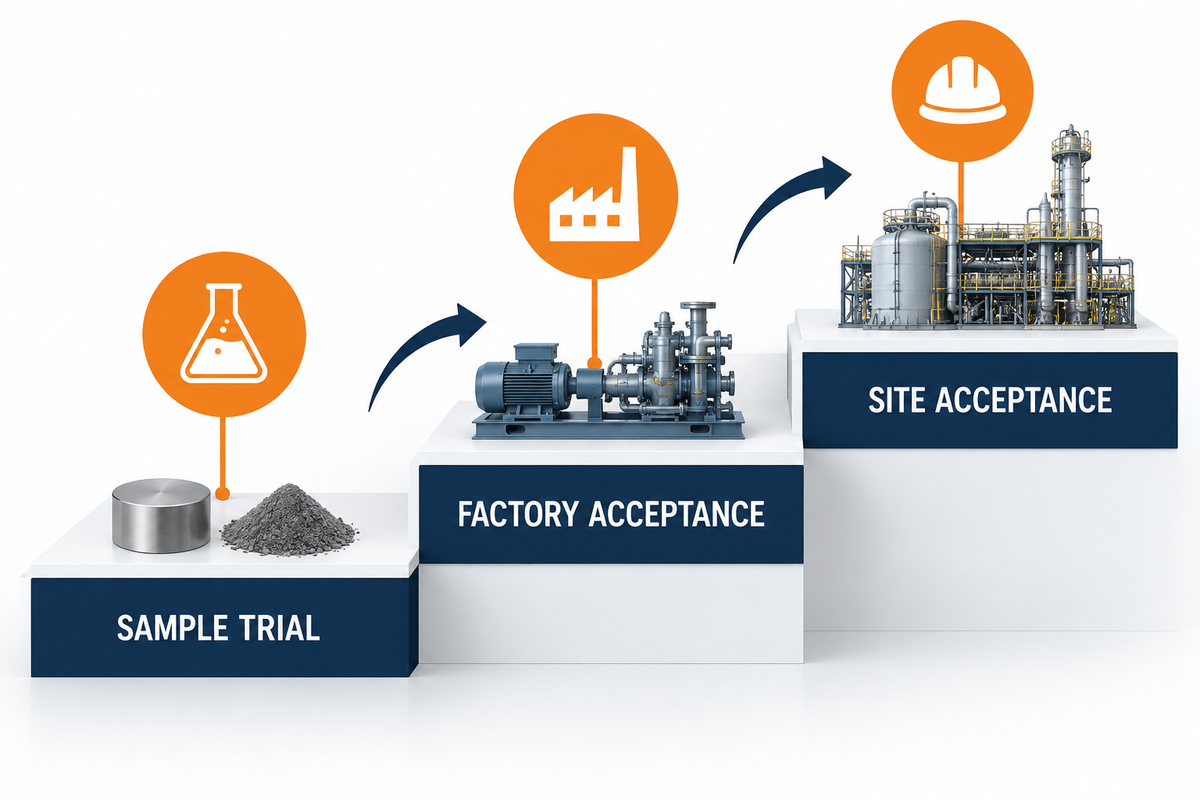
A aceitação começa antes do pedido de compra Um fornecedor não pode reproduzir um processo ou avaliar sua velocidade e facilidade sem material representativo, produto, padrão, velocidade e condições de parada/início A escada de evidências abaixo transforma uma demonstração em uma decisão rastreável.
- Revisão de material: grau de revisão, lote, formulário, armazenamento, janela de operação, perigos e manuseio especial.
- Teste de bancada ou aplicação: comprove umedecimento, padrão e posicionamento, corte, tempo aberto, compressão ou nip e resultados downstream.
- Desafio da demanda: teste a pior condição credível simultânea ou de alta velocidade, não apenas a produção média.
- Recuperação de interrupção: recorde de aquecimento, parada curta, parada mais longa, recarga, reinicialização, alarme e comportamento de recuperação.
- Aceitação de fábrica: vincular a configuração, revisão de software/receita, instrumentos, material, método, resultado, desvios e ações abertas; inclua o acordado pontos de inspeção Char-Control quando relevante.
- Aceitação do site: repita as verificações acordadas após a instalação com utilitários reais, sinais, proteção, operadores e fluxo de produto.
- Transferência: documentação próxima, treinamento, manutenção preventiva, peças sobressalentes críticas, parâmetros de backup e regras de controle de alterações.
Como o char causa um aumento no tempo de inatividade e afeta a qualidade do produto, ele se qualifica como uma preocupação significativa do processo Graco indica que o superaquecimento, a contaminação e a oxidação são as principais causas do char. Bostik indica que, para minimizar a carbonização, a renovação do material e o bom estado dos tanques devem ser mantidos. Esses trechos são dos fabricantes dos produtos, portanto utilize-os no desenvolvimento de perguntas e inspeções; use as instruções do fornecedor do adesivo e os resultados do teste para desenvolver o procedimento operacional final.
Planeje a manutenção e a segurança em torno do calor, da pressão, da química e da estabilidade adesiva
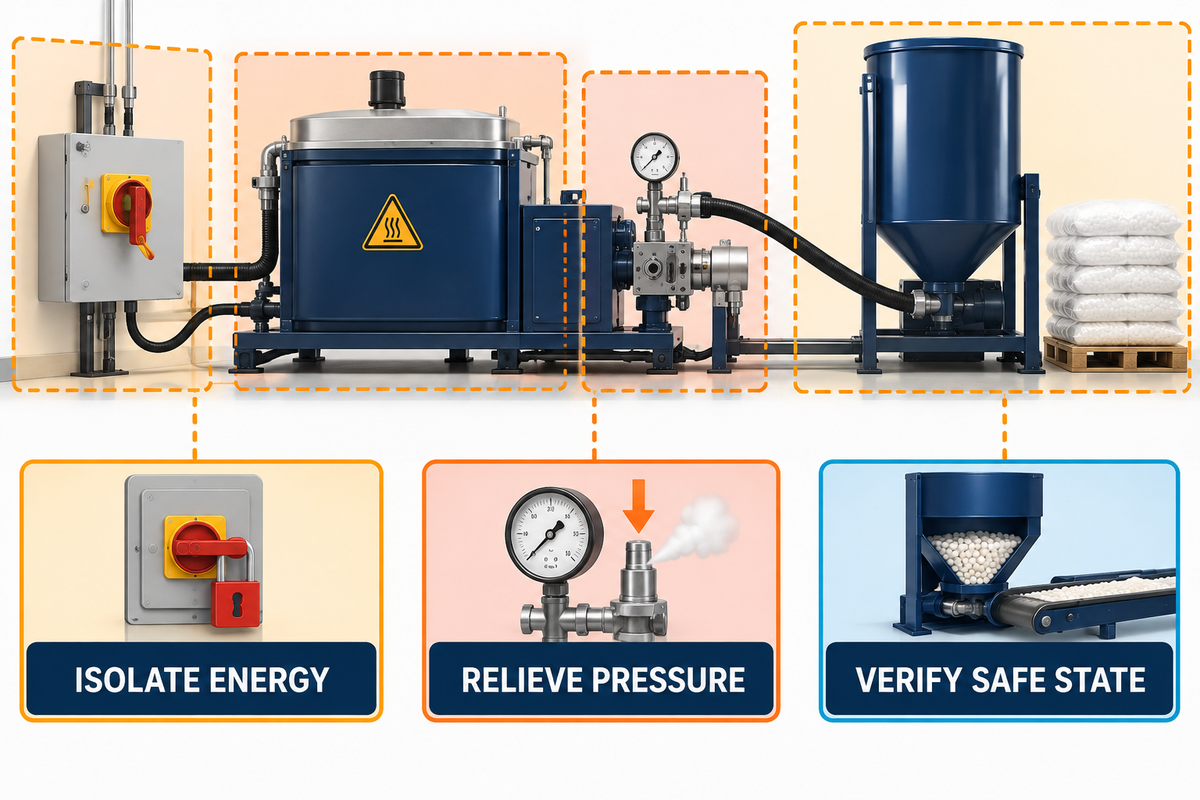
Perigos óbvios no adesivo incluem superfícies quentes e adesivo fundido Energia perigosa e pressão armazenada requerem atenção especial durante o serviço Os procedimentos e práticas do equipamento e do local devem oferecer um meio definido para isolar a energia e aliviar a pressão e verificar um estado seguro e evitar operação inesperada. Regulamentação de energia perigosa da OSHA é um limite de autoridade para locais de trabalho nos Estados Unidos; as regras locais e a avaliação final de riscos ainda regem cada instalação.
Os requisitos elétricos também precisam de uma edição e limite do projeto A IEC identifica a IEC 60204-1:2016+AMD1:2021 como edição consolidada 6.1 e afirma que a sexta edição substituiu a quinta por revisões técnicas Citar esta norma não garante que o sistema esteja em conformidade Determinar quais partes e qual edição será implementada, e quais registros de projeto e verificação serão fornecidos.
- Superfícies quentes vigiadas e roteamento de mangueiras protegidas
Fornecer superfícies quentes protegidas e roteamento de mangueiras protegidas onde a avaliação de risco as exigir. - Alívio de Pressão e Despressurização
Defina etapas de alívio de pressão e despressurização antes do trabalho com pistola, filtro, mangueira ou bomba. - Acesso Adequado
Torne filtros, drenos, vedações e peças de desgaste acessíveis sem liberação descontrolada de adesivo. - Expurgos de rotina, alterações adesivas, limpeza profunda
Purgas de rotina separadas de trocas adesivas e limpeza profunda de procedimentos de desligamento de materiais reativos. - Fichas de Dados de Segurança
Utilize as fichas de dados de segurança e a avaliação de higiene ocupacional mais recentes para o adesivo real, incluindo as vias cutânea e respiratória, quando aplicável. - Registros e Alarmes
Registre o histórico de alarmes e as descobertas de manutenção Isso torna aparentes problemas recorrentes de calor, pressão e contaminação.
Trate os controles digitais como evidência, não como uma lista de recursos
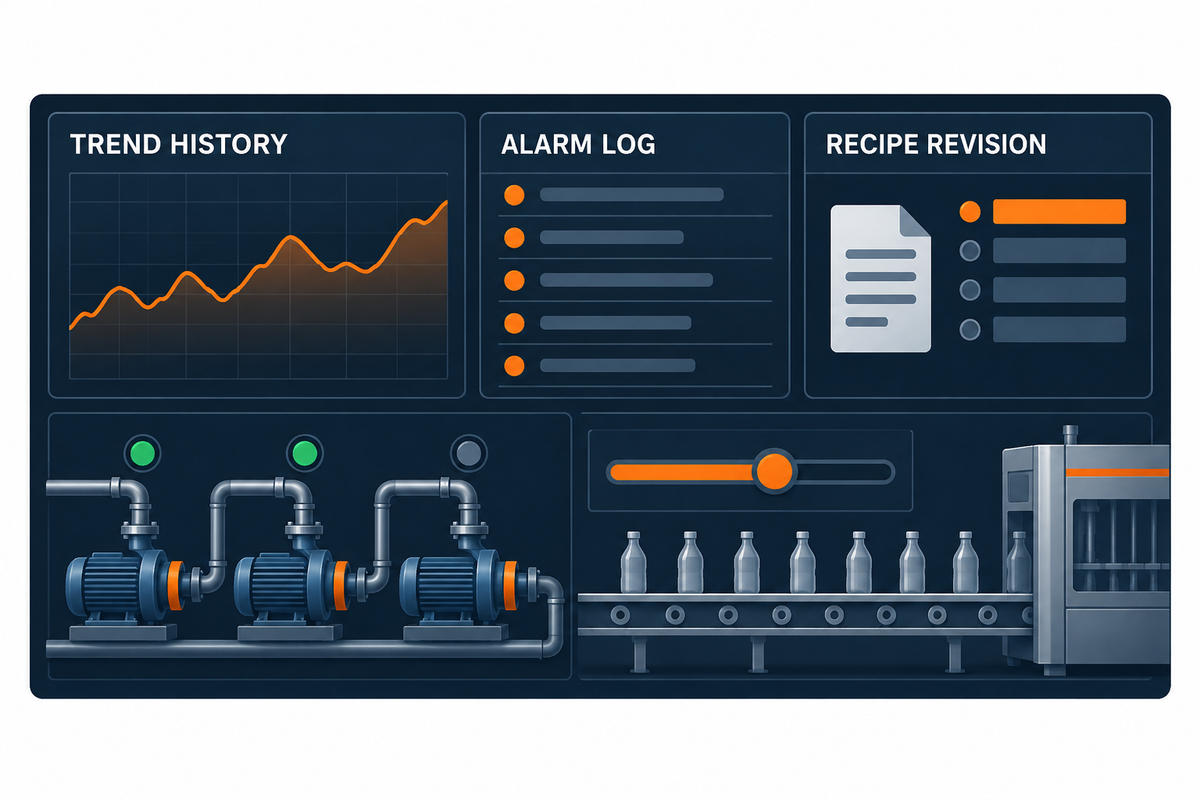
Melhoria Processos
Uma tela sensível ao toque, lista de receitas ou porta de rede só é valiosa quando melhora um processo Outros registros valiosos incluem histórico de temperatura da zona, critérios de estado pronto, alarmes altos/baixos, status do motor/bomba, tempo de disparo, entrada de velocidade de linha, revisão de receitas e prompts manutenção.
Após a aceitação, force alarmes e permissivos relevantes em vez de revisar passivamente a tela Verifique o comportamento a jusante de uma falha do sensor, perda de ar, parada da linha, condição de alimentação vazia, temperatura excessiva ou falha de comunicação Alcance a concordância sobre os valores retidos, quem pode alterá-los e como uma receita restaurada é sinalizada.
As tendências contemporâneas de equipamentos favorecem a redução do estoque fundido e um maior monitoramento do processo, mas nenhuma delas garante a melhoria do processo. Considere as reivindicações de energia e estabilidade adesiva com o mesmo material, cronogramas, volumes e janelas de teste. A estimativa preliminar do fornecedor pode iniciar a discussão; um teste gravado deve resolver a decisão do projeto.
Perguntas frequentes
Quais são os principais tipos de equipamentos adesivos hot-melt?
Para aplicações industriais, os sistemas de distribuição de adesivos normalmente abrangem equipamentos de alimentação ou descarga, um aparelho de fusão, bomba ou dispositivo de medição, mangueiras aquecidas, cabeças de aplicação, bicos ou matrizes e controles de linha que governam como o adesivo é aplicado a um substrato, especialmente ao processar materiais sensíveis ao calor Aplicadores manuais ou de bancada menores integram funções Linhas de produção automatizadas maiores separam funções para que a capacidade, a residência de temperatura, o controle de padrões, a manutenção, a integração de produção e o controle do umedecimento de adesivos especialmente formulados possam ser especificados e testados independentemente.
Como faço para dimensionar um adesivo termofusível?
Visar inicialmente o consumo de adesivo de pico em vez do consumo médio de produção Compare a taxa comprovada de recuperação de fusão do fornecedor usando sua forma adesiva e janela de temperatura, permitindo interrupções de recarga, recuperação de inicialização e demanda simultânea do aplicador sob condições representativas.
O que deve ser incluído em uma RFQ de equipamento de fusão a quente?
Indique sua identidade e forma adesiva, temperatura operacional e base de viscosidade, consumo médio e máximo, ciclo de trabalho, velocidade da linha, padrão e tolerância, substrato, janela de ligação, método de troca, utilitários, interfaces de controle e documentação de segurança Seus fornecedores também devem indicar suas suposições, exclusões, métodos de prova, peças de reposição, critérios de treinamento e aceitação em formato padrão.
Qual é a diferença entre um derretimento de tanque e um sistema de fusão sob demanda?
Um inventário fundido é maior em um fundidor de tanque, enquanto que com um design de fusão sob demanda, o material é derretido mais próximo do tempo de uso Avalie ambos os projetos com base na recuperação de pico, comportamento no reabastecimento, forma do material, limites de residência, aquecimento, manutenção e evidências de teste, em vez de assumir que uma arquitetura sempre economiza energia ou protege melhor o adesivo.
Quando o revestimento slot-die ou rolo deve substituir a aplicação de cordão ou spray?
Para um filme contínuo em uma teia ou superfície, considere o revestimento de rolo ou matriz de fenda. Grânulos, pontos e sistemas de pulverização intermitente geralmente são adequados para locais de ligação discretos. A decisão final leva em consideração uma combinação de uniformidade do revestimento e controle de borda, viscosidade, manuseio da teia, resíduos e trocas, tolerâncias de colocação e evidências de materiais e produtos representativos.
Selecione o sistema e verifique o processo
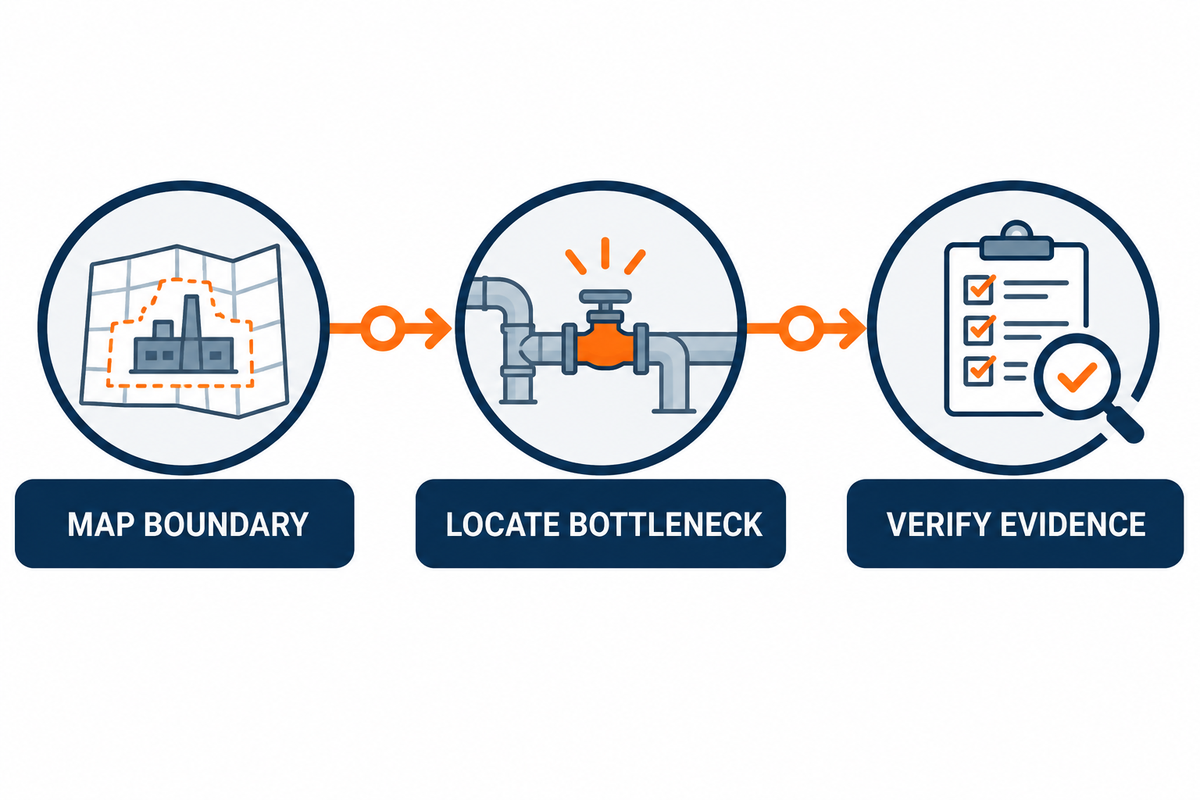
A sequência é simples, mesmo que o equipamento não seja Crie um mapa completo do limite Localize o gargalo de fusão para conta Congele as oito entradas do processo Identifique o aplicador a partir do padrão e do movimento Normalize a cotação Defina a evidência de aceitação antes de encomendar, incluindo as etapas de isolamento de energia perigosa necessárias para o trabalho de serviço sob Regra de controle de energia perigosa da OSHA onde se aplica Tome uma decisão.
A IDA Equipment pode usar uma matriz de entrada de processo completa para discutir uma solução de produção de hot-melt com escopo Uma recomendação defensável, no entanto, depende do adesivo real, do produto, do perfil de demanda, dos utilitários, do limite de integração e de evidências de testes representativas.
Referências e fontes
- OSHA 29 CFR 1910.147, Controle de Energia Perigosa
- IEC 60204-1:2016+AMD1:2021 edição consolidada
- Graco, o que causa o adesivo de fusão a quente Char?
- Glue Machinery Corporation Desempenho de envelhecimento de adesivos termofusíveis
- Instituto de profissionais de embalagem & quot melt discussão solução de problemas
- Estudo revisado por pares sobre métodos adesivos termofusíveis de poliuretano para cura por umidade
Artigos relacionados
Tendências