Entre em Contato com a IDA

Atualizado em julho de 2026 · Guia de engenharia para compradores
Uma linha de produção de adesivos é mais do que um misturador com equipamento de enchimento. Trata-se de um sistema específico para cada receita que movimenta materiais, calor, atmosfera, dados de processo e embalagens finais através de uma janela operacional definida. A primeira tarefa do comprador consiste em descrever essa janela com detalhe suficiente para que os fornecedores selecionem e testem a sequência de processo adequada.
O dimensionamento de uma linha de produção de adesivos começa pelo envelope da receita e não pelo volume da cuba. Defina a reologia, as formas de alimentação, os regimes de serviço térmicos e atmosféricos, o tempo de ciclo completo, o comportamento na descarga, os registos de qualidade e os ensaios de aceitação antes de selecionar o equipamento ou comparar propostas.
Resumo executivo: quatro factos que alteram a decisão de compra
- Um elevado cisalhamento num impulsor de agitação pode coexistir com uma fraca circulação global na cuba. A potência do motor e a velocidade periférica local da pá não comprovam um lote uniforme.
- A produção anual aprovada resulta da massa útil do lote, do tempo de ciclo completo, das horas programadas, da disponibilidade e do rendimento. A operação interligada mais lenta limita o resultado global.
- Os ensaios de aceitação em fábrica, os ensaios de aceitação em instalação e a qualificação de processo específica da receita respondem a questões distintas. Um FAT a seco não pode comprovar o comportamento do material do cliente no local de instalação.
- A conformidade pode variar significativamente consoante a composição, a escala, a ocupação, a utilização, a origem, o destino e as autoridades locais. Não existe uma lista de verificação mundial única e fácil de memorizar.
Especificações rápidas para planeamento
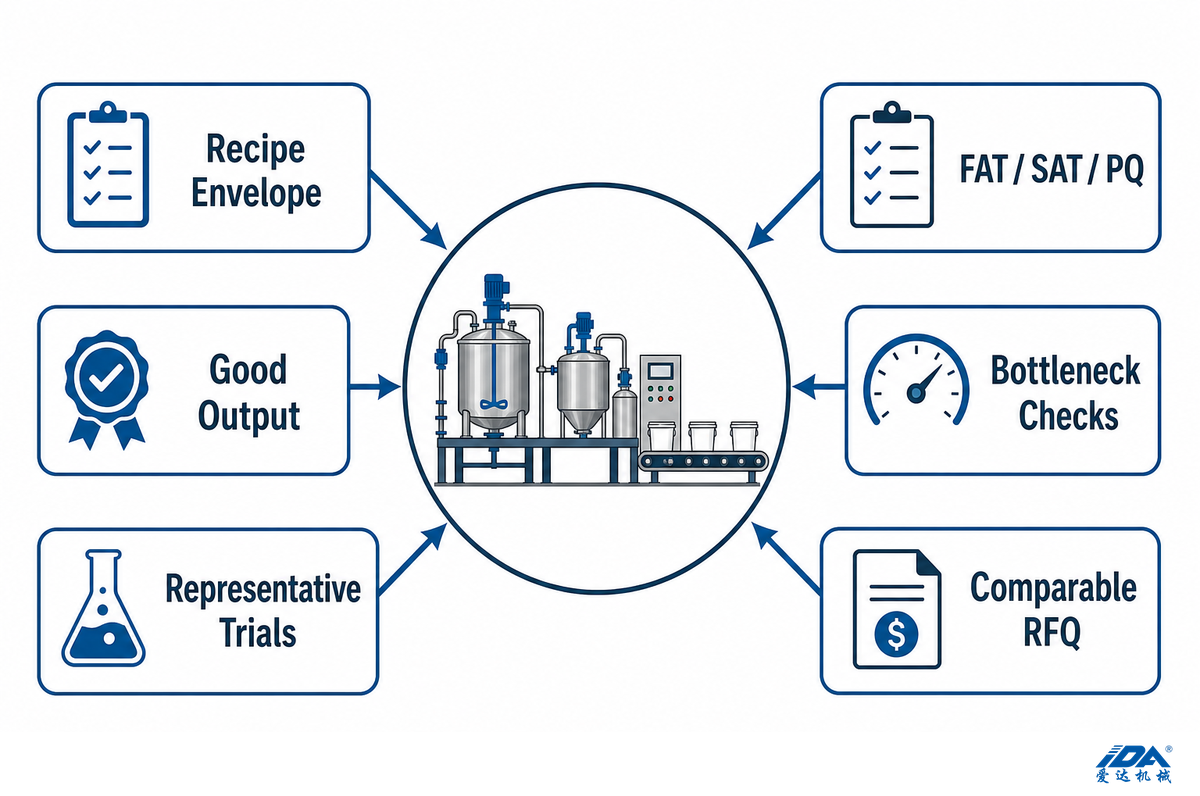
Primeiro dado de entradaEnvelope da receita e formas das matérias-primas
Base de capacidadeProdução aprovada por ciclo completo, e não o volume nominal da cuba
Prova essencialEnsaios com material representativo mais testes de aceitação registados
Níveis de aceitaçãoFAT, comissionamento, SAT e qualificação de processo
Risco principalEstrangulamentos ocultos fora do misturador
Transferência comercialRFQ comparável com responsáveis pelas evidências e exclusões
Limite de planeamento: utilize a norma OSHA 29 CFR 1910.1200 sobre comunicação de perigos como referência para integrar a classificação química, a rotulagem, as fichas de dados de segurança e a informação aos trabalhadores no âmbito da linha. Esta norma não fornece uma pontuação de risco ao nível da receita.
O esquema de planeamento representa a fronteira de controlo interligada; não prescreve uma sequência universal de máquinas.
1. O que uma linha de produção de adesivos completa deve controlar
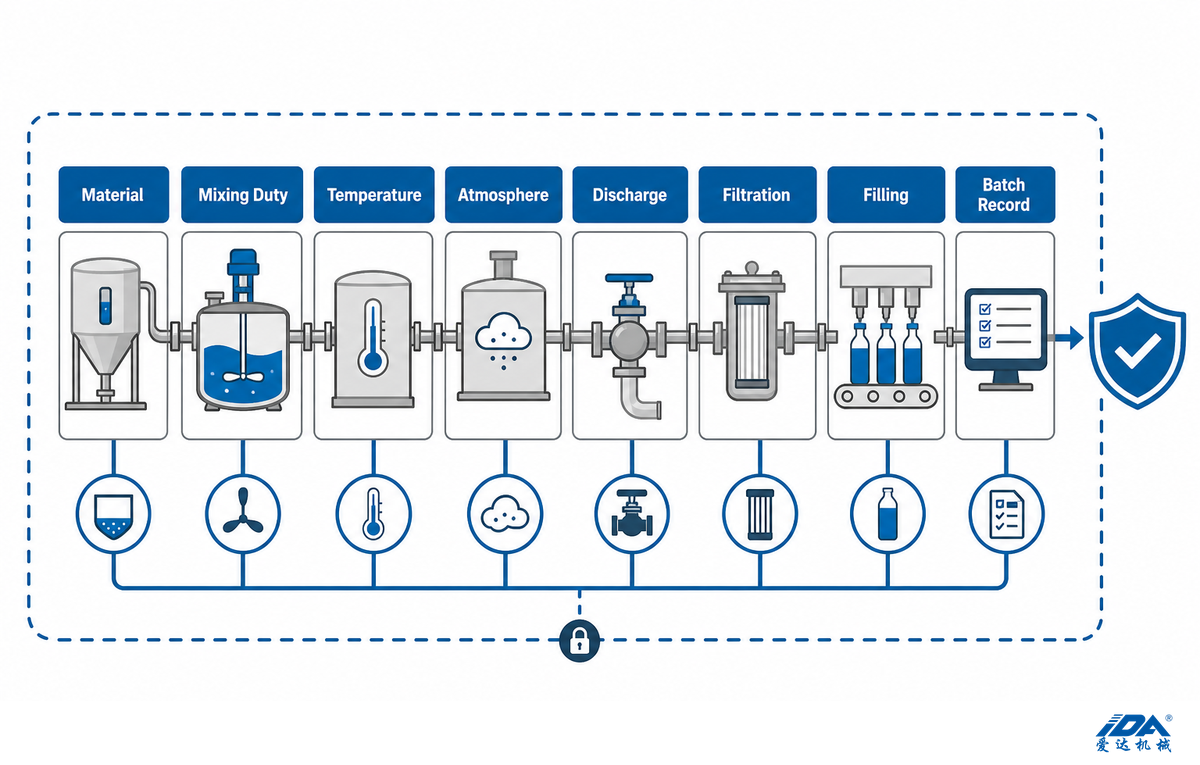
Uma linha de produção de adesivos completa controla as operações suscetíveis de alterar a identidade do material, a composição, a temperatura, o teor de ar, a limpeza, o escoamento, a massa da embalagem ou o estado de libertação. A sua fronteira estende-se desde a receção verificada das matérias-primas até às embalagens identificadas e aprovadas. A sequência exata de equipamentos permanece específica da formulação e da instalação. Designações como cola industrial ou cola de PVA são pontos de partida e não especificações completas de processo.
Essa fronteira evita um erro de compra frequente: comparar duas propostas pela potência do misturador e pelo volume da cuba enquanto um fornecedor inclui doseamento, utilidades térmicas, vácuo, descarga, filtração, enchimento e registos e o outro não o faz. Em conjunto, esses regimes de serviço formam um sistema de produção completo. As opções de configuração da linha de produção de adesivos da IDA ilustram combinações específicas do fornecedor, mas não constituem intervalos universais da indústria.
| Fluxo controlado | Questões a que a linha deve responder | Evidência na libertação | Limitações / não adequado para suposição |
|---|---|---|---|
| Material | O líquido, pó, resina, carga, catalisador ou embalagem corretos foram adicionados na sequência correta? | Identidade do lote, massa real, reconciliação | O nome de uma receita não comprova a identidade do material. |
| Energia mecânica | O lote recebeu o regime de serviço exigido de circulação global, dispersão ou amassadura? | Tendência de velocidade ou carga, tempo, ensaio de ponto final | Os kW do motor, por si sós, não descrevem a qualidade da mistura. |
| Energia térmica | Os estágios de aquecimento, patamar, exotermia e arrefecimento foram mantidos dentro da janela da receita? | Tendência de temperatura do produto e registo de alarmes | A temperatura da camisa térmica nem sempre corresponde à temperatura do produto. |
| Atmosfera | O ar foi removido, a humidade excluída, o vapor contido ou o gás inerte gerido onde necessário? | Tendência de pressão, verificação de fugas, estado de ventilação | O vácuo não é automaticamente necessário para todos os adesivos. |
| Informação | A fábrica consegue reconstituir quem operou o lote, que versão foi utilizada e como foram tratados os desvios? | Versão da receita, eventos, aprovações, relatório do lote | Um ecrã de PLC sem registos retidos não garante a rastreabilidade. |
| Produto acabado | A descarga, a filtração, a transferência e o enchimento preservaram o lote aprovado? | Registo do filtro, verificação de enchimento, código da embalagem, estado de libertação | Uma boa amostra no misturador não comprova que todas as embalagens cheias estejam conformes. |
Uma revisão revista por pares publicada em 2024 separa as famílias de adesivos por matéria-prima, propriedades, limitações e utilizações. Essa evidência sustenta uma abordagem de projeto específica por família, em vez de uma arquitetura única para todos os adesivos. Consulte a evidência sobre famílias de adesivos.
Conclusão principal: defina a linha pelos fluxos controlados e pelas evidências de libertação. Uma lista de equipamentos é o resultado dessa definição e não o ponto de partida.
2. Comece com 6 variáveis da receita antes de selecionar o equipamento
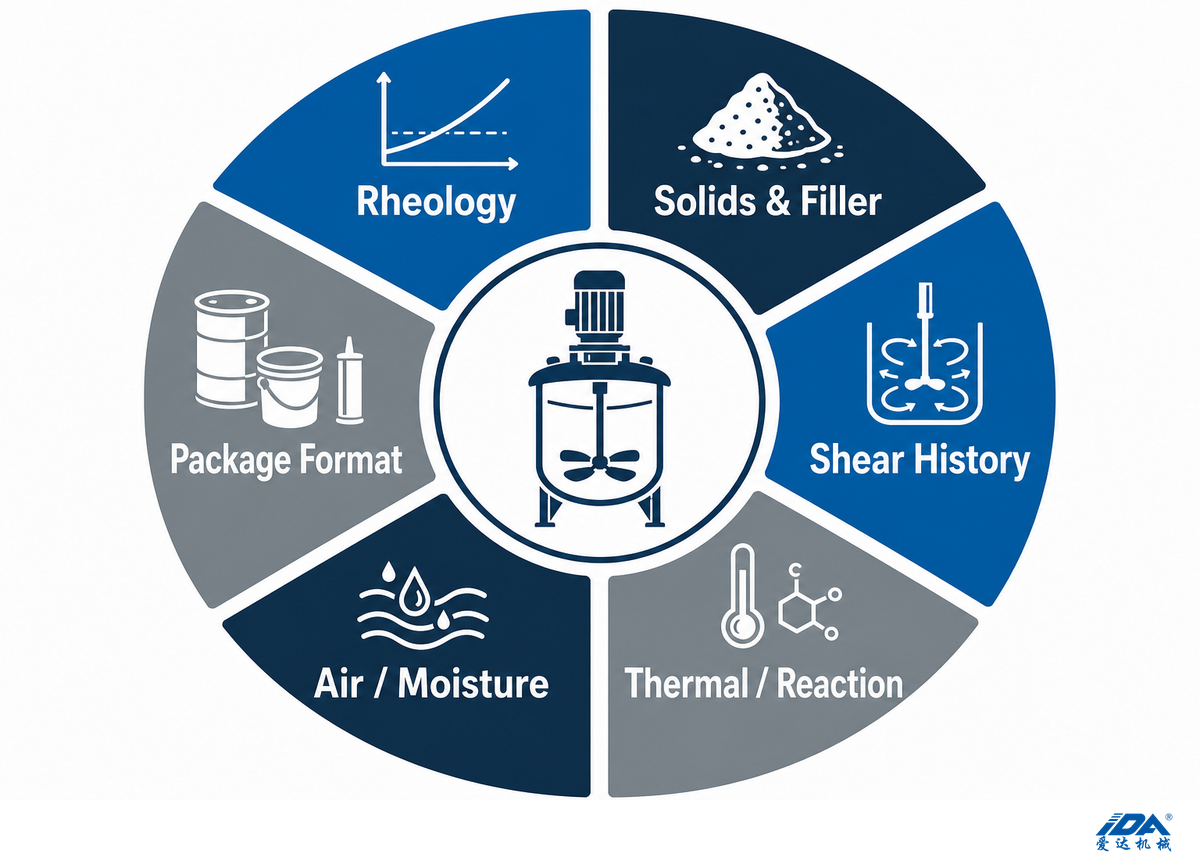
Defina seis variáveis da receita sob a forma de intervalos antes de selecionar o equipamento: reologia ao longo do ciclo, teor de sólidos ou de cargas, historial de cisalhamento exigido, comportamento térmico ou reacional, sensibilidade ao ar ou à humidade e formato da embalagem final. Cada intervalo altera o mecanismo, as utilidades, os vedantes, os sistemas de controlo, o método de descarga e o plano de ensaios.
Para uma visão geral do lado do fornecedor sobre formatos de produtos hot-melt, consulte Hot Melt Adhesive Manufacturer – Teng Yang. Utilize a forma final exigida para fundamentar o caderno de encargos do processo e, em seguida, valide o equipamento face à formulação real.
A «viscosidade final», por si só, é insuficiente. Um lote pode começar como um líquido bombeável, tornar-se mais fluido durante o aquecimento e depois espessar acentuadamente após a adição de cargas ou a reação. Num estudo de formulações de adesivos à base de soja, as alterações de aditivos reduziram a viscosidade, mas também diminuíram a resistência ao cisalhamento a húmido, gerando um ponto ótimo em vez de uma relação simples de quanto mais, melhor. A conclusão é específica dessa formulação, mas a lição de projeto mantém-se válida: a facilidade de processamento e o desempenho do produto podem evoluir em sentidos opostos. Consulte o estudo de formulação específico.
| Variável da receita | Registar como intervalo | Decisão da linha que altera | Questão de ensaio | Limitações / não adequado para |
|---|---|---|---|---|
| Perfil de viscosidade | Início, pico, ponto final e temperatura | Família de agitadores, acionamento, descarga, tubagem | A circulação global do lote mantém-se durante o pico? | Não selecione com base num único valor à temperatura ambiente. |
| Sólidos e cargas | Fração mássica, densidade, forma das partículas, caudal de adição | Alimentação, controlo de poeiras, molhagem, dispersão | O pó consegue entrar sem flutuar nem formar grumos? | Um ensaio do doseador com água constitui uma evidência fraca. |
| Historial de cisalhamento | O que requer dispersão e o que pode ser degradado | Regime de serviço do dispersor, raspador, planetário ou rotor-estator | Que ponto final comprova o cisalhamento suficiente, e não o máximo? | Mais rpm podem adicionar calor sem aumentar a circulação global. |
| Calor ou reação | Temperaturas de adição, exotermia, patamares, limite de arrefecimento | Camisa térmica, área de transferência de calor, utilidades, lógica de doseamento | O lote mais crítico consegue dissipar o calor com rapidez suficiente? | A temperatura da utilidade térmica, por si só, não comprova o tempo de recuperação. |
| Ar, vapor, humidade | Tendência para espuma, classe de vapor, sensibilidade à humidade | Plano de vácuo, condensador, inertização, ventilação e vedação | Que ponto final de pressão ou atmosfera é determinante? | Não especifique vácuo apenas por hábito. |
| Embalagem e SKU | Dimensão da embalagem, fecho, temperatura de enchimento, mudanças de produto | Armazenamento intermédio, filtração, doseador, codificação, facilidade de limpeza | A linha consegue proceder ao enchimento do SKU de elevada viscosidade? | Um ensaio com um único bico não comprova toda a gama de SKU. |
Nota de engenharia: construa um conjunto exemplificativo de parâmetros, e não uma norma inventada.
A título ilustrativo, uma folha de requisitos do utilizador pode conter campos como entrada de material a 25 °C, ponto de ajuste do produto a 65 °C, banda de controlo de ±1,5 °C, ponto final de vácuo absoluto de 100 mbar, patamar de 12 min, raspador a 60 rpm, dispersor a 1 500 rpm e descarga de 250 kg/h. Estes valores são meros exemplos. Substitua cada valor por dados da receita, de ensaios, de segurança e da instalação; as normas de máquinas não fornecem tolerâncias de processo para adesivos.
Conclusão principal: solicite um envelope da receita com intervalos e condições de falha. Um fornecedor não pode converter de forma responsável um rótulo comercial numa especificação completa de linha.
3. Mapeie as 8 operações unitárias da alimentação ao enchimento
Um projeto de processo típico pode dividir-se em oito operações interligadas: receção, doseamento, pré-mistura, dispersão ou reação, tratamento térmico e atmosférico, descarga, filtração e enchimento. As unidades físicas podem ser combinadas ou omitidas quando outra etapa documentada assegura esse regime de serviço, mas cada regime de serviço continua a exigir um responsável e um ensaio.
Receber e verificar. Identifique lotes, estado de quarentena, temperatura, condição da embalagem e restrições de armazenamento antes de o material chegar à zona de preparação do lote.
Dosear e carregar. Controle a massa de líquidos, o caudal de pós, a sequência de adição e a reconciliação. A capacidade de alimentação pode limitar a linha muito antes da potência do misturador.
Pré-misturar ou dissolver. Crie uma fase de molhagem ou condição de veículo que permita a entrada posterior de sólidos sem bolsas secas nem poeira excessiva.
Dispersar, amassar ou reagir. Aplique a combinação específica da receita de circulação global, cisalhamento local, tempo de residência e adição controlada.
Aquecer, arrefecer, desgaseificar ou proteger. Utilize a camisa térmica, o vácuo, o condensador, a ventilação ou o sistema de gás inerte apenas onde a química e a análise de risco o exigirem.
Descarregar e transferir. Movimente o lote acabado à sua viscosidade real de ponto final. As linhas de elevada viscosidade podem exigir equipamento de descarga hidráulica em vez de simples gravidade.
Filtrar e amortecer. Proteja as embalagens a jusante enquanto controla a carga do filtro, o tempo de residência, o volume retido, a contaminação e as regras de reprocessamento.
Encher, identificar e libertar. Adeque as opções da máquina de enchimento à viscosidade, à dimensão da embalagem, à temperatura de enchimento, ao método de precisão, ao fecho, ao código e à libertação pela qualidade.
Os produtos reativos podem adicionar um estágio dedicado de equipamento de reação química. As pastas com elevado teor de sólidos podem combinar mistura e evacuação numa única cuba antes da descarga por prensa. As formulações de base aquosa podem incluir gestão de espuma e tratamento de águas de lavagem. Estas opções são escolhas de projeto e não etapas universais para todas as formulações.
Uma revisão revista por pares de 2024 agrupa os adesivos de base biológica por matéria-prima, propriedades, limitações e aplicação. Essa amplitude explica por que razão o mapa de oito operações constitui uma lista de verificação de regimes de serviço e não um percurso fixo para todas as químicas. Consulte o âmbito das famílias de adesivos.
Represente em conjunto os fluxos de materiais e de informação. Para cada segmento de processo, identifique o estado normal, o estado anormal, a medição e respetiva unidade, a resposta de controlo, o registo retido e o responsável. Isto expõe lacunas de segurança, de dados e de transferência que um diagrama de fluxo simplificado pode ocultar.
Se a folha de requisitos do utilizador incluir os valores ilustrativos anteriores de 12 min de patamar de vácuo e 100 mbar absolutos de ponto final, associe ambos à operação de tratamento atmosférico, ao respetivo instrumento, registo e responsável, em vez de os deixar num campo de notas gerais. Os valores permanecem provisórios até que os ensaios da receita e a avaliação de risco da instalação os confirmem.
Na revisão de implantação da fábrica, percorra a linha de produção com os responsáveis pelo processo, EHS, manutenção, sistemas de controlo e qualidade. Associe cada transferência, ponto de amostragem, isolamento, purga e via de acesso ao respetivo operador e ao responsável pelas evidências dos ensaios de aceitação em fábrica. Inclua esses responsáveis no registo do FAT. Um bloco de processo não fica encerrado até que a equipa da fábrica consiga indicar quem o opera, limpa, isola e verifica.
Conclusão principal: cada bloco de processo necessita de um objetivo, entrada, saída, ponto de controlo e risco de omissão. O equipamento opcional é aceitável; um regime de serviço sem responsável atribuído não o é.
4. Associe 10 arquétipos de processo de adesivos a uma sequência de mistura
A seleção do misturador deve acompanhar a evolução do comportamento físico do material e o regime de serviço dominante do processo, e não apenas o rótulo do produto acabado. A matriz abaixo funciona como um filtro inicial para arquétipos de processo comuns. Uma família de equipamento provável é uma candidata a ensaio, não uma seleção definitiva; os intervalos de formulação e a escala de produção podem apontar para um mecanismo diferente.
Matriz de 10 arquétipos de processo de adesivos
| Arquétipo | Risco evolutivo do processo | Regime de serviço dominante | Sequência provável a ensaiar | Necessidade térmica / atmosférica | Via de acabamento | Limitações / questão de ensaio |
|---|---|---|---|---|---|---|
| Adesivo hot-melt (PSA) | A viscosidade aumenta à medida que a temperatura desce | Circulação aquecida e incorporação suave | Candidato planetário com camisa térmica, amassador ou multieixo | Calor controlado; atmosfera conforme a receita | Transferência e enchimento aquecidos | O ponto de transferência mais frio consegue manter-se bombeável sem degradar o produto? |
| Poliuretano reativo (PUR) | Sensibilidade à humidade e historial de reação | Reação em circuito fechado, mistura e condicionamento | Reator com camisa térmica e agitação adequada | Controlo de humidade; vácuo ou inertização se validados | Transferência fechada e seca | Verificar materiais dos vedantes, secagem, tempo de residência e limpeza. |
| Silicone monocomponente | Elevada viscosidade, molhagem de cargas, ar ocluído | Circulação global mais dispersão | Ensaio em misturador planetário duplo ou multieixo | Vácuo frequentemente avaliado; a receita decide | Descarga por prato prensa ou hidráulica | Comprovar a eliminação de zonas secas e a descarga à viscosidade de ponto final. |
| Silicone bicomponente | Contaminação A/B e integridade da proporção | Fabrico separado dos componentes | Linhas independentes dimensionadas para cada componente | Vácuo e temperatura específicos de cada componente | Embalagens separadas ou interface de doseamento | Uma linha partilhada pode criar risco de limpeza e de contaminação entre componentes. |
| Epóxi com cargas | Abrasão, calor, incorporação de pós | Molhagem, dispersão e circulação global | Candidato a sistema de mistura de três eixos ou planetário | Regime de serviço da camisa térmica e vácuo segundo a formulação | Filtrar apenas se for compatível com as cargas | Testar o desgaste, a subida de temperatura e se a filtração retém sólidos pretendidos. |
| Emulsão de PVA | Espuma, sequência de adição, remoção de calor | Agitação, dissolução e adição controlada | Candidato a reator agitado ou máquina de mistura de duplo eixo | Controlo térmico; vácuo apenas se justificado | Bombear, filtrar e encher | Confirmar a resposta à espuma e o plano de águas de lavagem. |
| Acrílico de base aquosa | Espuma, contaminação, distribuição de sólidos | Agitação e dispersão opcional | Cuba agitada mais dispersor de alta velocidade quando suportado por ensaios | Controlo de temperatura; estratégia de ventilação | Filtrar e encher | Os graus do material sensíveis ao cisalhamento podem rejeitar a mesma regulação do dispersor. |
| Borracha de base solvente | Vapor, incêndio, exposição ocupacional | Dissolução em circuito fechado e mistura controlada | Sequência de misturadores fechada e revista conforme a jurisdição | Controlos de ventilação, elétricos e de vapores | Transferência fechada e enchimento compatível | Não copie uma linha de base aquosa nem assuma uma classificação única de zona perigosa. |
| Cianoacrilato | Humidade, contaminação, materiais compatíveis | Processamento limpo, controlado e de baixa contaminação | Cuba dedicada compatível e transferência fechada | Secagem e temperatura conforme a receita | Enchimento de precisão em pequenas embalagens | Validar cada material em contacto com o produto e o método de limpeza antes do aumento de escala. |
| Pasta estrutural de elevado teor de sólidos | Binário de pico, zonas mortas, descarga | Amassadura, circulação global, desaeração | Sequência planetária ou de três eixos com descarga por prensa | Camisa térmica e vácuo se os ensaios o exigirem | Transferência por prato prensa para enchimento de cartuchos ou baldes | Um ensaio do misturador em vazio não comprova o desempenho com produto húmido. |
Registo de correspondência entre aplicação e linguagem de processo
As designações comerciais combinam frequentemente uma utilização final, uma família de adesivos e uma característica do equipamento numa só expressão. Traduza essa linguagem num regime de serviço de processo antes de comparar propostas. O registo abaixo mostra o que cada designação deve levar o comprador a definir; não implica que todas as aplicações utilizem a mesma sequência de equipamentos.
| Linguagem de aplicação ou de proposta | Interpretação de processo | Questão para a RFQ | Fronteira |
|---|---|---|---|
| Hot-melt para cartão | Uma linha de produção de adesivos hot-melt para operações de embalagem em cartão pode interligar a preparação de cola hot-melt a um transportador e a uma máquina de embalagem. «Cola quente» é uma designação comercial e não uma receita. | Se o caso de banda contínua analisado operar a 70 ft/min, 5 oz/yd² e 5 ft de largura, a procura a montante situa-se perto de 730 lb/h? | As linhas de produção de alta velocidade continuam a exigir um cálculo de procura para a gramagem e largura reais. |
| PUR para indústria da madeira | O hot-melt PUR utilizado no trabalho da madeira acrescenta requisitos de gestão de humidade, comportamento de cura e metas de resistência da colagem. | Que evidências de secagem e de tempo de residência protegem o desempenho a longo prazo? | Uma cuba aquecida genérica não comprova a adequação para PUR reativo. |
| Montagem com epóxi | Um adesivo epóxi à base de resina epóxi pode exigir molhagem de cargas, controlo da reação e descarga controlada para a montagem de produtos. | Que alterações de receita adaptam os produtos para cumprir os requisitos de resistência meteorológica e de desempenho, e como serão testadas? | O fornecedor do equipamento não deve criar alegações de desempenho do produto. |
| Revestimento sensível à pressão | Um produto sensível à pressão para transformação automóvel, têxtil ou de plásticos altera o contacto com o substrato, a exigência de revestimento e as propriedades adesivas que a qualidade deve preservar. | Que janela de reologia e de gramagem de revestimento deve o processo preservar? | Um único ensaio de revestimento não pode qualificar todos os substratos. |
| Portefólio multi-SKU | Diferentes produtos adesivos podem colocar o tipo de produto, a sequência específica de produção e a mudança de produto acima da capacidade nominal. | Que opções de adesivos partilham uma sequência de equipamentos lavável e quais exigem segregação? | O nome de uma família não estabelece a aceitação quanto à contaminação entre produtos. |
| Doseamento automatizado | Uma alegação de funcionamento totalmente automático combina habitualmente preparação automática de lotes, equipamento de linha encravado e recuperação de exceções. | Que falhas interrompem o lote e que registos comprovam a eficiência de produção sem ocultar o reprocessamento? | A automação não corrige uma definição deficiente de material ou de receita. |
| Linha de pastas e cartuchos | O equipamento de produção de elevada viscosidade pode combinar equipamento de mistura com um misturador de três eixos, elevação hidráulica e pressão de extrusão controlada. | Que ensaio representativo comprova a circulação global, a desaeração, a descarga e a alimentação às embalagens? | O movimento em vazio não constitui prova à viscosidade de ponto final. |
| Instalação de lotes reativos | Uma cuba de reação introduz regimes de serviço de aquecimento e arrefecimento na sequência da receita. | Que parâmetros de processo controlam a adição, a exotermia, o patamar e o arrefecimento? | As regulações da camisa térmica, por si sós, não definem a temperatura do produto. |
| Libertação e registos | O controlo da qualidade deve associar a identidade dos materiais, os eventos do lote, os resultados dos ensaios e os códigos das embalagens ao processo de produção de adesivos. | É possível rastrear uma embalagem libertada até aos lotes reais, à versão da receita e aos desvios ocorridos? | Uma receita guardada não é um registo de lote completo. |
| Fornecimento chave na mão | As propostas para linhas de produção chave na mão ou projetos completos podem abranger o fabrico do equipamento, a seleção técnica de equipamentos, o apoio técnico e o comissionamento. | Que evidências da responsabilidade do fornecedor demonstram uma produção eficiente nos limites acordados da receita? | A expressão «chave na mão» não tem fronteira útil enquanto as interfaces e exclusões não forem listadas. |
| Limpeza e acabamento | A lavagem de contentores, a filtração, o enchimento e outras tarefas de acabamento pertencem ao âmbito do fornecimento, incluindo as interfaces de embalagem. | Quem é responsável pela aceitação de resíduos, pelo encaminhamento de efluentes, pelas verificações de enchimento e pelo tempo de mudança de produto? | Uma proposta limitada ao misturador pode deixar estes regimes de serviço sem preço atribuído. |
| Descrição geral da linha | Os processos de produção só se tornam testáveis quando as soluções e os sistemas de adesivos são decompostos em operações. Questione se a linha proposta é adequada ao envelope de produção, em que consiste a linha e que equipamento é utilizado para a mistura em cada estágio. | Cada regime de serviço do processo pode ser associado a um responsável, a um método de ensaio e a uma condição de paragem? | Uma redação comercial genérica não substitui uma fronteira de fluxo de processo. |
“Um elevado cisalhamento na pá não indica necessariamente que todo o volume do lote esteja em circulação.”
Síntese prática de uma discussão técnica anónima revista sobre mistura de adesivos; utilizada como alerta de modo de falha e não como regra universal de misturadores.
Na discussão de campo analisada, a sílica leve parecia misturar-se apenas em torno de um impulsor de agitação de elevado cisalhamento. As respostas centraram-se no caudal de alimentação, nos defletores, na circulação global por raspador lento, nos múltiplos impulsores de agitação e nas configurações de duplo eixo. Como o relato é anónimo, não pode sustentar uma garantia de desempenho. Identifica, contudo, uma observação de ensaio útil: observe toda a cuba e não apenas o vórtice.
Conclusão principal: pré-selecione pela reologia, pelo regime de serviço dominante, pela atmosfera e pela descarga. A questão decisiva é o ensaio com material representativo capaz de desqualificar a solução candidata.
5. Controle o calor, o vácuo, a atmosfera e os registos de lote
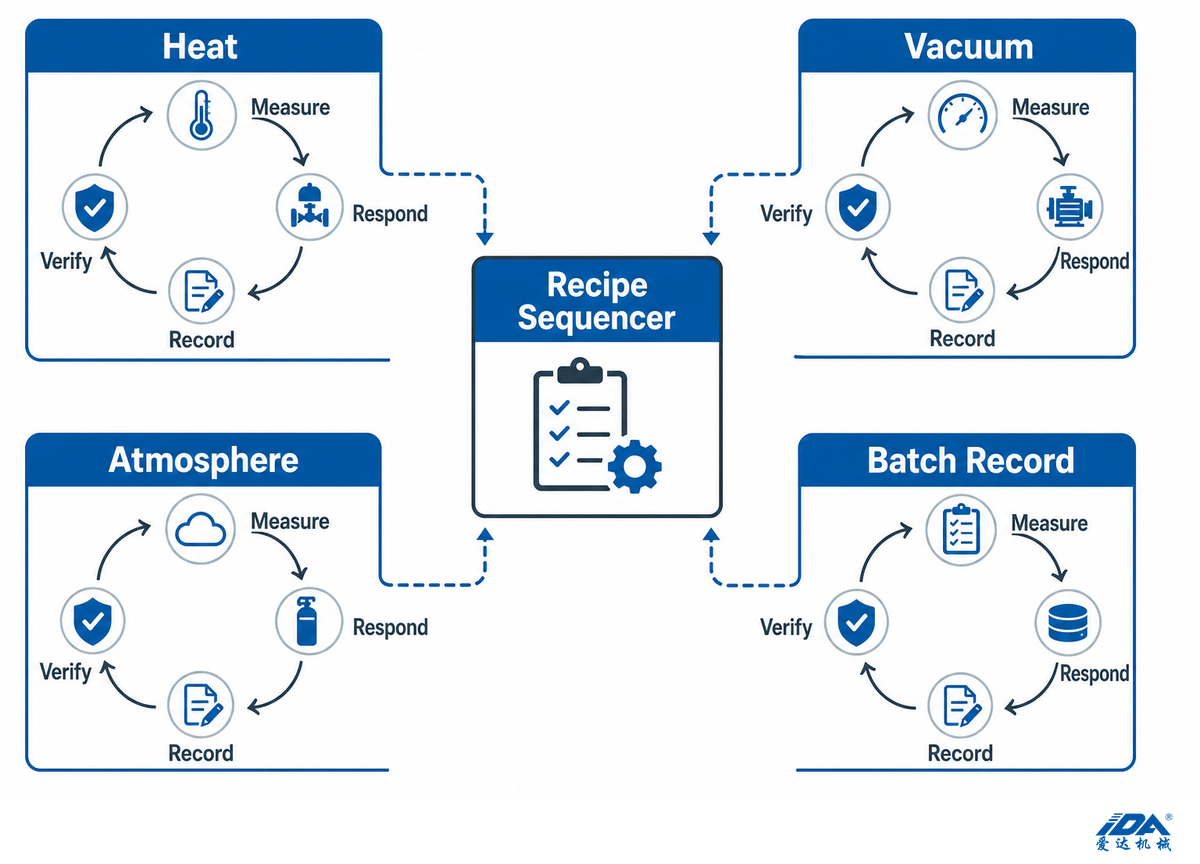
Uma estratégia de controlo defensável especifica o que é medido, onde é medido, o alarme ou a resposta, o que fica registado e como o sinal é verificado. Também separa os controlos da receita dos requisitos legais e de segurança. Uma tendência de temperatura, por exemplo, só é útil quando a localização da sonda e a resposta correspondem ao risco do processo.
| Variável de controlo | Medição | Alarme ou resposta | Registo | Verificação | Limitações / fronteira de falha |
|---|---|---|---|---|---|
| Identidade do material | Identificação do lote ou contentor | Bloquear material incorreto ou não libertado | Lote e massa reais | Ensaio de desafio e reconciliação | A leitura correta do código de barras não comprova o conteúdo sem governação de materiais. |
| Sequência de adição | Estado da etapa e estado do doseador | Impedir ou reter carga fora de sequência | Tempo, quantidade, ação do operador | Ensaio simulado de etapa incorreta | O controlo sequencial não corrige uma receita deficiente. |
| Temperatura do produto | Sonda representativa no produto | Manter patamar, abrandar alimentação, arrefecer ou parar | Tendência e desvios térmicos | Comparação calibrada e ensaio de resposta | A temperatura de entrada da camisa térmica pode ocultar um ponto quente interno. |
| Vácuo ou pressão | Pressão da cuba num ponto definido | Verificação de fugas, patamar, ventilação ou aborto | Tendência de ponto final e de patamar | Método de taxa de fuga ou de queda de pressão | A chapa de características da bomba não comprova o desempenho na cuba. |
| Regime de serviço do misturador | Velocidade, binário, corrente ou carga | Responder a sobrecarga ou regra de ponto final | Perfil por estágio da receita | Ensaio representativo com produto húmido | Igual valor de rpm em duas escalas diferentes não significa mistura igual. |
| Descarga | Pressão, caudal, tempo ou massa remanescente | Parar em caso de obstrução ou atraso anormal | Tempo de transferência e rendimento | Demonstração à viscosidade mais crítica | O comissionamento com água quente não representa a descarga de uma pasta. |
| Enchimento | Controlo ponderal ou confirmação volumétrica | Rejeitar, ajustar ou parar | Resultados de amostras e rejeições | Ensaio com embalagem aprovada e produto | Um ensaio com 20 L de água não comprova o enchimento de 20 L de adesivo de elevada viscosidade. |
| Estado do lote | Estado eletrónico ou manual controlado | Impedir o enchimento antes da libertação | Revisão, desvio, aprovação | Ensaio de acessos e de pista de auditoria | Uma receita guardada não é um registo de lote completo. |
As evidências regulamentares atuais também desaconselham o uso de listas de verificação de segurança copiadas. Uma FAQ técnica da NFPA de julho de 2026 indica que a aplicabilidade da NFPA 30 depende do líquido, da quantidade, da ocupação e da utilização. A fiscalização cabe à autoridade competente com jurisdição e as regras locais podem ser mais exigentes. Leia a orientação de aplicabilidade da NFPA.
Para o equipamento elétrico de máquinas, o IECEE lista a norma IEC 60204-1:2016 e as diferenças nacionais ou de grupo. Os compradores devem indicar na RFQ o destino, as características de alimentação elétrica, a via de conformidade e os desvios locais, em vez de escreverem «conforme IEC» sem âmbito definido. Consulte o registo oficial IEC/IECEE.
Registo de aplicabilidade de 10 normas de referência
Utilize este registo para solicitar uma decisão de aplicabilidade ao responsável adequado. Verifique a edição em vigor, a adoção local e os requisitos do destino no congelamento do projeto. Nenhuma linha fornece uma temperatura de receita, velocidade de misturador, função de segurança ou limite de libertação de produto universais.
| Referência | Decisão que pode fundamentar | Evidência a solicitar | Fronteira |
|---|---|---|---|
| Orientação de aplicabilidade da NFPA 30 | Enquadramento nos Estados Unidos para líquidos inflamáveis ou combustíveis | Classificação do líquido, quantidade, ocupação, utilização e decisão da autoridade com jurisdição | A aplicabilidade e a execução dependem da instalação e da adoção local. |
| IEC 60204-1:2016 | Equipamento elétrico de máquinas | Base de alimentação no destino, desvios, esquemas, medidas de proteção e registos de ensaios | Uma declaração geral de «conformidade com a IEC» não identifica a edição adotada nem as diferenças nacionais. |
| ISO 12100:2010 | Apreciação do risco e redução do risco de máquinas durante o projeto | Identificação de perigos, avaliação de riscos, medidas de redução, verificação e registos de risco residual | A norma fornece um método; não executa a apreciação do risco do projeto. |
| ISO 13849-1:2023 | Projeto e integração de partes de sistemas de comando relativas à segurança | Lista de funções de segurança, base de nível de desempenho exigido, arquitetura, via de validação e âmbito de software | Não prescreve que funções de segurança ou níveis de desempenho exigidos se aplicam a esta linha. |
| OSHA 29 CFR 1910.1200 | Comunicação de perigos nos Estados Unidos para produtos químicos no local de trabalho | Classificação de perigos, rótulos, fichas de dados de segurança, programa escrito e interfaces de formação | Confirmar a aplicabilidade ao empregador e ao material; não se trata de uma especificação de controlo de processo. |
| OSHA 29 CFR 1910.147 | Controlo de energias perigosas durante intervenções e manutenção | Registo de fontes de energia, pontos de isolamento, capacidade de bloqueio, procedimentos, formação e responsabilidade de inspeção | Não substitui a apreciação do risco da máquina nem define a operação normal da receita. |
| ASTM D1084-16(2021) | Métodos de viscosidade para adesivos de escoamento livre com comportamento newtoniano ou quase newtoniano | Método designado, fuso ou copo, temperatura, historial da amostra, temporização e intervalo de aceitação | O âmbito publicado exclui materiais tixotrópicos e plásticos cujo resultado dependa do historial de cisalhamento. |
| ASTM D2556 | Viscosidade aparente de adesivos dependentes da taxa de cisalhamento | Geometria do viscosímetro, programa de rotação, temperatura, intervalos de tempo e base de relatório | Utilizar apenas quando a formulação e o método acordado se enquadrarem no âmbito da norma. |
| ASTM D1002 | Ensaio comparativo de cisalhamento por sobreposição simples em ligações adesivas metal-metal | Substratos, preparação, cura, ambiente, geometria do provete, condições de ensaio e regra de aceitação | Um resultado de cisalhamento aparente num provete pequeno não constitui uma tensão admissível de projeto para uma junta diferente. |
| ASTM D903 | Características comparativas de pelagem ou descolamento de ligações adesivas | Provete, pré-tratamento, temperatura, velocidade da máquina, geometria de pelagem e regra de aceitação | Aplicar apenas onde o produto e a geometria da junta tornem relevante a evidência de pelagem. |
Devolva o registo com uma de quatro disposições para cada linha: aplicável, não aplicável, substituída por requisito local ou pendente de decisão da autoridade. Cada linha aplicável necessita de um responsável e de um entregável na RFQ ou no dossier de evidências de comissionamento.
Conclusão principal: as descrições funcionais de controlo necessitam de medições, respostas, registos e verificação. As normas definem fronteiras; a receita e a análise de risco definem os valores de processo.
6. Porque é que as químicas de baixas emissões e a automação aumentam a exigência de controlo
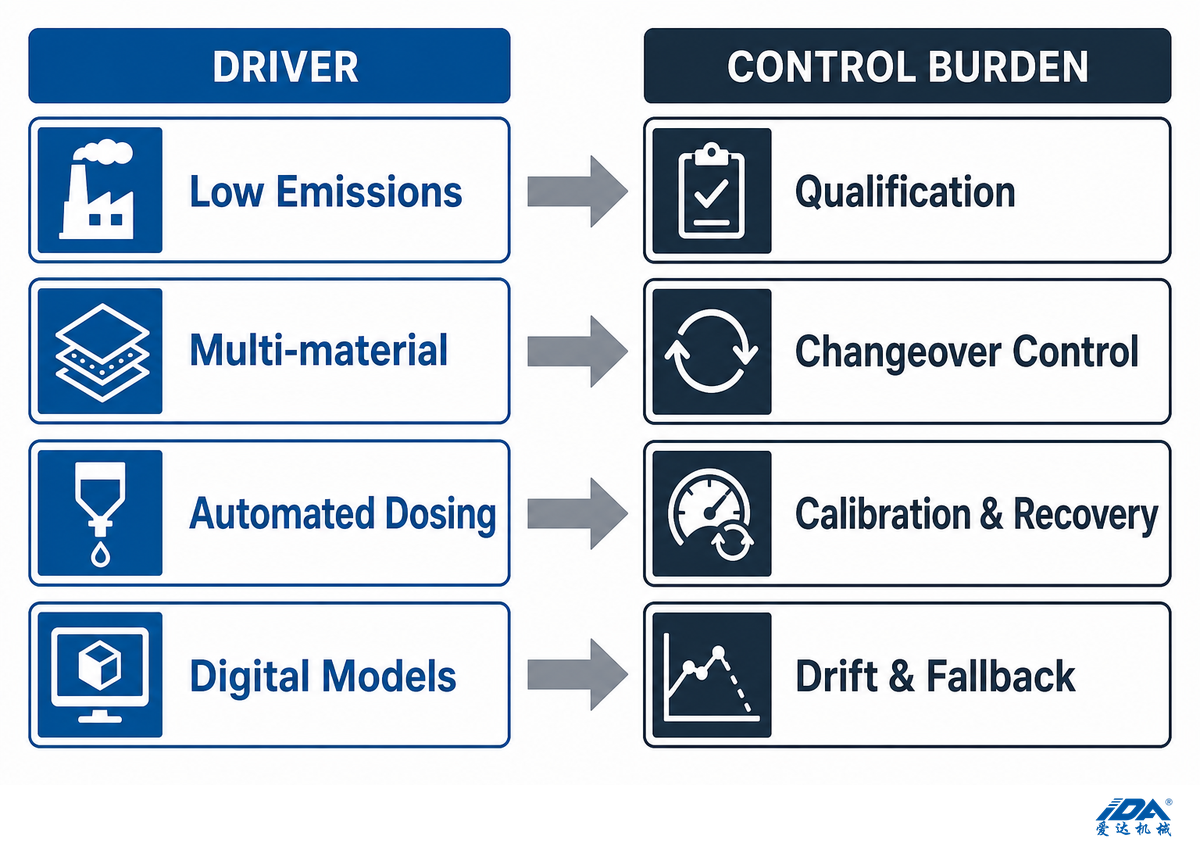
As formulações de baixas emissões, as exigências mais amplas de substratos, as mudanças de produto mais rápidas e a automação mais profunda podem reduzir um risco enquanto criam outro. Numa especificação de 2026, a resposta prática reside em melhores controlos de receita, alimentação sincronizada, evidências de limpeza, atribuição de responsabilidade por desvios e planeamento da qualificação, e não numa promessa infundada de que mais automação é automaticamente mais segura ou mais eficiente.
| Fator impulsor 2025-2026 | Implicação na linha | Evidência a solicitar na RFQ | Limitações / fronteira de decisão |
|---|---|---|---|
| Química de menores emissões | Novo comportamento de matéria-prima, temperatura, molhagem, limpeza e qualificação | Revisão de compatibilidade de materiais e plano de ensaios representativos | Uma alegação de menor pegada ambiental não comprova a permutabilidade de processo. |
| Colagem multimaterial | Mais SKU e janelas de formulação mais estreitas | Segregação de receitas, matriz de mudança de produto, demonstração de rastreabilidade | Um SKU bem-sucedido não liberta toda a família de produtos. |
| Doseamento automatizado de múltiplas alimentações | Maior exigência de sincronização, gestão de exceções e calibração | Permissivos de alimentação, lógica de recuperação, responsabilidade de calibração | Mais dispositivos automatizados criam mais modos de falha coordenados. |
| Modelos digitais de processo | Necessidade de deteção de deriva, recalibração e modo manual de recurso | Limites do modelo, responsável pelo alarme, procedimento de recurso, controlo de alterações | Um modelo estático pode não detetar derivas de processo abruptas ou graduais. |
O artigo técnico da ChemQuest de 2025 identifica a química de baixas emissões, a colagem multimaterial e a automação ou controlo digital como fatores de desenvolvimento interligados. Consulte a análise setorial. Uma iniciativa distinta da Henkel-Dow de 2025 em adesivos hot-melt é útil como exemplo de qualificação de materiais, mas a meta de pegada ambiental divulgada pela empresa não deve ser generalizada a outra química ou fábrica.
Um trabalho de controlo de processos revisto por pares publicado em 2026 alerta que os modelos estáticos podem falhar na deteção de derivas abruptas e graduais. Aponta para a deteção explícita, a recalibração e um modo manual de recurso controlado. Consulte o estudo sobre deriva de processo. Um projeto especificado em 2026 deve incluir estas questões de responsabilidade no âmbito do sistema de controlo antes da aceitação em instalação.
Conclusão principal: novas químicas e sistemas de controlo digital aumentam a necessidade de qualificação e de governação de falhas. Não eliminam a incerteza do processo.
7. Dimensione a capacidade com a equação de produção de 5 fatores
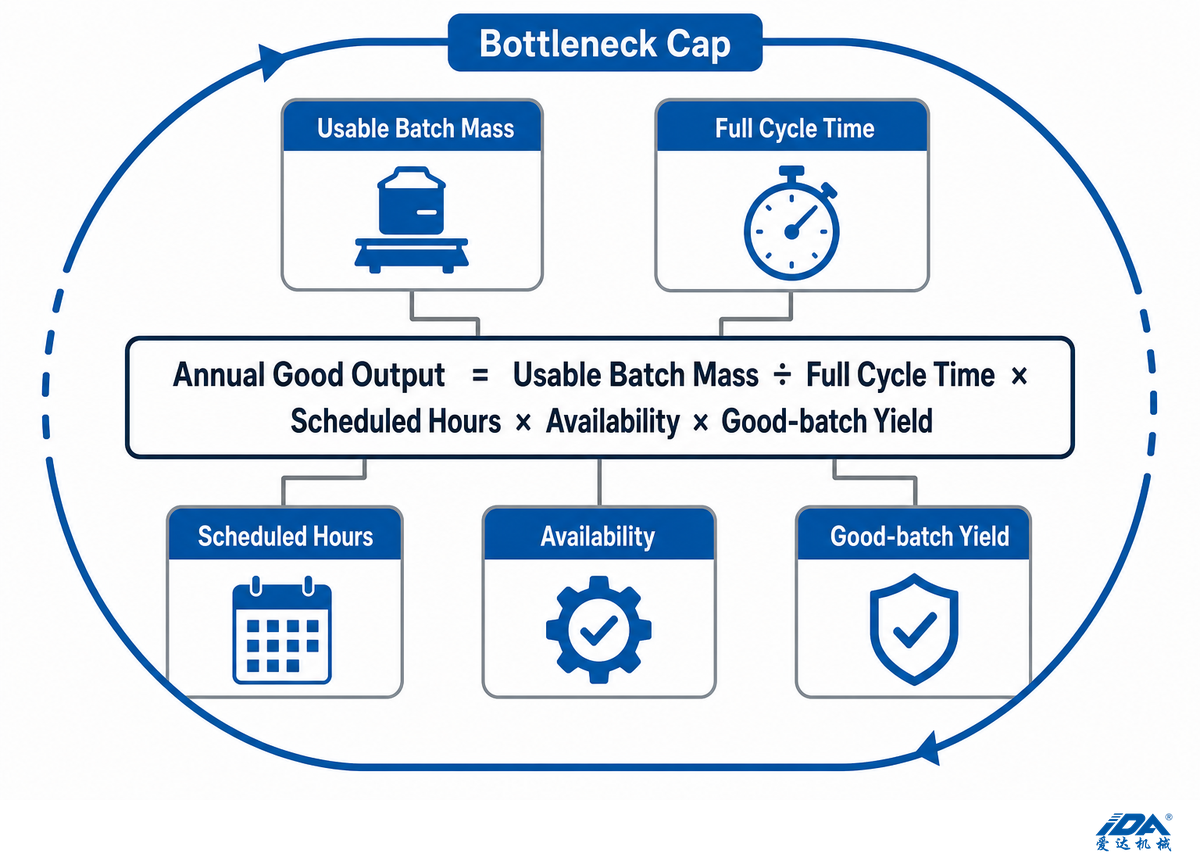
A capacidade anual de adesivos é o resultado de um cenário e não o valor nominal de uma cuba. Calcule a massa útil do lote dividida pelo tempo de ciclo completo e, em seguida, multiplique pelas horas operacionais programadas, pela disponibilidade esperada e pelo rendimento de lotes aprovados. Limite o resultado à capacidade de alimentação, remoção de calor, descarga, filtração, enchimento, limpeza ou qualquer outra operação limitante.
Folha de cálculo de capacidade de 5 fatores
Equação de planeamento: produção anual aprovada = (massa útil do lote ÷ tempo de ciclo completo) × horas operacionais programadas × disponibilidade × rendimento de lotes aprovados. Inclua uma margem hipotética de 30 min para limpeza dentro do tempo de ciclo completo, e não fora do cálculo.
| Fator | Definição | Dado de base hipotético | Evidência necessária | Limitações |
|---|---|---|---|---|
| Massa útil do lote | Produção libertada após resíduo de fundo e perdas planeadas | 1 200 kg/lote | Balanço mássico e ensaio de descarga | O volume nominal da cuba não corresponde à massa útil. |
| Tempo de ciclo completo | Desde a carga até à descarga pronta para libertação e mudança de produto | 4,5 h/lote | Estudo de tempos por família de receitas | O tempo de mistura isolado exclui perdas significativas. |
| Tempo programado | Horas operacionais planeadas com equipa atribuída | 4 000 h/ano | Calendário de turnos e de manutenção | As horas de calendário não são horas de produção. |
| Disponibilidade | Fração do tempo programado efetivamente disponível | 82% | Modelo de mudanças de produto, avarias e manutenção | Não copie um valor de referência sem dados reais da instalação. |
| Rendimento de lotes aprovados | Massa libertada dividida pela massa produzida | 97% | Historial de qualidade e de reprocessamento | O rendimento à primeira passagem e o rendimento final são diferentes. |
Exemplo prático: 1 200 kg ÷ 4,5 h = 266,7 kg/h. Multiplicando 266,7 kg/h por 4 000 h/ano, 82% de disponibilidade e 97% de rendimento, obtêm-se cerca de 848 000 kg/ano, ou 848 t/ano. Todos os dados de entrada são hipotéticos, pelo que o resultado demonstra o método de cálculo e não representa uma promessa de desempenho do equipamento IDA.
Para evidenciar a sensibilidade, recalcule essa folha de cálculo hipotética para 1 000 kg/lote e 1 400 kg/lote, e depois para 4,0 h/lote e 5,0 h/lote, mantendo a disponibilidade em 80% e o rendimento de lotes aprovados em 85%. Estes valores são entradas de teste de esforço e não dados de desempenho da IDA.
| Cenário | Massa útil | Ciclo | Horário | Disponibilidade | Rendimento | Produção aprovada calculada | O que ainda a pode limitar |
|---|---|---|---|---|---|---|---|
| Restringido | 1 200 kg | 5,5 h | 4 000 h/ano | 75% | 95% | Cerca de 622 t/ano | Arrefecimento lento, descarga ou limpeza |
| Base | 1 200 kg | 4,5 h | 4 000 h/ano | 82% | 97% | Cerca de 848 t/ano | Alimentação, filtração ou disponibilidade da unidade de doseamento |
| Recuperação | 1 200 kg | 4,0 h | 4 000 h/ano | 88% | 98% | Cerca de 1 035 t/ano | Requer evidências para cada parâmetro melhorado |
Uma análise elaborada por um fornecedor em 2022 parte de uma velocidade de banda de 70 ft/min, gramagem de revestimento de 5 oz/yd² e largura de 5 ft, o que corresponde a cerca de 730 lb/h de procura de adesivo. O caso utiliza depois dois misturadores desfasados de 1 600 lb, um pulmão de 4 000 lb, um ciclo de lote de 4 h e 11 correntes de alimentação para suportar cerca de 800 lb/h nessa configuração. Trata-se de uma lógica útil orientada pela procura, e não de um rácio universal de projeto. Analise o caso prático em linha.
Um modelo de bioadesivo revisto por pares em 2024 utiliza uma base declarada de 30 toneladas métricas por lote e conclui que o vapor é o principal contribuinte modelado de gases com efeito de estufa. Esses valores pertencem a essa instalação modelada. A lição transferível consiste em explicitar a base do lote, o ciclo e as utilidades, em vez de os ocultar atrás de um número anual de capacidade. Consulte o estudo da instalação modelada.
Mapa de estrangulamentos ocultos
Aplique a equação de capacidade a pelo menos cinco zonas de estrangulamento: capacidade de alimentação, circulação global do lote, recuperação térmica, descarga e acabamento. Adicione limpeza, libertação laboratorial, cobertura de operadores e recuperação de utilidades onde for relevante. A zona limitante pode mudar consoante o SKU; uma emulsão de baixa viscosidade e uma pasta estrutural com cargas podem inverter o estrangulamento da mesma linha.
Conclusão principal: publique um intervalo de capacidade com pressupostos e evidências de estrangulamentos. Rejeite um valor anual único que não possa ser reconstruído a partir dos dados de lote e de operação.
8. Utilize a matriz de adequação da receita à linha de 9 portões
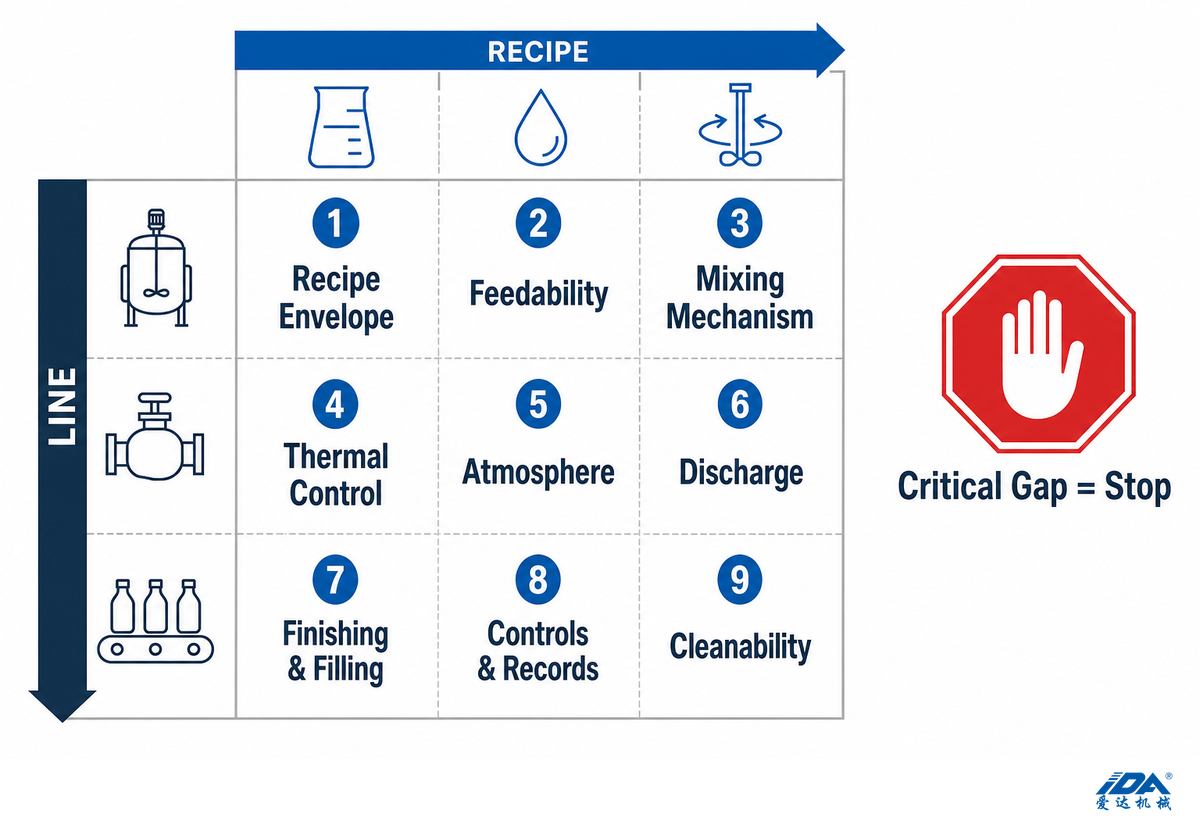
A nossa matriz de adequação da receita à linha de 9 portões transforma uma proposta numa revisão de evidências. Um conceito só avança quando cada portão possui um dado de entrada do comprador, uma resposta do fornecedor, um elemento de prova testável e uma condição de paragem. Este método evita pontuações ponderadas inventadas: um único portão crítico por resolver pode pesar mais do que oito características atrativas.
Utilize a matriz de adequação em conjunto com um processo formal de apreciação do risco de máquinas, e não em sua substituição. A norma ISO 12100:2010 especifica a terminologia básica, os princípios e uma metodologia para a apreciação e redução do risco de máquinas, mas não seleciona um processo de adesivos nem certifica um projeto. Consulte o âmbito oficial da ISO.
| Portão | Entrada do comprador | O fornecedor deve demonstrar | Condição de paragem | Limitações / não adequado para |
|---|---|---|---|---|
| 1. Envelope da receita | Intervalos de viscosidade, sólidos, cisalhamento, calor e atmosfera | Janela operacional definida e exclusões | O conceito depende de um pressuposto de formulação não declarado | O nome de um produto não permite ultrapassar este portão. |
| 2. Capacidade de alimentação | Forma da matéria-prima, densidade aparente, caudal de adição | Ensaio de doseamento ou carga e conceito de contenção | O comportamento do pó é representado apenas por água | A precisão de catálogo do fornecedor depende do material. |
| 3. Mecanismo de mistura | Regimes de serviço de circulação global e dispersão | Ensaio representativo a húmido, tendência de carga, plano de amostragem | A seleção baseia-se apenas em rpm ou kW | Utilize um guia de decisão de equipamento como pré-seleção e não como prova. |
| 4. Controlo térmico | Metas de aquecimento, exotermia, patamar e arrefecimento | Base de transferência de calor, dados de utilidades, resposta de controlo | A temperatura do produto é inferida a partir das regulações da camisa térmica | A mudança de escala altera a área de transferência de calor por unidade de volume. |
| 5. Atmosfera | Espuma, vapor, oxigénio, humidade, ponto final de vácuo | Base de pressão, via de ventilação, âmbito do condensador ou inertização | O regime de serviço de vácuo ou de zona classificada é assumido sem verificação | A jurisdição e a química determinam a aplicabilidade. |
| 6. Descarga | Reologia de ponto final, resíduo de fundo, distância de transferência | Método e tempo de descarga na condição mais desfavorável | A seleção por gravidade ou bomba carece de evidência com material | Os ensaios em vazio não demonstram a transferência de elevada viscosidade. |
| 7. Acabamento e enchimento | Necessidade de filtro, embalagens, temperatura de enchimento, método de precisão | Ensaio compatível e plano de mudança de produto | A filtração ou o enchimento alteram o produto aprovado | O grau de filtração não constitui uma regulação universal de qualidade. |
| 8. Sistemas de controlo e registos | Receitas, perfis de acesso, alarmes, dados, interfaces | Matriz de causa e efeito, exemplo de registo, recuperação de falhas | O modo manual de recurso ou a titularidade dos dados não estão definidos | A automação não elimina a incerteza do processo. |
| 9. Facilidade de limpeza e mudança de produto | Matriz de SKU, resíduos, solventes ou água, destino de efluentes | Acessibilidade, drenabilidade, sequência, evidências de inspeção | Faltam o tempo de limpeza, o critério de aceitação ou a gestão de resíduos | «Fácil de limpar» não é um critério de aceitação. |
Utilize a matriz duas vezes. Durante a seleção do conceito, assinale as incógnitas e atribua ensaios. Antes da emissão da encomenda, transforme os pontos validados em documentos contratuais: requisitos do utilizador, descrição do processo, folhas de dados de equipamento, matriz de causa e efeito, protocolos de ensaio e registo de interfaces. Uma célula é aprovada porque existe evidência, e não porque uma reunião considerou que «deve correr bem».
Quando ainda não deve comprar uma linha chave na mão
Adie o congelamento do projeto quando a formulação ainda estiver em alteração, a viscosidade de pico for desconhecida, um material reativo ou volátil não tiver uma base de manuseamento revista, a via de conformidade no destino estiver por decidir, o produto representativo não puder ser testado ou o comprador não conseguir definir um método de aceitação. Uma unidade piloto, o congelamento da receita ou um estudo de engenharia delimitado podem constituir o próximo passo mais económico.
Conclusão principal: a matriz de adequação é um sistema de decisão de avançar ou parar. Torna visível o risco não resolvido antes que o preço e o prazo prometido dominem a decisão.
9. Especifique o dossier de evidências de comissionamento de 12 pontos
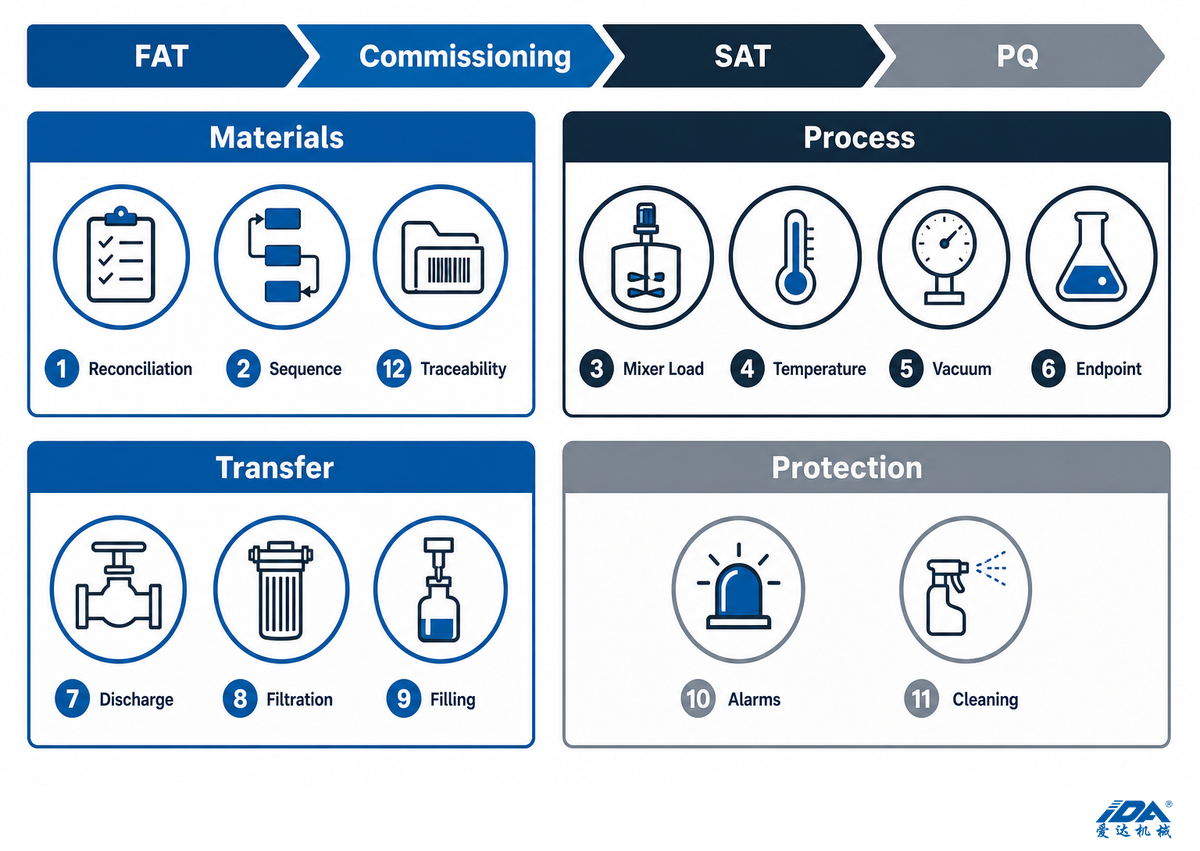
Um dossier de evidências de comissionamento separa os ensaios de aceitação em fábrica nas instalações do fornecedor (FAT), a instalação e o comissionamento no local, os ensaios de aceitação em instalação (SAT) e a qualificação de processo específica da receita. Cada ponto indica o método de ensaio, a fonte de aceitação, o ficheiro de evidência e o responsável. Essa separação evita que um ensaio funcional a seco seja tratado como prova de capacidade, qualidade do produto, limpeza ou desempenho das utilidades da fábrica.
As orientações de automação de 2025 associadas à CSIA situam o FAT nas instalações do integrador, cuja aprovação autoriza a expedição, tratando depois a instalação e o comissionamento, o SAT, a formação e a assistência como fases distintas. O SAT segue protocolos acordados enquanto verifica o funcionamento instalado e a integração. Consulte o guia de faseamento de FAT e SAT.
Dossier de evidências de comissionamento de 12 pontos
| Ponto de evidência | Fase principal | Método | Fonte de aceitação | Ficheiro de evidência | Responsável | Limitações |
|---|---|---|---|---|---|---|
| 1. Reconciliação de materiais | FAT + PQ | Ensaio de desafio de códigos, massas e bloqueio de material incorreto | URS e receita | Relatório de carga e reconciliação | Qualidade do comprador | Um simulante comprova a lógica, não o comportamento do produto. |
| 2. Controlo de sequência | FAT | Etapas normais, omitidas e fora de ordem | Sequência aprovada | Registo de eventos e exceções | Responsável de controlo | Uma simples demonstração de ecrãs é insuficiente. |
| 3. Velocidade ou carga do misturador | FAT + PQ | Comando, retorno de sinal, tendência, carga a húmido | Janela de processo derivada de ensaios | Registo de tendência e calibração | Engenheiro de processo | A rotação a seco não comprova o regime de serviço a húmido. |
| 4. Controlo de temperatura | FAT + SAT + PQ | Verificação de sonda, aquecimento, patamar, arrefecimento, alarme | URS mais intervalo da receita | Tendência de temperatura | Processo e utilidades | A capacidade das utilidades da instalação afeta o resultado. |
| 5. Vácuo ou pressão | FAT + SAT + PQ | Ensaio de fugas, ponto final, patamar, ventilação segura | Revisão de risco e receita | Tendência de pressão e registo de fugas | Responsável mecânico | A pressão na cuba vazia não constitui prova de desaeração. |
| 6. Ponto final de mistura | PQ | Amostragem acordada e ensaio do produto | Especificação aprovada do produto | Resultado laboratorial associado ao lote | Qualidade do comprador | O método de ponto final deve ser representativo de toda a cuba. |
| 7. Desempenho de descarga | SAT + PQ | Transferência à viscosidade mais crítica, resíduo de fundo, tempo | URS e modelo de capacidade | Balanço mássico e estudo de tempos | Responsável de produção | Um simulante aquecido pode sobrestimar o desempenho. |
| 8. Filtração | PQ | Pressão, carga do filtro, efeito no produto, regra de substituição | Plano de qualidade e de processo | Registo de filtração do lote | Qualidade e produção | Um filtro mais fino pode reter sólidos pretendidos. |
| 9. Precisão de enchimento | FAT + SAT + PQ | Embalagem aprovada, dimensão da amostra, ensaio de rejeição | Revisão contratual e de metrologia legal | Estudo de enchimento e rejeições | Responsável de embalagem | A precisão obtida com água pode não se manter com o adesivo. |
| 10. Alarmes e encravamentos | FAT + SAT | Ensaio de causa e efeito, rearme, recuperação | Apreciação do risco e matriz C&E | Folha de ensaios de desafio assinada | Controlo e EHS | Os ensaios contornados devem permanecer como pontos em aberto. |
| 11. Limpeza e mudança de produto | SAT + PQ | Sequência cronometrada, inspeção, critério de resíduo | Matriz de SKU e plano de qualidade | Relatório de limpeza | Produção e qualidade | A limpeza visual pode não comprovar o controlo de arrastamento entre lotes. |
| 12. Rastreabilidade do lote | FAT + SAT + PQ | Reconstruir um lote desde a matéria-prima até à embalagem | Requisitos de dados e de qualidade | Dossier completo do lote | Sistemas da qualidade | Um historiador de dados sem contexto de versão fica incompleto. |
Escreva valores numéricos apenas quando a respetiva base de autoridade for clara. Um protocolo hipotético pode registar uma tendência de temperatura a cada 1 s, exigir um ensaio de recuperação de 30 min, demonstrar três lotes consecutivos, verificar embalagens de 20 L e medir a limpeza em 45 min. Esses valores não são recomendações; a URS aprovada, a receita, a apreciação do risco, a legislação e o contrato devem substituí-los.
Exemplo de folha de ensaio hipotética: registar uma carga de pó de 10 kg/min com densidade aparente de 0,72 kg/L durante 18 min; aquecer o produto a 75 °C dentro de uma banda de projeto de ±2 °C; arrefecer até 40 °C em 25 min; atingir 80 mbar absolutos para um patamar de 10 min; registar a tendência de um raspador a 55 rpm e de um dispersor a 1 200 rpm; em seguida, demonstrar uma descarga de 300 kg/h para embalagens de 18 kg com verificação acordada de ±0,3% e concluir a limpeza definida em 50 min.
Os contratos devem igualmente estabelecer quem fornece o material, que quantidade é necessária, se os resíduos podem ser expedidos ou tratados, o que acontece quando um ensaio é inválido, quem aprova um desvio e que pontos em aberto bloqueiam a expedição ou a aceitação. A titularidade das evidências faz parte do âmbito do equipamento.
Conclusão principal: o FAT verifica o sistema construído antes da expedição; o SAT verifica o sistema instalado; a qualificação de processo verifica a receita definida pelo comprador e as evidências do produto. Mantenha os três níveis visíveis.
10. Estruture uma RFQ que exponha lacunas de âmbito
As RFQ eficazes para linhas de adesivos fornecem aos fabricantes os mesmos dados de entrada delimitados e solicitam a mesma estrutura de evidências. Devem indicar intervalos de receita, materiais, cenários de capacidade, embalagens, utilidades, local de instalação, pressupostos de comunicação de perigos e de conformidade, limpeza, automação, níveis de aceitação, documentação, formação, assistência técnica e exclusões. A comparabilidade do âmbito é mais importante do que uma formatação idêntica das propostas.
1. Envelope da receitaO comprador fornece intervalos; o fornecedor lista pressupostos e exclusões.
2. Registo de matérias-primasForma, densidade, embalagem, caudal de adição, armazenamento, compatibilidade.
3. Cenários de capacidadeMassa do lote, ciclo completo, horas, disponibilidade, rendimento, estrangulamentos.
4. Matriz de produtos e SKUMaior viscosidade, campanha mais curta, embalagens, fechos, mudanças de produto.
5. Fronteira do fluxo de processoItens incluídos, opcionais, fornecidos pelo comprador e interfaces futuras.
6. Utilidades e instalaçãoAlimentação elétrica, fluidos térmicos, arrefecimento, ar comprimido, vácuo, espaço.
7. Materiais de construçãoPartes em contacto com o produto, vedantes, acabamento, compatibilidade, peças de desgaste.
8. EHS e conformidadeQuímica, destino, ocupação, AHJ, normas, documentação.
9. Controlo e dadosReceitas, perfis de acesso, alarmes, histórico, interfaces, responsável pela cibersegurança.
10. Limpeza e resíduosMétodo, critério de resíduo, modelo de tempos, encaminhamento de efluentes e solventes.
11. Evidências de aceitaçãoFAT, SAT, PQ, material, métodos, critérios, responsáveis, regras de pontos em aberto.
12. Âmbito do ciclo de vidaDesenhos, manuais, formação, peças de reserva, resposta técnica, garantia, controlo de alterações.
Peça a cada fornecedor que devolva um registo de interfaces e uma lista de desvios. «Incluído» deve identificar o equipamento, o instrumento, o documento, o software, o ponto de interligação e a responsabilidade pelo ensaio. «Pelo comprador» deve explicitar a fronteira. «A confirmar» deve ter um responsável e um prazo. Esta disciplina torna as omissões visíveis antes que se transformem em aditamentos de obra na instalação.
Quando o resumo da receita, o intervalo de capacidade, os limites de utilidades, o esboço do fluxo de processo, o dossier de evidências de comissionamento e a RFQ estiverem prontos, o comprador dispõe de informação suficiente para uma revisão de configuração. O guia técnico deve então encaminhar a intenção comercial para a página dedicada de soluções de linhas de produção de adesivos, em vez de duplicar a função comercial e de cotação.
Conclusão principal: uma RFQ sólida torna comparáveis os pressupostos, as exclusões, as interfaces e as evidências de aceitação. O preço global mais baixo pode simplesmente ocultar o maior volume de âmbito não orçamentado.
Transforme o envelope da sua receita num conceito de linha
Partilhe os intervalos de formulação que puder divulgar, a produção pretendida, os formatos de embalagem, os limites de utilidades e as prioridades de aceitação. A IDA Equipment pode utilizar esse caderno de encargos para analisar uma configuração específica para a receita e os ensaios ainda necessários.
Solicitar revisão de configuração Ver opções de linhas de adesivosPerguntas frequentes: linhas de produção de adesivos
Estas respostas constituem orientações de planeamento e não especificações universais de processo. Esta revisão revista por pares sobre famílias e aplicações de adesivos demonstra por que motivo a química e as condições de utilização devem permanecer integradas na decisão sobre o equipamento.
Que equipamento está incluído numa linha de produção de adesivos completa?
As linhas completas podem incluir receção e doseamento de matérias-primas, pré-mistura, um dispersor ou reator, um misturador de elevada viscosidade, aquecimento e arrefecimento, controlo de vácuo ou de atmosfera, descarga, transferência, filtração, armazenamento intermédio, enchimento, codificação, sistemas de controlo e registos de lote. A combinação necessária depende da formulação e da instalação. Se um fornecedor omitir um estágio, a proposta deve explicar onde é assegurado esse regime de serviço do processo e como o comprador o irá verificar.
De que misturador necessito para a minha formulação de adesivo?
Selecione a partir do perfil reológico, do teor de sólidos, da necessidade de molhagem, da sensibilidade ao cisalhamento, do regime de serviço térmico ou reacional, da sensibilidade ao ar e do comportamento na descarga. Um misturador planetário, de duplo eixo, de três eixos, dispersor, amassador ou reator pode ser candidato. Questione por que razão o mecanismo proposto assegura simultaneamente o regime de serviço de processamento local e a circulação global na cuba. A seleção final deve superar um ensaio com material representativo que avalie a circulação global, a subida de temperatura, o ponto final de dispersão, a remoção de ar, a limpeza e a descarga na condição esperada mais desfavorável, com uma regra de exclusão acordada antes do ensaio.
Quanto custa uma linha de produção de adesivos?
Não existe um preço universal responsável porque o âmbito varia consoante a dimensão do lote, os materiais em contacto com o produto, o regime de serviço de mistura, as utilidades térmicas, o vácuo, os requisitos de zonas classificadas, a automação, o enchimento, os registos de conformidade e os ensaios de aceitação. Compare propostas apenas após emitir uma RFQ única e delimitada. Peça aos fornecedores para separarem o equipamento principal, os opcionais, as utilidades da instalação, a montagem, o material de ensaio, o comissionamento, a formação, as peças de reserva, o transporte, os impostos e os itens a cargo do comprador. Uniformize as exclusões e as interfaces antes de comparar os valores totais; um valor baixo pode refletir âmbito em falta e não um menor custo ao longo do ciclo de vida.
Como se fabrica um adesivo?
O fabrico verifica e doseia as matérias-primas, cria uma fase veículo ou de resina, adiciona pós ou reagentes em sequência, mistura ou dispersa sob calor e atmosfera controlados, testa um ponto final e, por fim, descarrega, acaba, enche, identifica e liberta o lote. A química determina o percurso exato.
A mistura sob vácuo é necessária para todos os adesivos?
Não. O vácuo é útil quando o ar ocluído, a espuma, a humidade, a remoção de vapores ou um ponto final de desgaseificação definido o justificam. Também pode alterar os requisitos de evaporação, arrefecimento, reação, vedantes e condensador. Decida com base na formulação e na exigência de qualidade do produto e, em seguida, especifique a pressão na cuba, o ponto de medição, o método de patamar ou de fugas, a ventilação segura e o ensaio representativo. A capacidade nominal de um sistema de vácuo, por si só, não constitui evidência de processo.
Como se calcula a capacidade de uma linha de produção de adesivos?
Comece pela massa útil do lote e pelo tempo de ciclo completo, incluindo carga, mistura ou reação, arrefecimento, descarga, limpeza e mudança de produto. Multiplique o caudal horário resultante pelas horas operacionais programadas, pela disponibilidade esperada e pelo rendimento de lotes aprovados. Execute cenários restringido, base e de recuperação e, depois, limite cada resultado à capacidade de alimentação, utilidades, descarga, filtração, enchimento, libertação laboratorial ou outro estrangulamento interligado.
O que devo perguntar a um fornecedor de equipamento para adesivos antes de pedir uma proposta?
Envie um envelope da receita, o registo de matérias-primas, os cenários de produção por lote e anual, a matriz de produtos e embalagens, o destino, as utilidades, os requisitos de materiais de construção, o plano de limpeza, o âmbito de automação e dados e os métodos propostos para FAT, SAT e qualificação. Peça ao fornecedor que devolva os pressupostos, exclusões, interfaces, requisitos de ensaio, desenhos, manuais, peças de reserva, condições de assistência e uma lista de desvios. Solicite a quantidade de material para ensaios, o responsável pela aceitação, as regras para pontos em aberto e um cronograma de marcos. Esta resposta torna as propostas concorrentes tecnicamente comparáveis e expõe trabalhos que, de outro modo, se tornariam alterações em obra.
Qual é o prazo de entrega de uma linha de produção de adesivos?
O prazo de entrega depende da maturidade do projeto, do fabrico mecânico, dos componentes adquiridos, dos sistemas de controlo, do trabalho de conformidade, do material para o FAT, do transporte, da prontidão das instalações e do comissionamento. Solicite marcos datados desde o congelamento do projeto até à qualificação de processo, cada um associado aos dados de entrada e aprovações do comprador.
Referências e fontes
- Revisão revista por pares de 2024 sobre famílias de adesivos, propriedades, limitações e aplicações.
- Estudo de formulação de adesivos à base de soja da NC State BioResources.
- Modelo de instalação de bioadesivos revisto por pares de 2024.
- FAQ sobre líquidos inflamáveis e combustíveis da NFPA 30, julho de 2026.
- Registo IECEE para a norma IEC 60204-1:2016 e diferenças nacionais ou de grupo.
- Estudo revisto por pares sobre deteção de deriva de processo e recalibração.
- Guia de projetos de automação associado à CSIA de 2025 abrangendo FAT, comissionamento e SAT.
- Exemplo prático delimitado de 2022 sobre fabrico de adesivos em linha.
- Análise setorial de 2025 sobre fatores de desenvolvimento de adesivos e vedantes.
- Âmbito de apreciação e redução do risco de máquinas da ISO 12100:2010.
- Âmbito e limitações de sistemas de comando relacionados com a segurança da ISO 13849-1:2023.
- OSHA 29 CFR 1910.1200 sobre comunicação de perigos e OSHA 29 CFR 1910.147 sobre controlo de energias perigosas.
- Âmbito de viscosidade de adesivos da ASTM D1084 e âmbito de viscosidade dependente da taxa de cisalhamento da ASTM D2556.
- Âmbito comparativo de cisalhamento por sobreposição da ASTM D1002 e âmbito comparativo de pelagem da ASTM D903.
Guias de engenharia relacionados
Fronteira editorial e de engenharia: Este artigo foi elaborado para a IDA Equipment a partir de páginas públicas próprias, orientações oficiais, estudos revistos por pares e fontes setoriais analisadas. Fornece uma estrutura de planeamento e não uma receita, determinação de segurança, certificado de conformidade ou garantia de desempenho. Os valores apresentados permanecem circunscritos ao estudo citado ou ao exemplo prático correspondente. O equipamento final, os valores de processo e os critérios de aceitação exigem materiais representativos, a jurisdição de destino e a revisão pelas equipas de processo, qualidade, EHS e compras do comprador. A identidade da empresa foi verificada na página Sobre da IDA Equipment.