Póngase en contacto con IDA
Línea de producción de selladores de silicona: una guía de proceso a RFQ

Contenidos
mostrar
Una línea de producción de selladores de silicona no es una mezcladora seguida de una máquina llenadora. Es una cadena controlada que convierte una formulación precisa y sus ingredientes de fórmula aprobados en paquetes completos, liberados y sellados, y su capacidad de producción efectiva está determinada por la función verificada más lenta en esa cadena.
Esta guía muestra a los compradores de equipos cómo definir los límites del proceso, identificar lo que el proceso requiere para la limpieza del equipo, elegir una arquitectura, dimensionar la línea, probarlo con pruebas representativas y escribir términos de aceptación que los proveedores realmente puedan probar.
El proceso de producción de fabricación puede incluir manipulación automática, pero la automatización sólo añade valor cuando el fabricante ya ha definido el deber subyacente y la evidencia de aceptación.
Defina el límite de la línea antes de comparar máquinas
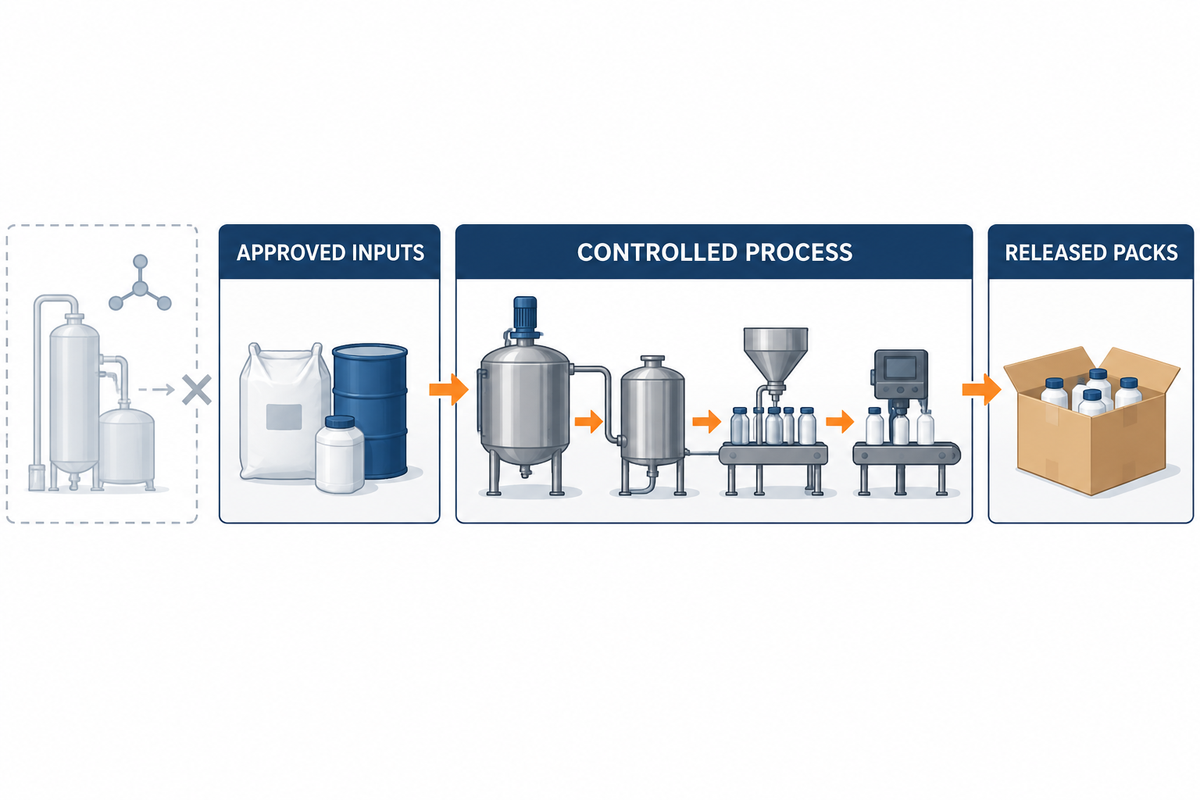
Una línea comprada típica comienza con polímeros, cargas, plastificantes, reticulantes y otros ingredientes, catalizadores, pigmentos y otros aditivos recibidos y aprobados por las especificaciones. Termina con materiales calificados y liberados en cartuchos, salchichas, cubos o tambores sellados y codificados.
La fabricación de silicio metálico, clorosilanos, siloxanos, polímeros base y sílice se encuentra dentro de un alcance de producción química separado del proceso de producción de sellador de silicona, a menos que se indique explícitamente la integración inversa para proyectos llave en mano de la línea de producción más allá del equipo de la línea de producción de sellador de silicona. Fusionar estos alcances en una sola solicitud de cotización hace que las comparaciones de equipos carezcan de sentido.
¿dónde debe comenzar y terminar una línea de sellador de silicona?
| Elemento límite | Propietario típico | Interfaz requerida | Prueba para solicitar |
|---|---|---|---|
| Materias primas aprobadas | Formulador y equipo de calidad | Estado de identidad, almacenamiento y lanzamiento | Especificación de materiales y registro de lotes |
| Carga y dosificación | Proveedor de línea | Gama de ingredientes y método de adición | Adiciones de prueba registradas |
| Mezcla y dispersión | Proveedor de línea con formulador | Reología y criterio de valoración | Prueba de material representativo |
| Atmósfera y vacío | Compartido | Sobre del producto y capacidad del equipo | Registros de fugas, retenciones y lotes |
| Descarga y transferencia | Proveedor de línea | Presión, cierre y talón residual | Balance de masa y tiempo de descarga |
| Llenado y sellado | Proveedor de embalaje | Mezcla del paquete y estado del material | Registro de rechazo y integridad del sello |
| Lanzamiento del producto | Equipo de calidad del comprador | Método de muestreo y prueba | Resultado de la liberación firmada |
| Síntesis de polímeros aguas arriba | Excluido a menos que se contrate | Base separada de la planta de reacción | Exclusión de alcance explícito |
Conclusión clave: Congelar el inicio, el final, los propietarios, las interfaces y las exclusiones, antes de considerar los modelos de máquinas. NIST’s marco de requisitos de los sistemas de producción asimismo, comienza por definir el contexto, el alcance y los requisitos de información del sistema de fabricación.
Elija la arquitectura por familia de productos
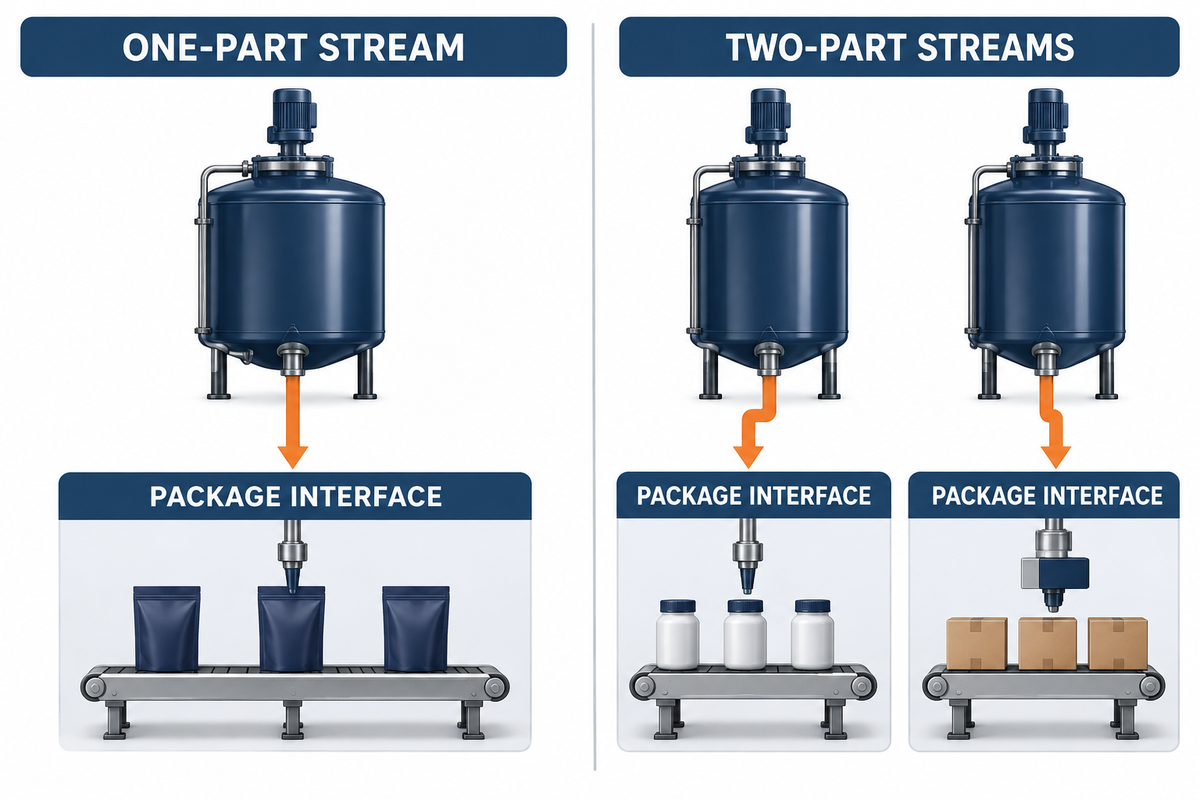
La familia de productos cambia la función del proceso. Un producto de curado de humedad de una parte se fabrica y empaqueta como una corriente protegida, mientras que un sistema de dos partes mantiene los componentes separados hasta su uso y puede necesitar trenes, registros de liberación y disposiciones de control de proporción o embalaje emparejado separados.
¿Cómo cambian los sistemas de una y dos partes la arquitectura de línea?
| Decisión | Línea de una parte | Línea de dos partes | El comprador debe confirmar |
|---|---|---|---|
| Corrientes de materiales | Una corriente terminada | Flujos de componentes separados | Propiedad de la formulación |
| Control de contaminación | Proteja el material sensible al curado | Evite el contacto cruzado entre componentes | Método de limpieza y segregación |
| Registros de lanzamiento | Registro de lote terminado | Registros de componentes y emparejamiento | Profundidad de trazabilidad |
| Embalaje | Paquete individual hermético | Paquetes separados o emparejados | Formatos comerciales reales |
| Control de relación | Normalmente fuera de la mezcla de uso final | Puede ser fundamental en la dispensación | Donde pertenece el control de relación |
| Plan de prueba | Producto terminado en peores condiciones | Cada componente y uso emparejado | Pruebas de aceptación |
Las etiquetas neutras, acetoxi, estructurales, de uso general y de un solo componente no determinan por sí solas los materiales de construcción, la temperatura, el nivel de vacío, el uso de nitrógeno o la clasificación de seguridad; la mezcla al vacío y el servicio a alta temperatura son condiciones de proceso separadas. Para esas determinaciones se requiere formulación real y hojas de datos de seguridad.
Conclusión clave: divida el concepto en familias de productos materialmente diferentes antes de combinarlo en una línea compartida.
Asigne cada deber de proceso al equipo adecuado
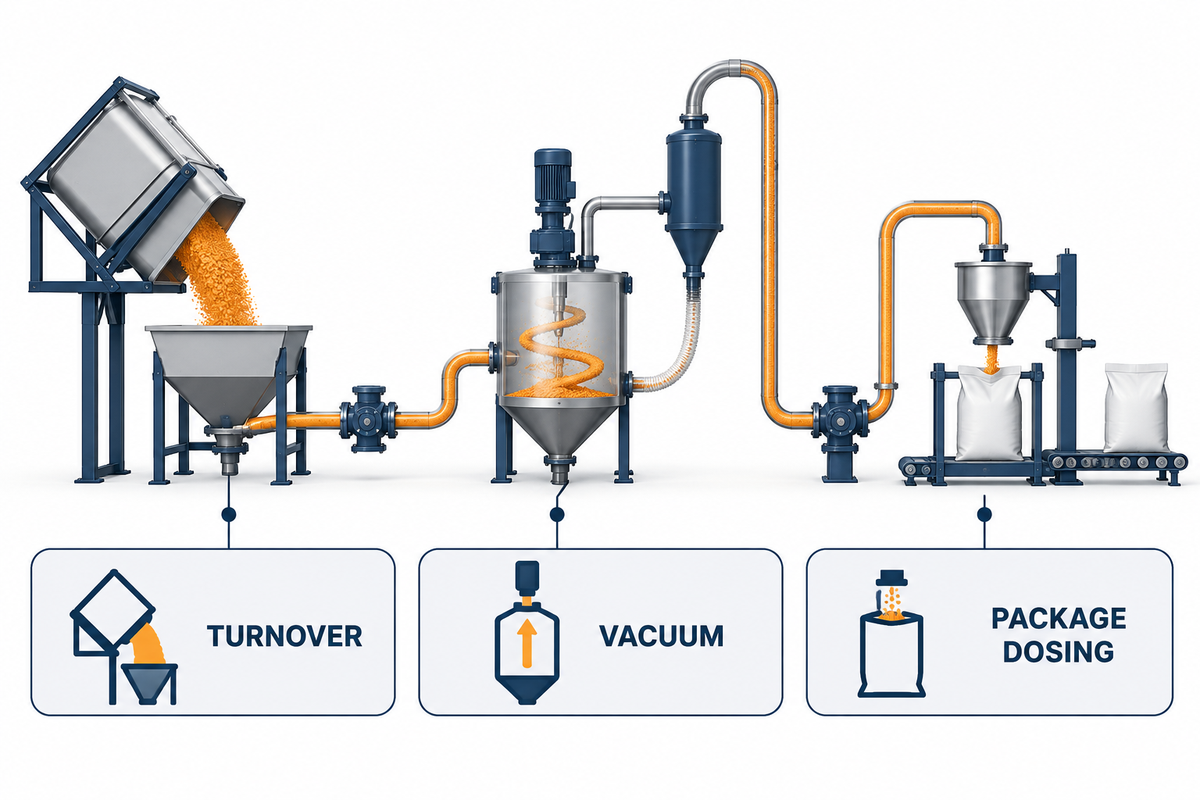
Comience con tareas, no con nombres de equipos: recibir, dosificar, mojar, voltear el recipiente lleno, dispersar, gestionar el calor y la atmósfera, descargar, transferir, llenar, sellar, codificar y liberar; luego compare la rotación requerida con a doble mezclador planetario y otras arquitecturas adecuadas. La mezcla de silicona de alta viscosidad puede agregar calor e incorporar aire, por lo que la arquitectura seleccionada debe probarse como un método operativo completo; el guía de selección de mezcladores de alta viscosidad explica las preguntas adyacentes sobre selección de equipos.
¿qué funciones pertenecen a los equipos planetarios, multieje, amasadoras, fresadoras, de vacío y de descarga hidráulica?
| Deber | Equipo candidato | Evidencia que decide |
|---|---|---|
| Incorporación de polvo | Planetario, multieje o amasador | Control de polvo, tiempo de humedecimiento, zonas no mezcladas |
| Rotación de buques enteros | Disposición planetaria o amasadora | Uniformidad de lotes representativa |
| Dispersión de alto cizallamiento | Dispersor u otra etapa definida de alto cizallamiento | Punto final del producto e historial de calor |
| Fresado fino | Molino condicional de tres rodillos | Punto final omitido por la mezcla ascendente |
| Eliminación de aire | Recipiente y sistema con capacidad de vacío | Resultados de fugas, retención, densidad y apariencia |
| Descarga no fluida | Placa hidráulica o bomba adecuada | Tiempo de descarga, talón, presión, temperatura |
| Transferencia protegida | Tuberías cerradas y conexiones controladas | Registro de exposición y contaminación |
| Dosificación del paquete | Relleno específico del formato | Resultados de peso, sellado, rechazo y cambio |
No se requiere automáticamente un molino de tres rodillos. Los equipos diseñados para un servicio de alta viscosidad también deben demostrar cómo se controlan o eliminan las burbujas de aire en condiciones de material representativas. Primero defina el punto final de dispersión o calidad y luego demuestre si el mezclador seleccionado lo cumple sin agregar una carga de transferencia, protección, limpieza y contaminación.
Conclusión clave: cada máquina propuesta necesita un deber definido, entrada medida y salida medida, y un registro de aceptación.
Controle la humedad, el aire, el calor y la contaminación
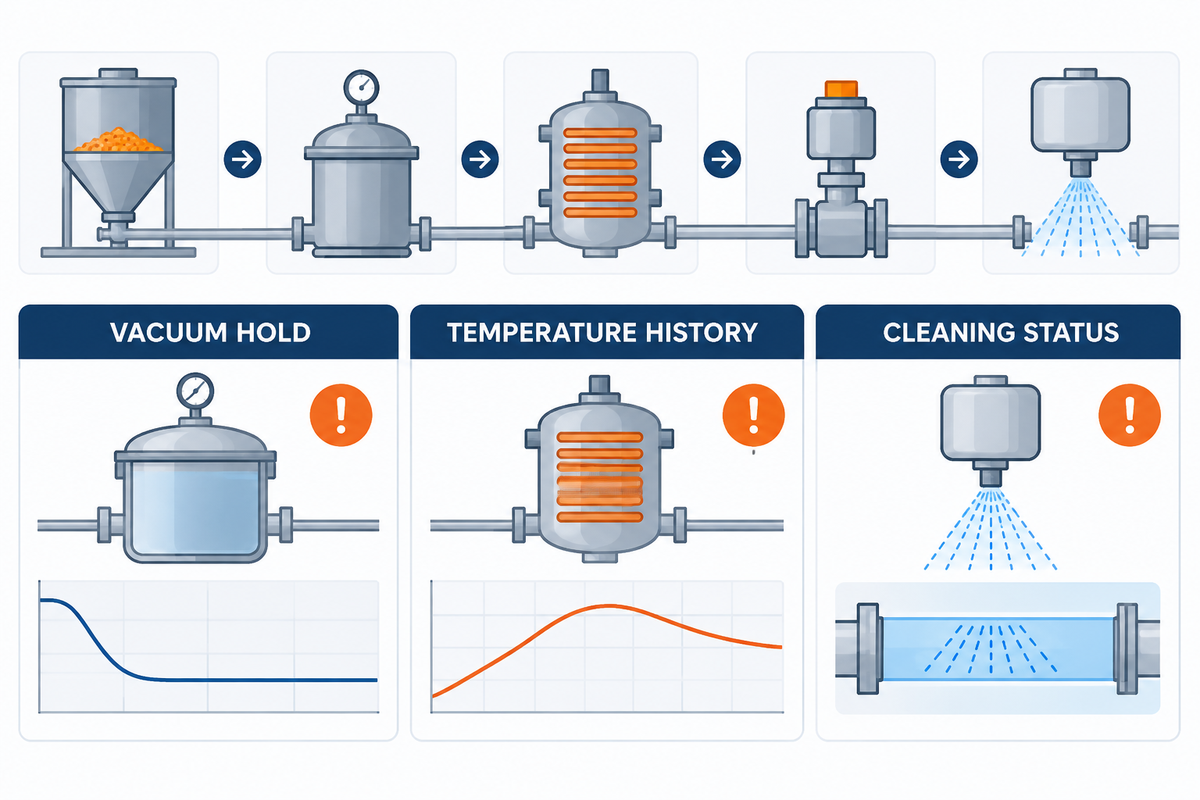
El propietario de la formulación define la envolvente del proceso. El proveedor del equipo debe mostrar cómo la línea lo mide y controla, incluidas las tareas de vacío y de múltiples ejes descritas en las IDA guía del mezclador de vacío de tres ejes cuando se apliquen esos deberes. Evite el vacío universal, la temperatura, el tiempo de mezcla o los puntos de ajuste de la atmósfera, ya que las fuentes públicas no pueden demostrarlos para la receta del comprador.
| Punto de control | Señal de falla | Evidencia | Respuesta |
|---|---|---|---|
| Condición de materia prima | Identidad o exposición fuera de especificación | Lote y registro de lanzamiento | Espera antes de cargar |
| Secuencia de suma | Desviación de temperatura o par | Tendencia por lotes con marca de tiempo | Deténgase y evalúe el lote |
| Sistema de vacío | Bajada lenta o retención fallida | Fugas y retención de resultados | Verifique sellos, tuberías, bombas y carga |
| Historial de temperatura | Pico no planificado o recuperación lenta | Tendencias de productos y chaquetas | Revisar el trabajo de corte y transferencia de calor |
| Cierre de transferencia | Evento de exposición, burbuja o contaminación | Registro de conexión y transferencia | Material afectado por cuarentena |
| Estado de limpieza | Riesgo de residuos o producto incorrecto | Inspección y aprobación de liberación | Repetir limpieza validada |
Conclusión clave: especifique sensores, puntos de muestreo, registros, alarmas y acciones de desviación, no solo características de la máquina. Para el límite de seguridad de la maquinaria, OSHA 29 CFR 1910.212 identifica puntos de operación, puntos de contacto y piezas giratorias como protección de peligros en los lugares de trabajo de EE. UU.
Deje que el formato del paquete establezca el ritmo descendente
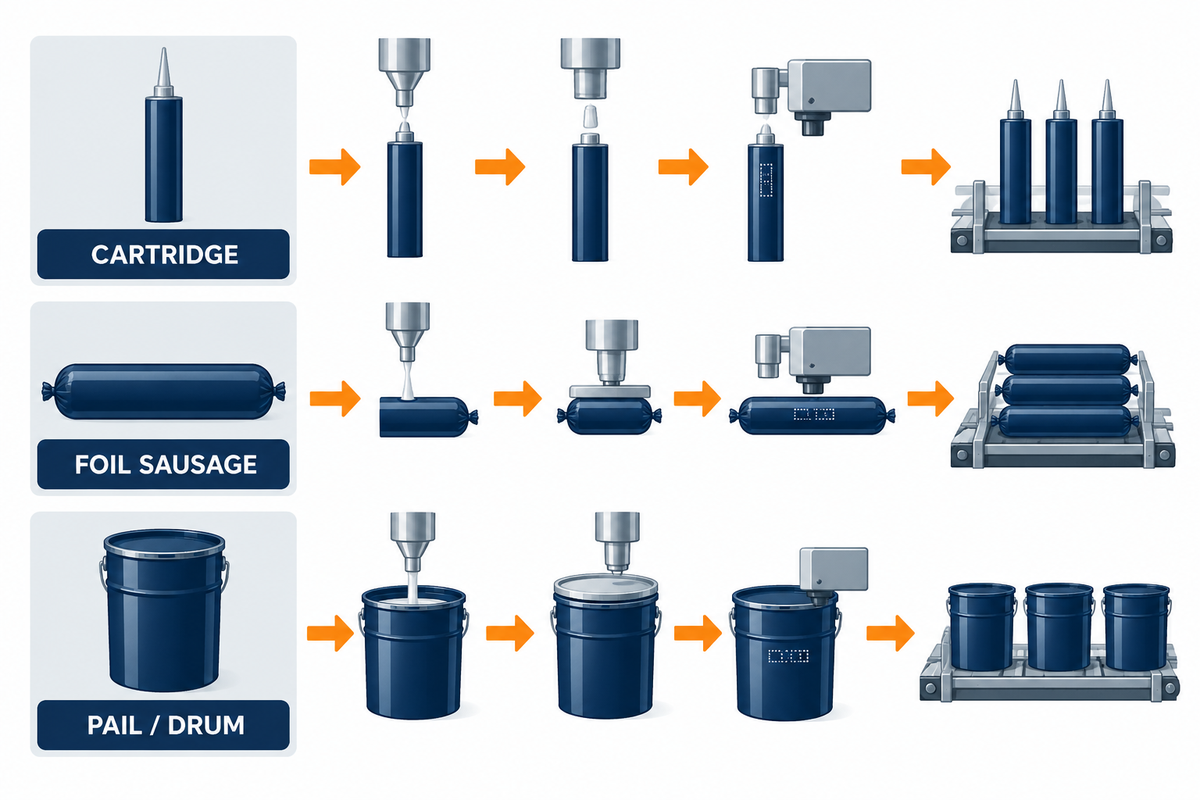
Los cartuchos rígidos, las salchichas de aluminio, los cubos y los tambores imponen diferentes tareas de dosificación, sellado, codificación, cambio, mano de obra y manipulación de rechazos; IDA guía de la máquina llenadora proporciona una comparación de formatos más amplia. Los propios proveedores de llenado configuran sistemas en torno a la viscosidad, el formato del contenedor, el método de dosificación y los requisitos de producción. Un relleno de alta velocidad es relevante sólo cuando pruebas representativas de productos y paquetes demuestran que el camino descendente completo puede mantener su ritmo.
¿cómo cambian el diseño de líneas los cartuchos, salchichas, cubos y tambores?
| Ruta del paquete | Interfaz crítica | Pruebas del juicio | Restricción oculta |
|---|---|---|---|
| Cartucho rígido | Alimentación, llenado, émbolo, sello, código del contenedor | Peso e integridad del cierre | Manipulación y cambio de contenedores |
| Salchicha de aluminio | Película, recorte, corte, código | Integridad del sello y del clip | Manipulación de películas y residuos |
| cubo | Dosis a granel, tapa, identificación | Control de masa y cierre | Manipulación y flujo de palets |
| Tambor | Transferencia y cierre de gran masa | Equilibrio de masas y control de contaminación | Descarga y movimiento de materiales |
Comida para llevar: utilice la mezcla del paquete y el producto de peor manipulación en la ruta del paquete al determinar el tamaño del sistema de producción.
Tamaña la línea alrededor del cuello de botella, no el recipiente
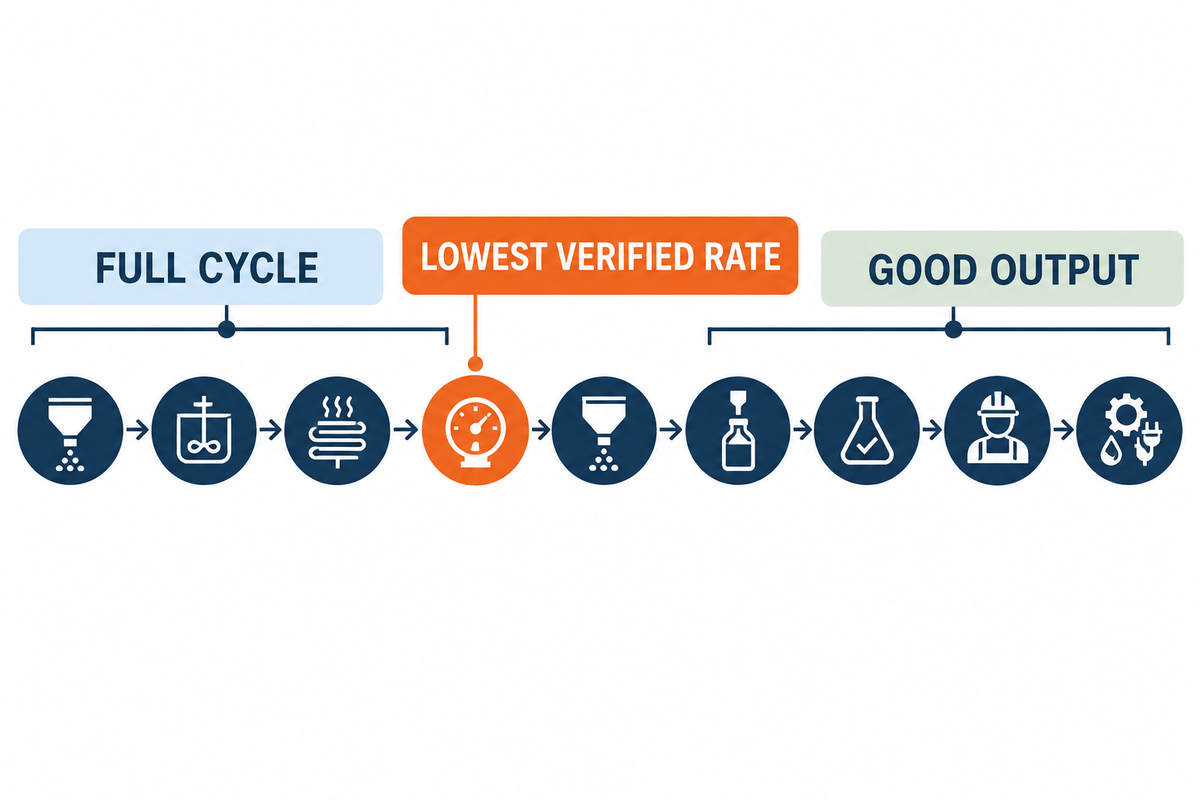
¿qué entradas dimensionan creíblemente una línea de sellador de silicona?
El volumen nominal del recipiente no es una producción vendible. Comenzamos con la masa del lote liberado utilizable dividida por el tiempo del ciclo completo. Luego, aplicamos horarios programados, disponibilidad y buen rendimiento del lote.
Buena producción anual = (masa de lote liberada utilizable ~ tiempo de ciclo completo) × horas de producción programadas × disponibilidad × buen rendimiento de lote.
El ciclo completo comprende carga, mezcla, calentamiento o enfriamiento, tratamiento al vacío, descarga, liberación de calidad, limpieza y cambio. Todo valor debe provenir de registros del comprador o de una prueba representativa. La ecuación es una hoja de trabajo, no un reclamo de desempeño de la IDA.
Mapa de restricciones de cuellos de botella de lote a paquete
| Escenario | Entrada medida | Tarifa o tiempo | Propietario | Prueba de contrato |
|---|---|---|---|---|
| Alimentación de materias primas | Peor secuencia de polvo y líquido | Tiempo de carga por lote | Planta | Registro de prueba observado |
| Mezcla y rotación | Formulación representativa | Es hora de acordar el punto final | Proveedor + calidad | Tendencia y prueba por lotes |
| Recuperación térmica | Carga de calor real | Tiempo de calor/enfriamiento | Proveedor | Tendencia de temperatura |
| Tratamiento al vacío | Nivel de llenado real | Tiempo de bajada y espera | Proveedor | Registro de vacío |
| Descargar | Producto de peor flujo | Masa liberada por hora | Proveedor | Balance de masa |
| Llenado y sellado | Mezcla de paquete real | Paquetes aceptados por hora | Proveedor de embalaje | Buen recuento |
| Laboral | Plan de turnos con personal | Horas asistidas e intervenciones | Planta | Registro de operador |
| Liberación de calidad | Pruebas y muestreos requeridos | Plazo de entrega de la versión | Calidad | Registro de laboratorio |
| Utilidades | Demanda máxima simultánea | Capacidad disponible | Ingeniería | Prueba de utilidad medida |
En una prueba representativa, la tasa verificada más baja controla la línea. El equipo financiero debe hacer un modelo de recuperación de la inversión sobre la buena producción empaquetada, y el gerente de la planta y el equipo de calidad deben proporcionar evidencia sobre el tiempo y el rendimiento del ciclo.
Conclusión clave: Contraiga el cuello de botella y su método de prueba, no la capacidad de encabezado separada de todo el ciclo. Un Análisis de sistemas de fabricación del NIST de manera similar, describe un cuello de botella en el rendimiento como la máquina que más impide el rendimiento de la línea de producción.
Valide el proceso con ensayos de materiales representativos
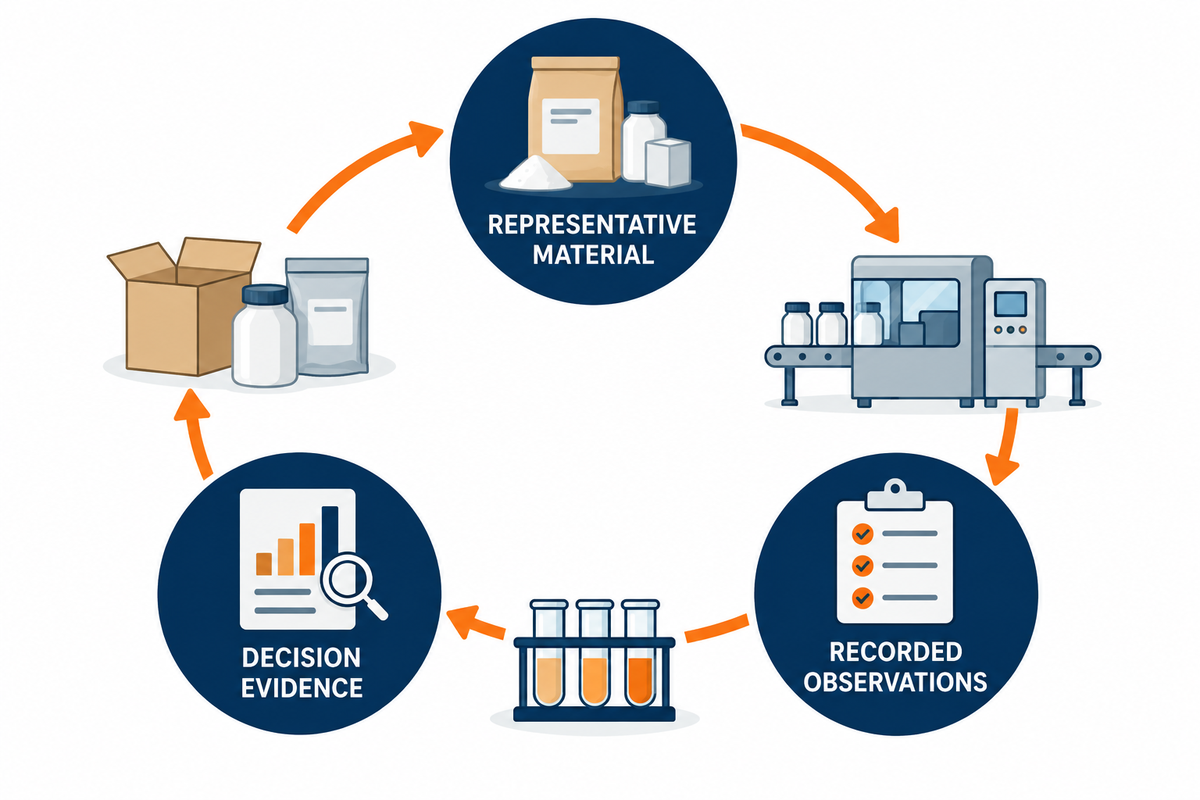
Las pruebas deben utilizar el polímero o base real, las cargas, los aditivos y los paquetes seleccionados del comprador con la viscosidad y la carga de carga relevantes. Los grados de alto rendimiento aún requieren la misma evidencia de material representativo en lugar de una suposición basada en etiquetas. Un sustituto más fácil puede demostrar movimiento, pero no el rendimiento del producto.
- Identifique cada lote de material, revisión de recetas y revisión de paquetes.
- Documente la secuencia de suma, el tiempo, la temperatura, la señal de par/carga, el comportamiento del vacío y cualquier intervención del operador.
- Mida los criterios de valoración acordados del producto, la masa utilizable, el talón residual, el tiempo de descarga, los rechazos de paquetes y qué tan repetible es el proceso.
- Supuestos estatales de ampliación e identificar cuáles siguen sin verificarse.
- Se debe establecer la propiedad del material de prueba, los desechos, las muestras, las desviaciones y las nuevas pruebas.
La guía técnica escrita por proveedores por Christine Banaszek de Charles Ross & Son recomienda comparar los tipos de mezcladores candidatos utilizando el proceso real y considerando el tiempo del ciclo, la limpieza, la integridad de la descarga, el calentamiento y la energía.
Conclusión clave: el paquete de evidencia es el vínculo entre un concepto plausible y una línea de producción contractible.
Convierta las promesas de los proveedores en pruebas de aceptación
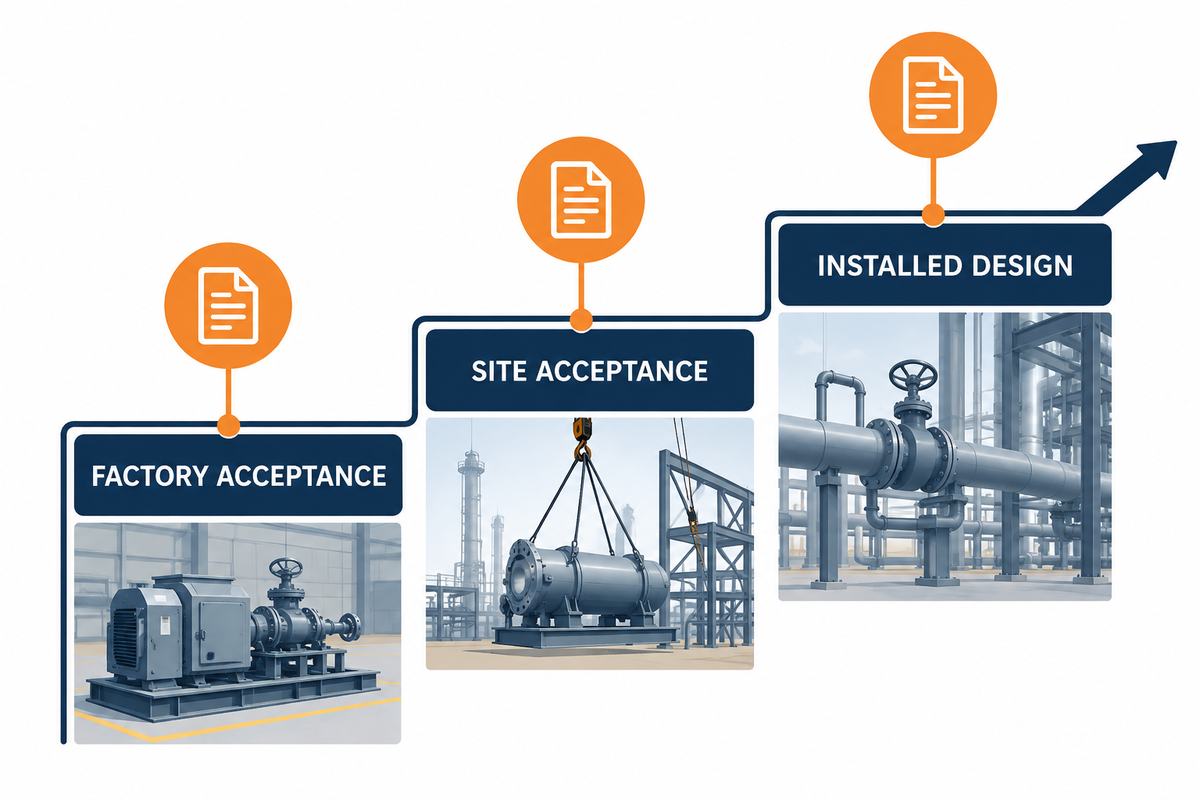
La aceptación de fábrica y la aceptación del sitio responden diferentes preguntas: una verifica el sistema construido antes del envío, mientras que la otra verifica el sistema instalado con las condiciones del sitio del comprador. Ambos necesitan requisitos predefinidos y resultados documentados.
¿qué evidencia pertenece a los ensayos, la aceptación de fábrica, la aceptación del sitio y la calificación del proceso?
| Puerta | Pregunta | Registro requerido | Propietario de la aceptación | Acción comercial |
|---|---|---|---|---|
| Revisión de diseño | ¿Están completos los deberes y las interfaces? | Alcance y planos aprobados | Ingeniería + adquisiciones | Diseño detallado de la versión |
| Prueba de control seco | ¿funcionan secuencias, alarmas y enclavamientos? | Registro de funciones firmadas | Ingeniería + seguridad | Libere la prueba húmeda |
| Prueba de fábrica húmeda | ¿puede el material acordado cumplir con los criterios de valoración definidos? | Paquete de lotes, pruebas y desviaciones | Calidad + planta | Aprobar hito de envío |
| Prueba de embalaje | ¿Se producen los paquetes aceptados en las condiciones probadas? | Registro de buen paquete, rechazo y sellado | Calidad + operaciones | Aceptar subsistema de paquete |
| Aceptación del sitio | ¿la línea instalada funciona con las utilidades del sitio? | Raport de performanță instalat | Planta + ingeniería | Aprobar hito de instalación |
| Calificación del proceso | ¿es repetible el rendimiento? | Evidencia acordada de repetición | Calidad | Lanzamiento de uso comercial |
| Documentación | ¿Puede la planta operar y mantener la línea? | Manuales, dibujos, repuestos, formación | Mantenimiento + operaciones | Cerrar retención de documentación |
| Cierre por desviación | ¿se corrigieron y volvieron a probar las fallas? | Desviación aprobada y nueva prueba | Autoridad contractual nombrada | Liberar pago retenido |
Los puntos de operación relevantes, los puntos de contacto y las piezas giratorias deben abordarse mediante protección de la máquina bajo la jurisdicción aplicable. Un certificado o declaración de ventas no reemplaza la inspección del diseño instalado.
Conclusión clave: vincule todas las promesas importantes a una prueba, valor observado, registro, propietario, ruta de desviación e hito de pago.
Cree una solicitud de cotización de línea de sellador de silicona lista para cotizaciones
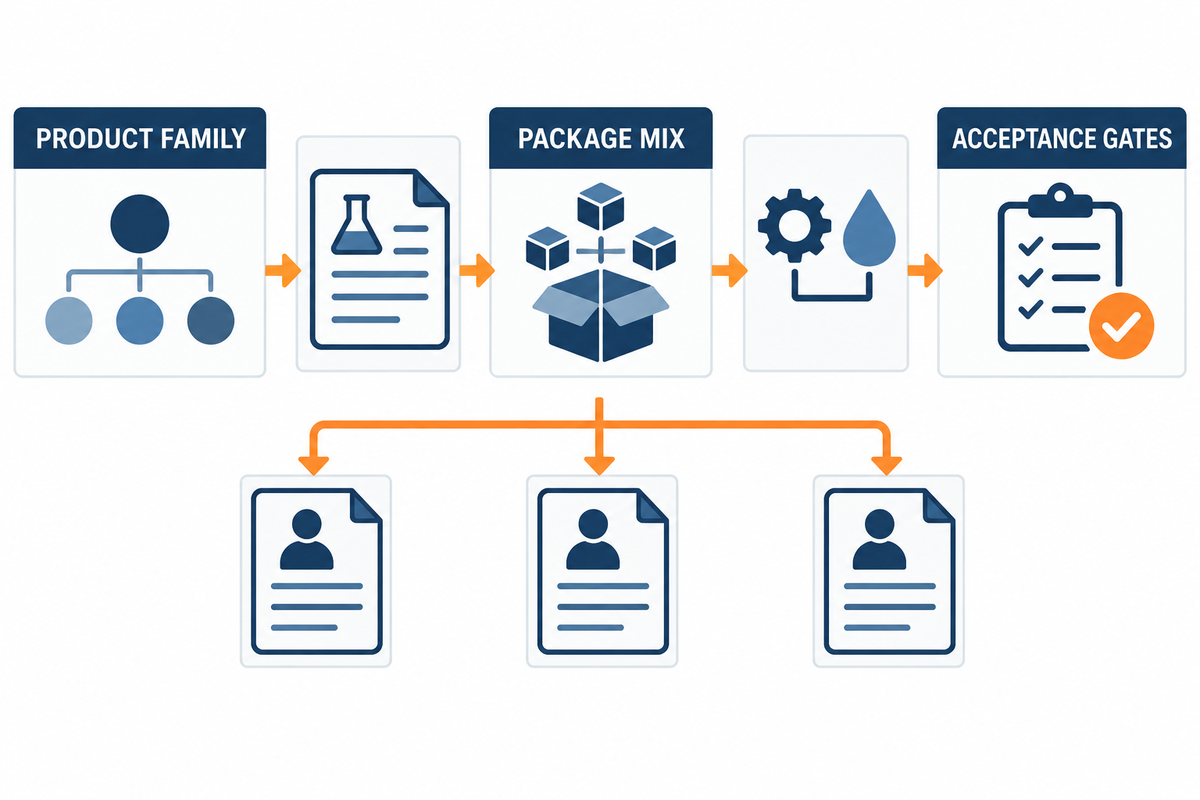
Una solicitud de cotización comparable debe indicar la división entre la familia de productos, el objetivo de buenos resultados, el sobre de recetas, el método de reología, las propiedades de relleno, la secuencia de adición, la combinación de paquetes, las utilidades del sitio, los controles, la base de seguridad, el plan de prueba, las puertas de aceptación, la documentación y los repuestos. y expectativas de servicio.
- Defina los límites del proceso comprado y las exclusiones explícitas.
- Enumere productos y paquetes representativos y en peores condiciones.
- Indique entradas de proceso mensurables sin compartir más detalles de receta de los necesarios.
- Exigir a los proveedores que especifiquen suposiciones y exclusiones, interfaces potenciales y cuellos de botella en el rendimiento previsto.
- Adjunte el paquete de pruebas del juicio y la matriz de pruebas y pagos.
- Solicite cargas de servicios públicos, huella, método de limpieza, base de cambio y supuestos de dotación de personal.
- Exigir que las desviaciones sean visibles para que las propuestas puedan normalizarse.
Cuando la base de decisión esté disponible, revise la línea de producción de adhesivos de IDA Equipment para discusiones sobre configuración y cotizaciones. Este artículo sigue siendo la guía de preparación; la página vinculada es el traspaso comercial.
Conclusión clave: las solicitudes de cotización deben redactarse de manera que alienten a los proveedores a fijar el precio del mismo límite y demostrar los mismos resultados.
Ruta de decisión: alcance, prueba, tamaño y especificación
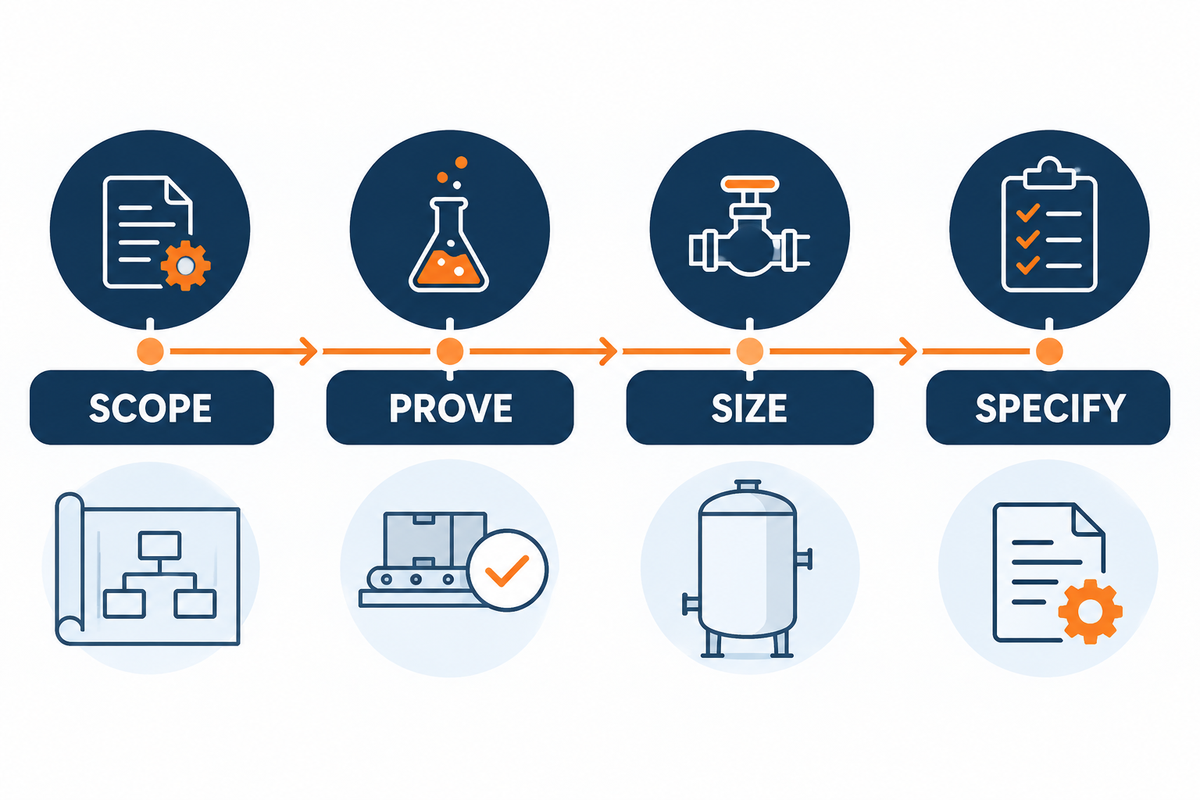
- Congelar el límite de la línea y las exclusiones.
- Separar familias de productos materialmente diferentes.
- Asigne cada tarea de proceso a una función del equipo.
- Defina la combinación real de formatos posteriores.
- Materiales y paquetes representativos de prueba.
- Calcule la producción en función del tiempo de ciclo completo y la tasa verificada más baja.
- Vincular pruebas y registros a hitos comerciales.
- Emita una solicitud comparable lista para cotizaciones.
Si la evidencia no respalda los supuestos, revise el concepto o vuelva a probarlo. NIST’s guía de verificación y validación define las pruebas de aceptación como la prueba de un sistema para garantizar que se cumplan los requisitos contractuales. No permita que la presión del cronograma convierta una suposición no verificada en una tarifa de línea garantizada.
Preguntas frecuentes
¿Qué equipo se requiere para una línea de producción de sellador de silicona?
No hay una lista global. Un concepto completo asigna equipos a todos los siguientes en alguna combinación: recepción y dosificación, recambio y dispersión de alta viscosidad, control de la atmósfera, fresado condicional, descarga, transferencia, llenado, codificación y liberación de calidad. El conjunto final está determinado por el sobre de recetas, la familia de productos, el tamaño del lote, la mezcla del paquete y la evidencia de la prueba.
¿siempre se requiere un molino de tres rodillos para la producción de sellador de silicona?
No. El fresado es un paso de dispersión condicional. Primero, establezca el punto final de calidad del producto y evalúe con pruebas representativas si el mezclador especificado lo logra sin un molino separado. Además, considere las tareas de calor, protección, transferencia, limpieza y contaminación del molino.
¿cómo se calcula la capacidad de la línea de sellador de silicona?
Esto comienza con la masa utilizable liberada por lote y el tiempo completo del ciclo. Aplique horas programadas, disponibilidad y buen rendimiento del lote, luego compare el resultado con los límites de alimentación, mezcla, recuperación térmica, vacío, descarga, llenado, laboratorio, mano de obra y servicios públicos. La tasa más baja verificada controla la línea.
¿qué materias primas entran en una línea de fábrica de selladores de silicona?
El alcance de producción adquirido normalmente recibe polímero base o fluido de silicona aprobado por especificaciones, cargas, plastificantes, reticulantes, catalizadores, pigmentos, promotores de adhesión y otros aditivos de formulación. Los ingredientes exactos y la secuencia de adición pertenecen al formulador; La síntesis de silicio elemental y polímeros aguas arriba generalmente están fuera de este proyecto de equipo.
¿qué se debe probar antes de solicitar una línea llave en mano?
Ejecute ingredientes y paquetes representativos a través del proceso propuesto. Verifique el volumen de negocios, el criterio de valoración de dispersión, el historial de temperatura, el rendimiento de la atmósfera, la descarga, el llenado, los rechazos, la limpieza, la trazabilidad, las alarmas, las funciones de seguridad y las pruebas del producto final, luego convierta los resultados acordados en criterios de aceptación contractual.
Referencias y fuentes
- OSHA 29 CFR 1910.212, Requisitos generales para todas las máquinas
- Dow Silicona selladores, espumas y guía de montaje industrial
- Industria de Adhesivos y Selladores –Mezcla y Dispersión de Siliconas
- Christine Banaszek, Charles Ross & Son -ñona mezcladores planetarios para adhesivos y selladores
- Grupo PQE, pruebas de aceptación de fábrica y sitio
Se deben confirmar los puntos de ajuste finales, los materiales, las clasificaciones de seguridad, las garantías de salida, el precio, el plazo de entrega y la propiedad de la receta para el proyecto real. Los rangos de desempeño de los proveedores son hipótesis de prueba, no límites de diseño reutilizables.
Entradas relacionadas
Tendencia ahora