Póngase en contacto con IDA
Compatibilidad del material del mezclador: una guía de selección sistema por sistema

Contenidos
mostrar
Compatibilidad con materiales mezcladores toma en consideración todos los componentes de contacto del producto junto con el alcance total de la condición de servicio que se espera que encuentre. Es más que simplemente leer la pendiente del recipiente y tomar una determinación. Un tanque de 316 L no justifica un sello, raspador, revestimiento, soldadura, sujetador o válvula de descarga inadecuados. La unidad de aprobación es el conjunto humedecido completo en condiciones de producto, limpieza, arranque, apagado y recalcado.
Esta guía proporciona un enfoque repetible para la selección de un conjunto e identifica la causa de una clasificación incierta. Permanece separado de la tecnología del mezclador y la intención de cotización. Si su proceso también necesita una alta dispersión cortante con raspado de pared para un lote con viscosidad media a alta, IDA Mezclador dispersor de mariposas es un ejemplo; La información sobre la máquina se puede encontrar en la página de su producto.
Respuesta corta: defina el ámbito de servicio, mapee cada punto de contacto, examine cada material por modo de falla, preserve las incógnitas y aumente las combinaciones inciertas desde gráficos hasta datos de proveedores, pruebas y ensayos representativos.
La compatibilidad del material del mezclador es una cadena, no de acero
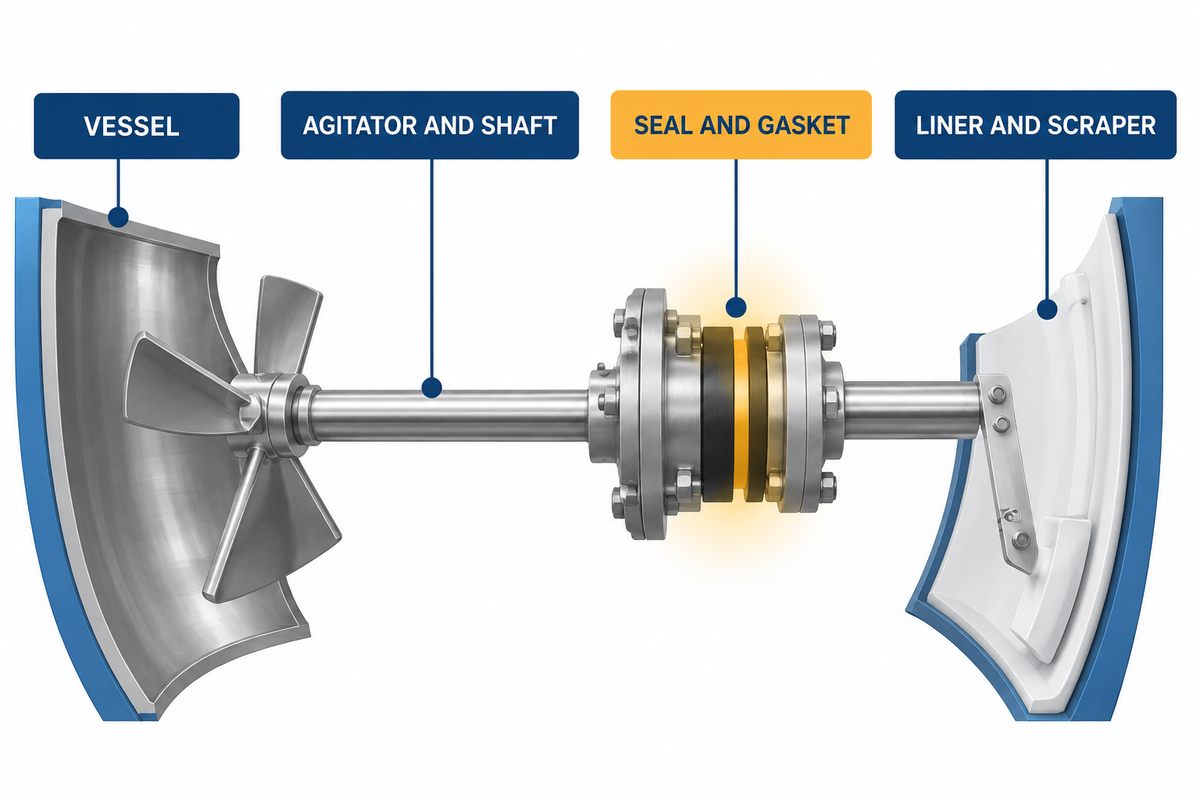
Una decisión de compatibilidad falla en su eslabón expuesto más débil. Trelleborg documento técnico sobre cómo mirar más allá de los gráficos de compatibilidad admite la detección del comportamiento exacto del polímero y las condiciones de servicio en lugar de confiar en una etiqueta de material amplia. Si bien la carcasa del recipiente puede permanecer brillante y reflectante, una junta tórica puede hincharse, un raspador de PTFE puede arrastrarse, un recubrimiento puede deslaminarse y levantarse en un borde, y alrededor de un sujetador puede haber una grieta que atrape un líquido corrosivo.
El comportamiento de las familias de componentes no es el mismo. Los metales pueden picar, agrietarse, agrietarse o erosionarse. Los elastómeros pueden hincharse, endurecerse, ablandarse, encogerse o perder compresión. Los revestimientos pueden penetrar, ampollar, delaminar o desgastarse. El daño superficial puede crear trampas de residuos, incluso cuando el espesor de la pared del componente es adecuado. Una sola clasificación como “bueno con ácido” no puede significar todos los comportamientos anteriores.
| Elemento de montaje | Pregunta típica de compatibilidad | Pruebas para solicitar |
|---|---|---|
| Vaso, eje, impulsor, soldaduras | ¿qué mecanismo de corrosión o desgaste controla la química y la temperatura reales? | Grado exacto de aleación, ruta de fabricación, tratamiento de soldadura, base de corrosión y plan de inspección |
| Sellos y juntas | ¿retendrá el compuesto dimensiones, dureza, resistencia y compresión? | Datos de fluidos específicos del compuesto, límite de temperatura, duración de la exposición y revisión del diseño del sello |
| Revestimientos y revestimientos | ¿pueden resistir la permeación, la pérdida de adherencia, los daños mecánicos y la limpieza? | Identidad de resina/forro, espesor, curado, prueba de vacaciones, método de reparación y límites de servicio |
| Rascadores y guías | ¿la química, la fricción, la carga y la abrasión alterarán el ajuste o desprenderán material? | Grado del polímero, margen de desgaste, presión de contacto, intervalo de inspección y criterio de reemplazo |
| Válvulas, boquillas, instrumentos | ¿están cubiertos todos los adornos y diafragmas mojados ocultos? | Lista completa de piezas mojadas en lugar de una descripción del material de la carcasa |
Conclusión clave: solicite una lista de materiales humedecidos a nivel compuesto y de grado. La “construcción de acero inoxidable” no es una especificación de compatibilidad.
Capture el sobre de servicio de 9 campos antes de abrir un gráfico
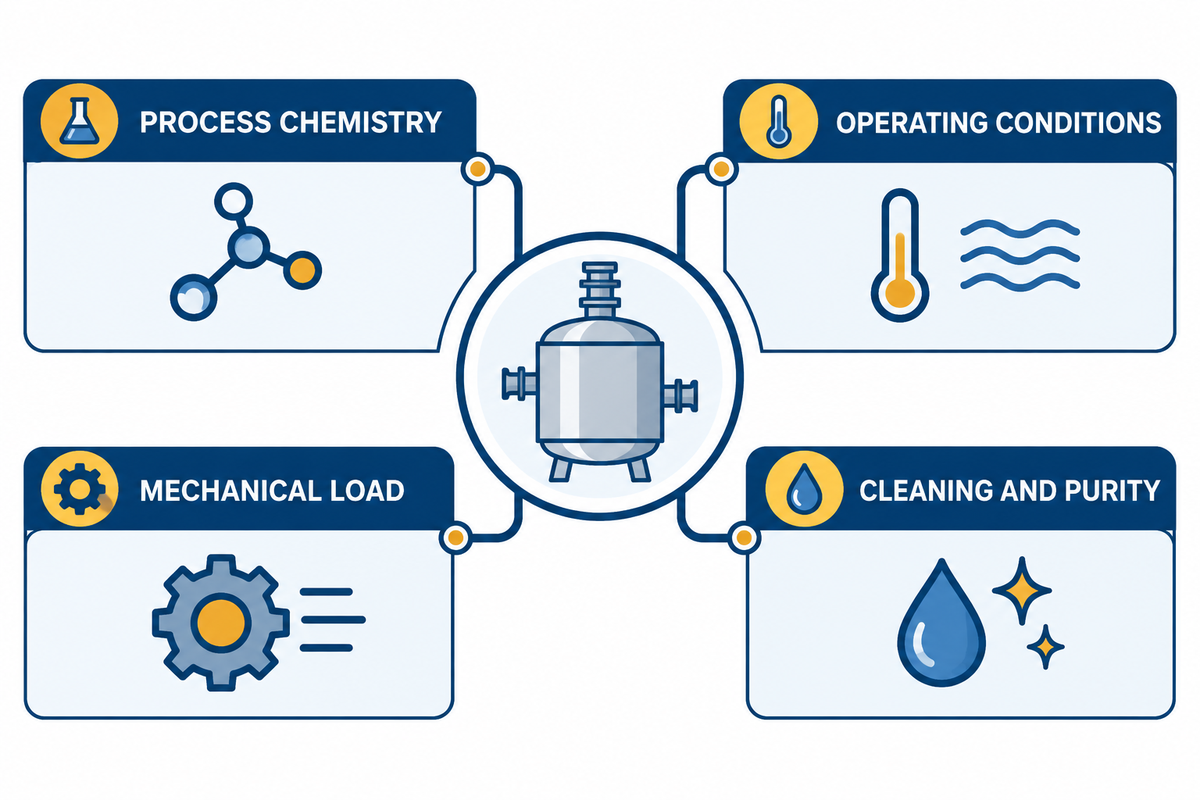
Un cuadro de compatibilidad sólo es útil cuando sus condiciones de prueba coinciden con el deber propuesto. Lo mismo Orientación técnica de Trelleborg destaca que la química de los fluidos, la temperatura, el tiempo y el comportamiento del material deben considerarse juntos. Primero rellene los siguientes campos. Para cualquier campo que no se conozca, ingrese desconocido. No utilices una suposición optimista.
- Identidad química: todos los constituyentes (ingredientes y vehículos, disolventes, catalizadores, pigmentos, sales, impurezas esperadas).
- Concentración y pH: mínimo, normal, máximo y real durante la adición o secado.
- Temperatura: de temperatura del producto, chaqueta, limpieza, esterilización, arranque, apagado y malestar.
- Tiempo de exposición: tiempo de lote, contacto continuo/intermitente, espera, espera (durante la noche), almacenamiento húmedo.
- Sólidos y abrasión: carga, tamaño de partícula, dureza, forma, sedimentación, cristalización, aglomeración.
- Servicio mecánico: velocidad, par, vibración, deflexión del eje, contacto, presión y vacío.
- Régimen de limpieza: cada enjuague y limpiador, concentración, temperatura, tiempo de contacto, frecuencia y estado de secado.
- Pureza y cumplimiento: metales aceptables, extraíbles, captación de color, transferencia de producto y documentación de contacto requerida.
- Molestos y peligros especiales: orden de adición incorrecto, pérdida de enfriamiento, zonas estancadas, atmósferas inflamables, comportamiento estático y exposición anormal a oxígeno o cloruro.
La temperatura y la concentración merecen entradas separadas. Los efectos del fallo no son lineales de forma fiable. Es más probable que se produzca la afección más grave durante un lavado cáustico que durante un lote normal. Un ácido diluido y uno concentrado se comportan de manera diferente con los mismos elastómeros y aleaciones.
Este método captura la verdadera formulación y elimina los nombres comerciales. El “recubrimiento a base de agua” no proporciona muchos detalles sobre la exposición al cloruro, amina, tensioactivo, solvente, pigmento o limpieza, por ejemplo. A veces las formulaciones son confidenciales y un proveedor puede revisarlas mediante un acuerdo de confidencialidad. Sin embargo, la decisión de compatibilidad necesita las variables ocultas.
Clasificar contacto: continuo, salpicado, vaporizado, limpieza o mantenimiento
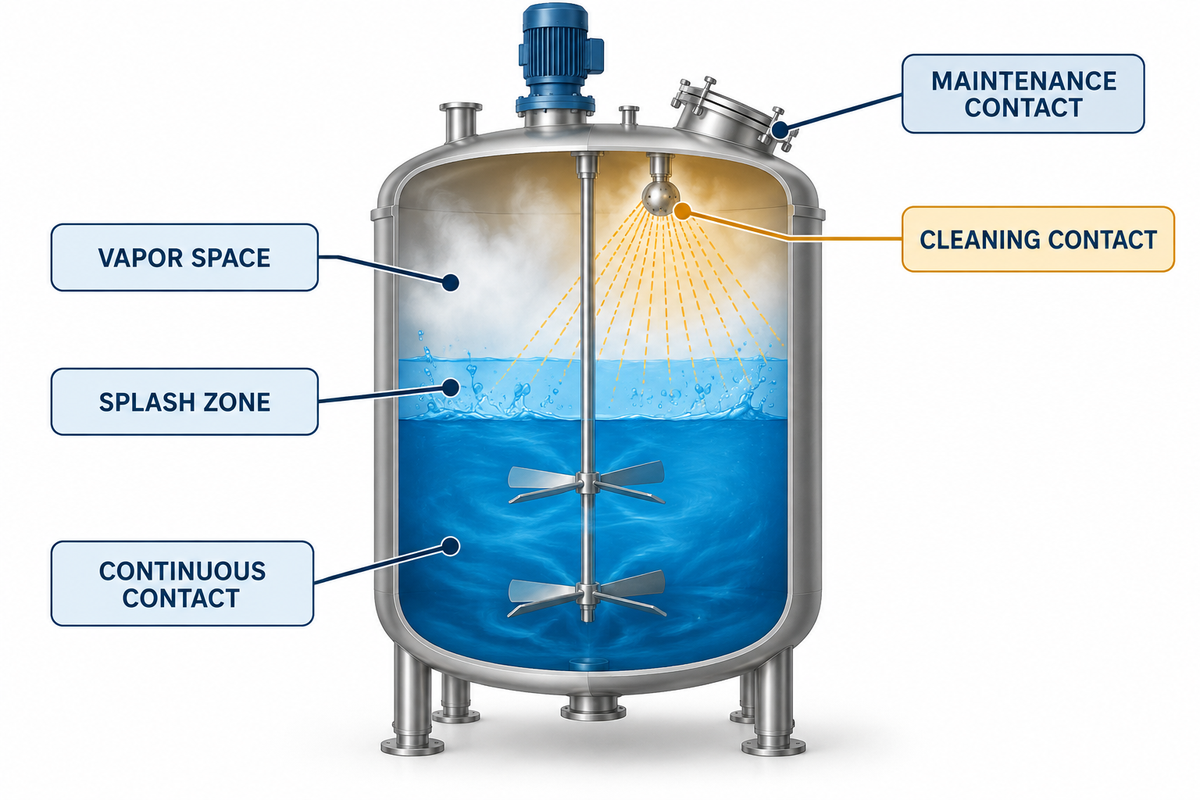
No todos los componentes ven las mismas condiciones de servicio. Alfa Laval orientación sobre diseño higiénico muestra por qué las superficies, la geometría, la drenabilidad y la exposición a la limpieza pertenecen al mapa de contactos. Construya un mapa de contactos que consta de cinco clases: inmersión continua, salpicaduras intermitentes, exposición a vapor o condensado, exposición a la limpieza y exposición al mantenimiento. Esto evita dos errores comunes. Evita especificar demasiado componentes sin contacto sin seguir la ruta de falla y pasar por alto los componentes por encima de la línea normal de líquido.
- Continuo: paredes del vaso y componentes internos, impulsor, eje inferior, salida inferior, sondas sumergidas.
- Salpicaduras: Cubiertas y deflectores para embarcaciones, puertos de carga, soporte para raspadores.
- Vapor/condensado: hardware del espacio de cabeza, vía de ventilación, conexión de vacío y superficies de sellado mecánico superiores.
- Solo limpieza: Componentes que están expuestos a agentes de limpieza y aerosoles, incluidos CIP, solventes manuales, vapor y desinfectante, incluso si el producto nunca los toca.
- Mantenimiento: lubricantes, compuestos antiapretón y retirada de herramientas de limpieza temporales. Las piezas de repuesto se instalarán mediante mantenimiento.
El líquido a granel no es necesariamente el componente más agresivo del sistema, especialmente si los componentes volátiles se concentran en una superficie fría. Los depósitos también pueden crear un ambiente de corrosión por grietas. Por lo tanto, el mapa debe describir lo que realmente ve cada ubicación, no solo su distancia desde el nivel del producto.
¿qué falla importa Windows al comparar metales?
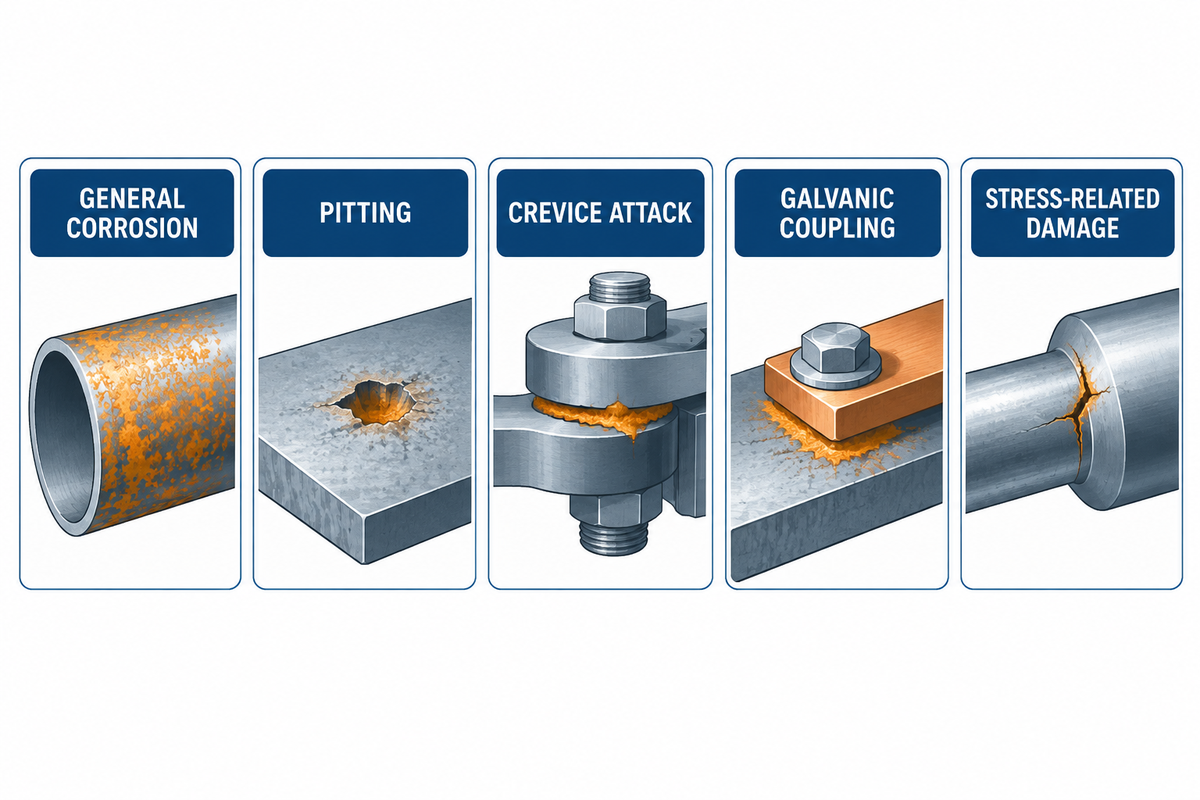
Ningún grado metálico es universalmente el mejor. Compare las familias candidatas con los factores que podrían hacerlas fallar y verifique la calificación y la fabricación exactas. El Guía de corrosión de Outokumpu afirma que todos los aceros inoxidables aún pueden ser vulnerables a ataques localizados, y que para los medios que contienen cloruro son motivo de preocupación las picaduras y la corrosión por grietas y el agrietamiento por corrosión bajo tensión.
| Clase de material | Fortalezas de detección útiles | Ventanas fallidas para investigar |
|---|---|---|
| 304 acero inoxidable | Limpieza general, fabricación y resistencia a la corrosión de servicio suave | Cloruros, ciertos ácidos, grietas, depósitos y química de limpieza |
| Acero inoxidable 316L | Resistencia mejorada a la corrosión localizada superior a 304 en muchos servicios; La baja en carbono soporta la construcción soldada | Todavía no es inmune a las picaduras de cloruro, el ataque de grietas, el agrietamiento por corrosión bajo tensión o los ácidos agresivos |
| Acero al carbono | Resistencia, rigidez, fabricación y costo para un servicio seco o no corrosivo adecuado | Óxido, contaminación del producto, daños en el recubrimiento, exposición al agua y ataque de limpiadores |
| Aleaciones de níquel como C-276 | Candidato para ambientes químicos severos donde los grados de acero inoxidable son inadecuados | Selección exacta de aleaciones, calidad de fabricación, interfaces galvánicas, disponibilidad y alto costo |
| Titanio | Candidato para servicios seleccionados de cloruro y oxidación | Ambientes reductores, acoplamiento galvánico, frotamiento/gallado, fabricación y límites químicos específicos |
| Acero inoxidable dúplex | Candidato donde son útiles mayor resistencia y resistencia a la corrosión localizada | Grado exacto, aporte de calor de fabricación, equilibrio de fases, procedimiento de soldadura y química de servicio |
| Acero revestido de vidrio | Opción de barrera para productos corrosivos seleccionados donde el contacto metálico no es deseable | Impacto, choque térmico, astillas, vacaciones, detalles de la boquilla, límites de reparación y acceso a inspección |
| Acero revestido de fluoropolímero | Opción de barrera para productos químicos agresivos seleccionados a temperatura y carga adecuadas | Permeación, fluencia, resistencia al vacío, soporte de revestimiento, abrasión, costuras y método de reparación |
| Familias con alto contenido de aleaciones de níquel | Conjunto de candidatos para tareas más allá de los grados estándar de acero inoxidable | Química exacta de la aleación, relleno de soldadura, interfaces galvánicas, disponibilidad y datos de corrosión específicos de la condición |
Especifique el grado exacto de Hastelloy y el grado de titanio, la superficie, la ruta de fabricación y las condiciones de servicio. Hastelloy es un apellido. Dentro de las familias de acero inoxidable, la soldadura, el tinte térmico, el estado de la superficie, las grietas, los depósitos y la tensión residual pueden mover el límite de falla.
Evalúe los metales en busca de flujo, abrasión, grietas, tensión de soldadura, acoplamiento galvánico y mecanismos de corrosión localizados junto con datos de velocidad de corrosión o inmersión. ASTM G31 proporciona un marco reconocido para las pruebas de corrosión por inmersión en laboratorio de metales; evalúe estas condiciones de operación-mezclador por separado de los resultados de inmersión controlada.
¿por qué los revestimientos, raspadores, juntas y sellos necesitan una selección separada?
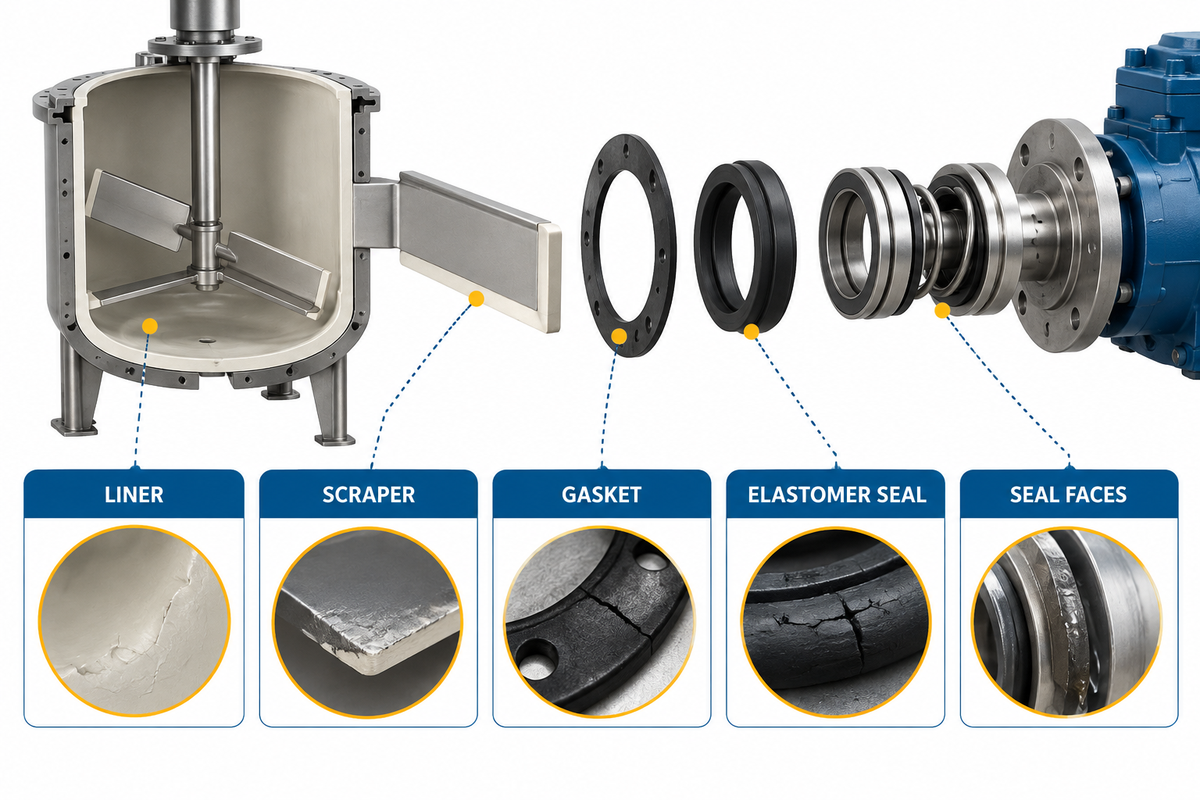
Los no metálicos deben examinarse mediante el compuesto y la función exactos. Existen diferencias en cargas, sistemas de curado, dureza y refuerzo de polímeros. Pueden existir variaciones en el procesamiento y la formulación entre polímeros con nombres similares. “EPDM” o “FKM” no serían suficientes para la aprobación final.
| Familia | Por qué los compradores lo consideran | Preguntas antes de la aprobación |
|---|---|---|
| PTFE | Amplio rango de detección de resistencia química y baja energía superficial | ¿la fluencia, el flujo en frío, la permeabilidad, el desgaste, la deformación o la mala recuperación de la carga afectarán al componente? |
| EPDM | A menudo se considera para tareas de agua, vapor, cáusticas y fluidos polares seleccionados | ¿el compuesto real tolera aceites, combustibles, disolventes, temperatura y ciclos de limpieza? |
| FKM | A menudo se considera para aceites, combustibles, calor y productos químicos seleccionados | ¿son incompatibles con el compuesto las cetonas, aminas, bases fuertes, vapor o la mezcla real? |
| Silicona/VMQ | Amplia capacidad de temperatura y flexibilidad en aplicaciones higiénicas seleccionadas | ¿el desgarro, la abrasión, la permeabilidad, la exposición a disolventes o la esterilización repetida acortarán la vida? |
| UHMW u otros polímeros raspadores | Superficie de desgaste y baja fricción en tareas adecuadas | ¿cuáles son los límites químicos, de temperatura, de desgaste, extraíbles y de estabilidad dimensional? |
Documento técnico de Trelleborg sobre mirando más allá de las tablas de compatibilidad química destaca el hecho de que existen muchas otras consideraciones además de la química de los fluidos, el comportamiento del polímero, la temperatura y el tiempo. Los sellos pueden volverse demasiado blandos, demasiado duros, demasiado grandes o demasiado pequeños, incluso si no hay evidencia obvia de disolución.
Evaluar sellos dinámicos para detectar cambios en las propiedades relacionadas con los líquidos y las condiciones de servicio mecánico. ASTM D471 describe varios tipos de pruebas de exposición a líquidos, que pueden incluir cambios en masa, volumen, dimensiones, dureza, resistencia a la tracción y alargamiento. La compresión, el movimiento, los espacios de extrusión, la presión, el acabado de la superficie, los daños en el ensamblaje y la geometría real de la pieza también pueden afectar la idoneidad.
“…las propiedades de los artículos de caucho se deterioran durante la exposición a estos líquidos, afectando el rendimiento de la pieza de caucho”
Cuenta para abrasión, grietas, soldaduras y parejas galvánicas
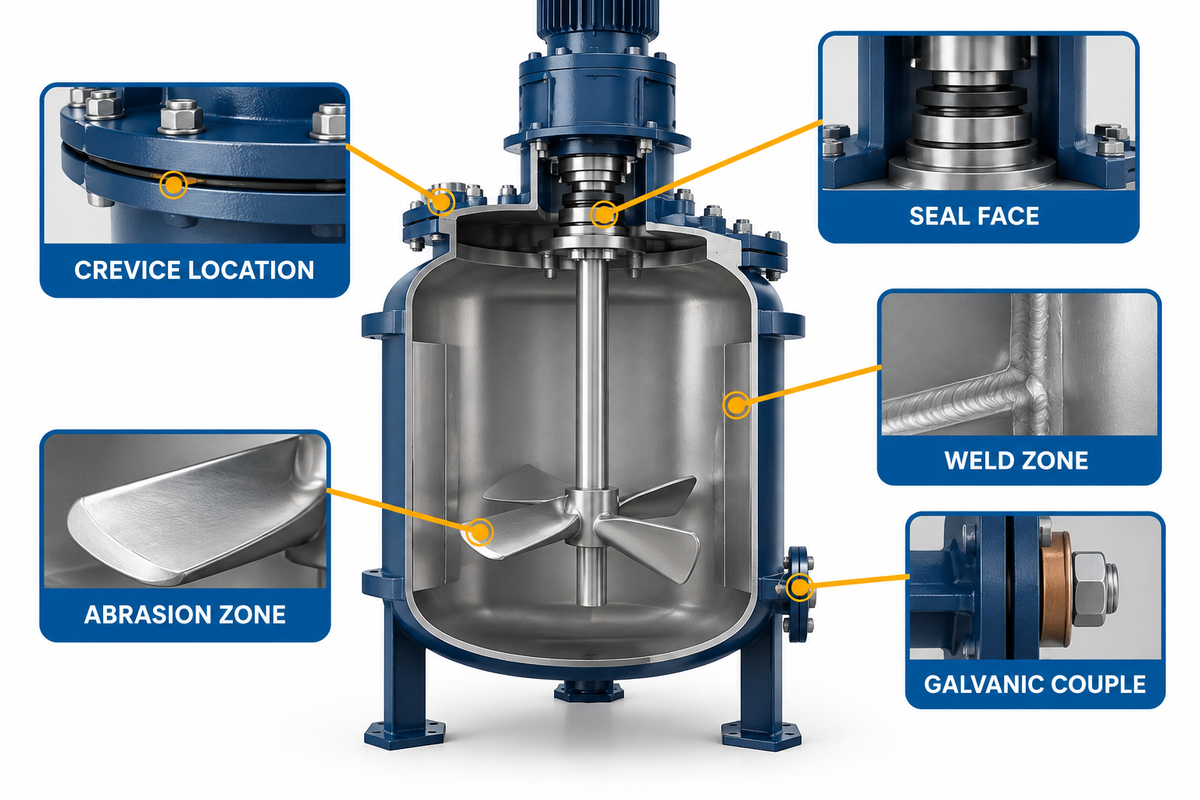
La química es sólo la mitad de la historia del servicio de mezcladores. Usar ASTM G31 como evidencia de inmersión controlada para el ataque de metales, luego evalúe la abrasión, las grietas, la tensión de soldadura y el acoplamiento galvánico por separado. Las partículas afiladas pueden eliminar películas y recubrimientos protectores más rápido de lo que pueden reformarse. Una alta velocidad local puede promover la erosión y la corrosión simultáneamente. Los depósitos y juntas pueden crear ubicaciones protegidas que pueden diferir en química de la mayor parte del líquido. Metales diferentes acoplados en un electrolito pueden formar un par galvánico.
Inspeccionar los lugares donde se concentran esos mecanismos:
- bordes de ataque del impulsor y zonas de descarga de alta velocidad;
- pistas de contacto raspadoras e interfaces polímero-metal;
- punteras soldadas, zonas afectadas por el calor, acabado incompleto y tinte térmico;
- sujetadores roscados, juntas superpuestas, bordes de juntas y patas muertas;
- Áreas que permanecen húmedas después de la limpieza; salidas inferiores, bolsillos de drenaje;
- sujetadores, insertos, instrumentos y parches de reparación de metales diferentes;
- Selle las caras que estén expuestas a cristalización, funcionamiento en seco y/o partículas abrasivas;
Para problemas de abrasión, movimiento, depósito y/o estrés, proporcione una prueba o inspección representativa de ese mecanismo. Replica la situación local en lugar de extender el tiempo de inmersión para un cupón en un vaso de precipitados tranquilo.
¿por qué la limpieza y la pureza del producto afectan la compatibilidad?
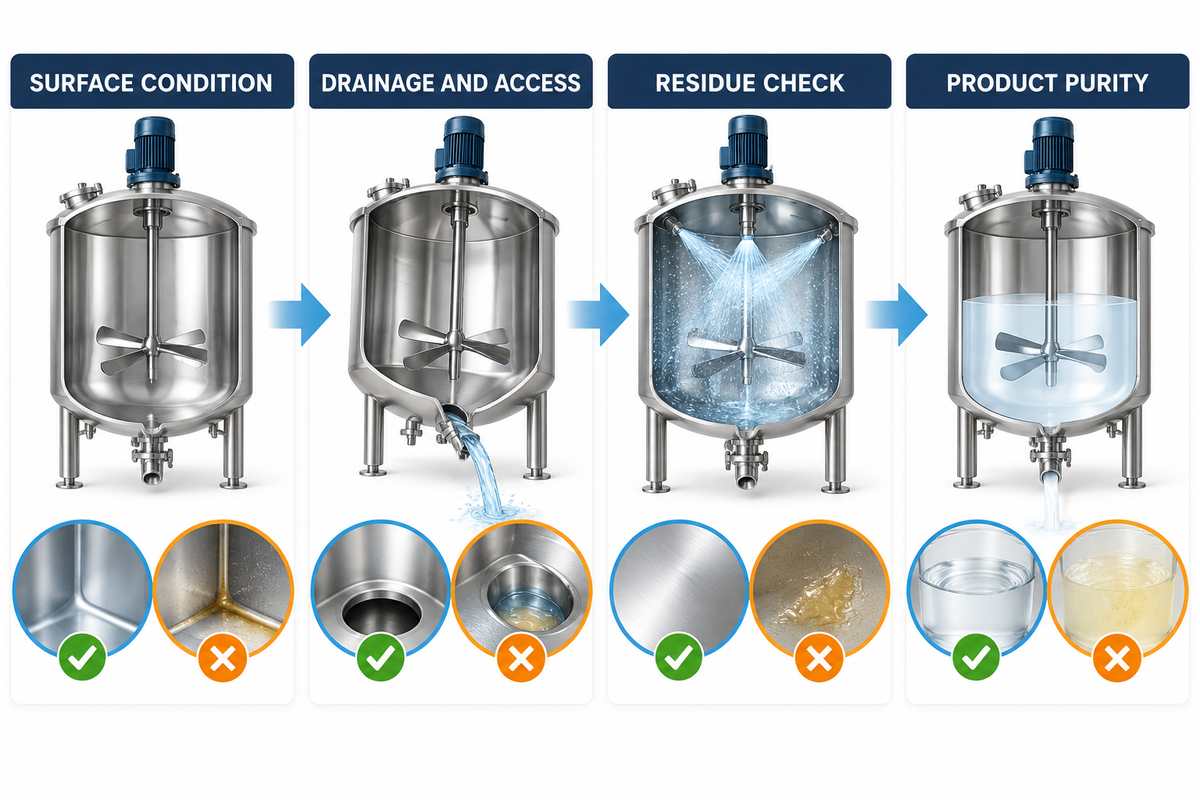
Un material puede resistir la corrosión grave y seguir siendo inaceptable. La rugosidad, las picaduras, la retención de residuos, los extraíbles, la transferencia de color, los efectos catalíticos, la adsorción del producto, una junta no drenable u otros problemas pueden provocar fallas incluso antes de que ocurra una fuga.
Orientación sobre diseño higiénico de Alfa Laval afirma que la limpieza depende de las superficies, la calidad de fabricación y el diseño. Interprete eso para mezcladores:
Para los equipos alimentarios humanos dentro de su alcance, 21 CFR 117,40 requiere que el equipo sea adecuadamente limpiable y que los utensilios se construyan para evitar la adulteración y resistir los efectos de la limpieza en combinación con el uso previsto. Ese ejemplo regulatorio no es una regla universal para la industria de las mezcladoras, pero ilustra la importancia de elegir el material adecuado, su fabricación e instalación, así como la forma en que se limpia.
- indique el acabado superficial requerido y cómo se medirá;
- definir los criterios de aceptación para acabado de soldadura, pasivación, electropulido o recubrimiento;
- identificar juntas libres de grietas, drenables e inspeccionables;
- especificar extraíbles aceptables, declaraciones de contacto del producto y trazabilidad;
- utilice el limpiador real en su concentración, temperatura y tiempo de contacto máximos;
- establecer criterios de enjuague, hisopo, visual, conductividad y otros residuos.
El alcance también debe ser preciso para determinar la idoneidad regulatoria o de contacto. Por ejemplo, una declaración de contacto con alimentos puede limitarse a una formulación, proveedor, uso, temperatura o migración de un material en particular. No se puede concluir genéricamente basándose en la resistencia a la corrosión, la facilidad de limpieza o el nombre de la aleación. La documentación requerida sobre idoneidad debe proporcionarse específicamente para el componente suministrado y el uso al que está destinado.
¿cómo examina COMPASS Matrix a cada candidato?
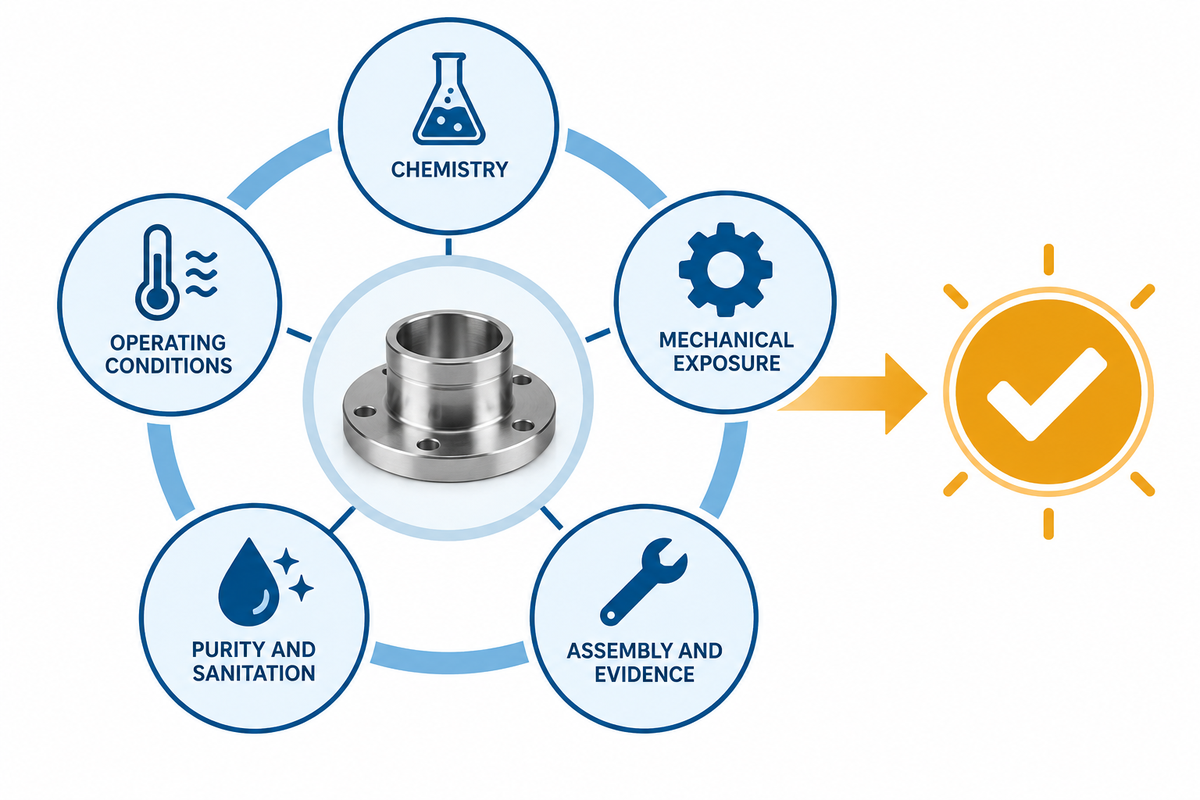
COMPASS es una matriz de detección de siete columnas: química, envolvente operativa, función mecánica, pureza/cumplimiento, interfaces de ensamblaje, superficie/limpieza y solidez de la evidencia. Su límite de selección de gráficos sigue el Documento técnico de Trelleborg: una calificación general es un punto de partida, no una aprobación final para un compuesto y un derecho específicos.
| Campo BRÚJULA | Preguntar | Grabar |
|---|---|---|
| Química | ¿el grado o compuesto exacto tolera cada producto y líquido de limpieza? | Compatible / condicional / incompatible / desconocido, con fuente y condiciones |
| Sobre operativo | ¿Están cubiertos los límites de temperatura, concentración, tiempo, presión, vacío y malestar? | Valor del peor de los casos y límite de evidencia |
| Deber mecánico | ¿la abrasión, la flexión, el roce, el torque, la vibración y las partículas cambian el resultado? | Mecanismo de falla y lugar de inspección |
| Pureza/cumplimiento | ¿Podría el material contaminar el producto o carecer de la documentación requerida? | Declaración, trazabilidad, extraíbles y criterio de aceptación |
| Interfaces de montaje | ¿están cubiertas las soldaduras, grietas, pares galvánicos, sellos y sujetadores? | Detalle conjunto y lista de desviaciones |
| Limpieza superficial | ¿Se puede drenar, limpiar, inspeccionar y restaurar el conjunto? | Acabado, ciclo de limpieza, límite de residuos y método de reparación |
| Fuerza de la evidencia | ¿La calificación es un gráfico, datos exactos del proveedor, una prueba controlada o una prueba representativa? | Nivel de evidencia, fecha, propietario y preguntas abiertas |
La regla más importante es que desconocido no es compatible. Desconocido significa que el comprador requiere más pruebas o ha tomado una decisión de riesgo documentada. Una matriz que convierte celdas en blanco en marcas de verificación verdes es peor que ninguna matriz (porque da una falsa sensación de certeza).
Para servicios inflamables, agregue idoneidad eléctrica y electrostática a la revisión de la envoltura operativa. Un revestimiento de polímero químicamente resistente puede cambiar la disipación de carga. Ese problema pertenece a una evaluación calificada de servicios peligrosos; La compatibilidad química por sí sola no puede aprobar el riesgo de ignición, conexión a tierra y unión, ventilación o clasificación eléctrica.
¿cómo resuelve la escalera de evidencia de 4 niveles la incertidumbre?
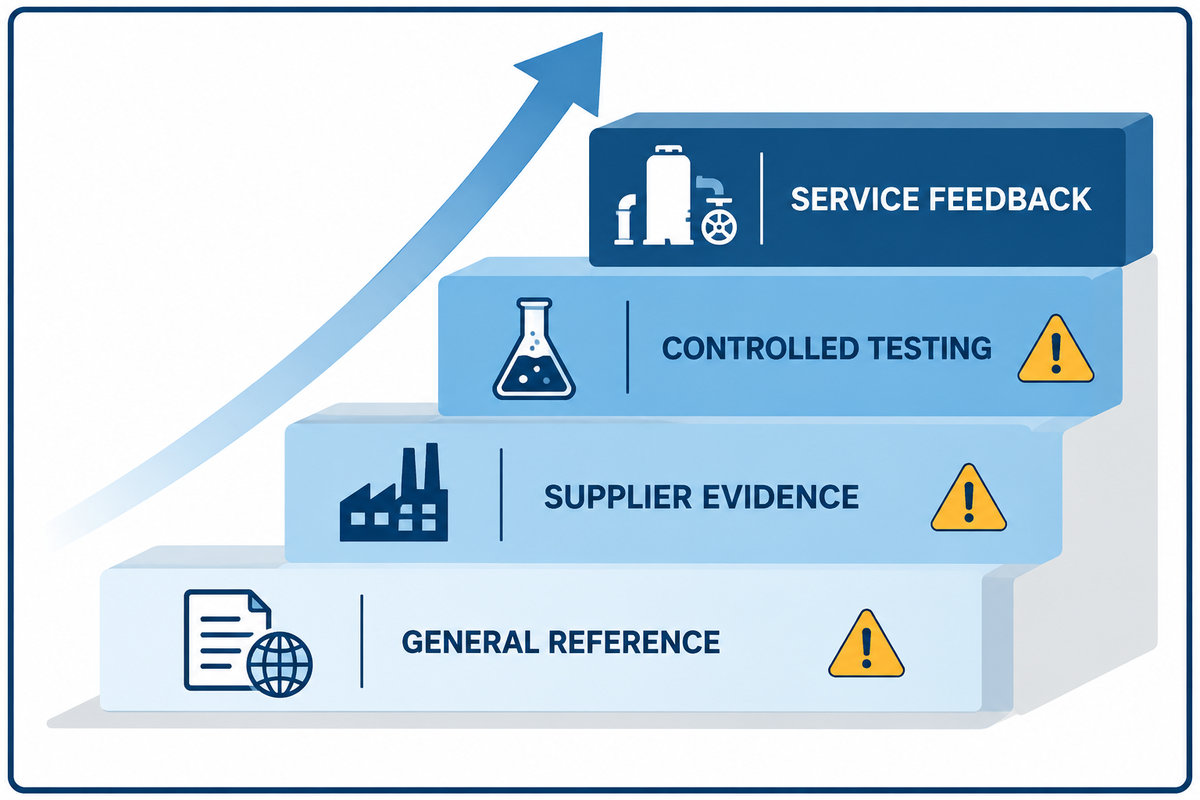
Escalar la evidencia en proporción al riesgo y la incertidumbre. En el nivel 3, ASTM G31 proporciona un marco de inmersión en metales reconocido, mientras que las pruebas de procesos representativas siguen siendo un paso separado de Nivel 4. Los niveles más altos no eliminan los hallazgos de niveles más bajos.
- Nivel 1: Detección de referencias: verifique la aplicabilidad de las referencias (guías de corrosión, estándares, tablas de compatibilidad, mecanismos de falla conocidos) para excluir desajustes obvios e identificar preguntas restantes.
- Nivel 2: confirmación exacta del proveedor: documentación (datos) para la aleación precisa, el compuesto polimérico, el recubrimiento, el tratamiento y las condiciones. Indique exclusiones y suposiciones.
- Prueba de cupón o componente controlado con nivel 3 ‘controlado: exponer un metal, soldadura, elastómero, revestimiento o componente representativo según criterios definidos de química, temperatura, tiempo y evaluación.
- Proceso representativo de nivel 4 -contra y ensayo de limpieza: utilice la formulación real o el peor sustituto creíble, el mismo movimiento y carga, el ciclo de limpieza, lotes repetidos, inspección y límites de aceptación acordados.
Utilice pruebas de inmersión en metales para pruebas de ataque a metales y de exposición a líquidos de elastómeros para cambios en las propiedades del polímero. Evalúe la vida útil del sello, el desgaste del raspador, la idoneidad del mezclador completo y el diseño higiénico en condiciones de servicio representativas. Defina el alcance de cada prueba antes de realizar la prueba.
| Señal de riesgo | Escalada mínima sensata |
|---|---|
| Las fuentes de los gráficos no están de acuerdo o las condiciones no coinciden | Revisión exacta del proveedor de nivel 2 |
| Disolventes mixtos, cloruros, oxidantes o formulaciones confidenciales a alta temperatura | Pruebas de nivel 2 más nivel 3 |
| Abrasión, frotamiento, cristalización, depósitos o limpieza cíclica | Nivel 3 específico del mecanismo y generalmente Nivel 4 |
| Producto de alta pureza, alimentario, farmacéutico, en batería o de apariencia crítica | Revisión de la documentación más prueba representativa de limpieza/pureza |
| La pérdida de contención tiene graves consecuencias para la seguridad o el medio ambiente | Revisión de ingeniería independiente y validación de aplicaciones específicas |
Escriba un paquete de evidencia de compatibilidad en la solicitud de cotización
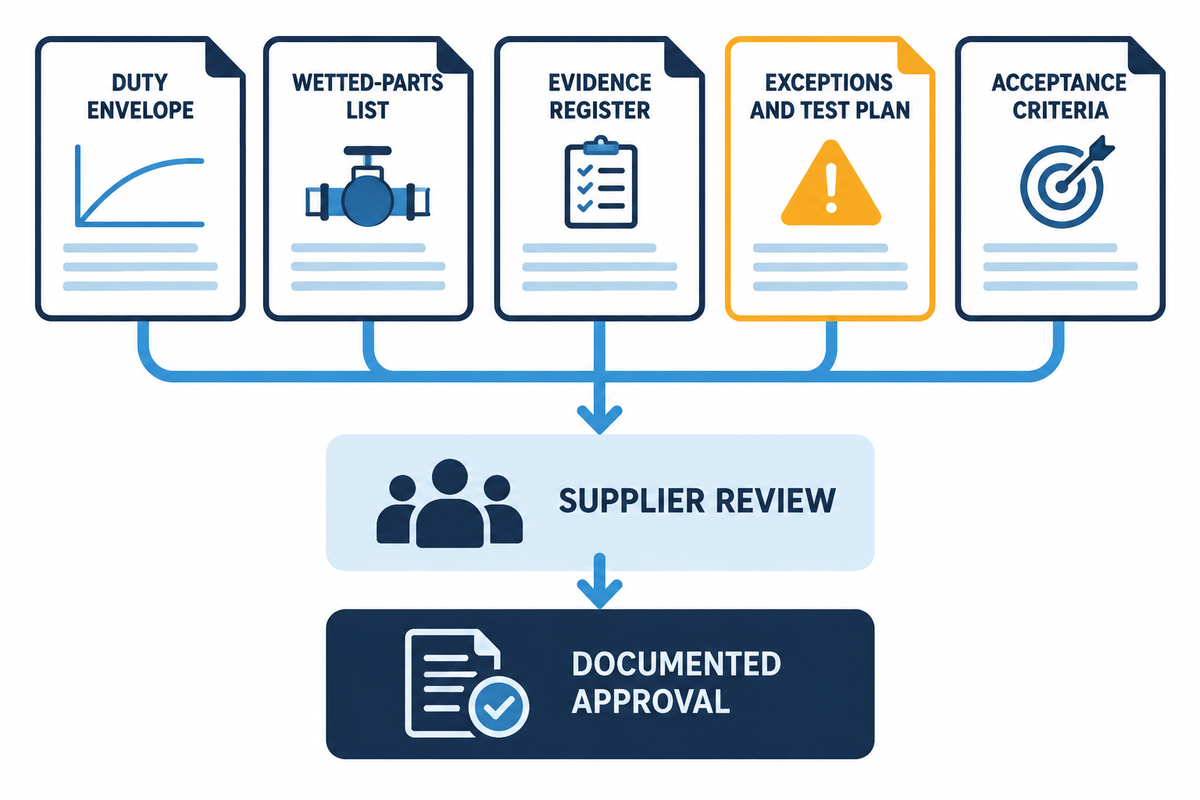
Información de deber
- formulación, rangos de concentración, impurezas, sólidos, viscosidad, densidad y detalles de partículas;
- temperaturas y tiempos de exposición normales, de limpieza, en espera y molestos;
- tamaño del lote, presión o vacío, velocidad, par y resultado de mezcla requerido;
- agentes de limpieza, concentraciones, secuencia, temperatura, tiempo de contacto y frecuencia;
- requisitos de área peligrosa, estática, higiene, pureza y documentación.
Respuesta del proveedor
- programa completo de materiales humedecidos con grados de aleaciones y compuestos poliméricos;
- Incluya detalles de soldaduras, superficies, revestimientos y revestimientos, juntas, raspadores, sellos, válvulas e instrumentos.
- supuestos de compatibilidad, fuentes de evidencia, exclusiones y combinaciones no resueltas;
- certificados de materiales, declaraciones de contacto, registros de recubrimiento y trazabilidad;
- Pruebas propuestas, cantidades de muestras, criterios de aceptación, método de inspección y puntos testigos;
- Desviaciones aprobadas y responsable de cada riesgo abierto.
Cambia los desencadenantes
La aprobación es para la configuración documentada. Los cambios en la formulación, proveedor, concentración, limpiador, temperatura, tiempo de lote, sólidos, compuesto de sellado, grado de aleación, recubrimiento, acabado superficial o ruta de fabricación requieren una nueva revisión.
Para un dispersor de mariposas, indique el rango de viscosidad deseado, indique el deber de dispersión, raspado de pared, tipo de vacío y/o presión, y proporcione el programa de materiales (o equivalente) en la solicitud de cotización. Usar el Página del mezclador dispersor de mariposas discutir la configuración del equipo y responder la consulta.
Otras configuraciones de equipos pueden alterar el mapa de contactos, incluso si la función es la misma. Comparar a mezclador de triple eje para mezcla de alta viscosidad, a doble mezclador planetario para pastas densas, și a molino de cesta para molienda y dispersión sólo después de completar el sobre de servicio. Para una aplicación centrada en el buque, IDA Guía de selección de reactores CR ilustra por qué la evidencia de compatibilidad y las categorías de equipos están separadas.
Preguntas frecuentes
¿el acero inoxidable 316L es siempre compatible con el servicio de mezclador?
El No. 316L es adecuado para muchas tareas industriales, pero la idoneidad real depende del químico, cloruro, concentración, temperatura, depósitos, grietas, tensiones, soldadura, superficie, abrasión y ciclo de limpieza. Para la evaluación de la corrosión localizada y el agrietamiento por corrosión bajo tensión, considere evidencia relacionada con el caso real.
¿puede una tabla de compatibilidad química seleccionar cada componente del mezclador?
No. Utilice gráficos de Nivel 1 para detectar los desajustes obvios e identificar a los candidatos. Las calificaciones pueden utilizar diferentes compuestos, temperaturas de prueba, tiempos de exposición o definiciones de “bueno”. Para combinaciones donde la incertidumbre o las consecuencias son altas, utilice datos precisos de proveedores y pruebas de aplicaciones específicas para evaluar el movimiento, la compresión, la abrasión, las soldaduras, las grietas, la adhesión del recubrimiento, la limpieza y los extraíbles.
¿Qué debe enviar un comprador a un proveedor para una revisión del material?
Presentar toda la envolvente de trabajo (ingredientes, concentración y rango de impurezas; pH; sólidos; tamaño y distribución de partículas; temperatura, presión o vacío; tiempo de exposición; productos químicos de limpieza; secuenciación por lotes; condiciones alteradas; límites de pureza; y documentación de contacto requerida). Para solicitudes a nivel de componente, proporcione el recipiente, eje, impulsor, raspador, sellos, juntas, válvulas, revestimientos, soldaduras, sujetadores e instrumentación. El proveedor debe indicar por escrito sus suposiciones, exclusiones, evidencia y elementos sin resolver.
¿qué componentes del mezclador suelen revelar primero problemas de compatibilidad?
Se deben priorizar los sellos, bordes de juntas, contactos de raspador, bordes de ataque del impulsor, zonas de soldadura, grietas, salidas inferiores, bordes de recubrimiento y regiones estancadas. A menudo incorporan una combinación de química y uno o más de los siguientes: movimiento, abrasión, depósitos, compresión o carga de contacto, o limpieza difícil. El primer punto de falla depende del compuesto y el diseño, por lo que los lugares de inspección deben seguir el mecanismo esperado.
¿Cómo se deben comprobar los precintos y raspadores antes de la aprobación
Confirme el compuesto exacto, los límites de temperatura y químicos, la estabilidad dimensional, la retención de dureza o resistencia, la carga de compresión o contacto, el comportamiento de desgaste, los extraíbles y la exposición de limpieza. Utilice exposición líquida controlada cuando corresponda, luego pruebe los componentes terminados en condiciones representativas de movimiento y ensamblaje. Defina límites de rechazo por desgaste, fugas, fragmentos, pérdida de limpieza, hinchazón, endurecimiento, agrietamiento o deformación.
¿cuándo es relevante un mezclador dispersor de mariposas?
Es importante buscar una configuración que realice rotación masiva con raspado de pared y dispersión de alto cizallamiento para un proceso que requiera líquidos de viscosidad media a alta. El ajuste del proceso no determina por sí solo la compatibilidad del material del mezclador. Tendrás que evaluar el recipiente, ejes, dispersores, agitador de mariposa, raspador, sellos, válvulas y la exposición a la limpieza, como componentes de contacto separados, y luego verificar la configuración de la máquina con el proveedor.
Conclusión: Apruebe la cadena de evidencia, no un nombre material
Existe una forma defendible de evaluar la compatibilidad de materiales para mezcladores. Esto comienza con la envolvente de servicio de 9 campos, mapea todas las clases de exposición, emplea la regla de la parte más débil y humedecida y aborda las incógnitas en la matriz COMPASS y, en última instancia, las intensifica en la escalera de evidencia de 4 niveles. Los supuestos, materiales, pruebas, límites de aceptación y desencadenantes de cambios que formaron la base de la recomendación final deben describirse en la solicitud de cotización final.
Ese proceso no genera un “mejor material” en un sentido universal. Ese proceso no producirá un “mejor material” universal.” Produce algo más útil: una decisión componente por componente que un ingeniero, proveedor, equipo de calidad y comprador pueden revisar antes de que el mezclador entre en producción.
Referencias y fuentes
- ASTM G31, Pruebas de corrosión por inmersión en laboratorio de metales ASTM Internacional
- ASTM D471, Propiedad del caucho, Efecto de los líquidos ASTM Internacional
- Resistencia a la corrosión del acero inoxidable Outokumpu
- Mirando más allá de las tablas de compatibilidad química Soluciones de sellado Trelleborg
- El diseño higiénico mejora la seguridad y reduce los costos Alfa Laval
- 21 CFR 117.40, Equipos y Utensilios Código Electrónico de Regulaciones Federales
Entradas relacionadas
Tendencia ahora