Entre em Contato com a IDA

O acetato de polivinilo (PVAc, CAS 9003-20-7) é um homopolímero termoplástico sintético obtido por polimerização radicalar livre do monómero de acetato de vinilo; a polimerização em emulsão produz dispersões aquosas. A polimerização em emulsão origina dispersões de base aquosa. Os fabricantes fornecem esta resina sob a forma de dispersão aquosa ou de pérolas termoplásticas sólidas. Após a evaporação da água acima da temperatura mínima de formação de filme, o polímero coalesce para formar uma película rígida e transparente. Esta película curada proporciona uma forte ligação adesiva por ancoragem mecânica com elevada resistência ao cisalhamento em substratos porosos.
Os formuladores industriais utilizam o acetato de polivinilo para fabricar cola de madeira para carpintaria, adesivos para embalagens, revestimentos para papel e bases de goma de mascar de grau alimentar. Os fornecedores de resina e dispersões de acetato de polivinilo incluem a Celanese Corporation e a Wacker Chemie. A polimerização do PVAc utiliza um reator com camisa térmica e remoção de calor, ao passo que as dispersões adquiridas podem ser formuladas sem um reator de polimerização. A formulação de adesivos de média a elevada viscosidade combina um agitador de âncora de varrimento com um dispersor de alta velocidade num misturador de múltiplos eixos, ou utiliza um misturador planetário duplo a vácuo com descarga hidráulica.
| Parâmetro | Valor / intervalo industrial padrão | Norma de referência / notas |
|---|---|---|
| Nome químico / IUPAC | Acetato de polivinilo (PVAc) / Poli(1-acetiloxietileno) | Descoberto por Fritz Klatte em 1912 (Patente da Alemanha 281687) |
| Número de registo CAS | 9003-20-7 (Polímero); 108-05-4 (Monómero de acetato de vinilo) | Distinto do álcool polivinílico (PVOH, CAS 9002-89-5) |
| Fórmula da unidade repetitiva | (C4H6O2)n (Massa molar da unidade repetitiva: 86,09 g/mol) | Cadeia polimérica de éster vinílico atática e amorfa |
| Densidade da resina sólida | 1,19 g/cm3 (resina homopolimérica sólida) | Especificar as condições de medição da densidade a partir dos dados específicos do grau do material de PVAc |
| Temperatura de transição vítrea (Tg) | Cerca de 28 °C (homopolímero de PVAc puro) | Modificada através de plastificantes externos, copolimerização ou reticulação |
| Temperatura mínima de formação de filme | Os plastificantes e coalescentes reduzem a MFFT do PVAc; a incorporação de etileno pode reduzir a MFFT do VAE | A aplicação abaixo da MFFT pode produzir linhas de colagem brancas e gredosas |
| Classes de durabilidade de adesivos para madeira | EN 204 D1, D2, D3 e D4 (termoplástico não estrutural) | Ensaiado segundo a norma EN 205:2016 em juntas sobrepostas finas de faia; ASTM D4317 |
| Janela de viscosidade de formulação | 500 cP (látex base) a 4 000 000 cP (mástique de construção com carga) | Especificar as condições de viscosimetria rotacional específicas do grau do material segundo a norma ISO 2555 |
O que é o acetato de polivinilo (PVAc) e como funciona a sua estrutura química?
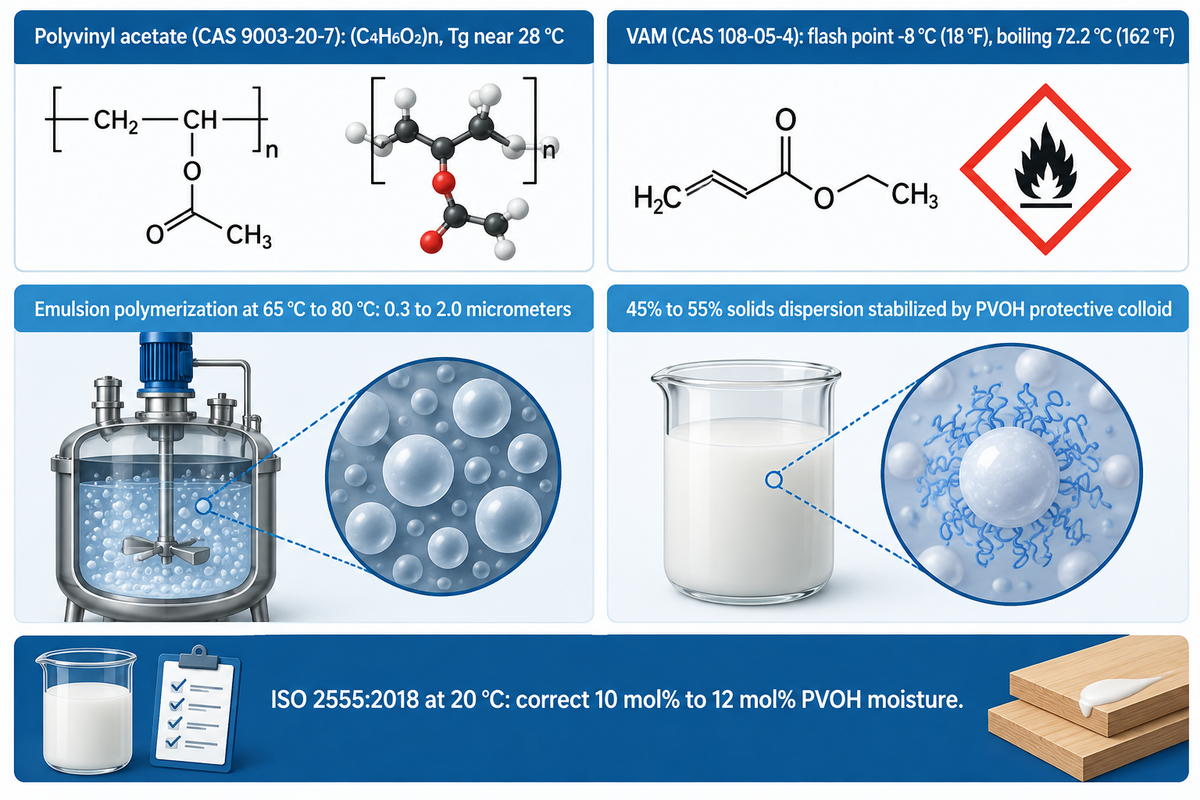
O acetato de polivinilo (CAS 9003-20-7) é um polímero termoplástico amorfo e atático representado pela fórmula (C4H6O2)n. A polimerização combina unidades de monómero de acetato de vinilo para formar o acetato de polivinilo. Os grupos éster de acetato pendentes (-OCOCH3) ao longo da cadeia principal de carbono formam fortes interações dipolares e ligações de hidrogénio com materiais porosos como a madeira e o papel. Isto faz com que a dispersão de PVAc apresente uma rápida aderência em húmido e uma elevada resistência à tração a seco.
A primeira síntese do polímero foi realizada pelo químico alemão Fritz Klatte em 1912. O monómero precursor do polímero é produzido à escala industrial através da reação de etileno e ácido acético na presença de oxigénio e de um catalisador de paládio. Ao contrário das colas de solventes aromáticos baseadas em derivados de benzeno, as modernas dispersões aquosas de PVAc funcionam como ligantes de base aquosa com baixo teor de COV.
Como os volumosos grupos laterais de acetato se dispõem aleatoriamente ao longo da cadeia principal, o acetato de polivinilo sólido não consegue organizar-se numa rede cristalina. De acordo com o guia de formação de filme polimérico da SpecialChem, o poli(acetato de vinilo) apresenta uma temperatura de transição vítrea (Tg) de aproximadamente 28 °C. À temperatura ambiente, o polímero não modificado comporta-se como um sólido tenaz e coriáceo.
Como é fabricada a cola PVA?
A cola PVA industrial é fabricada através da polimerização em emulsão aquosa por radicais livres do monómero de acetato de vinilo (CAS 108-05-4) a temperaturas entre 65 °C e 80 °C. Num reator com camisa térmica, a água, o coloide protetor de álcool polivinílico (PVOH), o tensioativo não iónico e um iniciador de persulfato convertem as gotículas de monómero em partículas poliméricas estáveis de 0.3 a 2.0 micrómetros com um teor de sólidos de 45% a 55%.
O controlo da cinética de reação e da remoção de calor durante o processo de fabrico é fundamental. De acordo com o Guia de Bolso do NIOSH para o Acetato de Vinilo, o monómero de acetato de vinilo tem um ponto de inflamação de -8 °C (18 °F) e um ponto de ebulição normal de 72,2 °C (162 °F). Durante a polimerização do acetato de vinilo, o arrefecimento remove o calor de reação, os condensadores recuperam os vapores condensáveis e a inertização com azoto limita o oxigénio na atmosfera do reator. Os engenheiros podem consultar o nosso guia de conceção de reatores químicos industriais e transferência de calor para o dimensionamento da camisa térmica e cálculos de segurança de refluxo.
Durante a polimerização, os radicais livres de persulfato enxertam cadeias poliméricas no invólucro de coloide protetor de álcool polivinílico. Conforme documentado na investigação revista por pares sobre polimerização em emulsão na PMC, a dosagem de coloide protetor afeta a distribuição do tamanho das partículas e a viscosidade da emulsão final. Contudo, a absorção de humidade ambiente no coloide protetor bruto cria um problema oculto na preparação do lote. Isto origina uma armadilha oculta de dosagem.
De acordo com a análise da Ascent Petrochem sobre o desvio de viscosidade do PVA, o PVA parcialmente hidrolisado com um teor residual de acetilo de 10 mol% a 12 mol% é higroscópico a 25 °C e 65% de humidade relativa. A pesagem de uma solução aquosa nominal a 4% m/m sem correção de humidade distorce a viscosidade aparente medida a 20 °C segundo a viscosimetria rotacional ISO 2555:2018. A viscosidade aparente ISO 2555 também varia com o gradiente de velocidade rotacional. Os laboratórios de qualidade devem, por isso, especificar o fuso Brookfield exato e a velocidade de rotação.
Acetato de polivinilo vs. álcool polivinílico (PVOH) vs. emulsões copoliméricas de VAE
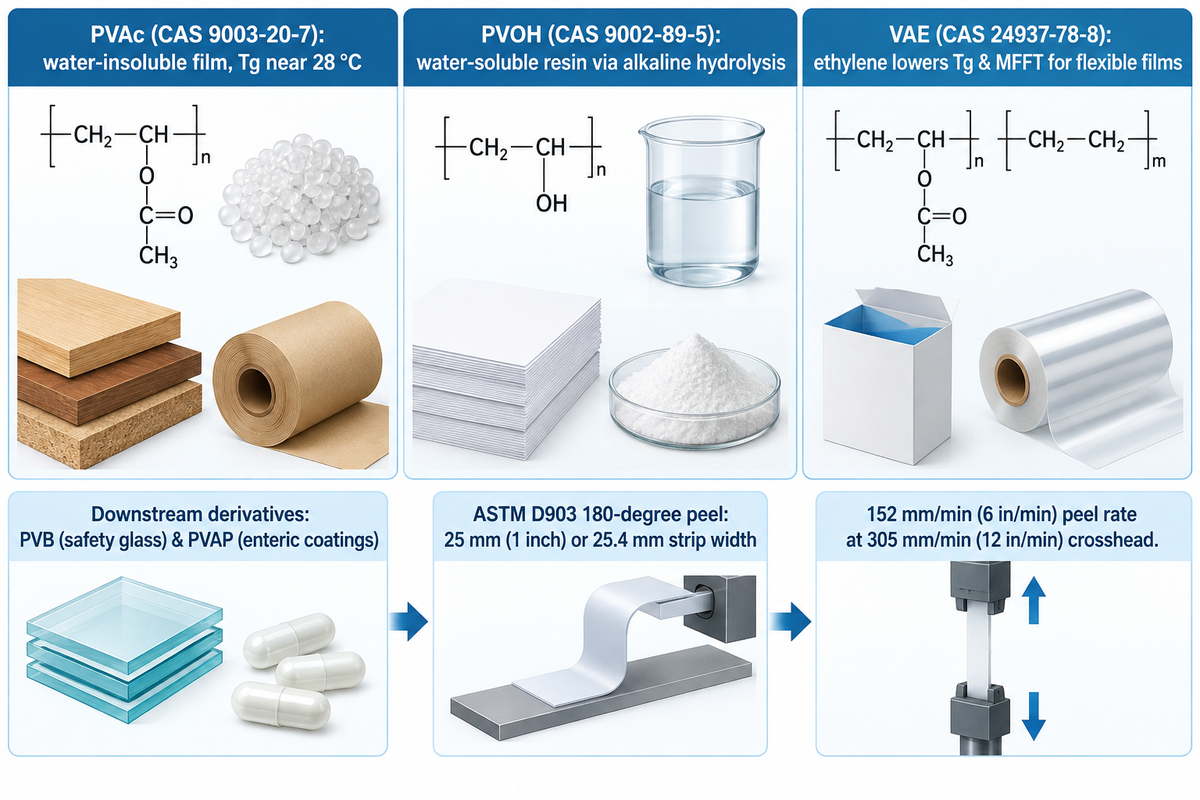
O acetato de polivinilo (PVAc, CAS 9003-20-7) é um polímero insolúvel em água fornecido como dispersão aquosa. O álcool polivinílico (PVOH, CAS 9002-89-5) é uma resina solúvel em água obtida por hidrólise alcalina do PVAc. Os copolímeros de acetato de vinilo-etileno (VAE) contêm etileno na cadeia principal, apresentando assim uma Tg mais baixa para uma melhor adesão em filmes flexíveis.
A literatura comercial utiliza frequentemente a sigla “PVA” de forma ambígua para designar quer a cola de madeira de acetato de polivinilo, quer o filme solúvel em água de álcool polivinílico. Isto pode conduzir a erros na emissão de uma nota de encomenda e afetar negativamente um lote de produção. As dispersões homopoliméricas de PVAc não modificado também apresentam baixa adesão a plásticos não porosos, como o polipropileno e o polietileno não tratado. Os formuladores avaliam frequentemente dispersões copoliméricas de VAE para filmes de embalagem de baixa energia superficial e cartão revestido.
| Propriedade / critério de seleção | Acetato de polivinilo (homopolímero de PVAc) | Álcool polivinílico (PVOH / PVA) | Acetato de vinilo-etileno (copolímero de VAE) |
|---|---|---|---|
| Número CAS e forma de fornecimento | 9003-20-7; emulsão aquosa ou pérolas termoplásticas sólidas | 9002-89-5; pó seco ou grânulos dissolvidos em água quente | 24937-78-8; dispersão copolimérica aquosa ou pó redispersível |
| Via de síntese | Polimerização radicalar livre do monómero de acetato de vinilo | Hidrólise alcalina (metanólise) do acetato de polivinilo | Copolimerização a alta pressão de acetato de vinilo e etileno |
| Solubilidade em água do filme seco | Insolúvel em água (incha ligeiramente, exceto se reticulado) | Solúvel em água (a solubilidade varia com o grau de hidrólise) | Filme insolúvel em água; o etileno copolimerizado proporciona plastificação interna e reduz a necessidade de plastificantes adicionados |
| Temperatura de transição vítrea (Tg) | Cerca de 28 °C para o homopolímero puro (filme rígido à temperatura ambiente) | Transição cristalina/amorfa no estado seco dependente do grau do material | Reduzida pelas unidades de etileno copolimerizadas (verificar ficha técnica específica do grau do material) |
| Temp. mínima de formação de filme (MFFT) | Os plastificantes e aditivos coalescentes reduzem a MFFT do PVAc | Forma filme por evaporação de água a partir de solução verdadeira | A incorporação de etileno pode reduzir a MFFT do VAE sem plastificantes externos |
| Principais substratos-alvo | Madeira maciça, aglomerado de partículas, MDF, papel kraft, cartão poroso | Colagem superficial de papel, engomagem de teias têxteis, estabilizador coloidal de PVAc | Cartão revestido, filmes de embalagem, laminação flexível |
O PVAc é convertido em PVOH através de um processo de metanólise. Neste processo utiliza-se um catalisador de hidróxido de sódio. O PVOH é recuperado sob a forma de resina sólida. A reação subsequente do PVOH com butiraldeído origina o polivinil butiral (PVB) para vidro laminado de segurança. A reação de derivados de PVAc com anidrido ftálico produz o ftalato de acetato de polivinilo (PVAP) para revestimentos entéricos de comprimidos. O PVAc é também combinado com polivinilpirrolidona (PVP) ou copolímeros de acrilato de butilo para fitas adesivas re-humedecíveis e sensíveis à pressão.
Na laminação de embalagens flexíveis, os engenheiros avaliam a adesão por pelagem recorrendo ao ensaio de pelagem a 180 graus ASTM D903. De acordo com o guia de ensaio ASTM D903 da Infinita Lab, o provete normalizado utiliza uma tira flexível com 25 mm (1 polegada) ou 25,4 mm de largura colada a um painel rígido. Conforme detalhado pelo protocolo ASTM D903 da Universal Grip, para atingir uma velocidade de separação da linha de colagem de 152 mm/min (6 in/min) é necessária uma velocidade da travessa móvel de 305 mm/min (12 in/min). O nosso artigo técnico sobre princípios de mistura industrial para fluidos não newtonianos explica como a reologia pseudoplástica governa o revestimento por rolos antes do ensaio de pelagem.
Aplicações industriais do acetato de polivinilo em adesivos, revestimentos e setor alimentar
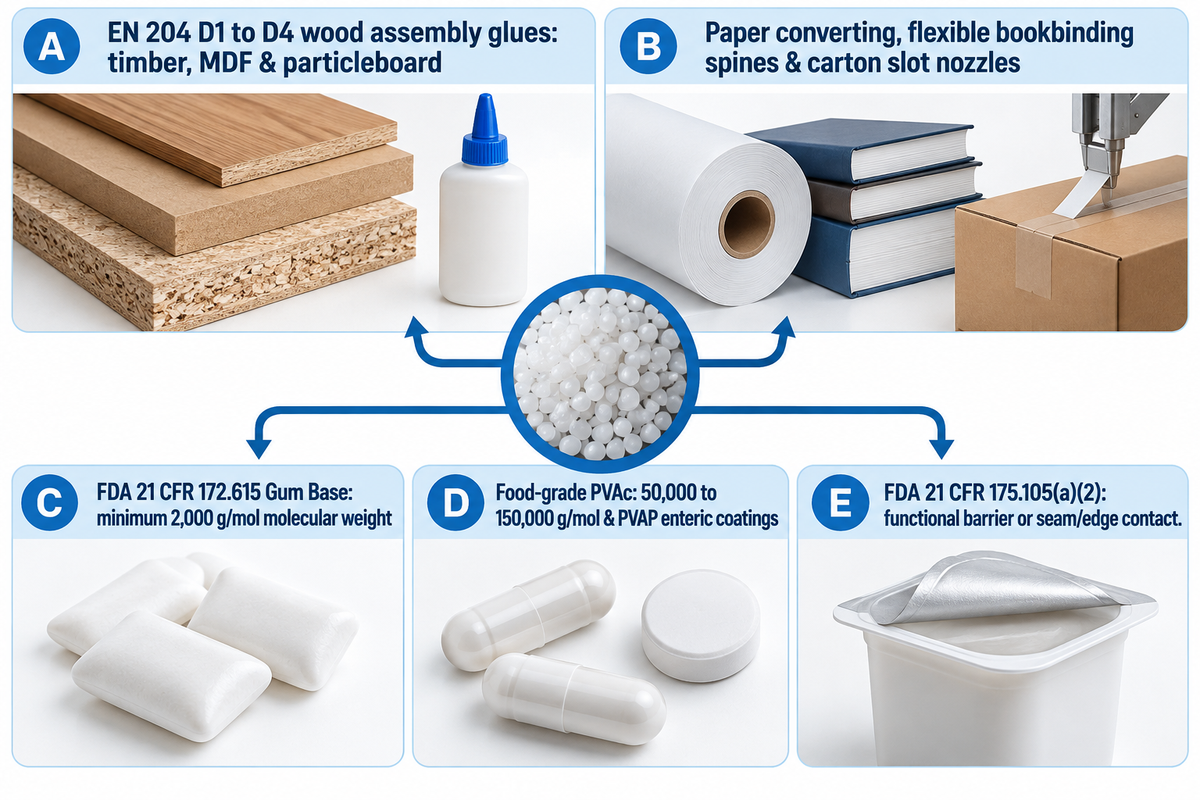
O acetato de polivinilo abrange quatro mercados industriais principais: colas de montagem de madeira EN 204 D1 a D4, dispersões para conversão de papel e encadernação, primários arquitetónicos de interiores e bases de goma de mascar de grau alimentar. Cada mercado apresenta requisitos distintos quanto à massa molecular, ao tamanho das partículas e ao teor de monómero residual.
Na indústria da madeira e do mobiliário, as emulsões de PVAc promovem uma rápida molhagem das fibras de celulose. Os adesivos de madeira de PVAc de secagem transparente formam uma linha de colagem invisível e provocam a rutura pela própria madeira nos ensaios de resistência a seco quando as juntas estão bem ajustadas, devidamente prensadas e totalmente secas. Os produtos de bricolage e uso escolar, como a cola escolar não tóxica Elmer’s, as colas para trabalhos em papel e os adesivos de arquivo, recorrem a dispersões com menor teor de sólidos para facilitar a limpeza com água. As fábricas industriais de carpintaria e mobiliário, pelo contrário, operam com dispersões de elevado teor de sólidos formuladas para uma rápida aderência inicial em húmido. Os formuladores combinam estes graus do material com catalisadores de cloreto de alumínio ou cargas minerais inorgânicas para colar aglomerado de partículas, painéis de fibras de média densidade e folhas de madeira nobre.
As dispersões de PVAc são amplamente utilizadas nos processos de conversão de papel e encadernação, competindo com os adesivos de fusão a quente (hot melt) e os sistemas reativos de poliuretano. Ao contrário das colas animais, que oxidam e fissuram com o envelhecimento, as emulsões plastificadas de PVAc mantêm-se flexíveis ao longo das lombadas dos livros. As linhas de fecho de caixas de cartão a alta velocidade também extrudem cordões de PVAc de presa rápida através de bicos de fenda de precisão como agente ligante limpo em máquina.
O acetato de polivinilo é tóxico ou seguro para o contacto alimentar e cosméticos?
O acetato de polivinilo polimerizado de grau alimentar está aprovado para aplicações alimentares diretas e indiretas específicas ao abrigo dos regulamentos da FDA dos Estados Unidos quando fabricado de acordo com as especificações legais de pureza. A segurança industrial exige o controlo do monómero de acetato de vinilo não reagido, dos solventes coalescentes e dos reticulantes ácidos. As aplicações em embalagens alimentares devem igualmente satisfazer as condições regulamentares de migração e barreira.
Para utilização direta como base mastigatória de pastilha elástica, a norma FDA 21 CFR 172.615 (Base de goma de mascar) estabelece uma massa molecular mínima de 2 000 g/mol para o acetato de polivinilo sintético. A viscosidade em solução do PVAc de grau alimentar é especificada para uma composição de solvente, concentração polimérica e temperatura definidas. Um valor de viscosidade por si só não determina a massa molecular, embora o perfil de engenharia de materiais da Patsnap Eureka registe massas moleculares de 50 000 a 150 000 g/mol para o PVAc de grau alimentar. As empresas farmacêuticas também utilizam o ftalato de acetato de polivinilo em revestimentos entéricos que se dissolvem apenas no meio neutro do intestino.
Nos materiais de embalagem alimentar, a inclusão do PVAc na norma FDA 21 CFR 175.105 (Adesivos) não autoriza um adesivo para o contacto direto com alimentos. Nos termos da 21 CFR 175.105(a)(2), os adesivos devem estar separados dos alimentos por uma barreira funcional. O contacto limitado é igualmente permitido sob condições especificadas, incluindo o contacto vestigial em costuras e bordos onde as propriedades de desempenho e a resistência à água são mantidas.
Propriedades de desempenho, limitações e classes de resistência à água EN 204 D1 a D4
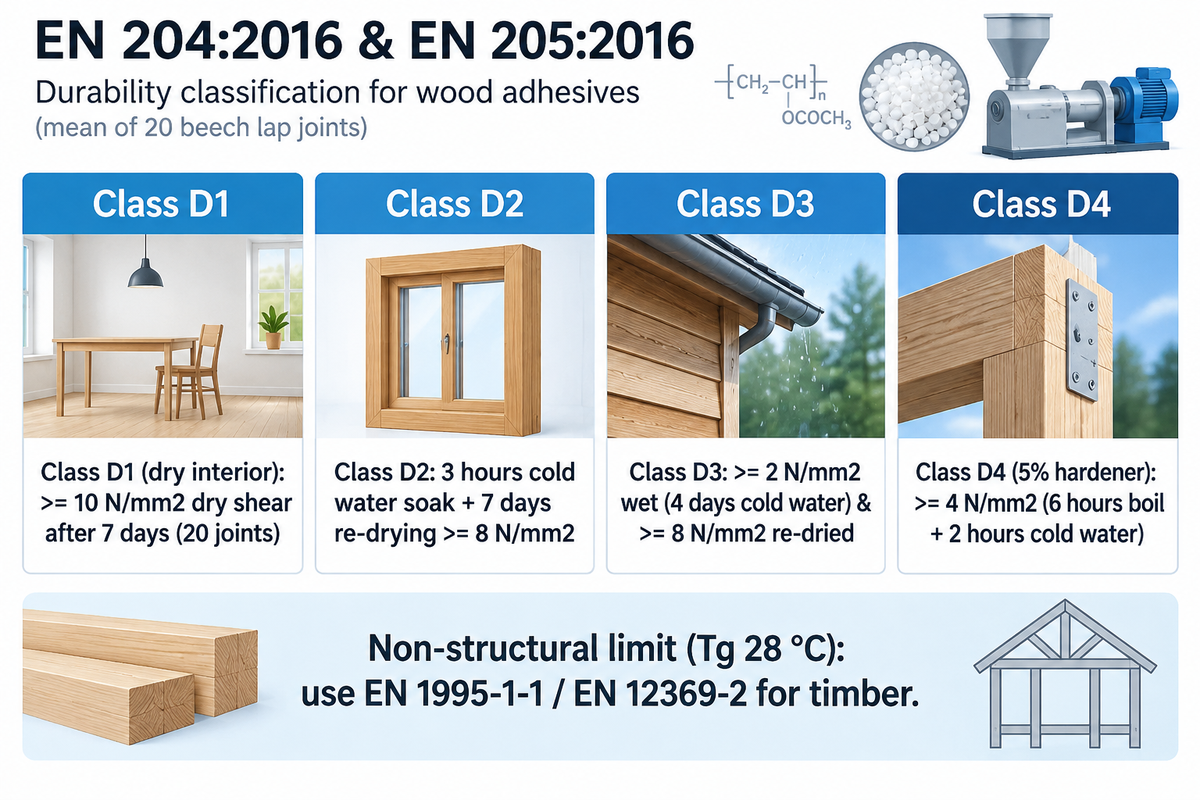
A norma europeia EN 204:2016 classifica os adesivos termoplásticos não estruturais para madeira em quatro classes de resistência à água (D1, D2, D3 e D4), ensaiadas segundo a norma EN 205:2016 em juntas sobrepostas finas de faia. Todas as classes exigem pelo menos 10 N/mm2 de resistência ao cisalhamento a seco após 7 dias. A classe D3 inclui condicionamento em água fria, enquanto a classe D4 inclui uma sequência em água a ferver seguida de arrefecimento em água fria.
De acordo com o catálogo oficial da norma CEN EN 204:2016 e a análise de ensaios laboratoriais EN 204/EN 205 da Saral, os laboratórios submetem à tração 20 provetes sobrepostos de faia (Fagus sylvatica) por cada sequência de condicionamento. O homopolímero de PVAc não reticulado cumpre a classe D1 ou D2 para mobiliário de interior. Os copolímeros contendo NMA e os sistemas compatíveis de complexação com cloreto de alumínio ou de reticulação com isocianato polimérico podem melhorar a resistência à água do PVAc. Um adesivo comercial de PVAc é classificado como D3 enquanto produto monocomponente e como D4 com 5% de endurecedor; os adesivos acabados qualificam-se para estas classes ao aprovarem nos respetivos ensaios da norma EN 204.
| Classe de durabilidade | Ambiente de serviço e âmbito interior/exterior | 7 dias em clima normalizado (seco) | Condicionamento por imersão em água (húmido) | Resistência após condicionamento com re-secagem |
|---|---|---|---|---|
| Classe D1 | Mobiliário de interior seco onde o teor de humidade da madeira permanece em equilíbrio interior normal | >= 10 N/mm2 | Não Necessário | Não Necessário |
| Classe D2 | Carpintaria de interior com condensação ocasional de curta duração ou humidade breve | >= 10 N/mm2 | 3 horas de imersão em água fria (ensaiado após 7 dias de re-secagem) | >= 8 N/mm2 |
| Classe D3 | Interior com escorrimento breve e frequente de água ou exterior abrigado das intempéries | >= 10 N/mm2 | >= 2 N/mm2 (medido em húmido após 4 dias em água fria) | >= 8 N/mm2 |
| Classe D4 | Interior com forte exposição à água ou exterior protegido por um revestimento superficial adequado | >= 10 N/mm2 | >= 4 N/mm2 (4 dias em água fria) E >= 4 N/mm2 (6 horas em água a ferver + 2 horas em água fria) | Avaliado em húmido segundo a sequência da norma EN 205 |
Na América do Norte, os fabricantes de produtos de madeira e laminados qualificam as dispersões ao abrigo da norma ASTM D4317-16(2023) Especificação Padrão para Adesivos em Emulsão à Base de Acetato de Polivinilo. Conforme resumido pela revisão técnica da norma ASTM D4317 pela MAT-CS, a norma avalia o cisalhamento a seco a temperaturas especificadas, a fervura em dois ciclos, a imersão em água durante 48 horas, a exposição à humidade, a estabilidade ao ciclo de congelação-descongelação e o tempo de armazenamento. A ASTM D4317 abrange emulsões de PVAc e copolímeros para madeira, derivados de madeira e laminados plásticos. No entanto, a norma exclui explicitamente os adesivos utilizados na colagem de filmes flexíveis.
Quais são as desvantagens da utilização da cola PVA?
As principais limitações da cola PVA são a fluência a frio (creep) sob cargas de cisalhamento e o amolecimento térmico; a Tg do homopolímero puro situa-se em 28 °C, embora os plastificantes, copolímeros e reticulantes alterem o seu comportamento térmico. As colas de madeira convencionais de PVAc sem carga apresentam também uma capacidade limitada de preenchimento de folgas, dado que a retração por evaporação da água impede ligações resistentes em folgas largas, além de aderirem fracamente a metais não porosos não tratados ou poliolefinas.
Mesmo os graus do material EN 204 D4 são inadequados para engenharia de estruturas de madeira portantes, uma vez que o ensaio de durabilidade EN 204:2016 avalia o condicionamento à humidade apenas em juntas sobrepostas finas de faia. Para madeira estrutural ou painéis de cobertura dimensionados segundo o Eurocódigo 5 (EN 1995-1-1), os sistemas de colagem incluem adesivos fenólicos, de resorcinol, de poliuretano e à base de melamina, sendo a sua aptidão comprovada através das especificações de produto e requisitos de desempenho aplicáveis. A norma EN 12369-2 fornece valores característicos para o contraplacado utilizado no cálculo estrutural.
Equipamento industrial de polimerização em emulsão e formulação de adesivos de alto cisalhamento
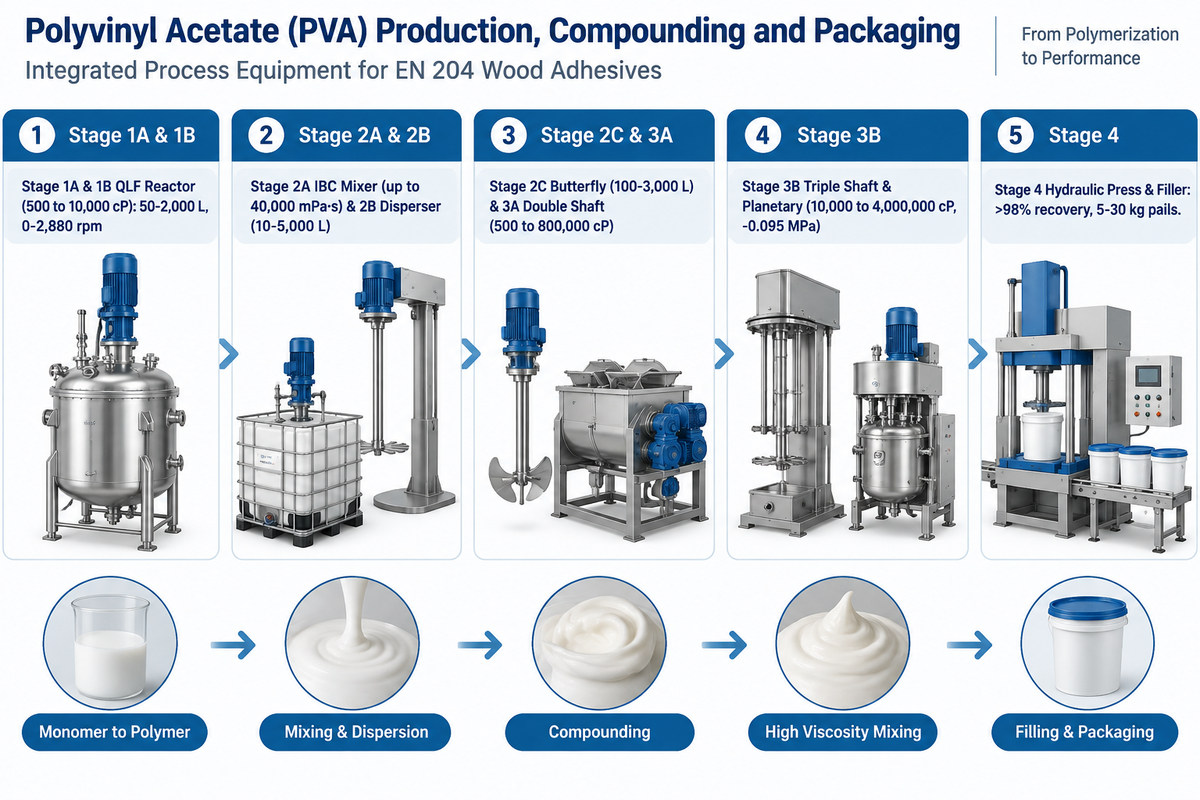
Os produtores integrados de PVAc utilizam reatores com controlo de temperatura para a polimerização em emulsão, enquanto os formuladores de adesivos podem misturar dispersões adquiridas sem uma etapa local de polimerização. A escolha do misturador depende da viscosidade operacional da formulação, desde emulsões de baixa viscosidade até mástiques de elevada carga.
Conforme destacado no artigo da Chemical Processing sobre Mistura de Elevada Viscosidade, um cisalhamento excessivo sem circulação global da massa pode coagular emulsões de látex sensíveis. A operação de um agitador de veio único num mástique de PVAc fortemente carregado deixa zonas mortas estagnadas junto à parede da cuba. A seleção adequada da arquitetura da cuba da Jiangyin IDA Equipment Co. Ltd. permite reduzir a incorporação de ar. A seleção adequada da arquitetura da cuba da Jiangyin IDA Equipment Co., Ltd. ajuda a reduzir o aprisionamento de ar, enquanto o controlo do cisalhamento e da temperatura, aliado à compatibilidade da formulação, ajuda a limitar a gelificação do lote.
| Estágio de processo e grau do material adesivo | Faixa de viscosidade operacional | Modelo de equipamento IDA recomendado | Capacidade verificada, potência e método de processo |
|---|---|---|---|
| Estágio 1A: dissolução do coloide protetor de PVOH | 500 a 10 000 cP | Reator Químico da Série QLF | Capacidade de 50–2 000 L, potência de dispersão de 2,2–75 kW, cuba com camisa térmica em SS304 |
| Estágio 1B: polimerização em emulsão do monómero VAM | 500 a 10 000 cP | Reator Químico da Série QLF | Capacidade de 50–2 000 L, velocidade de 0–2 880 rpm, condensação de refluxo e controlo térmico |
| Estágio 2A: homogeneização em contentor e mistura de coalescentes | Até 40 000 mPa·s | Misturador tanque IBC | Capacidade para contentor IBC de 1 000–1 250 L, motor de 0,75–4 kW, impulsor de agitação dobrável de 350–600 mm |
| Estágio 2B: pré-dispersão de suspensão mineral | Suspensão de baixa a média viscosidade | Dispersor Alta Velocidade | Capacidade de 10–5 000 L, motor de 2,2–75 kW, disco de dispersão dentado de alto cisalhamento |
| Estágio 2C: dispersão e incorporação de média viscosidade | 10 000 a 500 000 cP | Dispersor de borboleta | Capacidade de 100–3 000 L, dupla ação de envolvimento por pá de borboleta e dispersão a alta velocidade |
| Estágio 3A: formulação com âncora de varrimento + dispersor de alta velocidade | 500 a 800 000 cP | Máquina Mistura Eixo Duplo | Capacidade de 50–10 000 L, âncora de varrimento + disco dispersor de alta velocidade, desgasificação a vácuo |
| Estágio 3B: mástiques de PVAc de alto teor de sólidos e adesivos de construção | 10 000 a 4 000 000 cP | Misturador de três eixos / misturador planetário duplo a vácuo | 50–5 000 L (de três eixos, camisa térmica ±1 °C, vácuo de -0,095 MPa); 5–2 000 L (planetário, -0,1 MPa) |
| Estágio 4: prensagem de elevada viscosidade e enchimento em baldes/embalagens | Até 2 000 000 cP | Descarga hidráulica e máquina de enchimento | Recuperação de material >98% (prensa de 10–50 toneladas); baldes de 5–30 kg, 150–300 recipientes/h, precisão de enchimento de ±0.2 a 0.5 por cento |
Que velocidade de mistura e controlo de temperatura são necessários para a dispersão de PVAc?
No processo estabilizado com PVOH resumido na investigação, a polimerização em emulsão do acetato de vinilo decorre entre 65 °C e 80 °C, enquanto os veios do reator QLF e do dispersor operam entre 0 e 2 880 rpm. Antes da dispersão de cargas pós-polimerização e da desarejamento a vácuo, os operadores utilizam o arrefecimento por camisa térmica para controlar a temperatura do lote de acordo com a formulação específica e o sistema de coloide protetor.
Na polimerização do monómero do Estágio 1, os reatores químicos com camisa térmica da Série QLF oferecem volumes de lote de 50 a 2 000 L e potências de acionamento de 2.2 a 75 kW até 2 880 rpm. Para colas de madeira de média viscosidade carregadas com carbonato de cálcio ou caulino, os engenheiros recorrem a dispersores industriais de alta velocidade. Estes discos de alta velocidade promovem a molhagem rápida dos aglomerados de pó sem sobreaquecer o látex.
Quando a viscosidade ultrapassa 500 000 cP em adesivos de carpintaria D3/D4 fortemente carregados ou em mástiques de construção, o vórtice gerado por um único impulsor de agitação deixa de ser eficaz. Nesta fase, recorre-se a um misturador de três eixos a vácuo para adesivos de elevada viscosidade. Este misturador de três eixos a vácuo integra um raspador de parede em PTFE, uma pá dentada de dispersão de alto cisalhamento e um sem-fim de pás inclinadas. Esta configuração de três eixos assegura a renovação completa do produto de cima a baixo entre 500 000 e 4 000 000 cP, mantendo a temperatura do lote dentro de ±1 °C sob um vácuo de -0,095 MPa e efetuando o esvaziamento através de uma prensa de descarga hidráulica. Este misturador é utilizado para gamas de viscosidade entre 500 000 e 4 000 000 cP. Pode consultar as curvas comparativas de binário dos impulsores para estes misturadores no nosso guia de misturadores para adesivos de elevada viscosidade.
Guia de aquisição a granel: preço por tonelada do acetato de polivinilo, embalagem e qualificação de fornecedores
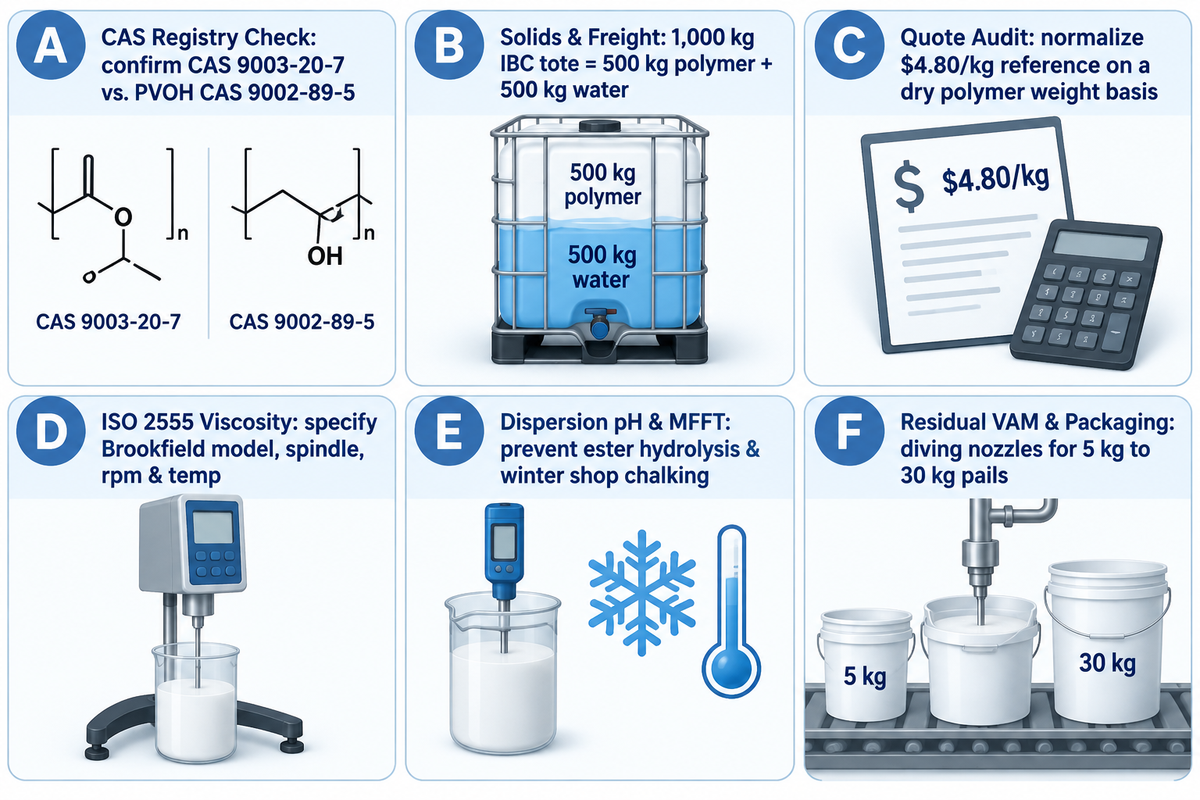
De acordo com a análise de mercado do acetato de polivinilo da Pezetech, um preço de referência divulgado para o acetato de polivinilo é de $4,80/kg (quatro mil e oitocentos USD por tonelada métrica). Essa cotação, contudo, não especifica o grau do material da resina, a percentagem de sólidos nem as condições de entrega. As fontes técnicas públicas também não apresentam preços a granel separados para a emulsão aquosa face à resina sólida, nem uma quantidade mínima de encomenda (MOQ) padrão. Por conseguinte, é necessário solicitar cotações aos fornecedores para apurar as diferenças de custo e comparar propostas numa base de peso seco de polímero.
Durante uma auditoria de cotações a granel, as equipas de compras devem normalizar os preços das dispersões húmidas pelo teor de sólidos. Um contentor intermédio para granel (contentor IBC) de 1 000 kg de emulsão de PVAc de igual peso contém 500 kg de polímero ativo e 500 kg de água. Assim, para transportar a mesma tonelada seca de polímero, a dispersão húmida custaria o dobro em frete de transporte em comparação com as pérolas de resina sólida.
A maioria dos grandes produtores internacionais de dispersões e resinas sólidas de acetato de polivinilo disponibiliza documentação na sua literatura técnica, incluindo a Celanese Corporation e a Wacker Chemie. Antes de assinar um contrato de fornecimento ou de descarregar um camião-cisterna, as equipas da qualidade devem verificar esta lista de seis pontos no Certificado de Análise (COA):
- Verificação do registo CAS: confirmar o CAS 9003-20-7 tanto na Ficha de Dados de Segurança como no COA, para que a equipa de armazém nunca substitua o produto por álcool polivinílico (CAS 9002-89-5).
- Teor de sólidos não voláteis: verificar a percentagem de sólidos face à especificação do grau do material para proteger a gramagem seca aplicada e a retração da linha de colagem.
- Viscosidade aparente ISO 2555: exigir no COA o modelo exato do viscosímetro Brookfield, o número do fuso, a velocidade de rotação (rpm) e a temperatura.
- pH da dispersão: condições ácidas podem catalisar a hidrólise dos grupos éster do PVAc durante o armazenamento; as classificações D3/D4 descrevem a resistência à água e não uma faixa de pH prescrita.
- Temperatura mínima de formação de filme (MFFT): adequar a MFFT do grau do material à temperatura mais baixa registada na oficina durante o inverno.
- Monómero residual de acetato de vinilo: verificar os limites de monómero residual e a ausência de reticulantes dadores de formaldeído sempre que exigido pela especificação de utilização final.
Na linha de embalamento, o enchimento a alta velocidade de emulsões de PVAc sensíveis ao cisalhamento em baldes de 5 kg a 30 kg pode aprisionar bolhas de ar no bico. O nosso guia de engenharia sobre prevenção de espuma durante o enchimento automático de adesivos líquidos aborda os bicos mergulhantes ascendentes e a desgasificação a vácuo.
Resolução de problemas de defeitos em adesivos de acetato de polivinilo e falhas de armazenamento de emulsões
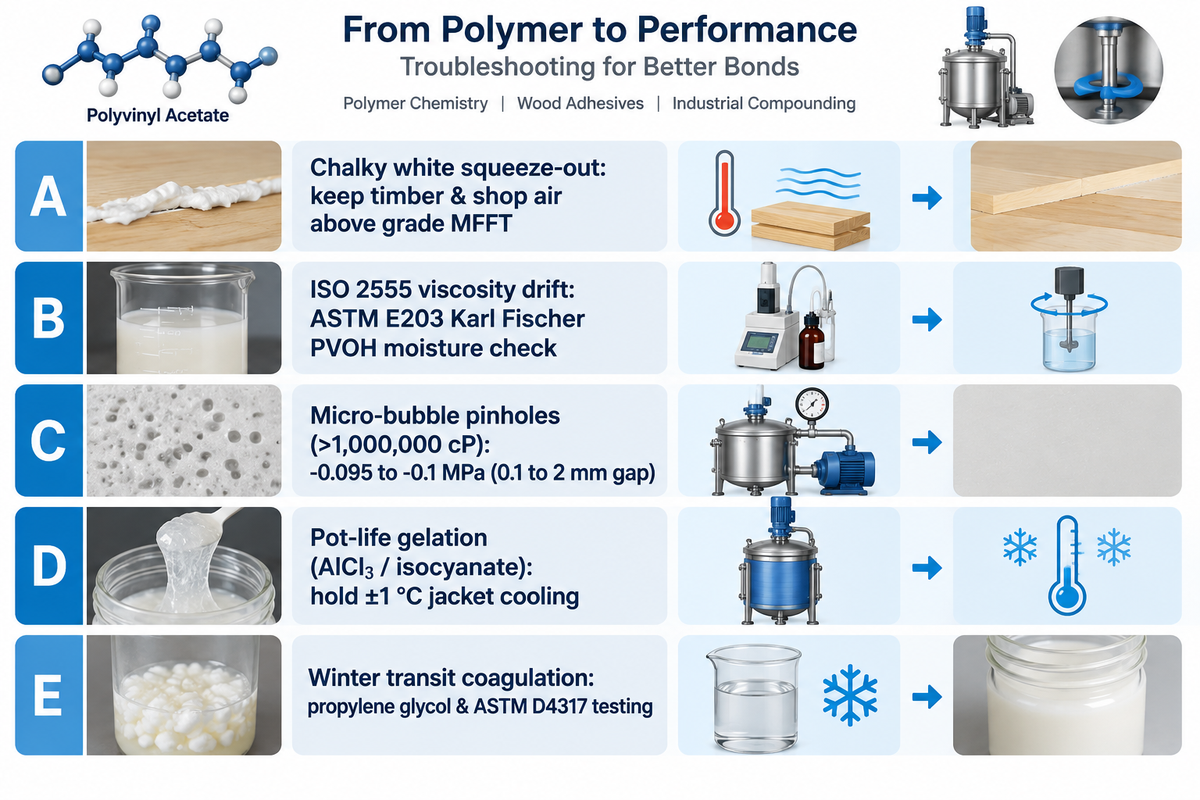
As cinco falhas mais comuns no acetato de polivinilo incluem linhas de colagem brancas e gredosas devido à cura abaixo da MFFT, desvios de viscosidade causados pela humidade no coloide de PVOH e microbolhas (pinholes). Os formuladores enfrentam ainda a gelificação prematura na cuba nos graus do material D3/D4 catalisados e a coagulação irreversível após congelação a temperaturas negativas.
As dispersões de PVAc, quando aplicadas abaixo da temperatura mínima de formação de filme específica do grau do material, não coalescem para formar uma película polimérica contínua. Em vez disso, deixam uma linha de colagem branca e gredosa com uma resistência ao cisalhamento desprezável. O carregamento de coloide protetor higroscópico de PVOH sem correção de humidade também distorce a reologia do lote durante a polimerização e a formulação.
| Defeito observado / modo de falha | Causa raiz principal | Ação corretiva na formulação ou no equipamento |
|---|---|---|
| Rebordo de cola espremido branco, gredoso, opaco e quebradiço | O substrato ou o ar ambiente da oficina abaixo da MFFT específica do grau do material impede a coalescência das partículas de látex | Manter a madeira, o adesivo e o ar da oficina acima da MFFT especificada do adesivo, ou validar a adição de um agente coalescente adequado |
| Desvio de viscosidade ISO 2555 entre lotes | O PVOH parcialmente hidrolisado e higroscópico absorveu humidade ambiente ou o fuso/rpm do viscosímetro foi alterado | Os operadores verificam a humidade do coloide de PVOH bruto por titulação Karl Fischer segundo a norma ASTM E203 utilizando condições adequadas de libertação ou extração de água para o álcool polivinílico, ao passo que a secagem a vácuo mede a perda de massa resultante da água e de quaisquer outros voláteis removidos sem determinar o teor de água, exceto se for utilizado um protocolo validado de peso constante; bloquear igualmente o fuso e as rpm do viscosímetro Brookfield |
| Formação de espuma com microbolhas e poros (pinholes) no filme seco | Formação de vórtice de ar durante a molhagem de cargas a alta velocidade em cubas atmosféricas | Formular sob vácuo manométrico de -0.095 a -0,1 MPa num misturador planetário duplo ou num misturador de três eixos com antiespumante |
| Espessamento prematuro ou gelificação durante o tempo de vida útil (pot-life) | Acumulação excessiva de calor ou picos locais de concentração durante a adição de catalisador ácido de cloreto (AlCl3) ou isocianato | Manter a circulação de arrefecimento na camisa térmica (±1 °C no misturador de três eixos) e uma alimentação controlada durante a adição do catalisador |
| Coagulação com aspeto de queijo fresco após o transporte de inverno | A exposição a temperaturas negativas durante o transporte para além do limite de estabilidade ao ciclo de congelação-descongelação do grau do material provoca a coagulação irreversível das partículas de látex | Os estabilizadores de propilenoglicol podem melhorar a tolerância ao ciclo de congelação-descongelação nas emulsões de PVAc; avaliar a recuperação após congelação-descongelação sob condições especificadas segundo a norma ASTM D4317 e utilizar transporte com temperatura controlada |
As bolsas de ar retidas em selantes e mástiques de PVAc de viscosidade ultra-elevada (>1 000 000 cP) não conseguem subir até à superfície sob pressão atmosférica. Os engenheiros podem consultar a nossa análise sobre o princípio de funcionamento do misturador planetário duplo sob vácuo. Esse guia explica detalhadamente como as pás planetárias interpenetrantes e as folgas à parede de 0.1 a 2 mm eliminam as microbolhas a -0,1 MPa.
Perspetivas regulamentares e de mercado para 2026: adesivos para embalagens recicláveis e mudanças de conformidade
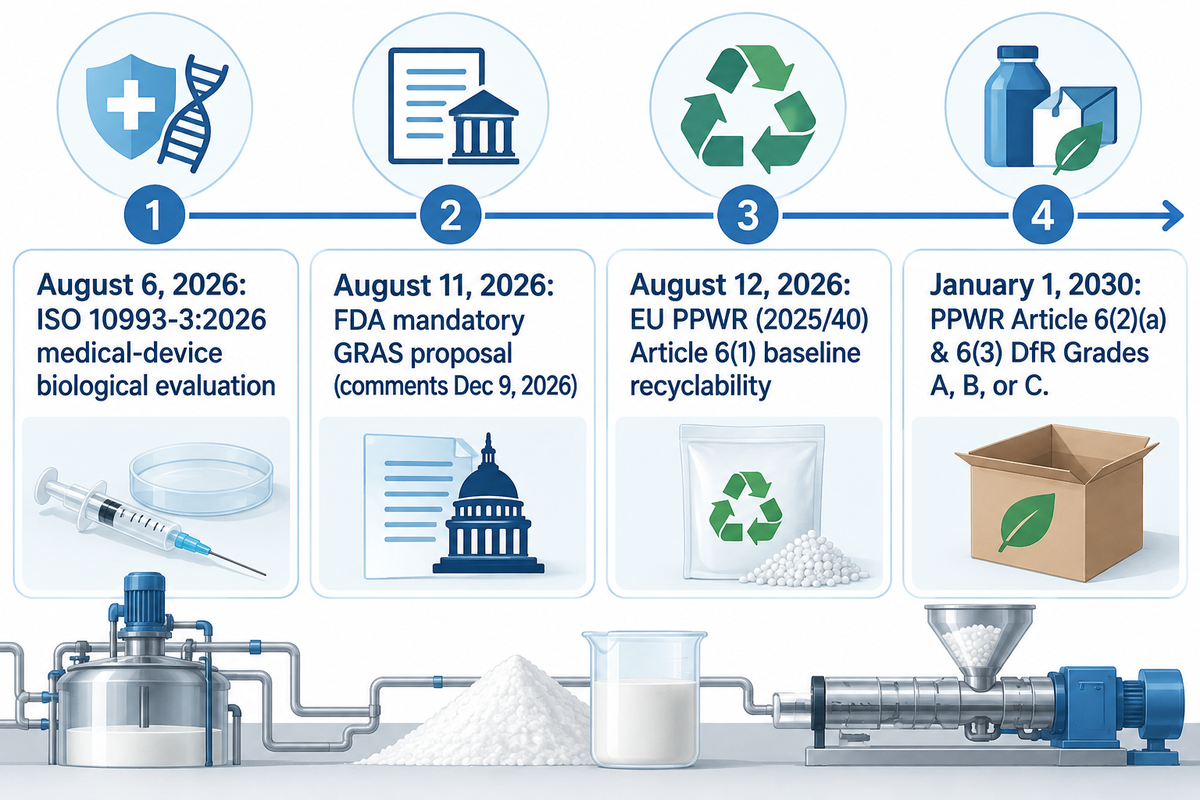
Três marcos regulamentares em 2026 estão a redefinir as formulações de acetato de polivinilo na Europa e na América do Norte. As principais alterações incluem a data de referência de reciclabilidade do PPWR da UE em 12 de agosto de 2026, a proposta de notificação GRAS obrigatória da FDA dos Estados Unidos em 11 de agosto de 2026 e a atualização da norma de biocompatibilidade ISO 10993-3:2026.
Na UE, o Regulamento (UE) 2025/40 (PPWR) leva os transformadores de papel a substituir os revestimentos de cera não repulpáveis por ligantes dispersíveis em água de PVAc e VAE. De acordo com o guia de conformidade PPWR da UE da REACH24H e a análise do cronograma PPWR da Projet Celsius, a data de aplicação dos requisitos base de reciclabilidade do Artigo 6(1) é 12 de agosto de 2026. Ao abrigo do Artigo 6(2)(a) e do Artigo 6(3), os graus de conceção para reciclagem (DfR) A, B ou C aplicam-se a partir de 1 de janeiro de 2030. Se os atos delegados do Artigo 6(4) entrarem em vigor mais tarde, esses graus produzirão efeitos 24 meses após essa data de entrada em vigor.
Nos Estados Unidos, os fornecedores de base de goma de mascar de PVAc de grau alimentar e de adesivos para contacto com alimentos enfrentam um escrutínio acrescido por parte das agências federais. De acordo com o boletim regulamentar de agosto de 2026 da Chemsafe Consulting, a FDA publicou uma proposta de regra em 11 de agosto de 2026, cujo prazo para comentários públicos termina em 9 de dezembro de 2026. Esse boletim refere que a proposta substituiria a via de notificação voluntária GRAS por um requisito de notificação obrigatória. O mesmo boletim assinala que a ISO publicou a norma ISO 10993-3:2026 em 6 de agosto de 2026. A norma ISO 10993-3 aborda a genotoxicidade, a carcinogenicidade e a toxicidade reprodutiva na avaliação biológica de dispositivos médicos; os constituintes dos adesivos de embalagem são relevantes quando a transferência para o dispositivo origina exposição do doente.
Perguntas frequentes (FAQ)
O acetato de polivinilo dissolve-se em solventes orgânicos como a acetona ou o acetato de etilo?
Sim, o acetato de polivinilo dissolve-se facilmente em solventes orgânicos polares como a acetona, o acetato de etilo, o acetato de metilo e o tolueno, ao passo que o filme seco de PVAc é insolúvel em água. Os filmes homopoliméricos absorvem água e incham na sua presença. Os álcoois inferiores como o metanol, o etanol e o álcool isopropílico também dissolvem o PVAc sólido quando misturados com uma pequena quantidade de água, enquanto o hexano apolar não dissolve a resina.
O que acontece se a emulsão de acetato de polivinilo congelar durante o transporte de inverno?
As emulsões de PVAc que não foram estabilizadas para o ciclo de congelação-descongelação tendem a coagular quando expostas a temperaturas negativas. Os estabilizadores de propilenoglicol ajudam a melhorar a tolerância ao ciclo de congelação-descongelação das emulsões de PVAc. O resumo da MAT-CS indica que a norma ASTM D4317 abrange adesivos em emulsão de PVAc ou copolímeros de PVAc para madeira e substratos derivados de madeira. O ensaio de congelação-descongelação avalia a forma como a emulsão recupera sob condições de exposição especificadas; uma exposição mais fria ou prolongada durante o transporte de inverno pode ainda assim danificar a emulsão.
Durante quanto tempo devem permanecer prensadas com grampos as juntas de madeira coladas com acetato de polivinilo?
Consulte a ficha técnica do fabricante do adesivo relativamente ao tempo e à pressão de aperto para a colagem de juntas de madeira com acetato de polivinilo. Os operadores mantêm as juntas de madeira bem ajustadas sob pressão até desenvolverem resistência inicial de manuseamento, deixando-as depois curar antes de efetuarem maquinação pesada. Para a classificação EN 204 através do ensaio de cisalhamento por tração EN 205, os provetes de resistência a seco são condicionados em atmosfera padrão durante um período de 7 dias, e os ensaios das classes D3 e D4 incluem condicionamento em água.
É possível aplicar tinta ou velatura sobre o adesivo para madeira de acetato de polivinilo curado?
Os primários acrílicos de base aquosa e alquídicos aderem bem sobre juntas de PVAc curadas e lixadas, mas as velaturas penetrantes de óleo ou de água para madeira não conseguem penetrar porque o filme curado de PVAc sela completamente os poros da madeira. Contudo, as velaturas de base oleosa ou aquosa não penetram porque a película de PVAc curado veda os poros da madeira, originando manchas não tingidas durante o acabamento do mobiliário. O excesso de cola espremido e não removido deixa manchas pálidas não tingidas durante o acabamento, a menos que os operadores limpem a junta com um pano húmido e morno antes de a dispersão curar.
Qual é o prazo de validade da dispersão selada de acetato de polivinilo em contentores IBC?
Os contentores IBC de PEAD de 1 000 L não abertos contendo dispersão homopolimérica de PVAc mantêm a viscosidade e o pH de especificação durante 6 a 12 meses quando armazenados num armazém interior fresco e ao abrigo da luz solar direta. Os graus do material de adesivos para madeira D3 e D4 catalisados por ácido apresentam um tempo de armazenamento mais curto, conforme especificado no Certificado de Análise do fornecedor.
Porque é que o acetato de polivinilo seca de forma transparente em vez de permanecer branco leitoso?
As dispersões homopoliméricas de PVAc sem carga secam formando uma película transparente à medida que a água evapora acima da temperatura mínima de formação de filme específica do grau do material e as partículas poliméricas em suspensão se fundem num filme contínuo. A água tem um índice de refração de 1.333, enquanto o acetato de polivinilo se situa perto de 1.467, pelo que, assim que as fronteiras de fase discretas desaparecem num filme sem carga, a luz atravessa-o com dispersão óptica mínima.
Referências e fontes
- Comité Europeu de Normalização (CEN) – EN 204:2016 Classificação de Adesivos Termoplásticos para Madeira para Aplicações Não Estruturais
- ASTM International ASTM D4317-16(2023) Especificação Padrão para Adesivos em Emulsão à Base de Acetato de Polivinilo
- ASTM International ASTM D903-98(2025) Método de Ensaio Padrão para a Resistência à Pelagem ou Descolamento de Ligações Adesivas
- Código de Regulamentações Federais dos Estados Unidos – 21 CFR 172.615 Base de Goma de Mascar (Especificação de Massa Molecular Mínima do Acetato de Polivinilo)
- Código de Regulamentações Federais dos Estados Unidos 21 CFR 175.105 Aditivos Alimentares Indiretos: Adesivos
- Instituto Nacional de Segurança e Saúde Ocupacional (NIOSH) – Guia de Bolso do NIOSH sobre Perigos Químicos: Acetato de Vinilo (CAS 108-05-4)
- Organização Internacional de Normalização (ISO) ISO 2555:2018 Plásticos, Resinas no Estado Líquido ou sob a Forma de Emulsões ou Dispersões, Determinação da Viscosidade Aparente
- Centro Nacional de Informação Biotecnológica (PMC) – Controlo de Coloide Protetor e Distribuição do Tamanho das Partículas na Polimerização em Emulsão
- Biblioteca Técnica da Ascent Petrochem Disputas de Qualidade do PVA: Desvio de Viscosidade, Titulação de Humidade (ASTM E203) e ISO 2555
- Chemical Processing – Engenharia de Processos: Apreciar a Arte da Mistura de Elevada Viscosidade
- REACH24H Consulting Perguntas Frequentes do Guia PPWR da UE 2026: Prazos de Reciclabilidade do Artigo 6
- Chemsafe Consulting Atualizações Regulamentares de Agosto de 2026: Proposta GRAS Obrigatória da FDA e ISO 10993-3:2026