Póngase en contacto con IDA

El acetato de polivinilo (PVAc, CAS 9003-20-7) es un homopolímero termoplástico sintético obtenido mediante polimerización por radicales libres del monómero de acetato de vinilo; la polimerización en emulsión produce dispersiones acuosas. La polimerización en emulsión genera dispersiones en base agua. Los fabricantes suministran esta resina como dispersión acuosa o en perlas termoplásticas sólidas. Tras la evaporación del agua por encima de la temperatura mínima de formación de película, el polímero coalesce para dar lugar a una película rígida y transparente. Esta película curada proporciona una unión adhesiva de anclaje mecánico con alta resistencia al cizallamiento sobre sustratos porosos.
Los formuladores industriales utilizan el acetato de polivinilo para fabricar cola de carpintero para madera, adhesivos de embalaje, recubrimientos de papel y bases de goma de mascar de grado alimentario. Entre los proveedores de resina y dispersiones de acetato de polivinilo figuran Celanese Corporation y Wacker Chemie. La polimerización del PVAc emplea un reactor con camisa de calefacción o refrigeración y evacuación de calor, mientras que las dispersiones adquiridas pueden formularse sin un reactor de polimerización. La formulación de adhesivos de viscosidad media a alta combina un agitador de áncora de barrido con un dispersor de alta velocidad en un mezclador de ejes múltiples, o bien emplea un mezclador planetario doble al vacío con descarga hidráulica.
| Parámetro | Valor / rango industrial estándar | Norma de referencia / notas |
|---|---|---|
| Nombre químico / IUPAC | Acetato de polivinilo (PVAc) / Poli(1-acetiloxietileno) | Descubierto por Fritz Klatte en 1912 (Patente de Alemania 281687) |
| Número de registro CAS | 9003-20-7 (Polímero); 108-05-4 (Monómero de acetato de vinilo) | Distinto del alcohol polivinílico (PVOH, CAS 9002-89-5) |
| Fórmula de la unidad repetitiva | (C4H6O2)n (Masa molar de la unidad repetitiva: 86,09 g/mol) | Cadena polimérica de éster vinílico atáctica y amorfa |
| Densidad de la resina sólida | 1,19 g/cm3 (resina homopolimérica sólida) | Especificar las condiciones de medición de la densidad según los datos específicos de la calidad o designación del material de PVAc |
| Temperatura de transición vítrea (Tg) | Cerca de 28 °C (homopolímero de PVAc puro) | Modificada mediante plastificantes externos, copolimerización o reticulación |
| Temperatura mínima de formación de película | Los plastificantes y coalescentes reducen la MFFT del PVAc; la incorporación de etileno puede reducir la MFFT del VAE | La aplicación por debajo de la MFFT puede producir líneas de encolado blancas y yesosas |
| Clases de durabilidad de adhesivos para madera | EN 204 D1, D2, D3 y D4 (termoplástico no estructural) | Ensayado según EN 205:2016 en uniones solapadas finas de haya; ASTM D4317 |
| Ventana de viscosidad de formulación | 500 cP (látex base) a 4.000.000 cP (masilla de construcción con carga) | Especificar las condiciones de viscosimetría rotacional específicas de la calidad o designación del material según ISO 2555 |
¿Qué es el acetato de polivinilo (PVAc) y cómo funciona su estructura química?
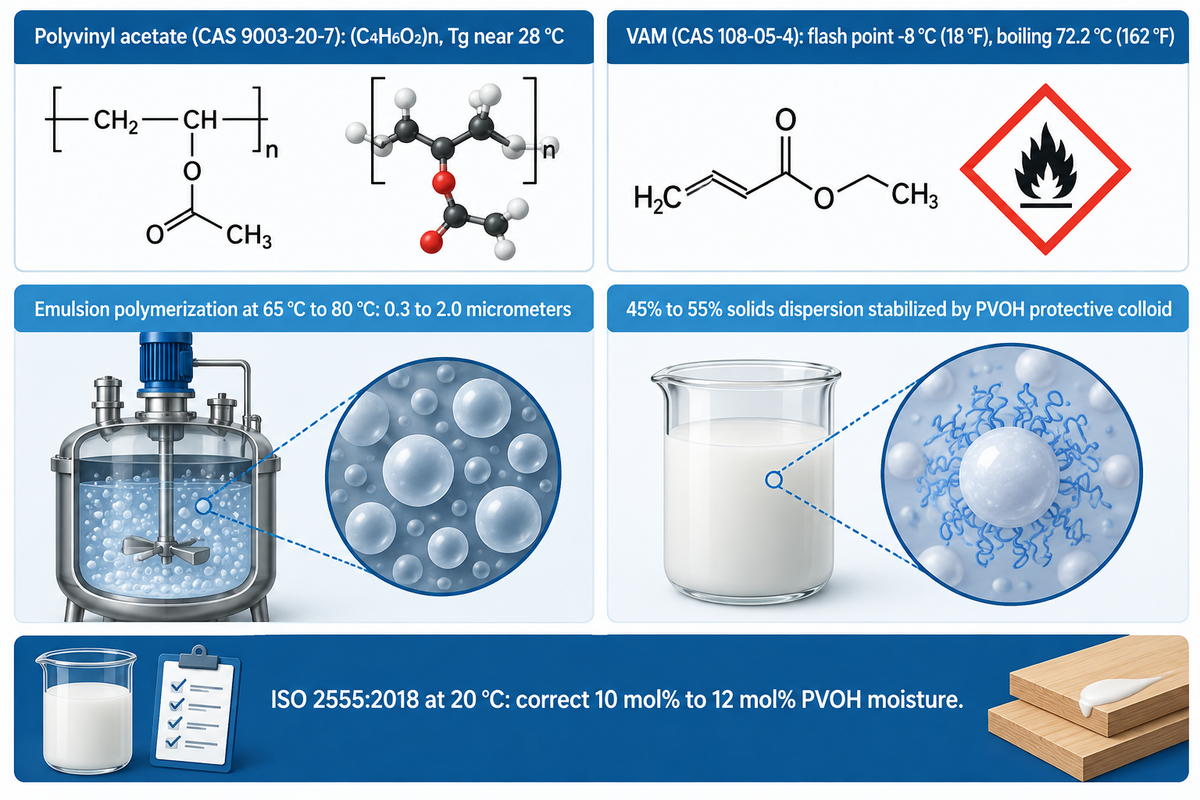
El acetato de polivinilo (CAS 9003-20-7) es un polímero termoplástico amorfo y atáctico representado por la fórmula (C4H6O2)n. La polimerización combina unidades de monómero de acetato de vinilo para formar acetato de polivinilo. Los grupos éster de acetato pendientes (-OCOCH3) a lo largo de su cadena principal de carbono forman fuertes interacciones dipolares y enlaces de hidrógeno con materiales porosos como la madera y el papel. Esto confiere a la dispersión de PVAc una rápida adherencia en húmedo y una elevada resistencia a la tracción en seco.
La primera síntesis del polímero fue realizada por el químico alemán Fritz Klatte en 1912. El monómero precursor del polímero se produce a escala industrial mediante la reacción de etileno y ácido acético en presencia de oxígeno y de un catalizador de paladio. A diferencia de los adhesivos de disolventes aromáticos basados en derivados del benceno, las modernas dispersiones acuosas de PVAc actúan como ligantes en base agua con bajo contenido de COV.
Debido a que los voluminosos grupos laterales de acetato se sitúan aleatoriamente a lo largo de la cadena principal, el acetato de polivinilo sólido no puede empaquetarse en una red cristalina. Según la guía de formación de película polimérica de SpecialChem, el poli(acetato de vinilo) presenta una temperatura de transición vítrea (Tg) de aproximadamente 28 °C. A temperatura ambiente, el polímero no modificado se comporta como un sólido tenaz y coriáceo.
¿Cómo se fabrica la cola PVA?
La cola PVA industrial se fabrica mediante polimerización en emulsión acuosa por radicales libres del monómero de acetato de vinilo (CAS 108-05-4) a entre 65 °C y 80 °C. En un reactor con camisa de calefacción o refrigeración, el agua, el coloide protector de alcohol polivinílico (PVOH), el tensioactivo no iónico y un iniciador de persulfato convierten las gotas de monómero en partículas poliméricas estables de 0.3 a 2.0 micrómetros con un 45 % a 55 % de sólidos.
Controlar la cinética de reacción y la evacuación de calor durante el proceso de fabricación resulta crítico. Según la Guía de Bolsillo del NIOSH para el Acetato de Vinilo, el monómero de acetato de vinilo tiene un punto de inflamación de -8 °C (18 °F) y un punto de ebullición normal de 72,2 °C (162 °F). Durante la polimerización del acetato de vinilo, la refrigeración evacua el calor de reacción, los condensadores recuperan los vapores condensables y la inertización con nitrógeno limita el oxígeno en la atmósfera del reactor. Los ingenieros pueden consultar nuestra guía de diseño de reactores químicos industriales y transferencia de calor para el dimensionamiento de la camisa de calefacción o refrigeración y los cálculos de seguridad de reflujo.
Durante la polimerización, los radicales libres de persulfato injertan cadenas poliméricas sobre la envoltura del coloide protector de alcohol polivinílico. Tal como se documenta en la investigación revisada por pares sobre polimerización en emulsión en PMC, la dosificación de coloide protector influye en la distribución del tamaño de partícula y en la viscosidad de la emulsión final. Sin embargo, la absorción de humedad ambiental en el coloide protector bruto genera un problema oculto en la preparación del lote. Esto crea una trampa oculta de dosificación.
Según el análisis de Ascent Petrochem sobre la deriva de viscosidad del PVA, el PVA parcialmente hidrolizado con un contenido residual de acetilo del 10 mol% al 12 mol% es higroscópico a 25 °C y un 65 % de humedad relativa. Pesar una solución acuosa nominal al 4 % p/p sin corrección de humedad distorsiona la viscosidad aparente medida a 20 °C bajo la viscosimetría rotacional ISO 2555:2018. La viscosidad aparente según ISO 2555 también varía con el gradiente de velocidad de rotación. Por consiguiente, los laboratorios de calidad deben especificar el husillo Brookfield exacto y la velocidad de rotación.
Acetato de polivinilo frente a alcohol polivinílico (PVOH) y emulsiones de copolímero VAE
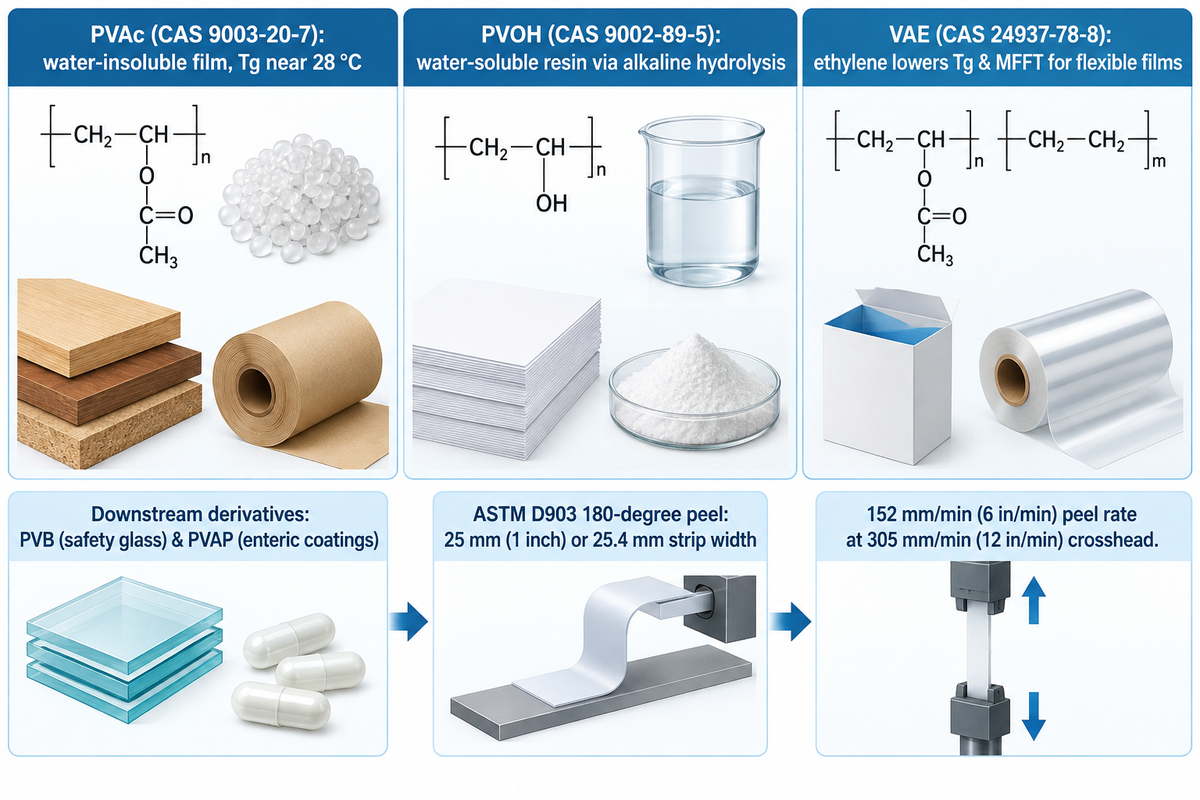
El acetato de polivinilo (PVAc, CAS 9003-20-7) es un polímero insoluble en agua suministrado como dispersión acuosa. El alcohol polivinílico (PVOH, CAS 9002-89-5) es una resina soluble en agua obtenida por hidrólisis alcalina del PVAc. Los copolímeros de acetato de vinilo-etileno (VAE) contienen etileno en su cadena principal, por lo que presentan una Tg inferior para una mejor adhesión en películas flexibles.
La literatura comercial utiliza a menudo las siglas “PVA” de forma ambigua para referirse tanto a la cola para madera de acetato de polivinilo como a la película hidrosoluble de alcohol polivinílico. Esto puede provocar errores al tramitar un pedido de compra y afectar negativamente a un lote de producción. Asimismo, las dispersiones homopoliméricas de PVAc no modificado muestran una baja adhesión sobre plásticos no porosos como el polipropileno y el polietileno sin tratar. Los formuladores suelen evaluar dispersiones de copolímero VAE para películas de envase de menor energía superficial y cartón estucado.
| Propiedad / criterio de selección | Acetato de polivinilo (homopolímero PVAc) | Alcohol polivinílico (PVOH / PVA) | Acetato de vinilo-etileno (copolímero VAE) |
|---|---|---|---|
| Número CAS y forma de suministro | 9003-20-7; emulsión acuosa o perlas termoplásticas sólidas | 9002-89-5; polvo seco o gránulos disueltos en agua caliente | 24937-78-8; dispersión acuosa de copolímero o polvo redispersable |
| Ruta de síntesis | Polimerización por radicales libres del monómero de acetato de vinilo | Hidrólisis alcalina (metanólisis) del acetato de polivinilo | Copolimerización a alta presión de acetato de vinilo y etileno |
| Solubilidad en agua de la película seca | Insoluble en agua (se hincha ligeramente salvo si está reticulado) | Soluble en agua (la solubilidad varía según el grado de hidrólisis) | Película insoluble en agua; el etileno copolimerizado aporta plastificación interna y reduce la necesidad de plastificantes añadidos |
| Temperatura de transición vítrea (Tg) | Cerca de 28 °C para el homopolímero puro (película rígida a temperatura ambiente) | Transición cristalina/amorfa en estado seco dependiente de la calidad o designación del material | Reducida por las unidades de etileno copolimerizadas (verificar ficha técnica específica de la calidad o designación del material) |
| Temp. mínima de formación de película (MFFT) | Los plastificantes y aditivos coalescentes reducen la MFFT del PVAc | Forma película por evaporación del agua a partir de una solución verdadera | La incorporación de etileno puede reducir la MFFT del VAE sin plastificantes externos |
| Sustratos objetivo principales | Madera maciza, tablero de partículas, MDF, papel kraft, cartón poroso | Encolado superficial de papel, engomado de urdimbres textiles, estabilizador coloidal de PVAc | Cartón estucado, películas de embalaje, laminación flexible |
El PVAc se convierte en PVOH mediante un proceso de metanólisis. En este proceso se emplea un catalizador de hidróxido de sodio. El PVOH se recupera como una resina sólida. La reacción posterior del PVOH con butiraldehído produce polivinil butiral (PVB) para vidrio laminado de seguridad. La reacción de derivados de PVAc con anhídrido ftálico genera ftalato de acetato de polivinilo (PVAP) para recubrimientos entéricos de comprimidos. El PVAc también se combina con polivinilpirrolidona (PVP) o copolímeros de acrilato de butilo para cintas adhesivas rehumectables y sensibles a la presión.
En la laminación de envases flexibles, los ingenieros evalúan la adhesión al pelado mediante el ensayo de pelado a 180 grados ASTM D903. Según la guía de ensayo ASTM D903 de Infinita Lab, la probeta de ensayo estándar utiliza una tira flexible de 25 mm (1 pulgada) o 25,4 mm de ancho unida a un panel rígido. Tal como detalla el protocolo ASTM D903 de Universal Grip, alcanzar una velocidad de separación de la línea de unión de 152 mm/min (6 in/min) requiere una velocidad de cruceta de 305 mm/min (12 in/min). Nuestro artículo técnico sobre principios de mezclado industrial para fluidos no newtonianos explica cómo la reología pseudoplástica rige el recubrimiento con rodillo antes del ensayo de pelado.
Aplicaciones industriales del acetato de polivinilo en adhesivos, recubrimientos y alimentación
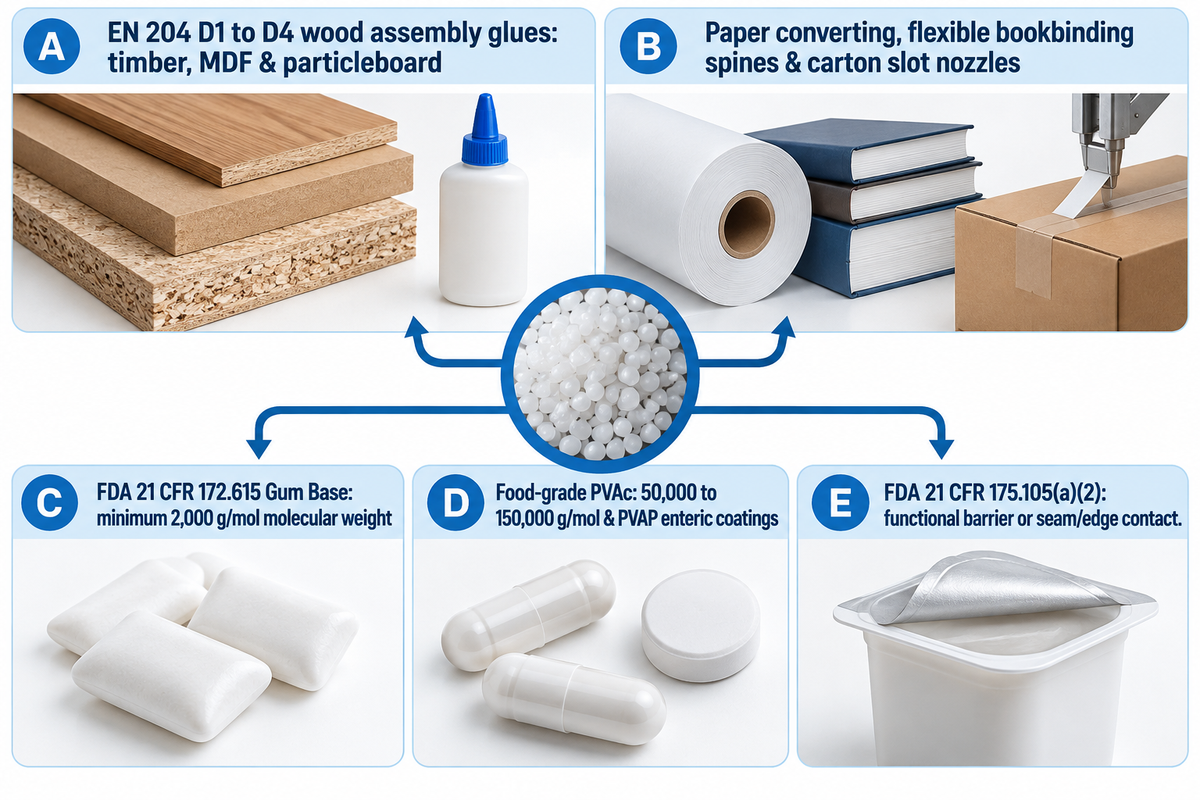
El acetato de polivinilo abarca cuatro mercados industriales principales: colas de montaje para madera EN 204 D1 a D4, dispersiones para transformación de papel y encuadernación, imprimaciones arquitectónicas de interior y bases de goma de mascar de grado alimentario. Cada mercado exige requisitos específicos en cuanto a peso molecular, tamaño de partícula y nivel de monómero residual.
En la carpintería y fabricación de muebles, las emulsiones de PVAc humectan rápidamente las fibras de celulosa. Los adhesivos para madera de PVAc de secado transparente pueden formar una línea de encolado invisible y producir rotura de la madera en los ensayos de unión en seco cuando las juntas están bien ajustadas, adecuadamente prensadas y completamente secas. Los productos de consumo y manualidades, como la cola escolar no tóxica Elmer’s, los adhesivos para arte en papel y los adhesivos de archivo, emplean dispersiones con menor contenido de sólidos para facilitar la limpieza con agua. Sin embargo, las plantas industriales de carpintería utilizan dispersiones con mayor contenido de sólidos formuladas para una rápida adherencia inicial en húmedo. Los formuladores combinan estas calidades o designaciones del material con catalizadores de cloruro de aluminio o cargas minerales inorgánicas para unir tableros de partículas, tableros de fibra de densidad media y chapas de maderas nobles.
Las dispersiones de PVAc se emplean en procesos de transformación de papel y encuadernación en competencia con los adhesivos termofusibles (hot melt) y los sistemas reactivos de poliuretano. A diferencia de las colas animales, que se oxidan y agrietan con el tiempo, las emulsiones plastificadas de PVAc mantienen su flexibilidad en los lomos de los libros. Asimismo, las líneas de cerrado de cajas de cartón de alta velocidad extruyen cordones de PVAc de fraguado rápido mediante boquillas ranuradas de precisión como agente ligante limpio en máquina.
¿Es tóxico el acetato de polivinilo o es seguro para el contacto con alimentos y cosméticos?
El acetato de polivinilo polimerizado de grado alimentario está autorizado para aplicaciones alimentarias directas e indirectas específicas según la normativa de la FDA de Estados Unidos cuando se fabrica conforme a las especificaciones legales de pureza. La seguridad industrial exige controlar el monómero de acetato de vinilo sin reaccionar, los disolventes coalescentes y los reticulantes ácidos. Las aplicaciones en envases alimentarios también deben cumplir las condiciones reglamentarias de migración y barrera.
Para su uso directo como base masticatoria de chicle, la norma FDA 21 CFR 172.615 (Base de goma de mascar) establece un peso molecular mínimo de 2.000 g/mol para el acetato de polivinilo sintético. La viscosidad en solución del PVAc de grado alimentario se especifica para una composición de disolvente, concentración de polímero y temperatura definidas. Un valor de viscosidad por sí solo no determina el peso molecular, aunque el perfil de ingeniería de materiales de Patsnap Eureka recoge pesos moleculares de 50.000 a 150.000 g/mol para el PVAc de grado alimentario. Las empresas farmacéuticas también emplean ftalato de acetato de polivinilo en recubrimientos entéricos que se disuelven únicamente en el medio neutro del intestino.
En los materiales de envasado de alimentos, la inclusión del PVAc en la norma FDA 21 CFR 175.105 (Adhesivos) no autoriza un adhesivo para el contacto directo con alimentos. Conforme a 21 CFR 175.105(a)(2), los adhesivos pueden estar separados de los alimentos mediante una barrera funcional. También se permite el contacto limitado bajo condiciones específicas, incluido el contacto vestigial en costuras y bordes donde se mantienen las propiedades de rendimiento y la resistencia al agua.
Propiedades de rendimiento, limitaciones y clases de resistencia al agua EN 204 D1 a D4
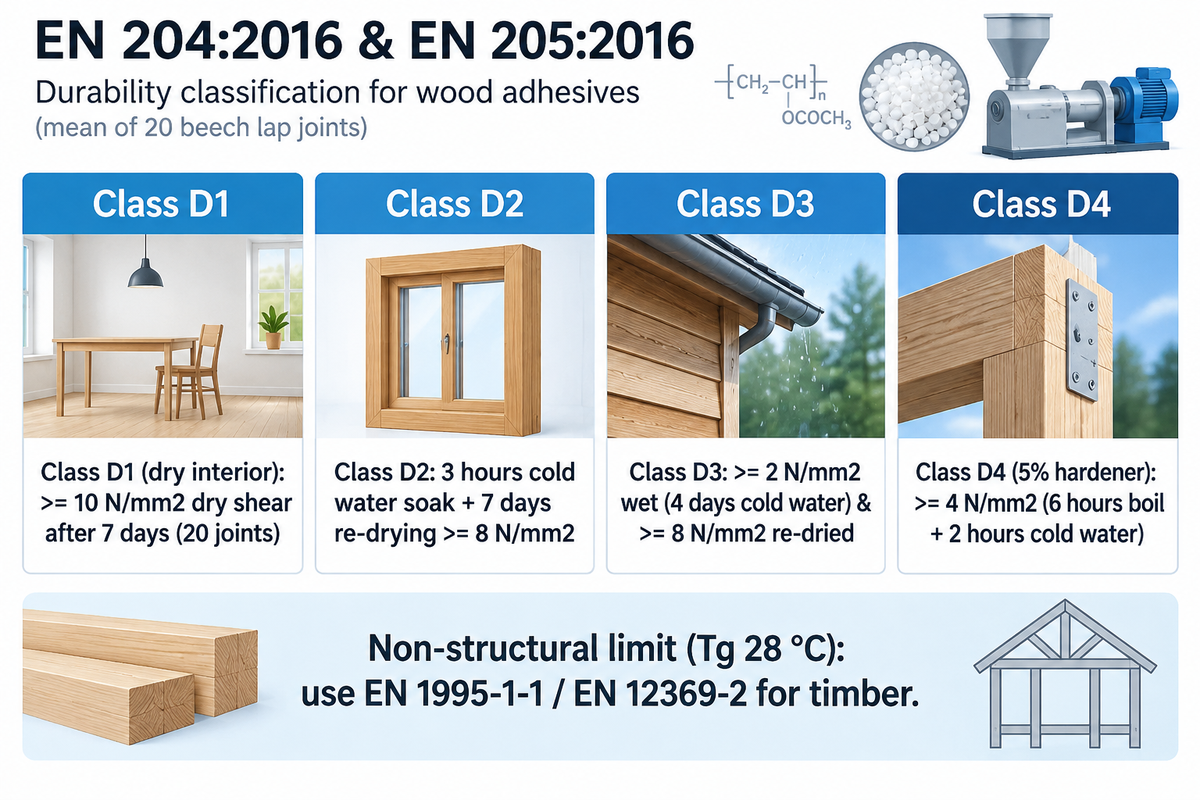
La norma europea EN 204:2016 clasifica los adhesivos termoplásticos no estructurales para madera en cuatro clases de resistencia al agua (D1, D2, D3 y D4) ensayadas según EN 205:2016 sobre uniones solapadas finas de haya. Todas las clases exigen al menos 10 N/mm2 de resistencia al cizallamiento en seco tras 7 días. La clase D3 incluye acondicionamiento en agua fría, mientras que la clase D4 incluye una secuencia en agua hirviendo seguida de enfriamiento en agua fría.
Según el catálogo oficial de la norma CEN EN 204:2016 y el desglose de ensayos de laboratorio EN 204/EN 205 de Saral, los laboratorios someten a tracción 20 probetas de ensayo solapadas de haya (Fagus sylvatica) por cada secuencia de acondicionamiento. El homopolímero de PVAc no reticulado cumple la clase D1 o D2 para mobiliario de interior. Los copolímeros con NMA y los sistemas compatibles de complejación con cloruro de aluminio o de reticulación con isocianato polimérico pueden mejorar la resistencia al agua del PVAc. Un adhesivo comercial de PVAc se clasifica como D3 como producto monocomponente y como D4 con un 5 % de endurecedor; los adhesivos terminados se califican en estas clases al superar los ensayos correspondientes de la norma EN 204.
| Clase de durabilidad | Condiciones de servicio y ámbito interior/exterior | 7 días en clima estándar (seco) | Acondicionamiento por inmersión en agua (húmedo) | Resistencia tras acondicionamiento con resecado |
|---|---|---|---|---|
| Clase D1 | Mobiliario de interior seco donde el contenido de humedad de la madera permanece en el equilibrio interior normal | >= 10 N/mm2 | No requerido | No requerido |
| Clase D2 | Carpintería de interior con condensación ocasional de corta duración o humedad breve | >= 10 N/mm2 | 3 horas de inmersión en agua fría (ensayado tras 7 días de resecado) | >= 8 N/mm2 |
| Clase D3 | Interior con escorrentía frecuente y breve de agua o exterior resguardado de la intemperie | >= 10 N/mm2 | >= 2 N/mm2 (medido en húmedo tras 4 días en agua fría) | >= 8 N/mm2 |
| Clase D4 | Interior con fuerte exposición al agua o exterior protegido mediante un recubrimiento superficial adecuado | >= 10 N/mm2 | >= 4 N/mm2 (4 días en agua fría) Y >= 4 N/mm2 (6 horas en agua hirviendo + 2 horas en agua fría) | Evaluado en húmedo según la secuencia de la norma EN 205 |
En Norteamérica, los fabricantes de productos de madera y laminados califican las dispersiones conforme a la norma ASTM D4317-16(2023) Especificación Estándar para Adhesivos en Emulsión a Base de Acetato de Polivinilo. Tal como resume la revisión técnica de la norma ASTM D4317 de MAT-CS, la norma evalúa el cizallamiento en seco a temperaturas específicas, la ebullición en dos ciclos, la inmersión en agua durante 48 horas, la exposición a la humedad, la estabilidad frente a congelación-descongelación y la vida útil de almacenamiento. La norma ASTM D4317 abarca emulsiones de PVAc y copolímeros para madera, tableros derivados de la madera y laminados plásticos. No obstante, excluye explícitamente los adhesivos destinados a la unión de películas flexibles.
¿Cuáles son las desventajas de usar cola PVA?
Las principales limitaciones de la cola PVA son la fluencia en frío (creep) bajo cargas de cizallamiento y el reblandecimiento térmico; la Tg del homopolímero puro es de 28 °C, mientras que los plastificantes, copolímeros y la reticulación modifican su comportamiento térmico. Asimismo, las colas para madera convencionales de PVAc sin carga presentan una capacidad limitada de relleno de holguras, ya que la contracción por evaporación del agua impide lograr uniones resistentes en holguras amplias, y se adhieren débilmente a metales no porosos sin tratar o poliolefinas.
Incluso las calidades o designaciones del material EN 204 D4 resultan inadecuadas para ingeniería de madera estructural portante, dado que el ensayo de durabilidad EN 204:2016 evalúa el acondicionamiento a la humedad únicamente en uniones solapadas finas de haya. Para madera estructural o paneles de cubierta diseñados conforme al Eurocódigo 5 (EN 1995-1-1), los sistemas de encolado incluyen adhesivos fenólicos, de resorcinol, de poliuretano y a base de melamina, estableciéndose su idoneidad mediante las especificaciones de producto y los requisitos de rendimiento aplicables. La norma EN 12369-2 proporciona valores característicos para el tablero contrachapado empleado en el diseño estructural.
Equipos industriales de polimerización en emulsión y formulación de adhesivos de alto cizallamiento
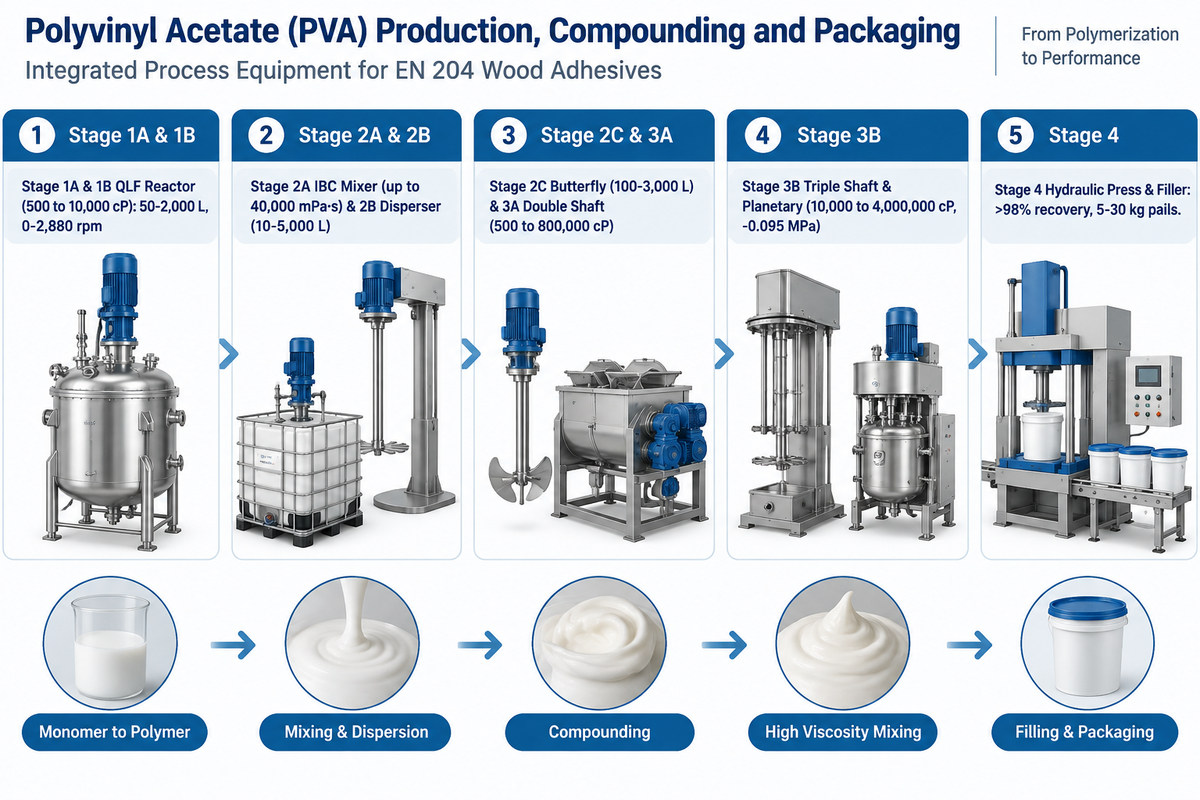
Los productores integrados de PVAc emplean reactores con control de temperatura para la polimerización en emulsión, mientras que los formuladores de adhesivos pueden mezclar dispersiones adquiridas sin una etapa de polimerización en planta. La elección del mezclador depende de la viscosidad operativa de la formulación, desde emulsiones de baja viscosidad hasta masillas de alta carga.
Tal como destaca el artículo de Chemical Processing sobre Mezclado de Alta Viscosidad, un exceso de alto cizallamiento sin recirculación global de la masa puede coagular las emulsiones de látex sensibles. Operar un agitador de un solo eje en una masilla de PVAc con alta carga deja zonas muertas estancadas junto a la pared del depósito. Una selección adecuada de la arquitectura del depósito de Jiangyin IDA Equipment Co. Ltd. puede reducir la incorporación de aire. Asimismo, una selección apropiada de la arquitectura del depósito de Jiangyin IDA Equipment Co., Ltd. ayuda a disminuir el atrapamiento de aire, mientras que el control del cizallamiento y la temperatura, junto con la compatibilidad de la formulación, contribuyen a limitar la gelificación del lote.
| Etapa de proceso y calidad o designación del material adhesivo | Rango de viscosidad operativa | Modelo de equipo IDA recomendado | Capacidad verificada, potencia y método de proceso |
|---|---|---|---|
| Etapa 1A: disolución del coloide protector de PVOH | 500 a 10.000 cP | Reactor químico serie QLF | Capacidad de 50–2.000 L, potencia de dispersión de 2,2–75 kW, reactor con camisa de calefacción o refrigeración en SS304 |
| Etapa 1B: polimerización en emulsión del monómero VAM | 500 a 10.000 cP | Reactor químico serie QLF | Capacidad de 50–2.000 L, velocidad de 0–2.880 rpm, condensación a reflujo y control térmico |
| Etapa 2A: homogeneización en contenedor y mezclado de coalescentes | Hasta 40.000 mPa·s | Mezclador de tanque IBC | Capacidad de contenedor IBC de 1.000–1.250 L, motor de 0,75–4 kW, impulsor plegable de 350–600 mm |
| Etapa 2B: predispersión de suspensión mineral | Suspensión de viscosidad baja a media | Dispersor de alta velocidad | Capacidad de 10–5.000 L, motor de 2,2–75 kW, disco de dispersión dentado de alto cizallamiento |
| Etapa 2C: dispersión e incorporación de viscosidad media | 10.000 a 500.000 cP | Dispersor de mariposa | Capacidad de 100–3.000 L, doble acción de envolvimiento por mariposa y dispersión a alta velocidad |
| Etapa 3A: formulación con áncora de barrido + dispersor de alta velocidad | 500 a 800.000 cP | Máquina mezcladora de doble eje | Capacidad de 50–10.000 L, áncora de barrido + disco dispersor de alta velocidad, desaireación al vacío |
| Etapa 3B: masillas de PVAc de alto contenido en sólidos y adhesivos de construcción | 10.000 a 4.000.000 cP | Mezclador de tres ejes / mezclador planetario doble al vacío | 50–5.000 L (mezclador de tres ejes, camisa de calefacción o refrigeración ±1 °C, vacío de -0,095 MPa); 5–2.000 L (planetario, -0,1 MPa) |
| Etapa 4: prensado de alta viscosidad y llenado en cubos/envases | Hasta 2.000.000 cP | Descarga hidráulica y máquina de llenado | Recuperación de material >98 % (prensa de 10–50 toneladas); cubos de 5–30 kg, 150–300 envases/h, precisión de llenado de ±0.2 a 0.5 por ciento |
¿Qué velocidad de mezclado y control de temperatura se requieren para la dispersión de PVAc?
En el proceso estabilizado con PVOH resumido en la investigación, la polimerización en emulsión del acetato de vinilo se desarrolla a entre 65 °C y 80 °C, mientras que los ejes del reactor QLF y del dispersor operan entre 0 y 2.880 rpm. Antes de la dispersión de cargas pospolimerización y la desaireación al vacío, los operarios utilizan la refrigeración por camisa de calefacción o refrigeración para controlar la temperatura del lote según la formulación específica y el sistema de coloide protector.
En la polimerización del monómero de la Etapa 1, los reactores químicos encamisados de la Serie QLF ofrecen volúmenes de lote de 50 a 2.000 L y potencias de accionamiento de 2.2 a 75 kW hasta 2.880 rpm. Para colas de carpintería de viscosidad media cargadas con carbonato de calcio o caolín, los ingenieros emplean dispersores industriales de alta velocidad. Estos discos de alta velocidad humectan rápidamente los aglomerados de polvo sin sobrecalentar el látex.
Cuando la viscosidad supera los 500.000 cP en adhesivos de carpintería D3/D4 con alta carga o en masillas de construcción, el vórtice de un solo impulsor falla. En esta fase se emplea un mezclador de tres ejes al vacío para adhesivos de alta viscosidad. Este mezclador de tres ejes al vacío incorpora un rascador de pared de PTFE, un disco dentado de dispersión de alto cizallamiento y un sinfín de palas inclinadas. Esta configuración de tres ejes mantiene una renovación completa de arriba abajo entre 500.000 y 4.000.000 cP, conservando la temperatura del lote dentro de ±1 °C bajo un vacío de -0,095 MPa y efectuando el vaciado mediante prensa hidráulica. Este mezclador se utiliza para un rango de viscosidad de 500.000 a 4.000.000 cP. Puede consultar las curvas comparativas de par de los impulsores para estos mezcladores en nuestra guía de mezcladores para adhesivos de alta viscosidad.
Guía de compra a granel: precio por tonelada del acetato de polivinilo, envasado y homologación de proveedores
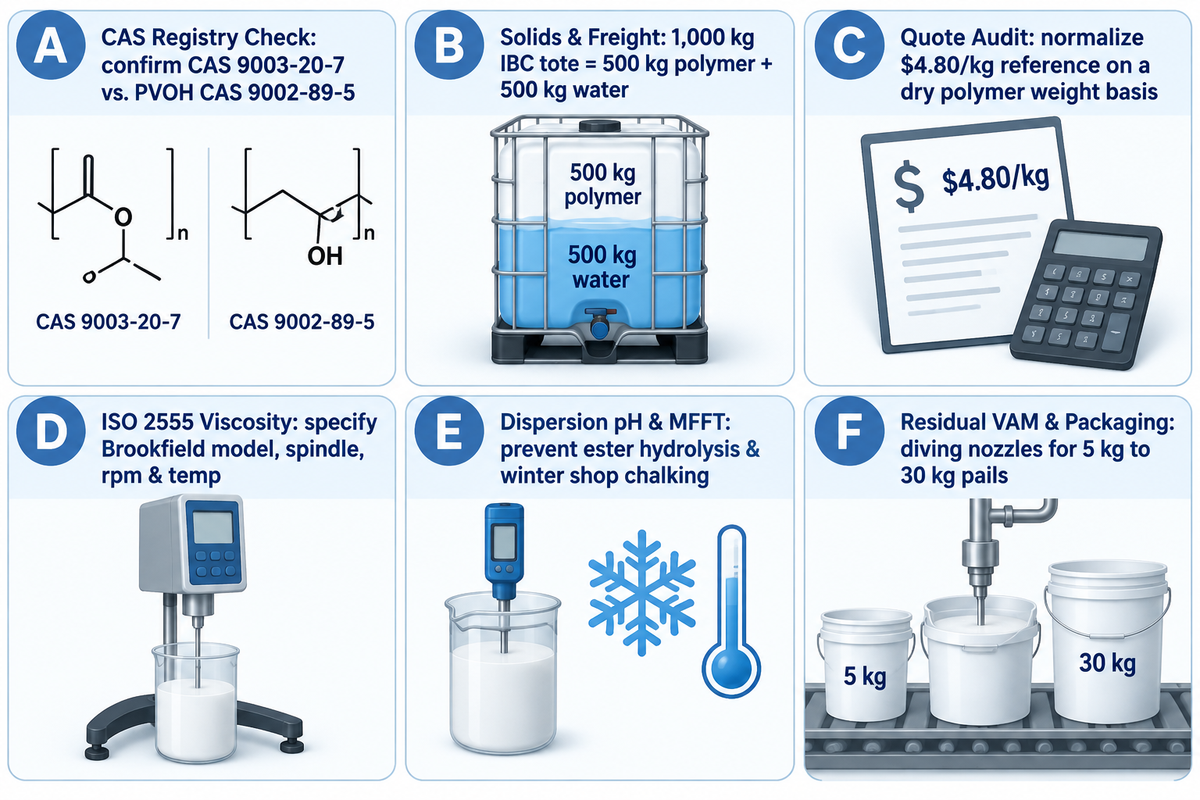
Según el análisis de mercado del acetato de polivinilo de Pezetech, un precio de referencia publicado para el acetato de polivinilo es de $4,80/kg (cuatro mil ochocientos USD por tonelada métrica). Sin embargo, dicha referencia no especifica la calidad o designación del material de la resina, el porcentaje de sólidos ni las condiciones de entrega. Las fuentes técnicas públicas tampoco ofrecen precios a granel diferenciados entre la emulsión acuosa y la resina sólida, ni una cantidad mínima de pedido (MOQ) estándar. Por tanto, resulta necesario solicitar presupuestos a los proveedores para determinar las diferencias de coste y comparar las ofertas sobre una base de peso seco de polímero.
Durante una auditoría de ofertas a granel, los equipos de compras deben normalizar los precios de las dispersiones húmedas según su contenido de sólidos. Un contenedor intermedio para graneles (contenedor IBC) de 1.000 kg de emulsión de PVAc de igual peso contiene 500 kg de polímero activo y 500 kg de agua. En consecuencia, para transportar la misma tonelada seca de polímero, la dispersión húmeda supondría el doble de coste de transporte en comparación con las perlas de resina sólida.
La mayoría de los principales productores internacionales de dispersiones y resinas sólidas de acetato de polivinilo disponen de documentación en su literatura técnica, entre ellos Celanese Corporation y Wacker Chemie. Antes de firmar un contrato de suministro o descargar una cisterna, los equipos de calidad deben revisar esta lista de comprobación de seis puntos del Certificado de Análisis (COA):
- Verificación del registro CAS: confirmar el CAS 9003-20-7 tanto en la Ficha de Datos de Seguridad como en el COA para que el personal de almacén nunca lo sustituya por alcohol polivinílico (CAS 9002-89-5).
- Contenido de sólidos no volátiles: verificar el porcentaje de sólidos frente a la especificación de la calidad o designación del material para proteger el gramaje seco aplicado y la contracción de la línea de unión.
- Viscosidad aparente ISO 2555: exigir en el COA el modelo exacto de viscosímetro Brookfield, el número de husillo, la velocidad de rotación (rpm) y la temperatura.
- pH de la dispersión: las condiciones ácidas pueden catalizar la hidrólisis de los grupos éster del PVAc durante el almacenamiento; las clasificaciones D3/D4 describen la resistencia al agua y no un rango de pH prescrito.
- Temperatura mínima de formación de película (MFFT): adecuar la MFFT de la calidad o designación del material a la temperatura mínima registrada en la nave de producción en invierno.
- Monómero residual de acetato de vinilo: verificar los límites de monómero residual y la ausencia de reticulantes liberadores de formaldehído cuando así lo exija la especificación de uso final.
En la línea de envasado, el llenado a alta velocidad de emulsiones de PVAc sensibles al cizallamiento en cubos de 5 kg a 30 kg puede atrapar burbujas de aire en la boquilla. Nuestra guía técnica sobre prevención de espuma durante el llenado automático de adhesivos líquidos aborda las boquillas sumergibles ascendentes y la desaireación al vacío.
Resolución de problemas de defectos en adhesivos de acetato de polivinilo y fallos de almacenamiento de emulsiones
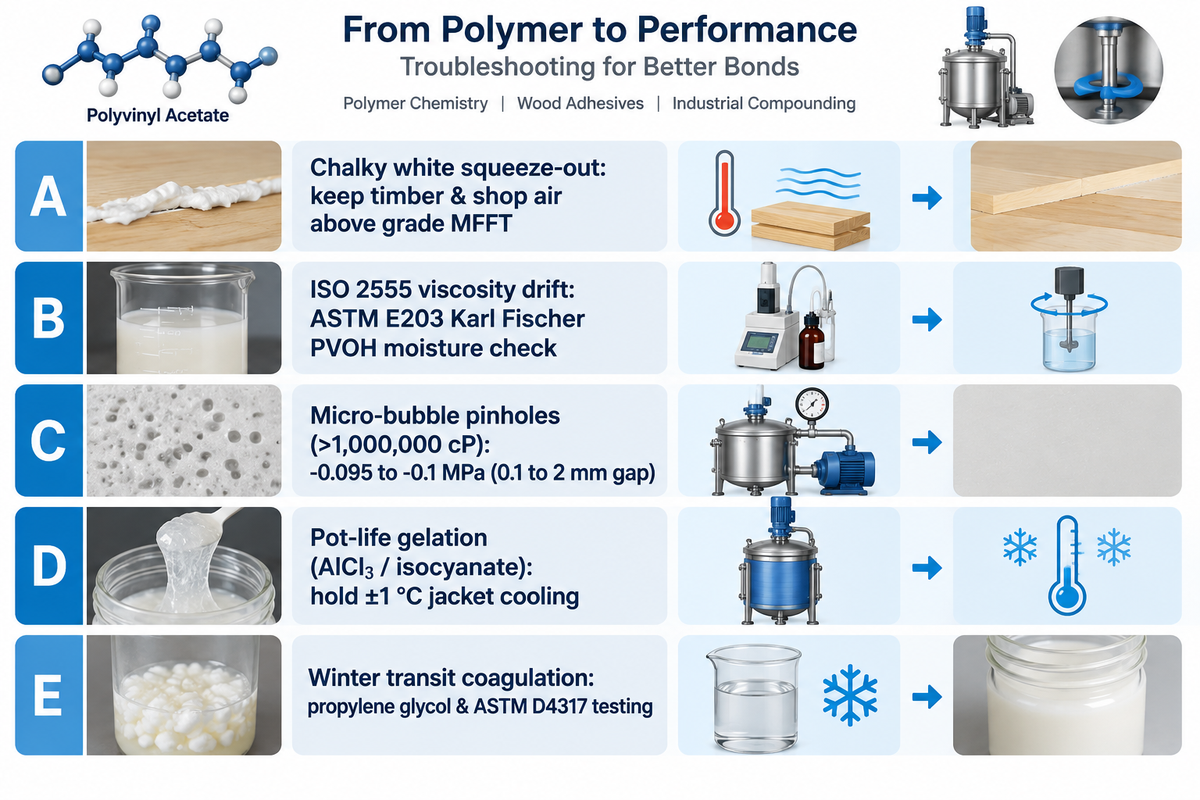
Los cinco fallos más habituales del acetato de polivinilo incluyen líneas de encolado blancas y yesosas por curar por debajo de la MFFT, deriva de la viscosidad causada por la humedad en el coloide de PVOH y microburbujas (pinholes). Los formuladores también experimentan gelificación prematura en el depósito con calidades o designaciones del material D3/D4 catalizadas y coagulación irreversible tras la congelación bajo cero.
Las dispersiones de PVAc, cuando se aplican por debajo de la temperatura mínima de formación de película específica de la calidad o designación del material, no coalescen para formar una película polimérica continua. En su lugar, dejan una línea de encolado blanca y yesosa con una resistencia al cizallamiento despreciable. Asimismo, cargar el coloide protector higroscópico de PVOH sin corrección de humedad distorsiona la reología del lote durante la polimerización y la formulación.
| Defecto observado / modo de fallo | Causa raíz principal | Acción correctiva en la formulación o en el equipo |
|---|---|---|
| Rebaba de cola exprimida blanca, yesosa, opaca y quebradiza | El sustrato o el aire ambiente del taller por debajo de la MFFT específica de la calidad o designación del material impide la coalescencia de las partículas de látex | Mantener la madera, el adhesivo y el aire del taller por encima de la MFFT especificada del adhesivo, o validar la adición de un coalescente adecuado |
| Deriva de viscosidad ISO 2555 entre lotes | El PVOH parcialmente hidrolizado e higroscópico absorbió humedad ambiental o se modificó el husillo/rpm del viscosímetro | Los operarios verifican la humedad del coloide de PVOH bruto mediante valoración Karl Fischer según ASTM E203 empleando condiciones adecuadas de liberación o extracción de agua para el alcohol polivinílico, mientras que el secado al vacío mide la pérdida de masa debida al agua y a cualesquiera otros volátiles eliminados sin determinar el contenido de agua salvo que se utilice un protocolo validado de peso constante; asimismo, fijar el husillo y las rpm del viscosímetro Brookfield |
| Espumación por microburbujas y poros (pinholes) en la película seca | Formación de vórtices de aire durante la humectación de cargas a alta velocidad en tanques atmosféricos | Formular bajo vacío manométrico de -0.095 a -0,1 MPa en un mezclador planetario doble o un mezclador de tres ejes con antiespumante |
| Espesamiento prematuro o gelificación durante la vida útil (pot-life) | Acumulación excesiva de calor o picos locales de concentración durante la adición de catalizador ácido de cloruro (AlCl3) o isocianato | Mantener la circulación de refrigeración en la camisa de calefacción o refrigeración (±1 °C en el mezclador de tres ejes) y una dosificación controlada durante la adición del catalizador |
| Coagulación grumosa tras el transporte invernal | La exposición a temperaturas bajo cero durante el transporte más allá del límite de estabilidad frente a congelación-descongelación de la calidad o designación del material provoca la coagulación irreversible de las partículas de látex | Los estabilizadores de propilenglicol pueden mejorar la tolerancia a la congelación-descongelación en las emulsiones de PVAc; evaluar la recuperación tras congelación-descongelación bajo condiciones específicas según ASTM D4317 y utilizar transporte con temperatura controlada |
Las bolsas de aire atrapadas en sellantes y masillas de PVAc de viscosidad ultraalta (>1.000.000 cP) no pueden ascender a la superficie a presión atmosférica. Los ingenieros pueden consultar nuestro análisis sobre el principio de funcionamiento del mezclador planetario doble al vacío. Dicha guía detalla cómo las palas planetarias interpenetrantes y las holguras respecto a la pared de 0.1 a 2 mm eliminan las microburbujas a -0,1 MPa.
Perspectivas de mercado y normativa para 2026: adhesivos para envases reciclables y cambios de cumplimiento
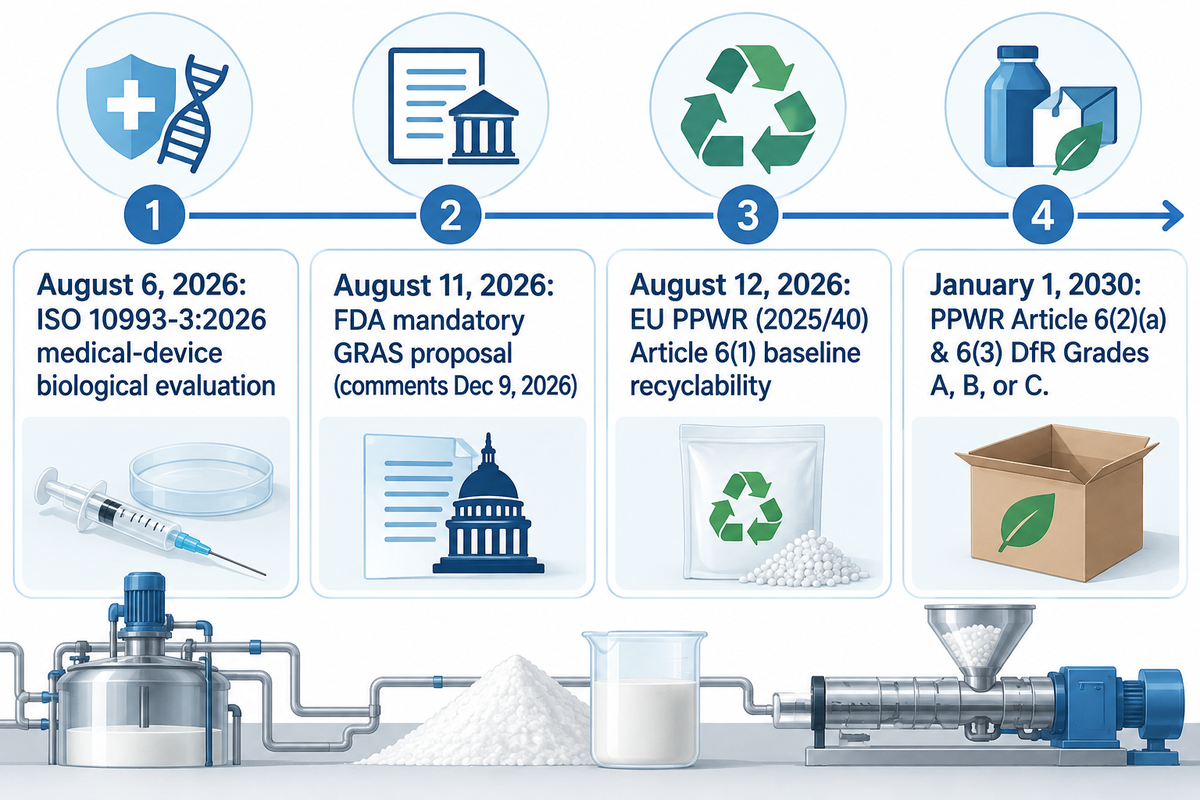
Tres hitos normativos en 2026 están transformando las formulaciones de acetato de polivinilo en Europa y Norteamérica. Entre los cambios clave destacan la fecha base de reciclabilidad del PPWR de la UE el 12 de agosto de 2026, la propuesta de notificación GRAS obligatoria de la FDA estadounidense el 11 de agosto de 2026 y la norma actualizada de biocompatibilidad ISO 10993-3:2026.
En la UE, el Reglamento (UE) 2025/40 (PPWR) impulsa a los transformadores de papel a abandonar los recubrimientos de cera no repulpables en favor de ligantes dispersables en agua de PVAc y VAE. Según la guía de cumplimiento del PPWR de la UE de REACH24H y el análisis de plazos del PPWR de Projet Celsius, la fecha de aplicación de la reciclabilidad base del Artículo 6(1) es el 12 de agosto de 2026. Conforme al Artículo 6(2)(a) y al Artículo 6(3), las calidades de diseño para el reciclado (DfR) A, B o C se aplican a partir del 1 de enero de 2030. Si los actos delegados del Artículo 6(4) entran en vigor más tarde, dichas calidades surtirán efecto 24 meses después de esa fecha de entrada en vigor.
Los proveedores de base de goma de mascar de PVAc de grado alimentario y de adhesivos para contacto con alimentos en Estados Unidos afrontan un mayor escrutinio por parte de las agencias federales. Según el boletín normativo de agosto de 2026 de Chemsafe Consulting, la FDA publicó una propuesta de norma el 11 de agosto de 2026, cuyo plazo de comentarios públicos finaliza el 9 de diciembre de 2026. Dicho boletín señala que la propuesta sustituiría la vía de notificación voluntaria GRAS por un requisito de notificación obligatoria. El mismo boletín indica que la ISO publicó la norma ISO 10993-3:2026 el 6 de agosto de 2026. La norma ISO 10993-3 aborda la genotoxicidad, la carcinogenicidad y la toxicidad para la reproducción en la evaluación biológica de productos sanitarios; los componentes de los adhesivos de envasado resultan relevantes cuando su transferencia al dispositivo genera exposición en el paciente.
Preguntas frecuentes (FAQ)
¿Se disuelve el acetato de polivinilo en disolventes orgánicos como la acetona o el acetato de etilo?
Sí, el acetato de polivinilo se disuelve fácilmente en disolventes orgánicos polares como la acetona, el acetato de etilo, el acetato de metilo y el tolueno, mientras que la película seca de PVAc es insoluble en agua. Las películas homopoliméricas absorben agua y se hinchan en su presencia. Los alcoholes inferiores como el metanol, el etanol y el alcohol isopropílico también disuelven el PVAc sólido cuando se mezclan con una pequeña cantidad de agua, mientras que el hexano apolar no disuelve la resina.
¿Qué ocurre si la emulsión de acetato de polivinilo se congela durante el transporte invernal?
Las emulsiones de PVAc que no han sido estabilizadas frente a la congelación-descongelación tienden a coagularse al exponerse a temperaturas bajo cero. Los estabilizadores de propilenglicol ayudan a mejorar la tolerancia a la congelación-descongelación de las emulsiones de PVAc. El resumen de MAT-CS indica que la norma ASTM D4317 abarca los adhesivos en emulsión de PVAc o copolímeros de PVAc para madera y sustratos derivados de la madera. El ensayo de congelación-descongelación evalúa cómo se recupera la emulsión bajo condiciones de exposición específicas; una exposición invernal más fría o prolongada durante el transporte puede dañar igualmente la emulsión.
¿Cuánto tiempo deben permanecer prensadas con mordazas las uniones de madera encoladas con acetato de polivinilo?
Consulte la ficha técnica del fabricante del adhesivo para conocer el tiempo y la presión de prensado al unir juntas de madera con acetato de polivinilo. Los operarios mantienen prensadas las uniones de madera bien ajustadas hasta que desarrollan resistencia inicial de manipulación, y posteriormente dejan curar la pieza antes de realizar un mecanizado pesado. Para la clasificación EN 204 mediante el ensayo de cizallamiento por tracción EN 205, las probetas de ensayo de resistencia en seco se acondicionan en atmósfera estándar durante un período de 7 días, y los ensayos de las clases D3 y D4 incluyen acondicionamiento en agua.
¿Se puede pintar o teñir sobre el adhesivo para madera de acetato de polivinilo curado?
Las imprimaciones acrílicas al agua y alquídicas se adhieren bien sobre las juntas de PVAc curadas y lijadas, pero los tintes penetrantes al aceite o al agua para madera no pueden penetrar porque la película curada de PVAc sella por completo los poros de la madera. Sin embargo, los tintes para madera en base aceite o agua no pueden penetrar debido a que la película de PVAc curado obtura los poros de la madera, lo que provoca manchas sin teñir durante el acabado del mueble. El exceso de cola exprimida que no se retira deja manchas pálidas sin teñir durante el acabado, a menos que los operarios limpien la junta con un paño húmedo y tibio antes de que cure la dispersión.
¿Cuál es la vida útil de almacenamiento de la dispersión sellada de acetato de polivinilo en contenedores IBC?
Los contenedores IBC de HDPE de 1.000 L sin abrir de dispersión homopolimérica de PVAc mantienen la viscosidad y el pH de especificación durante 6 a 12 meses cuando se almacenan en una nave interior fresca y protegida de la luz solar directa. Las calidades o designaciones del material de adhesivos para madera D3 y D4 catalizadas con ácido tienen una vida útil de almacenamiento más corta, según lo especificado en el Certificado de Análisis del proveedor.
¿Por qué el acetato de polivinilo se seca de forma transparente en lugar de permanecer blanco lechoso?
Las dispersiones homopoliméricas de PVAc sin carga pueden secarse formando una película transparente a medida que el agua se evapora por encima de la temperatura mínima de formación de película específica de la calidad o designación del material y las partículas poliméricas en suspensión se fusionan en una película continua. El agua tiene un índice de refracción de 1.333 mientras que el acetato de polivinilo se sitúa cerca de 1.467, por lo que una vez que desaparecen los límites de fase discretos en una película sin carga, la luz la atraviesa con una dispersión óptica mínima.
Referencias y fuentes
- Comité Europeo de Normalización (CEN) – EN 204:2016 Clasificación de Adhesivos Termoplásticos para Madera para Aplicaciones No Estructurales
- ASTM International ASTM D4317-16(2023) Especificación Estándar para Adhesivos en Emulsión a Base de Acetato de Polivinilo
- ASTM International ASTM D903-98(2025) Método de Ensayo Estándar para la Resistencia al Pelado o Desprendimiento de Uniones Adhesivas
- Código de Reglamentos Federales de Estados Unidos – 21 CFR 172.615 Base de Goma de Mascar (Especificación de Peso Molecular Mínimo del Acetato de Polivinilo)
- Código de Reglamentos Federales de Estados Unidos 21 CFR 175.105 Aditivos Alimentarios Indirectos: Adhesivos
- Instituto Nacional para la Seguridad y Salud Ocupacional (NIOSH) – Guía de Bolsillo del NIOSH sobre Peligros Químicos: Acetato de Vinilo (CAS 108-05-4)
- Organización Internacional de Normalización (ISO) ISO 2555:2018 Plásticos, Resinas en Estado Líquido o como Emulsiones o Dispersiones, Determinación de la Viscosidad Aparente
- Centro Nacional para la Información Biotecnológica (PMC) – Control del Coloide Protector y Distribución del Tamaño de Partícula en la Polimerización en Emulsión
- Biblioteca Técnica de Ascent Petrochem Disputas de Calidad del PVA: Deriva de Viscosidad, Valoración de Humedad (ASTM E203) e ISO 2555
- Chemical Processing – Ingeniería de Procesos: Apreciar el Arte del Mezclado de Alta Viscosidad
- REACH24H Consulting Preguntas Frecuentes de la Guía PPWR de la UE 2026: Plazos de Reciclabilidad del Artículo 6
- Chemsafe Consulting Actualizaciones Normativas de Agosto de 2026: Propuesta GRAS Obligatoria de la FDA e ISO 10993-3:2026