Entre em Contato com a IDA

Especificações rápidas
| Passagens típicas para atingir sub-5μm | 3-5 passagens, consoante o diâmetro do rolo e a relação de velocidades |
| Precisão da folga (moinhos de gama de produção) | Até ≤1μm, modelos hidráulicos/servo |
| Relações de velocidades comuns | 1:2:4 (cisalhamento moderado) a 1:3:9 (cisalhamento elevado, alvos mais finos) |
| Métodos de ensaio principais | Medidor de moagem ASTM D1210-05(2022), difração laser ISO 13320:2020 |
| Fórmula da amplitude (span) | (D90 − D10) / D50. |
O tamanho das partículas num moinho de três rolos refere-se ao nível de finura com que uma pasta ou tinta é dispersa pelos rolos da máquina, sendo mais frequentemente indicado como uma leitura de medidor de moagem Hegman ou um valor D50/D90 por difração laser. Atingir um tamanho das partículas inferior a 5 micrómetros num moinho de três rolos tem sido desde há muito um objetivo difícil para muitos operadores, recorrendo a um meio simples: apertar mais a folga. Isso funciona – durante algum tempo – até deixar de funcionar. Quando já se tem uma folga reduzida e uma elevada relação de velocidades, a leitura de finura estagna exatamente no valor da passagem anterior, e apertar a folga mais um ponto não faz nada além de aquecer o material e desgastar os rolos mais depressa.
O tamanho das partículas sub-5μm num moinho de três rolos é obtido com 3-5 passagens numa relação de velocidades adequada (tipicamente 1:2:4 a 1:3:9), verificado com um medidor de moagem ASTM D1210-05(2022) e, para um controlo de qualidade mais rigoroso, com os gráficos de difração laser ISO 13320:2020 para D10/D50/D90 e amplitude (span) – apertar a folga deixa de ajudar na finura quando o desgaste do rolo, um desajuste entre viscosidade e cisalhamento ou um teto de aglomerados se tornam o estrangulamento.
💡 Pontos-chave
- Apertar a folga entre os rolos nem sempre resulta num D90 mais baixo – os rolos podem sofrer desgaste, pode surgir um desajuste entre viscosidade e cisalhamento ou um teto de aglomerados pode estagnar a finura mesmo com a folga mais reduzida.
- As leituras do medidor de moagem e os relatórios de difração laser medem parâmetros diferentes – uma leitura Hegman aprovada não significa necessariamente o cumprimento da especificação D90.
- Uma relação de velocidades de 1:3:9 pode produzir uma finura sub-5μm em 3 passagens num rolo de 80mm, em comparação com 5 passagens num rolo de 50mm – é o diâmetro do rolo, e não a capacidade de processamento, que altera o número de passagens.
- A amplitude (span) – (D90 − D10)/D50 – mede a gama de dimensões presentes; dois lotes com o mesmo D50 podem apresentar valores de amplitude muito diferentes.
- A norma ISO 13320 foi atualizada da primeira edição de 2009 para a segunda edição em 2020, mas muitos guias publicados com informação sobre tamanho das partículas – incluindo vários que dominam atualmente os resultados de pesquisa sobre o tema – ainda fazem referência ao documento de 2009.
Como um moinho de três rolos gera finura e porque “apertar a folga” deixa de funcionar abaixo de 10μm
Um moinho de três rolos promove a redução do tamanho das partículas ao puxar o material através de duas zonas de contacto entre rolos progressivamente mais estreitas, entre três rolos contra-rotativos que operam a velocidades relativas crescentes; o diferencial de velocidade crescente entre rolos adjacentes gera a força de cisalhamento que desagrega os aglomerados. Apertar ainda mais a folga deixa de melhorar a finura abaixo de cerca de 10 micrómetros porque o estrangulamento passa da largura da folga para o desgaste do rolo, para um desajuste entre a viscosidade e a taxa de cisalhamento ou para um teto de aglomerados — três modos de falha distintos que uma folga mais apertada, por si só, não consegue corrigir.
Os moinhos de três rolos reduzem o tamanho das partículas ao arrastar o material através de duas zonas de contacto entre rolos formadas entre três rolos posicionados horizontalmente – o rolo de alimentação, o rolo central e o rolo de descarga. Os rolos adjacentes rodam em sentidos opostos a velocidades diferentes, sendo cada etapa de rotação mais rápida do que a anterior, e é este diferencial de velocidade relativa entre os rolos que cria a força de cisalhamento. O material recolhido pelo rolo de alimentação entra na primeira zona de contacto entre rolos (entre o rolo de alimentação e o rolo central) e é aí pré-disperso. Em seguida, entra na segunda zona de contacto entre rolos (entre o rolo intermédio e o rolo de descarga), movendo-se ainda mais depressa, onde a força de cisalhamento atinge o valor mais elevado da linha. É esta diferença crescente na velocidade relativa que desagrega os aglomerados e dispersa as partículas de pigmento, resina ou princípio ativo no veículo envolvente, sendo o mecanismo idêntico quer o produto final seja uma tinta, uma tinta de impressão, um revestimento ou uma base cosmética.
Uma configuração eficiente de moinho de três rolos, utilizada corretamente nas indústrias de processamento de revestimentos, tintas de impressão, pigmentos e cosméticos, segue o mesmo procedimento – apenas o material do rolo, a relação de velocidades e a sequência de folgas mudam de acordo com o material de elevada viscosidade a processar.
Na sua forma mais simples, um moinho de três rolos consiste em três rolos posicionados horizontalmente — compostos por três cilindros dispostos horizontalmente que trabalham em sequência, a folga entre o rolo de alimentação e o rolo central assegura a pré-dispersão, e a folga entre o rolo central e o rolo de descarga conclui o trabalho. Como esse processo básico de moagem é escalável desde uma unidade de bancada de 50mm até uma linha de produção de 400mm+ sem alterar o princípio de funcionamento, o moinho de três rolos é uma máquina versátil, desde lotes à escala laboratorial até séries completas de produção. Os moinhos de três rolos são amplamente utilizados — e os moinhos de rolos são utilizados de forma ainda mais alargada — em revestimentos, cosméticos e eletrónica sempre que a dispersão fina é determinante; os moinhos de três rolos são utilizados especificamente quando um processo exige maior margem de viscosidade do que um moinho de microesferas consegue suportar.
Há duas variáveis a que os operadores recorrem primeiro, com razão: reduzir a folga conduz a uma maior tensão de cisalhamento sobre o material em cada zona de contacto entre rolos, e um maior diferencial de velocidade entre os rolos proporciona uma taxa de cisalhamento mais elevada. Muitos manuais operacionais do setor especificam uma folga de 0.001in (aproximadamente 25μm) como padrão de utilização e, para obter finura adicional, aplica-se um aperto progressivo repetido ao longo de passagens sucessivas até atingir o tamanho das partículas pretendido. Esta é a física do processo, que explica a razão pela qual estreitar a folga tem um efeito bastante consistente até se reduzirem os primeiros micrómetros de dimensão.
O que isso não explica é a razão pela qual a finura por vezes estagna bastante acima do alvo quando a folga já atingiu há muito a precisão nominal do moinho. Quando os operadores se deparam com esse limite, a folga quase nunca é a origem do problema; a causa reside quase sempre num destes outros três problemas: o desgaste do rolo altera a folga efetiva mesmo que não seja indicado, existe um desajuste entre a viscosidade e a taxa de cisalhamento para esse material, ou atingiu-se o “teto de aglomerados”, em que as partículas remanescentes chegaram ao seu tamanho de partícula primária e as passagens subsequentes são inúteis para as fragmentar ainda mais. A escolha do material do rolo também influencia qual destes três cenários terá maior probabilidade de encontrar. A secção abaixo apresenta uma sequência de diagnóstico em vez de uma abordagem com resposta única.
Resolução de problemas de falta de finura: primeiro, importa compreender como os dois métodos de ensaio comuns medem efetivamente a finura – porque o D90 de uma análise por difração laser não equivale à leitura num medidor de moagem, e confundir um com o outro é talvez uma das formas mais frequentes pelas quais os operadores se convencem de que produziram um lote reprovado (ou de que produziram um lote aprovado quando deveria ser reprovado).
Leitura do medidor de moagem, escala Hegman para micrómetros
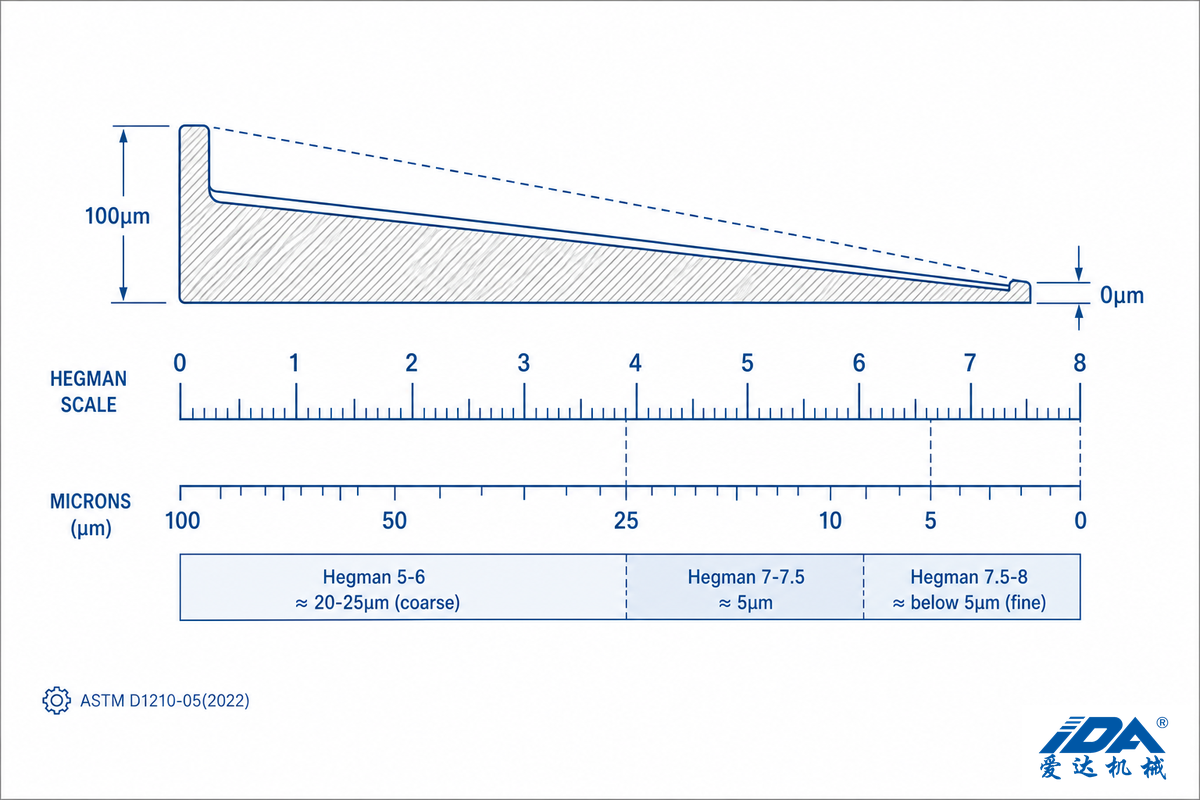
O medidor de moagem (por vezes designado por medidor Hegman ou grindómetro) permite uma medição rápida em chão de fábrica do tamanho das partículas do moinho de três rolos entre aplicações. A norma ASTM D1210-05(2022), o método de ensaio padrão para a finura de dispersão de sistemas pigmento-veículo através de medidor tipo Hegman, foi revista em 2005 e reaprovada em 2022 sem alterações técnicas, mantendo-se como o documento de referência atualmente aprovado. Este aparelho consiste numa placa de aço maquinada com precisão, que possui um canal em forma de cunha com profundidade variável (0 – aproximadamente 100μm). Espalha-se uma pequena quantidade de produto ao longo do comprimento do canal e faz-se a leitura na escala calibrada gravada no ponto onde começam a surgir pontos ou estrias visíveis – a posição desta leitura na escala Hegman de 0-8 (ou escala NS correspondente) constitui o valor de finura de moagem.
📐 Nota de engenharia
Uma vez que um medidor Hegman/grindómetro mede a profundidade do canal e não efetua uma contagem de partículas por difração laser, todos os fatores de conversão de Hegman para micrómetros divulgados são estimativas e podem variar de medidor para medidor. Como orientação geral, leituras Hegman baixas a médias (cerca de Hegman 5 ou 6) tendem a apresentar um aspeto grosso (na ordem dos 20 a 25 micrómetros) e leituras próximas do extremo superior da escala (na ordem de Hegman 7.5 ou 8) indicam tipicamente um material com uma finura inferior a 5 micrómetros. Como sempre, deverá consultar a tabela do fabricante do seu medidor, pois as escalas NS e Hegman variam consoante a marca.
Que leitura Hegman equivale a 5 micrómetros?
Não existe um número universal único, uma vez que as escalas dos medidores Hegman e NS variam consoante o fabricante, mas a maioria dos medidores situa a finura de 5μm perto de Hegman 7-7,5, ficando os lotes mais finos mais próximos de 8. Se a sua especificação exigir um valor preciso em micrómetros em vez de uma leitura de escala, confirme com um analisador de difração laser, já que a resolução do medidor diminui à medida que o canal se aproxima da profundidade zero.
Os medidores de moagem são rápidos – a leitura de um lote demora menos de um minuto – razão pela qual são ideais para monitorizar o tamanho das partículas no moinho de três rolos entre passagens no equipamento de fábrica. Contudo, eis o que o medidor está realmente a medir: a norma ASTM D1210 avalia se os aglomerados de pigmento foram suficientemente reduzidos em dimensão para não prejudicarem a película de revestimento, e não se a população total de tamanho das partículas apresenta a distribuição correta. Dois lotes podem ter classificações Hegman idênticas por partilharem a mesma cauda de partículas grossas, mas os seus tamanhos medianos de partículas – e as suas distribuições completas – podem ser substancialmente diferentes. A literatura académica sobre medição do tamanho das partículas sublinha o mesmo ponto quanto às métricas de ponto único em geral: se necessitar de uma compreensão completa do conteúdo do lote, sobretudo com especificações rigorosas como as de pasta para eletrónica ou suspensões farmacêuticas, a difração laser é um método complementar necessário.
PSD por difração laser, o que D10/D50/D90 e a amplitude realmente indicam
A análise do tamanho das partículas por difração laser é regida pela norma ISO 13320:2020, Análise do tamanho das partículas – Métodos de difração laser, e um estudo laboratorial de difração laser do USGS relacionado segue a mesma família de métodos. Vale a pena destacar a edição completa, porque muitos documentos sobre este tema, incluindo vários guias populares que ocupam atualmente o topo dos resultados de pesquisa, continuam a citar a versão anulada de 2009, ISO 13320:2009, que foi tecnicamente substituída em 2020. Se a ficha técnica de um fornecedor ou o artigo de blogue de um concorrente fizer referência à versão de 2009 da norma, considere isso um sinal de que o conteúdo não é atualizado há algum tempo.
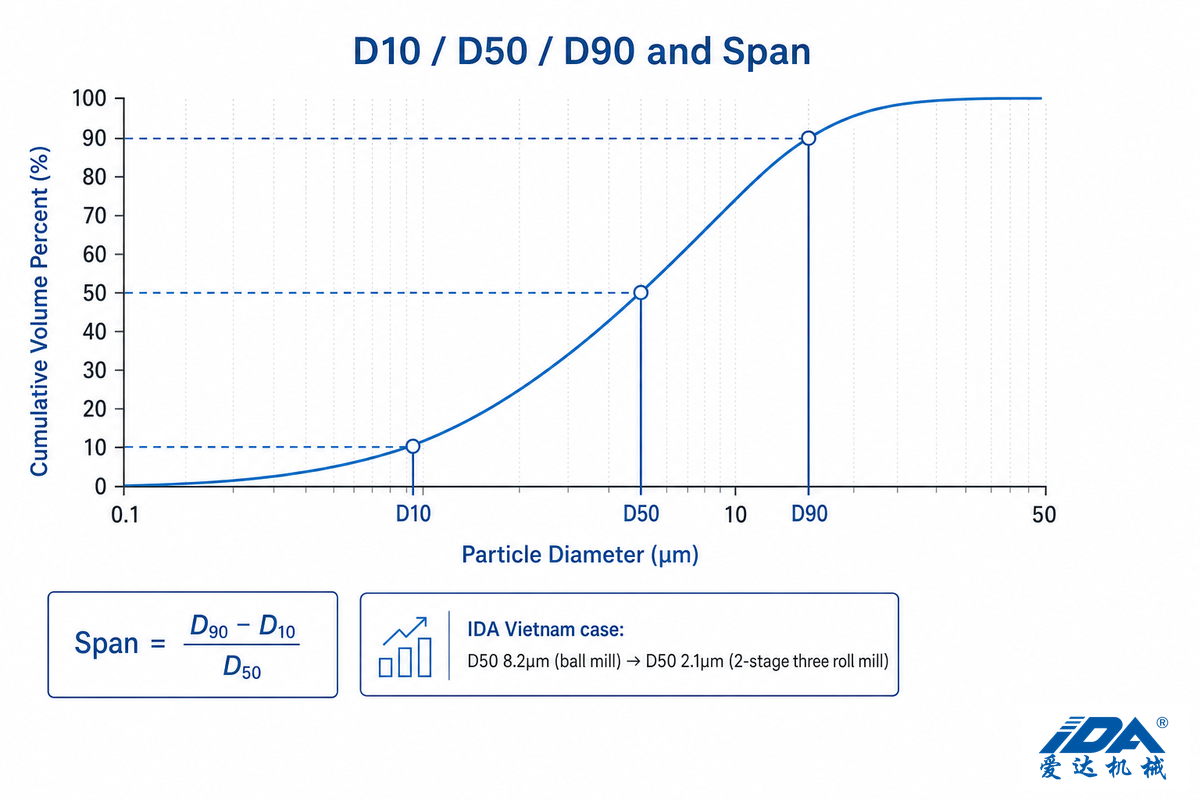
Os resultados da análise por difração laser não fornecem um número único, mas sim uma distribuição completa do tamanho das partículas, frequentemente apresentada através de três valores de percentil: D10 (o tamanho das partículas acima do qual se encontram 90% das partículas), D50 (a mediana – na qual metade das partículas é maior e metade é menor) e D90 (o tamanho das partículas acima do qual se encontram apenas 10% das partículas). Além disso, uma métrica derivada, a amplitude (span), fornece uma medida da largura da distribuição:
Amplitude (Span) = (D90 − D10) / D50
Um valor de amplitude mais baixo indica uma população de partículas mais estreita e distribuída de forma mais uniforme em torno da mediana. A amplitude é especialmente útil para detetar lotes que possam parecer ter um bom D50, mas que possuem uma cauda grossa prolongada que arrasta o D90 para fora das especificações – algo que um medidor de moagem não detetaria.
A importância prática desta distinção fica evidente nos ensaios da IDA numa aplicação com pasta de prata para PV: um cliente produzia um D50 de 8,2μm (com elevada variação) utilizando um método padrão de moinho de esferas, o que ficava aquém da especificação alvo do fornecedor da pasta de <3μm de D50 e gerava uma taxa de rejeição de aproximadamente 12% na distribuição mais grossa. Essa mesma pasta foi submetida a uma abordagem de moagem de 2 estágios – a primeira passagem foi efetuada em moinhos de três rolos de produção mais pequenos e a segunda, uma passagem de acabamento, num moinho hidráulico com folga ajustada por servo para 2μm – resultando num D50 final de 2,1μm, numa distribuição mais estreita e numa taxa de rejeição de ~2% (face a 12%). Importa notar que não só o tamanho médio das partículas foi reduzido, como também a sua variância – o que um cálculo de amplitude teria evidenciado antes mesmo de analisar os dados de rejeição.
A apresentação dos valores D10/D50/D90 é padrão em quase todo o equipamento moderno de caracterização de partículas, desde unidades sofisticadas de difração laser de nível de investigação até dispositivos de controlo de qualidade em linha. Esta normalização é útil; uma especificação D90 que negoceie com o seu cliente ou com um fornecedor de matérias-primas deverá, em teoria, poder ser testada em qualquer unidade de difração laser de qualquer fabricante.
Uma ressalva ao tratar os dados de D90 como absolutos: a difração laser produz um diâmetro esférico equivalente – um cálculo que determina o tamanho das partículas a partir de padrões de dispersão de luz com base num modelo que assume partículas esféricas, em vez de uma medição direta da forma da partícula. Para pigmentos arredondados ou materiais de carga, a aproximação pode ser bastante rigorosa, mas para partículas lamelares, aciculares ou fortemente aglomeradas, os valores D podem diferir de forma significativa da forma real medida ao microscópio. Mantenha sempre modelos óticos e índices de refração consistentes entre instrumentos ao realizar análises comparativas; caso contrário, alterar as definições a meio de um estudo pode fazer com que os valores D reportados pareçam mudar sem que tenha ocorrido qualquer alteração real no processo.
Deixando de lado as ressalvas específicas dos instrumentos, o objetivo é simples: os moinhos de três rolos continuam a ser a ferramenta de referência para a redução do tamanho das partículas e para a preparação de dispersões de partículas muito finas, precisamente porque a folga e a velocidade em conjunto permitem um controlo rigoroso sobre a distribuição do tamanho das partículas — e não apenas uma leitura média. Esse controlo preciso permite reduzir o tamanho das partículas passo a passo até atingir um tamanho das partículas uniforme e uma distribuição do tamanho das partículas consistente lote após lote, o que constitui toda a razão de ser de um processo controlado de múltiplas passagens em vez de uma única passagem agressiva.
Sequência de folgas passagem a passagem, um exemplo prático
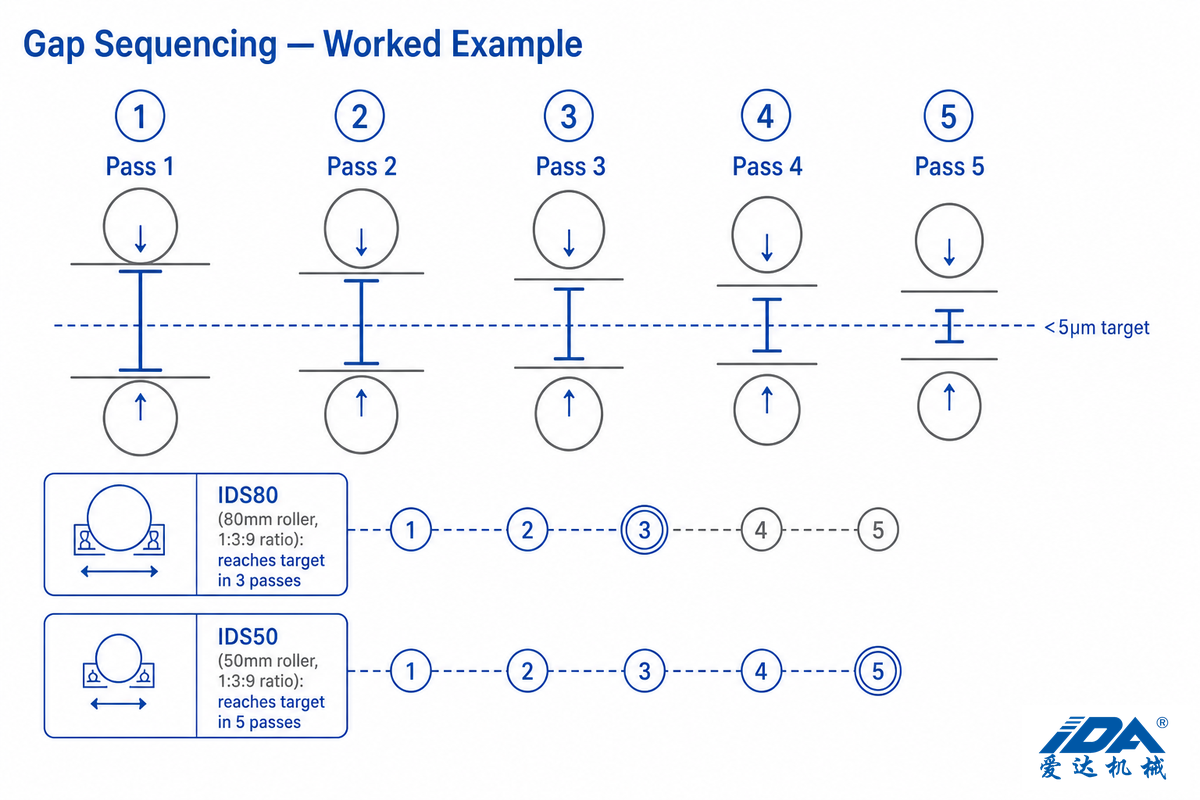
O conceito subjacente à sequência de folgas consiste em operar primeiro com a definição de folga mais larga e, em seguida, reduzi-la sucessivamente ao longo de várias passagens, em vez de tentar atingir uma especificação sub-5μm numa única passagem. Operar com uma folga excessivamente apertada perante uma matéria-prima grossa e não preparada causa dois problemas: aumenta o calor e o binário, e pode não resultar numa maior finura de forma significativamente mais rápida do que um processo de múltiplas passagens cuidadosamente planeado. Fraturar os aglomerados maiores é o objetivo inicial, e não necessariamente atingir logo a finura final. Uma patente de moinho de moagem de três rolos relativa ao recuo automático da folga descreve a mesma lógica de aperto progressivo na ótica do projeto do equipamento.
| Passagem | Objetivo | Orientação típica da folga | Verificar com |
|---|---|---|---|
| Passagem 1 | Desagregar grandes aglomerados, pré-dispersar a alimentação | Definição mais larga da sequência | Inspeção visual de estrias, leitura grossa no medidor de moagem |
| Passagem 2 | Reduzir partículas de gama intermédia, estreitar a distribuição | Significativamente mais apertada do que na Passagem 1 | Medidor de moagem após cada passagem |
| Passagem 3 (acabamento, rolo pequeno) | Redução para a finura final | A mais apertada da sequência, na precisão nominal da folga ou perto dela | Medidor de moagem + difração laser para aprovação de QC |
| Passagens 4-5 (rolo maior, mesmo alvo) | Mesma finura final, o rolo mais pequeno necessita de mais passagens para lá chegar | Aperto progressivo ao longo de duas passagens adicionais | Medidor de moagem em cada passagem |
“A maioria dos operadores executa 3-5 passagens. A primeira passagem desagrega os grandes aglomerados. Cada passagem subsequente refina a distribuição. Verifique a qualidade com um medidor de moagem após cada passagem para atingir o seu alvo com exatidão.”
De quantas passagens necessita um moinho de três rolos para atingir 5 micrómetros?
Quando o objetivo é uma finura <5μm, são tipicamente necessárias 3 a 5 passagens. O diâmetro do rolo influencia a posição dentro desse intervalo, assumindo que todos os restantes fatores permanecem constantes (material, alvo, condições de operação): rolos de maior diâmetro transmitem mais energia por passagem do que os seus equivalentes mais pequenos à escala laboratorial que operam com uma relação de velocidades idêntica, conseguindo assim atingir a finura em menos passagens do que as unidades mais pequenas.
Em termos práticos, isto significa que não se deve avaliar o desempenho de um moinho apenas pelo número de passagens sem considerar o diâmetro do rolo e a relação de velocidades. Um resultado de 5 passagens num rolo laboratorial de 50mm pode representar exatamente a mesma finura final que um resultado de 3 passagens num rolo de produção de 80mm – a diferença no número de passagens deve-se à geometria do rolo e não ao desempenho.
As boas práticas para manter um moinho de 3 rolos a funcionar corretamente começam pelo essencial: nunca deixar o moinho rodar a seco entre lotes, uma vez que três rolos adjacentes a rodar em sentidos opostos sofrerão vitrificação e riscagem se funcionarem sem material durante mais do que alguns segundos. A lâmina raspadora de descarga também necessita de afiação regular — um gume rombo deixa uma película espessa de material processado no rolo de descarga em vez de o recolher de forma limpa. Isto aplica-se quer o moinho seja utilizado num dos modelos mais pequenos de bancada e de chão num laboratório, quer numa linha de produção completa.
Seleção da relação de velocidades, 1:2:4 vs 1:3:9 e quando aplicar cada uma
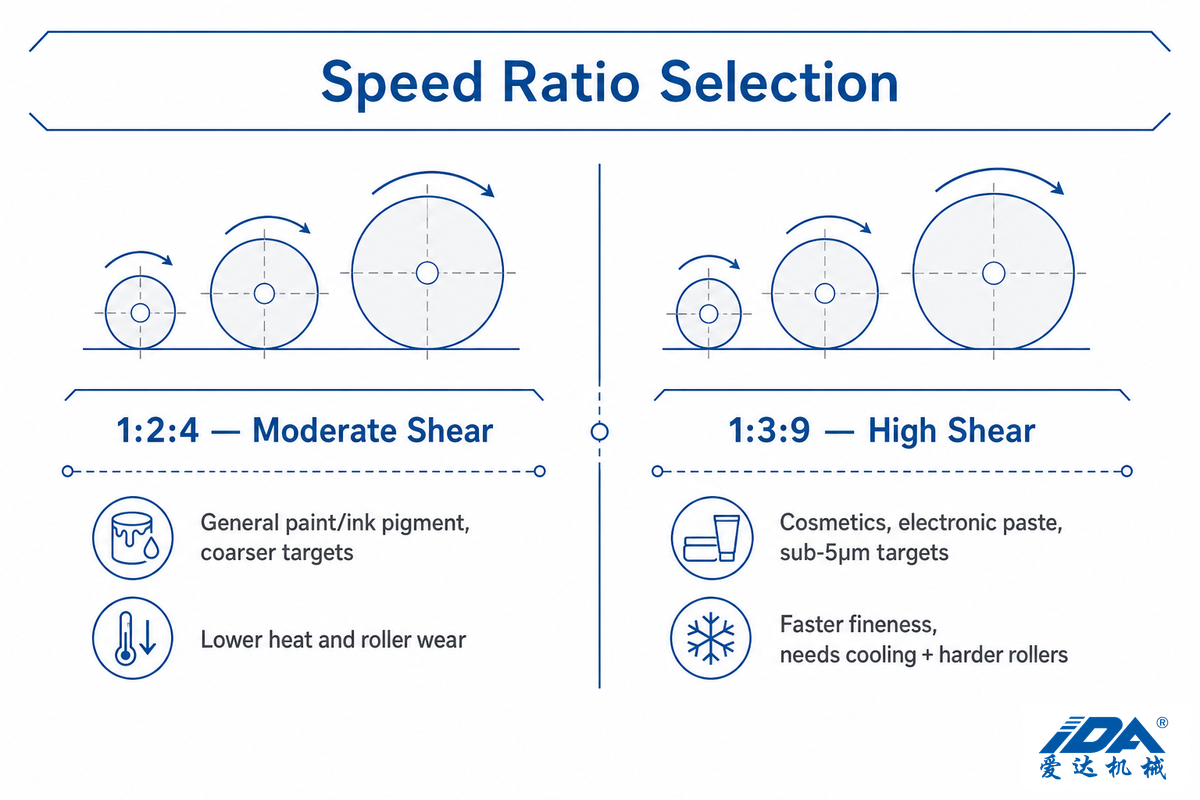
A relação de velocidades refere-se à velocidade de rotação relativa crescente entre os rolos sucessivos e o rolo de alimentação – por exemplo, uma relação de 1:3:9 significa que o rolo central roda a três vezes a velocidade do rolo de alimentação e o rolo de descarga roda a nove vezes essa velocidade. Relações elevadas resultam numa maior tensão de cisalhamento em cada zona de contacto entre rolos, o que por sua vez permite atingir alvos de tamanho das partículas mais reduzidos, mas também gera maior calor por fricção e mais desgaste nos rolos e nas chumaceiras. Vários fabricantes disponibilizam uma ficha de especificações para o seu equipamento indicando uma relação de velocidades de 9/3/1 (formulação equivalente a 1:3:9), por exemplo, como opção de elevado cisalhamento, a par de uma opção mais suave de relação 1:2:4 para aplicações menos severas ou requisitos menos exigentes.
| Relação de velocidades | Nível de cisalhamento | Adequação típica | Compromisso técnico |
|---|---|---|---|
| 1:2:4 | Moderado | Dispersão geral de pigmentos para tintas/tintas de impressão, alvos mais grossos | Menos calor e desgaste, mais passagens para atingir sub-5μm |
| 1:3:9 | Elevado | Cosméticos, pasta para eletrónica, alvos sub-5μm | Redução mais rápida da finura, requer arrefecimento e material de rolo mais duro para gerir o desgaste |
No laboratório ou na linha de produção, a escolha resume-se essencialmente à dureza e à geração de calor durante a fase de processamento. Uma pasta de pigmento com viscosidade de 2 000 000 mPas e um valor de dureza elevado seria uma candidata adequada para uma relação de 1:3:9, de modo a atingir menos de 5μm em poucas passagens, assumindo que o moinho é arrefecido a água e utiliza rolos cerâmicos ou endurecidos para mitigar o desgaste. Por outro lado, uma base cosmética menos dura com um D90 na gama inferior a 10μm pode atingir as especificações alvo mais facilmente com uma relação de 1:2:4, gerando menos calor e prolongando também a vida útil dos rolos entre ciclos de manutenção.
Verifica-se que este mesmo conceito fundamental de manipular a velocidade em relação ao caudal volumétrico é aplicado na literatura de patentes publicada noutras aplicações. Uma patente sobre uma distribuição melhorada do tamanho das partículas para dispersão mineral recorre a alterações na alimentação volumétrica e na velocidade para atingir um tamanho das partículas alvo; trata-se de uma aplicação distinta da mesma relação subjacente à seleção da relação de velocidades num moinho de três rolos.
Uma vez que os três rolos rodam a velocidades diferentes por conceção, adequar essa relação de velocidades à dureza do material constitui a decisão central abordada acima. Quando procura escolher o moinho de três rolos certo para uma nova linha, é útil observar como fabricantes conceituados gerem os mesmos compromissos técnicos — a Charles Ross & Son, cujos boletins de engenharia são citados nas referências abaixo, é um conhecido fabricante de moinhos de três rolos Ross, e comparar as abordagens de vários fornecedores ao controlo da folga e da velocidade é uma forma útil de avaliar se um determinado valor na ficha de especificações representa um desempenho real.
O teto de finura: diagnóstico de três causas
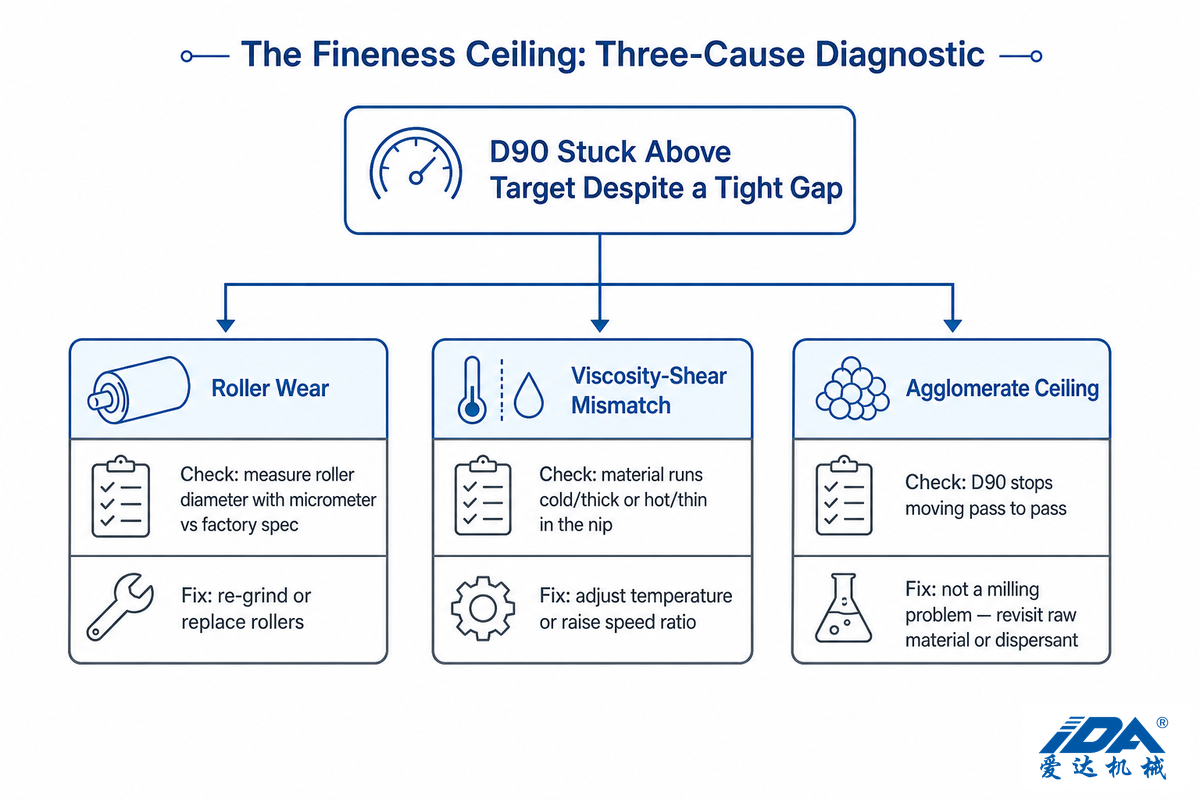
Eis o cenário que o argumento do aperto da folga ignora: o moinho já possui a precisão definida de fábrica integrada, a relação de velocidades selecionada corresponde à dureza do material e ao alvo de finura e, ainda assim, o D90 continua demasiado elevado. Numa situação destas, a solução raramente, ou nunca, passa por “apertar a folga”. Se o moinho estiver a funcionar corretamente, já está a operar nos limites mecânicos do que essa unidade consegue fazer, existindo quase certamente um de três problemas específicos na configuração.
| Causa | Como confirmar | Solução |
|---|---|---|
| Desgaste do rolo (folga efetiva ≠ folga indicada) | Medir o diâmetro do rolo com um micrómetro face à especificação de fábrica; verificar a existência de riscos ou picadas | Remecanizar ou substituir os rolos desgastados; repor a zero a leitura da folga após qualquer intervenção nos rolos |
| Desajuste entre viscosidade e cisalhamento | O material corre frio/espesso e desliza na zona de contacto entre rolos em vez de sofrer cisalhamento, ou corre quente/fluido e perde aderência | Ajustar a temperatura/arrefecimento do processo, ou passar para uma relação de velocidades superior para aumentar o cisalhamento sem fechar mais a folga |
| Teto de aglomerados (limite de partícula primária atingido) | O D90 deixa de evoluir entre passagens mesmo quando a folga e a velocidade estão corretas — passagens adicionais não produzem diferença mensurável | Não é um problema de moagem — o moinho atingiu o limite mínimo real do tamanho das partículas da matéria-prima; rever o grau do material da matéria-prima ou a química do dispersante |
O desgaste num dos rolos é a causa mais frequente porque costuma ser invisível nas operações diárias. Mesmo um rolo severamente desgastado pode apresentar uma leitura exata no indicador digital (porque esse número se refere a uma posição mecânica), enquanto o espaçamento real entre os próprios rolos aumentou significativamente. Utilizar um micrómetro para comparar com a especificação do diâmetro original do rolo permite evitar que o problema só seja detetado depois de a finura ser afetada. O material do rolo desempenha um papel importante na rapidez com que ocorre o desgaste. A seleção do material para um rolo cerâmico influenciará a sua vida útil em comparação com um rolo de liga de aço.
No equipamento de moagem, o material do rolo é onde reside grande parte do compromisso entre custo e durabilidade. Os rolos de aço endurecido (frequentemente chamados apenas rolos de aço) constituem a opção económica padrão para utilização industrial geral e processam materiais viscosos de média a elevada viscosidade sem problemas, desde que a contaminação metálica não seja uma preocupação. Os rolos cerâmicos têm um custo mais elevado, mas eliminam totalmente esse risco (consulte o guia de materiais dos rolos para a análise completa do risco de contaminação e do custo por hora). Em qualquer dos casos, as boas práticas recomendam a inspeção regular da superfície dos rolos quanto a riscos ou picadas — é a forma mais rápida de detetar o desgaste antes que este se manifeste mais tarde como uma reclamação de finura.
Com muita frequência, os operadores identificam erradamente o desajuste entre viscosidade e cisalhamento como uma questão de “a máquina ser demasiado fraca”, quando a solução real requer apenas um ajuste dos parâmetros de processo em vez de substituição do equipamento. E o teto de aglomerados é precisamente o fator que deve ser verificado em último lugar — porque é o único dos três para o qual qualquer ajuste de moagem deixa de produzir efeito — passando a finura a depender a montante da própria matéria-prima.
Como evidência ilustrativa em patentes para esta classe de equipamento, um modelo de utilidade publicado sobre um moinho de moagem de três rolos descreve uma máquina expressamente concebida para discriminar partículas abrasivas por dimensão e gerir o recuo automático dos rolos — uma solução mecânica para o problema exato de desgaste e folga discutido acima. Isto demonstra que a compensação do desgaste dos rolos já é reconhecida como uma questão técnica neste tipo de equipamento, suficientemente relevante para justificar um pedido de patente específico.
Existe ainda outra consideração a verificar antes de assumir que o moinho atingiu um verdadeiro limite de finura: a própria sobrecompressão. Estudos de caracterização de partículas publicados sobre compressão entre rolos demonstraram que, com espaçamento reduzido, ocorrem em simultâneo a fratura e a aglomeração, o que significa que um D90 que parece “estagnado” ou que até sobe ligeiramente durante as passagens nem sempre é um sinal para aumentar a quantidade de cisalhamento aplicada – pelo contrário, é um sinal de que a passagem atual está a reaglomerar material que já tinha atingido a finura. Se estiver a reduzir o espaçamento e o valor de D90 estiver a piorar em vez de melhorar, isso sugere recuar um incremento no fecho e repetir a passagem seguinte com a mesma folga.
Finura alvo por aplicação, qual deve ser realmente o seu objetivo?
“Sub-5μm” não é um valor absoluto – o que se considera ‘fino’ dependerá em grande parte da utilização final da dispersão e da proporção do material moído que integra esse produto final. Especificar um material mais fino do que a aplicação exige resulta simplesmente em mais passagens e maior desgaste dos rolos sem qualquer benefício. Por outro lado, subespecificar resultará na rejeição do lote e na perda de capacidade de produção, o que não pode ser compensado apenas pelo ajuste da quantidade de cisalhamento.
| Categoria de aplicação | Alvo típico | Razão para este nível |
|---|---|---|
| Pasta de prata fotovoltaica | D50 abaixo de 3μm, distribuição estreita | Os defeitos na linha de impressão e as quebras de condutividade acompanham diretamente a consistência da distribuição, e não apenas o tamanho mediano |
| Cosméticos / formulações para contacto com a pele | Abaixo de 5μm | A textura e a sensação na boca/pele tornam-se percetivelmente mais suaves abaixo deste intervalo; é também um limiar comum em ensaios de contaminação |
| Suspensões / pomadas farmacêuticas | Específico da aplicação, frequentemente sub-5μm para dispersão de API | O tamanho das partículas afeta a uniformidade de dosagem e a biodisponibilidade — verifique em função do dossiê regulamentar da sua formulação específica |
| Tinta pigmentada arquitetónica / industrial | D90 abaixo de 15μm | Tolerância mais grossa do que em cosméticos ou eletrónica; o desenvolvimento da cor e o brilho são as restrições determinantes, e não a uniformidade submicrométrica |
| Adesivos / selantes | Varia consoante o teor de sólidos de carga, comummente 5-20μm | A espessura da linha de colagem e o comportamento de sedimentação da carga definem o teto prático, e não uma especificação universal de finura |
| Tinta de impressão (serigrafia/UV/offset) | Dispersão estreita do pigmento, específica do produto | A profundidade da cor, a estabilidade em armazenamento e a imprimibilidade evoluem em conjunto com a qualidade da dispersão |
| Suspensão para elétrodos de baterias | Distribuição fina e de amplitude estreita, específica da formulação | Um tamanho das partículas irregular na suspensão traduz-se numa espessura de revestimento inconsistente e em variações de desempenho entre células |
| Dispersão de nanomateriais (CNT / grafeno) | Submicrométrica, dependente da qualidade de esfoliação | O cisalhamento controlado com baixa acumulação térmica permite a esfoliação e a dispersão uniforme em polímeros ou revestimentos sem degradar as nanoestruturas |
| Grau alimentar (chocolate / confeitaria) | Alvo fino e de textura suave, específico do produto | A suavidade percecionada no palato depende da redução das partículas de cacau e açúcar abaixo da dimensão que a língua consegue detetar |
Note-se como o princípio de que “quanto mais fino, melhor” não é necessariamente a regra orientadora para qualquer sistema de moinho – as distribuições aceitáveis de tamanho das partículas para pigmentos arquitetónicos e adesivos são significativamente mais grossas do que para cosméticos ou para pasta para eletrónica, porque as suas propriedades funcionais, como o brilho ou a espessura da linha de colagem, não são ditadas por um controlo muito fino do tamanho das partículas, ao passo que, em contraste, o cumprimento estrito de níveis muito baixos de contaminação é um requisito numa linha de produtos cosméticos — e, para a linha farmacêutica acima, a literatura regulamentar sobre análise do tamanho das partículas associa o alvo diretamente à uniformidade de dosagem, e não apenas à textura. Ao considerar as especificações de tamanho das partículas para o produto e selecionar em seguida um sistema de moagem e moinho, o objetivo final consiste em selecionar e utilizar os equipamentos que satisfaçam esses requisitos de produto de uma forma economicamente justificável; não se adota por defeito a especificação mais restritiva que se possa ter encontrado, nem a opção mais barata.
O que está a mudar na verificação da finura
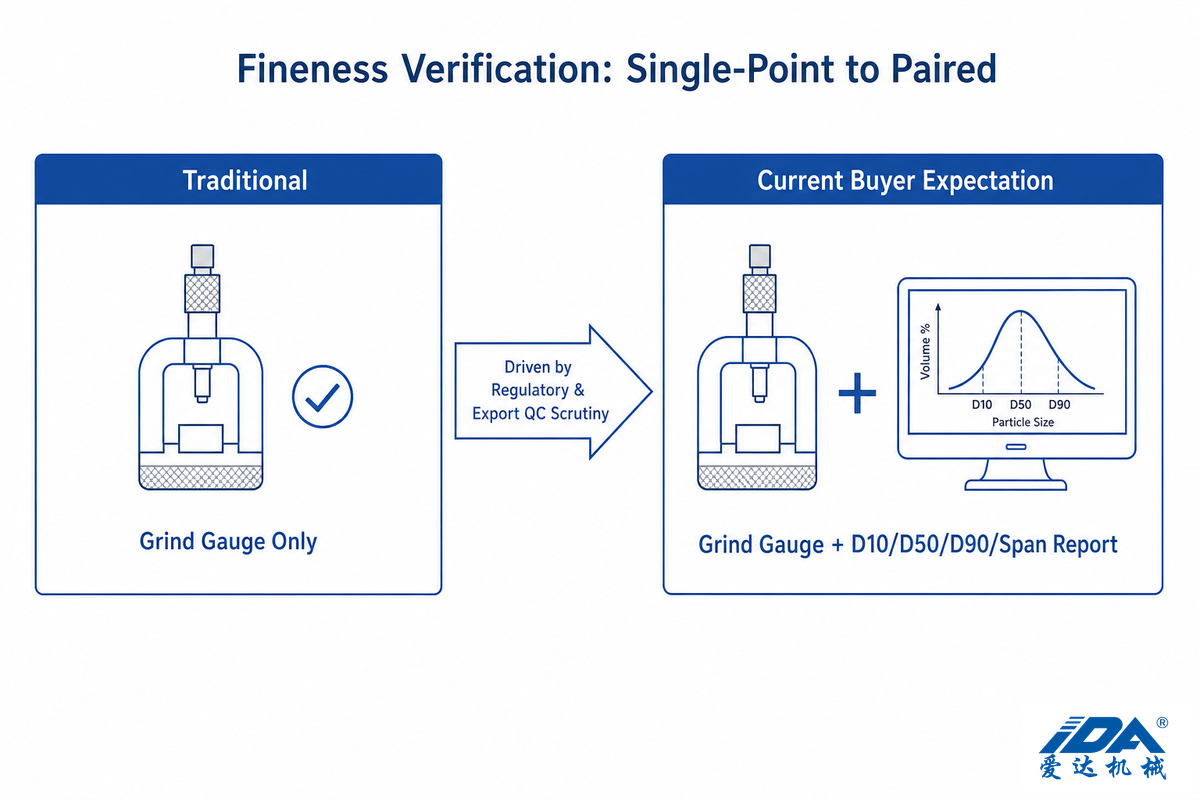
A verificação da finura está a evoluir de verificações de ponto único para medições combinadas: cada vez mais fabricantes confirmam a leitura do medidor de moagem com uma distribuição completa do tamanho das partículas por difração laser, em vez de confiarem apenas num dos métodos. O escrutínio mais apertado por parte das entidades reguladoras e dos utilizadores finais está a impulsionar esta mudança, e não uma alteração na forma como os moinhos de três rolos efetuam a moagem — os compradores exigem cada vez mais dados documentados de D10/D50/D90/amplitude a par de um valor Hegman, especialmente para especificações de cosméticos, produtos farmacêuticos e grau de exportação.
Claramente, o fator determinante na forma como a finura é atualmente verificada não é uma mudança no modo como executamos a etapa de moagem, mas sim o aumento do escrutínio sobre a qualidade do produto por parte dos utilizadores finais e das autoridades reguladoras, levando cada vez mais utilizadores a recorrerem a dois métodos de medição em vez de apenas um. Isto mesmo é demonstrado pela aplicação de produtos cosméticos da IDA, em que, por exemplo, o lançamento de uma nova formulação de base líquida por um cliente europeu exigiu a confirmação de zero contaminação por metais pesados através de ICP-MS devido aos rigorosos regulamentos da EU – isto além da verificação da distribuição do tamanho das partículas para confirmar a leitura de moagem e garantir a ausência de metais provenientes do material do rolo (cerâmica vs. liga de aço).
Mais um ponto salientado pela literatura sobre medição do tamanho das partículas é útil para quem esteja a planear a conceção de um processo de QC sobre o tema: a “análise da distribuição completa” (tal como é produzida pela difração laser) é geralmente considerada uma base mais sólida para aprovação regulamentar e de sistemas de qualidade do que uma medição isolada de ponto único, como a leitura de um medidor de moagem ou apenas um valor numérico de D50 sem amplitude. Se estiver a implementar um protocolo de QC em 2026 para responder a um processo de especificação rigorosa – por exemplo, para pasta para eletrónica, produtos farmacêuticos ou cosméticos de exportação – prever no orçamento tanto um medidor de moagem (verificação rápida em linha entre passagens) como a confirmação periódica por difração laser (aprovação de QC da distribuição completa) é mais defensável do que apostar num único dispositivo de medição para fornecer toda a informação necessária à avaliação da qualidade do produto.
Os analistas de mercado preveem que o mercado de análise do tamanho das partículas continue a expandir-se até ao final da década, com base em previsões de estudos de mercado; contudo, esses dados oferecem apenas um sinal direcional do aumento do investimento em toda a indústria – não indicam o quê nem como medir, pelo que as considerações regulamentares e de distribuição completa são, na prática, mais relevantes do que os números brutos de crescimento do mercado.
Precisa de ajuda para diagnosticar uma falha de finura?
Envie uma amostra e os parâmetros atuais da sua finura alvo para o laboratório da IDA Jiangyin e os seus engenheiros realizarão um ensaio gratuito, diagnosticarão uma das três causas do teto de finura e devolverão uma análise completa tanto com medidor de moagem como por difração laser.
Solicitar ensaio gratuito de material →Perguntas frequentes
P: De quantas passagens necessita um moinho de três rolos para atingir 5μm?
Ver resposta
O diâmetro do rolo (embora frequentemente citado apenas como um controlo secundário) é a variável determinante na maioria das operações de 3-5 passagens para partículas abaixo de 5 micrómetros; com um rolo de grande diâmetro, é possível atingir a mesma finura inferior a 5 micrómetros em 3 passagens com uma relação de velocidades de 1:3:9, ao passo que uma pequena unidade à escala laboratorial com uma relação de 1:3:9 exigirá tipicamente 4 ou 5 passagens. Acompanhe as passagens com um medidor de moagem no final de cada ciclo; não assuma que pode simplesmente prever o número de passagens do ciclo seguinte com base no anterior. A variação entre lotes dita o número real de passagens necessário para o alvo especificado.
P: Qual é a diferença entre D50 e D90 para aprovação de QC?
Ver resposta
O D50 é o tamanho das partículas “mediano”; 50% das partículas são mais grossas e 50% são mais finas. O D90 indica o tamanho das partículas abaixo do qual se encontram 90% do material, o que significa que é definido pela fração de 10% mais grossa da distribuição de partículas, e não pelo centro da distribuição. Por conseguinte, pode obter um D50 perfeitamente fino e um D90 muito grosso, acabando com um lote que reprova na especificação – é por isso que a amplitude – (D90-D10)/D50 – é um descritor tão útil.
P: Posso confiar apenas num medidor de moagem ou também preciso de difração laser?
Ver resposta
Embora o medidor de moagem seja ideal como verificação inicial no chão de fábrica (é rápido e proporciona boas comparações dentro do mesmo lote), a sua leitura representa apenas um limiar único, e dois lotes diferentes com leituras de moagem idênticas podem apresentar tamanhos medianos de partículas muito distintos. Para processos mais finos e com especificações mais apertadas, como pasta para eletrónica ou cosméticos de exportação, a utilização de um medidor de moagem em conjunto com a difração laser (por exemplo, ASTM D1210-05(2022) mais ISO 13320:2020) proporcionará verificações rápidas de processo em linha e relatórios completos de distribuição total para aprovação regulamentar e do sistema de qualidade.
P: Porque é que o D90 permanece elevado mesmo após apertar a folga para 1μm?
Ver resposta
Quando já atingiu a precisão nominal da folga do seu moinho, um D90 estagnado quase nunca se deve à folga – resulta antes de uma de três outras possibilidades. Considere sempre em primeiro lugar o estado dos rolos: tudo pode parecer OK no ecrã digital enquanto, na realidade, o rolo está desgastado ao ponto de a folga real de material para material ter aumentado significativamente. (Meça o rolo real com um micrómetro comparando com a tabela de medidas de fábrica para confirmar.) Se os rolos estiverem em bom estado, analise a viscosidade do material em relação à relação de velocidades atual – pode estar demasiado espesso/frio e deslizar em vez de sofrer cisalhamento. Se nenhum destes fatores constituir um problema e o D90 deixar efetivamente de progredir, é provável que tenha atingido um limite de aglomerados, o ponto em que as partículas residuais alcançaram o tamanho de partícula primária e não podem ser mais reduzidas no moinho. Trata-se de um problema de ciência dos materiais / química de dispersantes, e não de um parâmetro do moinho.
P: Que leitura Hegman/medidor de moagem corresponde a 5 micrómetros?
Ver resposta
Situar-se-á entre Hegman 7 e 7.5, consoante o fabricante exato do medidor (consulte a tabela específica do medidor para confirmação face à especificação).
A equipa responsável por este relatório
Este guia prático de resolução de problemas de finura foi compilado pela equipa de otimização de processos da Jiangyin IDA Equipment, com base em dados reais de sequências de folgas e relações de velocidades provenientes das próprias instalações de moinhos de três rolos da IDA em aplicações fotovoltaicas, cosméticas e de moagem de pigmentos. Revisto pela equipa técnica da Jiangyin IDA Equipment Co., Ltd. (Atualizado em julho de 2026)
Referências e fontes
- ISO 13320:2020, Análise do tamanho das partículas, Métodos de difração laserInternational Organization for Standardization
- ASTM D1210-05(2022), Método de ensaio padrão para a finura de dispersão de sistemas pigmento-veículo por medidor tipo HegmanASTM International
- Análise dimensional com um analisador laboratorial de difração laserU.S. Geological Survey
- Dominar a análise do tamanho das partículas: lições, desafios e direções futurasNational Center for Biotechnology Information (PMC)
- Definição de especificações de tamanho das partículasHORIBA Scientific
- EP3002318A1: Processo para melhorar a distribuição do tamanho das partículas de carbonato de cálcioEuropean Patent Office (Google Patents)
- CN205965983U: Moinho de moagem de três rolosChina National Intellectual Property Administration (Google Patents)
- Criar pastas suaves e sem pontos no seu moinho de três rolosCharles Ross & Son Company, Mixing Technology Reports
- Efeitos simultâneos de fratura e aglomeração na redução dimensional baseada em rolosPowder Technology (ScienceDirect)
Artigos relacionados
- Guia do moinho de três rolos: princípio de funcionamento, seleção e utilizaçãovisão geral completa para o comprador, incluindo a Matriz de Seleção de 4 Fatores
- Moinho de três rolos de laboratório: a verificação de adequação de 5 pontos antes de comprardimensionamento à escala de bancada (ES50) e considerações de aumento de escala
- Moinho de três rolos vs moinho de esferaso ponto de transição de 100 000 mPas e quando cada tecnologia vence
- Manutenção do moinho de três rolosalinhamento dos rolos, lubrificação e planos de inspeção que previnem o teto de finura causado pelo desgaste abordado acima
- Moagem de pasta de prataanálise aprofundada da aplicação de pasta condutora fotovoltaica referida na secção de difração laser