Póngase en contacto con IDA

Actualizado en julio de 2026 · Guía de ingeniería para compradores
Una línea de producción de adhesivos es más que un mezclador con equipo de llenado. Es un sistema específico para cada receta que desplaza materiales, calor, atmósfera, datos de proceso y envases terminados a través de una ventana operativa definida. La primera tarea del comprador consiste en describir esa ventana con suficiente precisión para que los proveedores seleccionen y sometan a ensayo el tren de proceso adecuado.
El diseño de una línea de producción de adhesivos comienza con la envolvente de la receta, no con el volumen de la cuba. Defina la reología, los formatos de alimentación, las condiciones de servicio térmicas y atmosféricas, el tiempo de ciclo completo, el comportamiento en la descarga, los registros de calidad y las pruebas de aceptación antes de seleccionar los equipos o comparar ofertas.
Resumen práctico: cuatro hechos que cambian la decisión de compra
- Un alto cizallamiento en un impulsor puede coexistir con una deficiente recirculación global en el recipiente. La potencia del motor y la velocidad periférica local del álabe no demuestran un lote uniforme.
- La producción anual conforme proviene de la masa útil del lote, el tiempo de ciclo completo, las horas programadas, la disponibilidad y el rendimiento. La operación conectada más lenta limita el resultado total.
- Las pruebas de aceptación en fábrica, las pruebas de aceptación en planta y la cualificación del proceso específica de la receta responden a preguntas distintas. Una FAT en seco no puede validar el material del cliente en la planta instalada.
- El cumplimiento normativo puede variar de forma significativa según la composición, la escala, la ocupación, el uso, el origen, el destino y las autoridades locales. No existe una lista de comprobación mundial única y fácil de recordar.
Especificaciones rápidas para la planificación
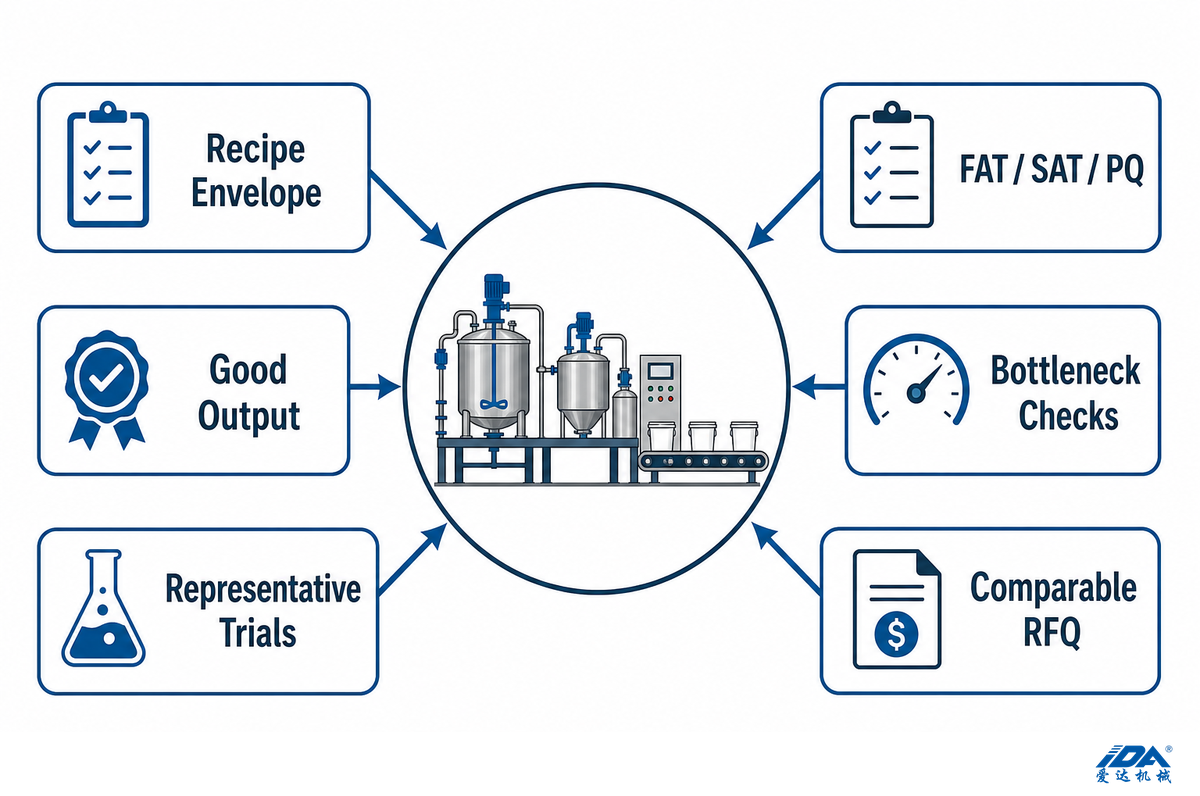
Dato inicialEnvolvente de la receta y formatos de las materias primas
Base de capacidadProducción conforme por ciclo completo, no el volumen nominal del depósito
Evidencia claveEnsayos con material representativo más pruebas de aceptación registradas
Niveles de aceptaciónFAT, puesta en marcha, SAT y cualificación del proceso
Riesgo principalCuellos de botella ocultos fuera del mezclador
Traspaso comercialRFQ comparable con responsables de evidencias y exclusiones
Límite de planificación: utilice la norma OSHA 29 CFR 1910.1200 sobre comunicación de peligros como referencia para trasladar la clasificación química, el etiquetado, las fichas de datos de seguridad y la información para los trabajadores al alcance de la línea. Esta norma no proporciona una puntuación de riesgo a nivel de receta.
El esquema de planificación traza el límite de control conectado; no prescribe un tren de máquinas universal.
1. Qué debe controlar una línea de producción de adhesivos completa
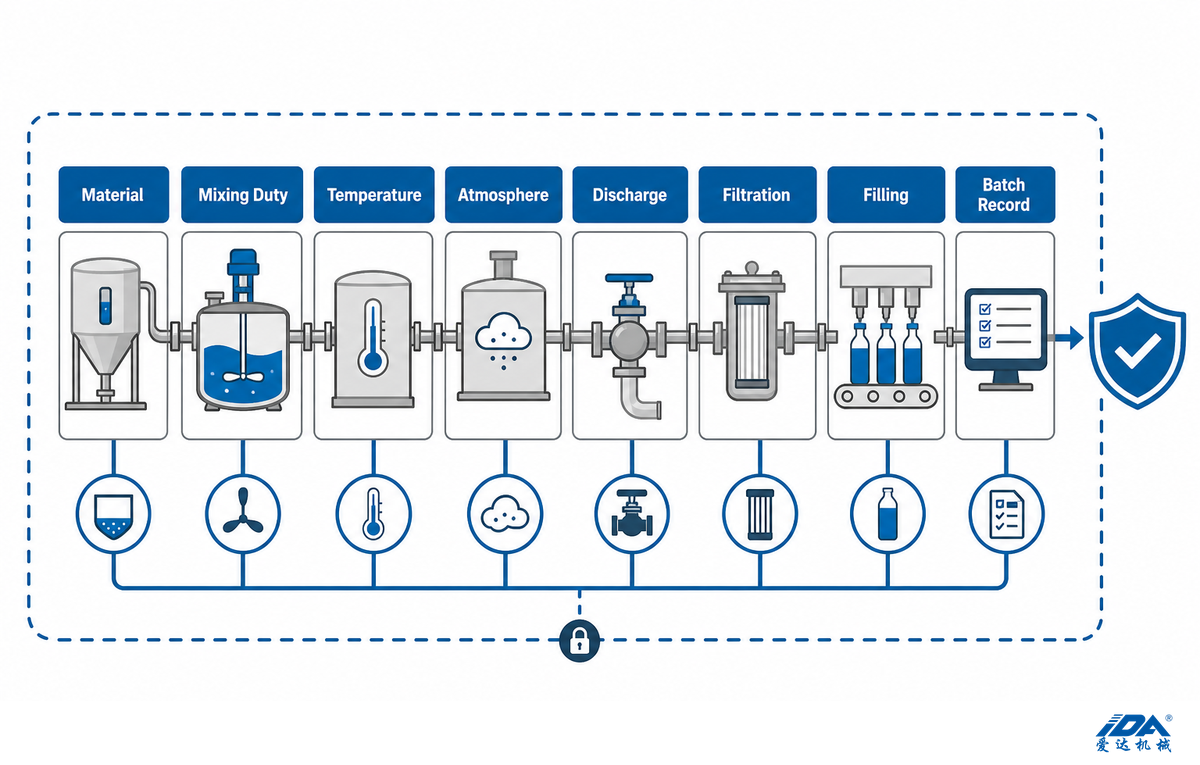
Una línea de producción de adhesivos completa controla las operaciones capaces de alterar la identidad del material, la composición, la temperatura, el contenido de aire, la limpieza, el caudal, la masa del envase o el estado de liberación. Su límite abarca desde la recepción verificada de las materias primas hasta los envases identificados y aceptados. La secuencia exacta de equipos sigue siendo específica de la formulación y de la planta. Denominaciones como cola industrial o cola de PVA son puntos de partida, no especificaciones completas de proceso.
Ese límite evita un error de compra frecuente: comparar dos ofertas por la potencia del mezclador y el volumen del depósito mientras un proveedor incluye dosificación, servicios térmicos, vacío, descarga, filtración, llenado y registros, y el otro no. En conjunto, esas condiciones de servicio conforman un único sistema de producción completo. Las opciones de configuración de líneas de producción de adhesivos de IDA muestran combinaciones específicas del proveedor, pero no constituyen rangos universales del sector.
| Flujo controlado | Preguntas a las que debe responder la línea | Evidencia en la liberación | Limitaciones / no apto como suposición |
|---|---|---|---|
| Material | ¿Se añadió el líquido, polvo, resina, material de aportación, catalizador o envase correcto en la secuencia adecuada? | Identidad del lote, masa real, conciliación | El nombre de una receta no demuestra la identidad del material. |
| Energía mecánica | ¿Recibió el lote las condiciones de servicio requeridas de recirculación global, dispersión o amasado? | Tendencia de velocidad o carga, tiempo, ensayo de punto final | Los kW del motor por sí solos no describen la calidad del mezclado. |
| Energía térmica | ¿Se mantuvieron las etapas de calentamiento, mantenimiento, exotermia y enfriamiento dentro de la ventana de la receta? | Tendencia de temperatura del producto y registro de alarmas | La temperatura de la camisa de calefacción o refrigeración no siempre coincide con la temperatura del producto. |
| Atmósfera | ¿Se eliminó el aire, se excluyó la humedad, se contuvieron los vapores o se gestionó el gas inerte donde era necesario? | Tendencia de presión, comprobación de estanqueidad, estado de venteo | El vacío no es necesario de forma automática para todos los adhesivos. |
| Información | ¿Puede la planta reconstruir quién ejecutó el lote, qué versión se utilizó y cómo se gestionaron las desviaciones? | Versión de la receta, eventos, aprobaciones, informe del lote | Una pantalla de PLC sin registros conservados no constituye trazabilidad. |
| Producto terminado | ¿Preservaron la descarga, la filtración, el trasiego y el llenado el lote aceptado? | Registro del filtro, control de llenado, código de envase, estado de liberación | Una muestra correcta en el mezclador no demuestra que cada envase llenado sea conforme. |
Una revisión arbitrada publicada en 2024 clasifica las familias de adhesivos por materia prima, propiedades, inconvenientes y usos. Esa evidencia respalda un enfoque de diseño específico para cada familia en lugar de una arquitectura única para cualquier adhesivo. Consulte la evidencia sobre familias de adhesivos.
Conclusión clave: defina la línea mediante los flujos controlados y las evidencias de liberación. El listado de equipos es el resultado de esa definición, no el punto de partida.
2. Empiece con 6 variables de la receta antes de seleccionar el equipo
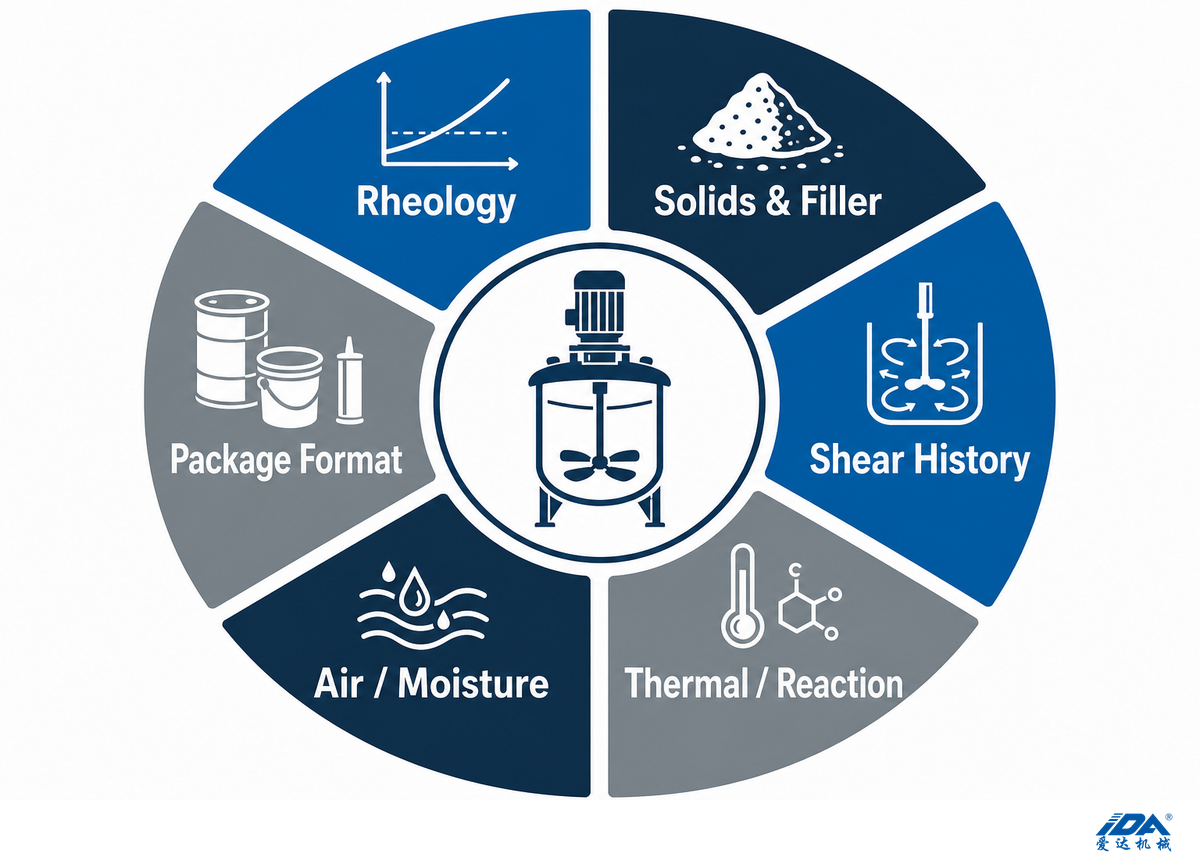
Defina seis variables de la receta como rangos antes de seleccionar los equipos: reología a lo largo del ciclo, carga de sólidos o material de aportación, historial de cizallamiento requerido, comportamiento térmico o de reacción, sensibilidad al aire o a la humedad y formato del envase final. Cada rango modifica el mecanismo, los servicios auxiliares, las juntas de estanqueidad, el sistema de control, el método de descarga y el plan de ensayos.
Para una visión general desde la perspectiva del fabricante sobre formatos de productos termofusibles, consulte Hot Melt Adhesive Manufacturer – Teng Yang. Utilice el formato final requerido para fundamentar las bases del proceso y, a continuación, valide el equipo frente a la formulación real.
La «viscosidad final» por sí sola resulta insuficiente. Un lote puede comenzar como un líquido bombeable, fluidificarse durante el calentamiento y luego espesarse bruscamente tras la incorporación del material de aportación o la reacción. En un estudio de formulación de adhesivos de soja, los cambios de aditivos redujeron la viscosidad pero también disminuyeron la resistencia al cizallamiento en húmedo, generando un punto óptimo en lugar de una relación simple de cuanto más, mejor. El hallazgo es específico de esa formulación, pero la lección de diseño es extrapolable: la facilidad de procesado y las prestaciones del producto pueden evolucionar en sentidos opuestos. Consulte el estudio de formulación acotado.
| Variable de la receta | Registrar como rango | Decisión de la línea que modifica | Pregunta de ensayo | Limitaciones / no apto para |
|---|---|---|---|---|
| Perfil de viscosidad | Inicio, pico, punto final y temperatura | Familia de agitadores, accionamiento, descarga, tuberías | ¿Se mantiene la recirculación global durante el pico? | No seleccione a partir de un único valor a temperatura ambiente. |
| Sólidos y materiales de aportación | Fracción másica, densidad, forma de partícula, caudal de adición | Alimentación, control de polvo, humectación, dispersión | ¿Puede incorporarse el polvo sin flotar ni formar grumos? | El ensayo con agua de un dosificador constituye una evidencia débil. |
| Historial de cizallamiento | Qué necesita dispersión y qué puede degradarse | Condiciones de servicio del dispersor, rascador, planetario o rotor-estator | ¿Qué punto final demuestra un cizallamiento suficiente, y no máximo? | Más rpm pueden aportar calor sin aumentar la recirculación global. |
| Calor o reacción | Temperaturas de adición, exotermia, mantenimientos, límite de enfriamiento | Camisa de calefacción o refrigeración, área de transferencia térmica, servicios auxiliares, lógica de dosificación | ¿Puede el lote más desfavorable disipar el calor con suficiente rapidez? | La temperatura del fluido térmico por sí sola no demuestra el tiempo de recuperación. |
| Aire, vapor, humedad | Tendencia a la espuma, clase de vapor, sensibilidad a la humedad | Plan de vacío, condensador, inertización, venteo y juntas de estanqueidad | ¿Qué punto final de presión o atmósfera resulta determinante? | No especifique vacío por simple costumbre. |
| Envase y SKU | Tamaño de envase, cierre, temperatura de llenado, cambios de formato | Depósito pulmón, filtración, material de aportación en línea de dosificación, codificación, facilidad de limpieza | ¿Puede la línea realizar el llenado del SKU de alta viscosidad? | Un ensayo con una sola boquilla no valida toda la gama de SKU. |
Nota de ingeniería: elabore un conjunto de parámetros de ejemplo, no una norma inventada.
A título ilustrativo, una especificación de requisitos de usuario puede incluir campos como entrada de material a 25 °C, consigna de producto a 65 °C, banda de control de ±1,5 °C, punto final de vacío absoluto de 100 mbar, mantenimiento de 12 min, barrido a 60 rpm, dispersor a 1.500 rpm y descarga a 250 kg/h. Son únicamente ejemplos. Sustituya cada valor por datos de la receta, de los ensayos, de seguridad y de la planta; las normas de maquinaria no proporcionan tolerancias de proceso para adhesivos.
Conclusión clave: solicite una envolvente de receta con rangos y condiciones de fallo. Un proveedor no puede transformar de manera responsable una denominación comercial en una especificación completa de línea.
3. Trace las 8 operaciones unitarias desde la alimentación hasta el llenado
Un diseño de proceso típico puede dividirse en ocho operaciones conectadas: recepción, dosificación, premezclado, dispersión o reacción, tratamiento térmico y atmosférico, descarga, filtración y llenado. Las unidades físicas pueden combinarse u omitirse cuando otra etapa documentada asume esas condiciones de servicio, pero cada función sigue necesitando un responsable y un ensayo de verificación.
Recibir y verificar. Identifique lotes, estado de cuarentena, temperatura, estado del envase y restricciones de almacenamiento antes de que el material llegue a la zona de preparación por lotes.
Dosificar y cargar. Controle la masa de líquidos, el caudal de polvos, la secuencia de adición y la conciliación. La capacidad de alimentación puede limitar la línea mucho antes que la potencia del mezclador.
Premezclar o disolver. Cree una fase humectante o condición portadora que permita la entrada posterior de sólidos sin bolsas secas ni exceso de polvo.
Dispersar, amasar o reaccionar. Aplique la combinación específica de la receta de recirculación global, cizallamiento local, tiempo de residencia y adición controlada.
Calentar, enfriar, desgasificar o proteger. Utilice la camisa de calefacción o refrigeración, el vacío, el condensador, el venteo o el sistema de gas inerte únicamente donde la química y la evaluación de riesgos lo exijan.
Descargar y trasegar. Desplace el lote terminado a su viscosidad real de punto final. Las líneas de alta viscosidad pueden requerir equipos de descarga hidráulica en lugar de simple gravedad.
Filtrar y amortiguar en depósito pulmón. Proteja los envases aguas abajo mientras controla la carga del filtro, el tiempo de residencia, el volumen retenido, la contaminación y las reglas de reprocesado.
Llenar, identificar y liberar. Adapte las opciones de la máquina de llenado a la viscosidad, el tamaño del envase, la temperatura de llenado, el método de precisión, el cierre, el código y la liberación de calidad.
Los productos reactivos pueden incorporar una etapa dedicada de equipos de reacción química. Las pastas con alta carga pueden combinar el mezclado y la evacuación bajo vacío en un mismo depósito antes de la descarga mediante prensa. Las formulaciones en base agua pueden añadir gestión de espuma y tratamiento de aguas de lavado. Son decisiones de diseño, no pasos universales para cualquier formulación.
Una revisión arbitrada de 2024 agrupa los adhesivos de base biológica según su materia prima, propiedades, limitaciones y aplicación. Esa amplitud explica por qué el mapa de ocho operaciones constituye una lista de comprobación de condiciones de servicio y no una ruta fija para todas las químicas. Consulte el alcance de las familias de adhesivos.
Represente conjuntamente el flujo de materiales y el de información. Para cada segmento del proceso, identifique su estado normal, estado anómalo, magnitud medida y unidad, respuesta de control, registro conservado y responsable. Esto saca a la luz lagunas de seguridad, datos y traspaso que un diagrama de flujo simplificado puede ocultar.
Si la especificación de requisitos de usuario recoge el ejemplo ilustrativo anterior de 12 min de mantenimiento de vacío y 100 mbar absolutos de punto final, vincule ambos valores a la operación de tratamiento atmosférico, su instrumento, su registro y su responsable, en lugar de dejarlos en un apartado de notas generales. Los valores siguen siendo provisionales hasta que los ensayos de la receta y la evaluación de riesgos de la planta los confirmen.
En la revisión de implantación en planta, recorra la línea de producción con los responsables de proceso, EHS, mantenimiento, control y calidad. Vincule cada trasiego, punto de muestreo, aislamiento, drenaje y vía de acceso con su operario y con el responsable de evidencias de la prueba de aceptación en fábrica. Incluya a esos responsables en el acta de la FAT. Un bloque de proceso no queda cerrado hasta que el equipo de planta puede indicar quién lo opera, limpia, aísla y verifica.
Conclusión clave: cada bloque de proceso requiere un propósito, una entrada, una salida, un punto de control y un análisis del riesgo por omisión. El equipamiento opcional es aceptable; unas condiciones de servicio sin responsable asignado, no.
4. Asocie 10 arquetipos de proceso de adhesivos a un tren de mezclado
La selección del mezclador debe responder a la evolución del comportamiento físico del material y a las condiciones de servicio dominantes del proceso, no solo a la etiqueta del producto final. La siguiente matriz sirve como filtro inicial para los arquetipos de proceso habituales. Una familia de equipos probable es una candidata a ensayo, no una elección definitiva; los rangos de formulación y la escala de producción pueden apuntar a un mecanismo distinto.
Matriz de 10 arquetipos de proceso de adhesivos
| Arquetipo | Riesgo evolutivo del proceso | Condiciones de servicio dominantes | Tren probable para ensayo | Necesidad térmica / atmosférica | Ruta de acabado | Limitaciones / pregunta de ensayo |
|---|---|---|---|---|---|---|
| Adhesivo termofusible (PSA) | La viscosidad aumenta a medida que baja la temperatura | Recirculación calefactada e incorporación suave | Candidato planetario con camisa de calefacción o refrigeración, amasadora o multieje | Calor controlado; atmósfera según receta | Trasiego y llenado calefactados | ¿Puede el punto de trasiego más frío mantenerse bombeable sin degradar el producto? |
| Poliuretano reactivo (PUR) | Sensibilidad a la humedad e historial de reacción | Reacción en circuito cerrado, mezclado y acondicionamiento | Reactor con camisa de calefacción o refrigeración y agitación adecuada | Control de humedad; vacío o inertización si se validan | Trasiego cerrado y seco | Verificar materiales de las juntas de estanqueidad, sequedad, tiempo de residencia y limpieza. |
| Silicona monocomponente | Alta viscosidad, humectación del material de aportación, aire ocluido | Recirculación global más dispersión | Ensayo en mezclador planetario doble o multieje | Vacío evaluado con frecuencia; la receta decide | Descarga por plato prensa o hidráulica | Demostrar la eliminación de zonas secas y la descarga a la viscosidad de punto final. |
| Silicona bicomponente | Contaminación A/B e integridad de la proporción | Fabricación separada de cada componente | Trenes independientes dimensionados para cada componente | Vacío y temperatura específicos para cada componente | Envases separados o interfaz de dosificación | Una línea compartida puede generar riesgos de limpieza y contaminación cruzada. |
| Epoxi con cargas | Abrasión, calor, incorporación de polvos | Humectación, dispersión y recirculación global | Candidato a mezclador de tres ejes o planetario | Condiciones de servicio de la camisa de calefacción o refrigeración y vacío según la formulación | Filtrar solo si es compatible con los materiales de aportación | Ensayar el desgaste, el aumento de temperatura y si la filtración retiene sólidos deseados. |
| Emulsión de PVA | Espuma, secuencia de adición, evacuación de calor | Agitación, disolución y adición controlada | Candidato a reactor agitado o máquina de mezclado de doble eje | Control térmico; vacío solo si está justificado | Bombear, filtrar y llenar | Confirmar el comportamiento frente a la espuma y el plan de aguas de lavado. |
| Acrílico en base agua | Espuma, contaminación, distribución de sólidos | Agitación y dispersión opcional | Depósito agitado más dispersor de alta velocidad cuando los ensayos lo respalden | Control de temperatura; estrategia de venteo | Filtrar y llenar | Las calidades o designaciones del material sensibles al cizallamiento pueden rechazar el mismo ajuste del dispersor. |
| Caucho en base solvente | Vapor, incendio, exposición laboral | Disolución en circuito cerrado y mezclado controlado | Tren de mezcladores cerrado y revisado según la jurisdicción | Controles de ventilación, eléctricos y de vapores | Trasiego cerrado y llenado compatible | No copie una línea en base agua ni presuponga una clasificación única de atmósfera peligrosa. |
| Cianoacrilato | Humedad, contaminación, materiales compatibles | Procesado limpio, controlado y de baja contaminación | Depósito dedicado compatible y trasiego cerrado | Sequedad y temperatura según receta | Llenado de precisión en envases pequeños | Validar cada material en contacto con el producto y el método de limpieza antes del escalado. |
| Pasta estructural de alta carga | Par máximo, zonas muertas, descarga | Amasado, recirculación global, desaireación | Tren planetario o de mezcladores de ejes con descarga mediante prensa | Camisa de calefacción o refrigeración y vacío si los ensayos lo requieren | Trasiego por plato prensa hacia el llenado de cartuchos o cubos | Un ensayo del mezclador en vacío sin carga no demuestra el comportamiento en húmedo. |
Registro de equivalencia entre aplicaciones y lenguaje de proceso
Las denominaciones comerciales suelen mezclar en una misma expresión un uso final, una familia de adhesivos y una característica del equipo. Traduzca ese lenguaje a condiciones de servicio del proceso antes de comparar ofertas. El siguiente registro muestra qué debe llevar a definir al comprador cada denominación; no implica que todas las aplicaciones utilicen el mismo tren de equipos.
| Lenguaje de aplicación o de oferta | Interpretación de proceso | Pregunta para la RFQ | Límite |
|---|---|---|---|
| Termofusible para cartón | Una línea de producción de adhesivos termofusibles para operaciones de envase de cartón puede conectar la preparación del adhesivo termofusible con un transportador y una máquina envasadora. «Cola caliente» es una etiqueta comercial, no una receta. | Si el caso de banda continua analizado opera a 70 ft/min, 5 oz/yd² y 5 ft de ancho, ¿se sitúa la demanda aguas arriba cerca de 730 lb/h? | Las líneas de producción de alta velocidad siguen necesitando un cálculo de demanda para el gramaje y el ancho reales. |
| PUR para carpintería y madera | El adhesivo termofusible PUR empleado en la industria de la madera añade requisitos de control de humedad, comportamiento de curado y objetivos de resistencia de unión. | ¿Qué evidencias de sequedad y tiempo de residencia protegen el rendimiento a largo plazo? | Un depósito calefactado genérico no demuestra la idoneidad para PUR reactivo. |
| Ensamblaje con epoxi | Un adhesivo epoxi basado en resina epoxi puede requerir humectación del material de aportación, control de la reacción y descarga controlada para el ensamblaje de productos. | ¿Qué ajustes de receta adaptan los productos para cumplir los requisitos de resistencia a la intemperie y de rendimiento, y cómo se someterán a ensayo? | El proveedor del equipamiento no debe formular declaraciones sobre las prestaciones finales del producto. |
| Recubrimiento sensible a la presión | Un producto sensible a la presión para transformación en automoción, textil o plásticos modifica el contacto con el sustrato, la demanda de recubrimiento y las propiedades adhesivas que el control de calidad debe conservar. | ¿Qué ventana reológica y de gramaje de recubrimiento debe preservar el proceso? | Un único ensayo de recubrimiento no puede cualificar todos los sustratos. |
| Cartera multi-SKU | Los distintos productos adhesivos pueden situar el tipo de producto, la secuencia específica de fabricación y el cambio de formato por delante de la capacidad nominal. | ¿Qué opciones de adhesivos comparten un tren limpiable y cuáles exigen segregación? | El nombre de una familia química no establece el criterio de aceptación frente a la contaminación cruzada. |
| Dosificación automatizada | Una declaración de funcionamiento totalmente automático suele combinar dosificación automática por lotes, equipos de línea enclavados y recuperación ante excepciones. | ¿Qué fallos detienen el lote y qué registros demuestran el rendimiento de producción sin ocultar el reprocesado? | La automatización no puede corregir una definición deficiente del material o de la receta. |
| Línea de pastas y cartuchos | Los equipos de producción de alta viscosidad pueden combinar equipos de mezclado con un mezclador de tres ejes, elevación hidráulica y presión de extrusión controlada. | ¿Qué ensayo representativo demuestra la recirculación global, la desaireación, la descarga y la alimentación a los envases? | El movimiento sin carga no constituye una prueba a la viscosidad de punto final. |
| Planta de lotes reactivos | Un reactor incorpora condiciones de servicio de calentamiento y enfriamiento en la secuencia de la receta. | ¿Qué parámetros de proceso controlan la adición, la exotermia, el mantenimiento y el enfriamiento? | Los ajustes de la camisa de calefacción o refrigeración por sí solos no definen la temperatura del producto. |
| Liberación y registros | El control de calidad debe vincular la identidad de los materiales, los eventos del lote, los resultados de los ensayos y los códigos de los envases con el proceso de producción de adhesivos. | ¿Puede trazarse un envase liberado hasta los lotes reales, la versión de la receta y las desviaciones registradas? | Una receta guardada no constituye un registro de lote completo. |
| Suministro llave en mano | Las ofertas para líneas de producción llave en mano o proyectos integrales pueden abarcar la fabricación de equipos, la selección técnica de maquinaria, el soporte técnico y la puesta en marcha. | ¿Qué evidencias bajo responsabilidad del proveedor demuestran una producción con el rendimiento esperado dentro de los límites acordados de la receta? | El término «llave en mano» carece de un límite útil hasta que se enumeran las interfaces y las exclusiones. |
| Limpieza y acabado | El lavado de recipientes, la filtración, el llenado y demás tareas de acabado forman parte del alcance, incluidas las interfaces de envasado. | ¿Quién asume la aceptación de residuos, la gestión de efluentes, las comprobaciones de llenado y el tiempo de cambio de producto? | Una oferta limitada al mezclador puede dejar estas condiciones de servicio sin presupuestar. |
| Descripción general de la línea | Los procesos de fabricación solo resultan verificables mediante ensayo cuando las soluciones y los sistemas adhesivos se desglosan en operaciones. Pregunte si la línea propuesta es adecuada para la envolvente de producción, de qué consta la línea y qué equipo se emplea para el mezclado en cada etapa. | ¿Puede vincularse cada una de las condiciones de servicio del proceso con un responsable, un método de ensayo y una condición de parada? | Un texto comercial genérico no sustituye a un límite de flujo de proceso. |
“Un alto cizallamiento en el álabe no indica necesariamente que todo el volumen del lote esté circulando.”
Síntesis técnica extraída de un debate anónimo revisado sobre mezclado de adhesivos; se emplea como alerta de modo de fallo, no como regla universal de mezcladores.
En el debate técnico revisado, la sílice ligera parecía mezclarse únicamente alrededor de un impulsor de alto cizallamiento. Las respuestas se centraron en el caudal de alimentación, los deflectores, la recirculación global por barrido lento, el uso de múltiples impulsores y las configuraciones de doble eje. Dado que el testimonio es anónimo, no puede respaldar una garantía de funcionamiento. Sin embargo, identifica una observación de ensayo muy útil: vigile todo el depósito, no solo el vórtice.
Conclusión clave: preseleccione por reología, condiciones de servicio dominantes, atmósfera y descarga. La cuestión decisiva es el ensayo con material representativo capaz de descartar al equipo candidato.
5. Controle el calor, el vacío, la atmósfera y los registros de lote
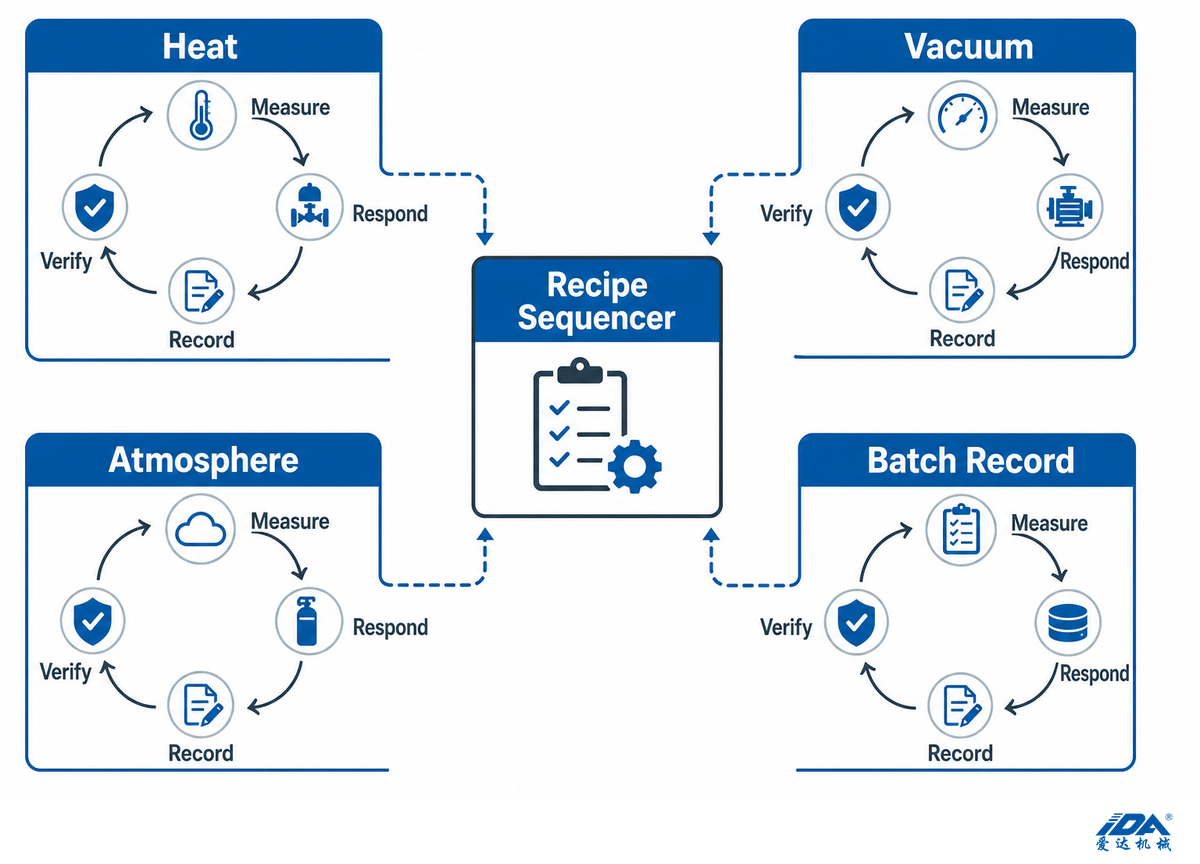
Una estrategia de control sólida especifica qué se mide, dónde se mide, la alarma o respuesta, qué se registra y cómo se verifica la señal. Asimismo, separa los controles de la receta de los requisitos legales y de seguridad. Una tendencia de temperatura, por ejemplo, solo resulta útil cuando la ubicación de la sonda y la respuesta se corresponden con el riesgo del proceso.
| Variable de control | Medición | Alarma o respuesta | Registro | Verificación | Limitaciones / límite de fallo |
|---|---|---|---|---|---|
| Identidad del material | ID de lote o de contenedor | Bloquear material incorrecto o no liberado | Lote y masa reales | Ensayo de provocación y conciliación | La lectura correcta del código de barras no demuestra el contenido sin una gobernanza de materiales. |
| Secuencia de adición | Estado de la etapa y estado del dosificador | Impedir o retener una carga fuera de orden | Tiempo, cantidad, acción del operario | Ensayo simulado de paso erróneo | El control de secuencia no puede corregir una receta deficiente. |
| Temperatura del producto | Sonda representativa en el producto | Mantener, ralentizar la alimentación, enfriar o detener | Tendencia y desviaciones térmicas | Comparación calibrada y ensayo de respuesta | La temperatura de entrada de la camisa de calefacción o refrigeración puede ocultar un punto caliente interno. |
| Vacío o presión | Presión del depósito en un punto definido | Comprobación de fugas, mantenimiento, venteo o aborto | Tendencia de punto final y mantenimiento | Método de tasa de fuga o caída de presión | La placa de características de una bomba no demuestra el comportamiento en el depósito. |
| Condiciones de servicio del mezclador | Velocidad, par, corriente o carga | Responder ante sobrecarga o regla de punto final | Perfil por etapa de la receta | Ensayo representativo en húmedo | El mismo valor de rpm a dos escalas distintas no equivale al mismo mezclado. |
| Descarga | Presión, caudal, tiempo o masa restante | Detener ante obstrucción o demora anómala | Tiempo de trasiego y rendimiento | Demostración a la viscosidad más desfavorable | La puesta en marcha con agua caliente no representa la descarga de una pasta. |
| Llenado | Control ponderal o confirmación volumétrica | Rechazar, ajustar o detener | Resultados de muestras y rechazos | Ensayo con envase aprobado y producto | Un ensayo con 20 L de agua no valida el llenado de 20 L de adhesivo de alta viscosidad. |
| Estado del lote | Estado electrónico o manual controlado | Impedir el llenado antes de la liberación | Revisión, desviación, aprobación | Ensayo de permisos de acceso y pista de auditoría | Una receta guardada no constituye un registro de lote completo. |
La evidencia normativa vigente también desaconseja copiar listas genéricas de seguridad. Una nota técnica de preguntas frecuentes de la NFPA de julio de 2026 señala que la aplicabilidad de la norma NFPA 30 depende del líquido, la cantidad, la ocupación y el uso. El cumplimiento recae en la autoridad competente con jurisdicción y la normativa local puede ser más estricta. Lea la guía de aplicabilidad de la NFPA.
Para el equipo eléctrico de las máquinas, el sistema IECEE recoge la norma IEC 60204-1:2016 y las diferencias nacionales o de grupo. Los compradores deben especificar en la RFQ el destino, las características del suministro eléctrico, la vía de evaluación de la conformidad y las desviaciones locales, en lugar de indicar «conforme a IEC» sin definir el alcance. Consulte el registro oficial de IEC/IECEE.
Registro de aplicabilidad de 10 normas de referencia
Utilice este registro para solicitar una decisión de aplicabilidad al responsable correspondiente. Verifique la edición vigente, la adopción local y los requisitos del lugar de destino al congelar el diseño. Ninguna fila proporciona una temperatura de receta, velocidad de mezclador, función de seguridad ni límite de liberación de producto universales.
| Referencia | Decisión que puede orientar | Evidencia que debe solicitarse | Límite |
|---|---|---|---|
| Guía de aplicabilidad de NFPA 30 | Alcance en Estados Unidos para líquidos inflamables o combustibles | Clasificación del líquido, cantidad, ocupación, uso y resolución de la autoridad competente con jurisdicción | La aplicabilidad y su exigencia dependen del emplazamiento y de la adopción normativa local. |
| IEC 60204-1:2016 | Equipo eléctrico de las máquinas | Bases de suministro en destino, desviaciones, esquemas eléctricos, medidas de protección y actas de ensayo | Una declaración genérica de «conformidad con IEC» no identifica la edición adoptada ni las diferencias nacionales. |
| ISO 12100:2010 | Evaluación de riesgos y reducción de riesgos de la maquinaria durante el diseño | Identificación de peligros, evaluación de riesgos, medidas de reducción, verificación y registros de riesgo residual | La norma proporciona una metodología; no realiza por sí misma la evaluación de riesgos del proyecto. |
| ISO 13849-1:2023 | Diseño e integración de partes de los sistemas de mando relativas a la seguridad | Lista de funciones de seguridad, base del nivel de prestaciones requerido, arquitectura, vía de validación y alcance del software | No prescribe qué funciones de seguridad ni qué niveles de prestaciones requeridos se aplican a esta línea. |
| OSHA 29 CFR 1910.1200 | Comunicación de peligros en Estados Unidos para productos químicos en el lugar de trabajo | Clasificación de peligros, etiquetas, fichas de datos de seguridad, programa escrito e interfaces de formación | Confirme la aplicabilidad al empleador y al material; no es una especificación de control de procesos. |
| OSHA 29 CFR 1910.147 | Control de energías peligrosas durante las tareas de intervención y mantenimiento | Registro de fuentes de energía, puntos de aislamiento, capacidad de bloqueo, procedimientos, formación y titularidad de las inspecciones | No sustituye a la evaluación de riesgos de la máquina ni define la operación normal de la receta. |
| ASTM D1084-16(2021) | Métodos de viscosidad para adhesivos de flujo libre con comportamiento newtoniano o cuasinewtoniano | Método designado, husillo o copa, temperatura, historial de la muestra, tiempos y rango de aceptación | El alcance publicado excluye materiales tixotrópicos y plásticos cuyo resultado dependa del historial de cizallamiento. |
| ASTM D2556 | Viscosidad aparente de adhesivos dependientes de la velocidad de cizallamiento | Geometría del viscosímetro, programa de rotación, temperatura, intervalos de tiempo y base del informe | Aplicar únicamente cuando la formulación y el método acordado se ajusten al alcance de la norma. |
| ASTM D1002 | Ensayo comparativo de cizallamiento por solape simple para uniones adhesivas metal-metal | Sustratos, preparación, curado, ambiente, geometría de la probeta de ensayo, condiciones de prueba y criterio de aceptación | Un resultado de cizallamiento aparente en probeta pequeña no constituye una tensión admisible de diseño para una unión distinta. |
| ASTM D903 | Características comparativas de pelado o desprendimiento de uniones adhesivas | Probeta de ensayo, pretratamiento, temperatura, velocidad de máquina, geometría de pelado y criterio de aceptación | Aplicar solo cuando el producto y la geometría de la unión hagan pertinente la evidencia de pelado. |
Devuelva el registro con una de cuatro disposiciones para cada fila: aplicable, no aplicable, sustituida por un requisito local o pendiente de resolución de la autoridad competente. Cada fila aplicable requiere un responsable y un entregable dentro de la RFQ o del dossier de evidencias de puesta en marcha.
Conclusión clave: las descripciones funcionales de control requieren mediciones, respuestas, registros y verificación. Las normas definen los límites; la receta y el análisis de riesgos definen los valores del proceso.
6. Por qué las químicas de bajas emisiones y la automatización elevan la exigencia de control
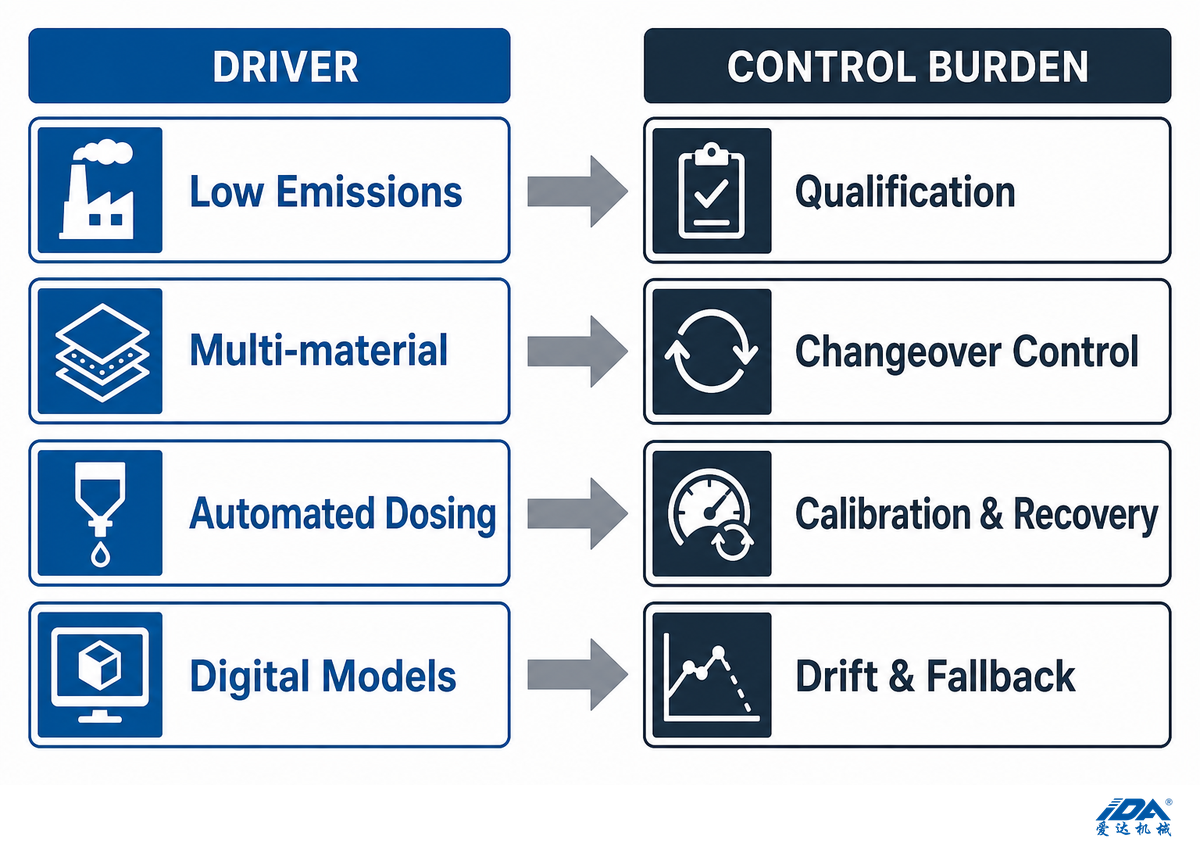
Las formulaciones de bajas emisiones, la mayor variedad de sustratos, los cambios de formato más rápidos y una automatización más profunda pueden reducir un riesgo mientras generan otro. En una especificación de 2026, la respuesta práctica consiste en mejores controles de receta, alimentación sincronizada, evidencias de limpieza, asignación de responsables ante derivas y planificación de la cualificación, y no en una promesa sin respaldo de que una mayor automatización resulta automáticamente más segura o de mayor rendimiento.
| Factor impulsor 2025-2026 | Implicación para la línea | Evidencia que solicitar en la RFQ | Limitaciones / límite de decisión |
|---|---|---|---|
| Química de menores emisiones | Nuevo comportamiento de materia prima, temperatura, humectación, limpieza y cualificación | Revisión de compatibilidad de materiales y plan de ensayos representativos | Una declaración de menor huella ambiental no demuestra la intercambiabilidad del proceso. |
| Unión multimaterial | Más SKU y ventanas de formulación más estrechas | Segregación de recetas, matriz de cambio de producto, demostración de trazabilidad | Un SKU validado con éxito no libera automáticamente toda la familia de productos. |
| Dosificación automatizada multicomponente | Mayor exigencia de sincronización, gestión de excepciones y calibración | Permisivos de alimentación, lógica de recuperación, responsable de calibración | Más dispositivos automatizados generan más modos de fallo coordinados. |
| Modelos digitales de proceso | Necesidad de detección de derivas, recalibración y modo manual de respaldo | Límites del modelo, responsable de alarma, procedimiento de respaldo, control de cambios | Un modelo fijo no adaptativo puede pasar por alto derivas de proceso bruscas o graduales. |
El artículo sectorial de ChemQuest de 2025 identifica la química de bajas emisiones, la unión multimaterial y la automatización o el control digital como factores de desarrollo interconectados. Consulte el análisis sectorial. Una iniciativa independiente de Henkel-Dow de 2025 en adhesivos termofusibles resulta útil como ejemplo de cualificación de materiales, pero el objetivo de huella ambiental comunicado por la empresa no debe extrapolarse a otra química ni a otra planta.
Un estudio arbitrado sobre control de procesos publicado en 2026 advierte de que los modelos fijos no adaptativos pueden no detectar derivas bruscas o graduales. Apunta hacia una detección explícita, recalibración y un modo manual de respaldo controlado. Consulte el estudio sobre deriva de procesos. Un proyecto que se especifique en 2026 debe incorporar estas responsabilidades en el alcance de control antes de la aceptación en planta.
Conclusión clave: las nuevas químicas y el control digital incrementan la necesidad de cualificación y de gobernanza de fallos. No eliminan la incertidumbre del proceso.
7. Dimensione la capacidad con la ecuación de producción de 5 factores
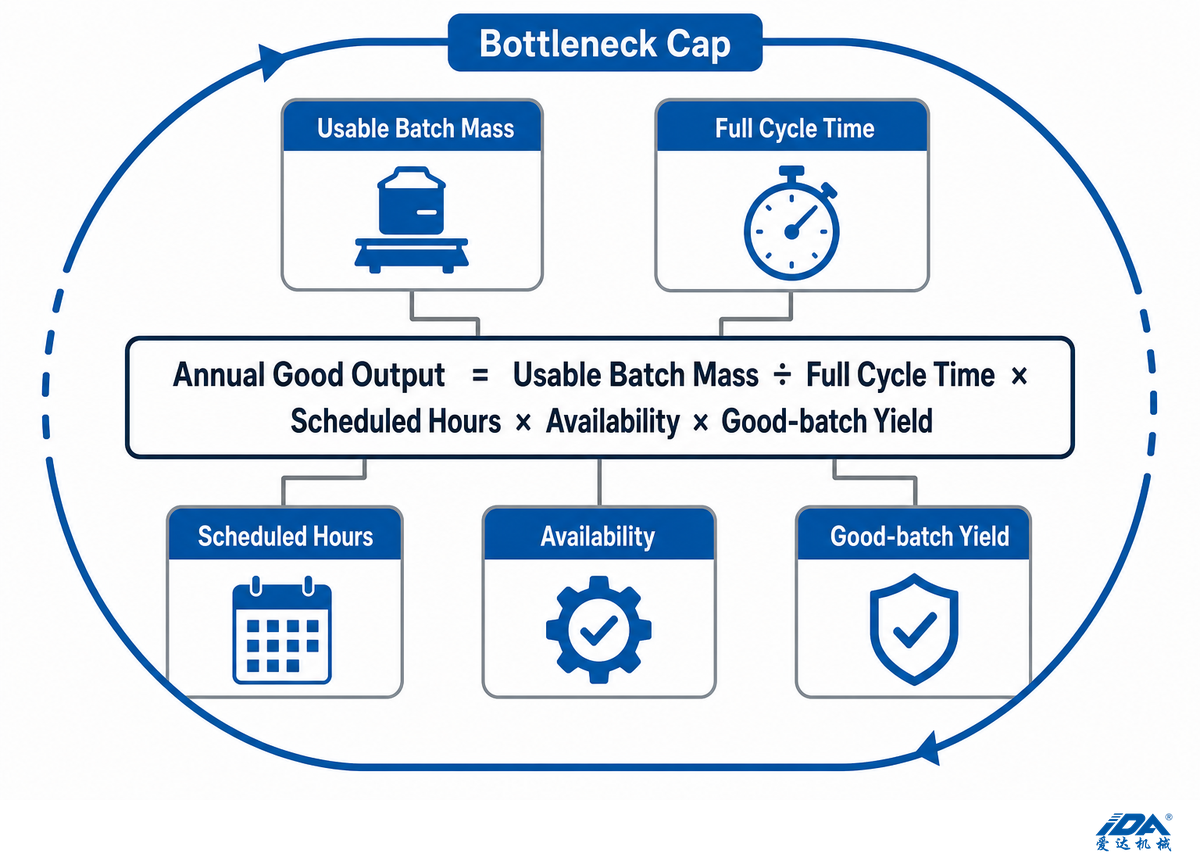
La capacidad anual de adhesivos es el resultado de un escenario, no la cifra nominal de un depósito. Calcule la masa útil del lote dividida por el tiempo de ciclo completo y multiplíquela después por las horas operativas programadas, la disponibilidad prevista y el rendimiento de lotes conformes. Limite el resultado a la capacidad de alimentación, evacuación de calor, descarga, filtración, llenado, limpieza o cualquier otra operación limitante.
Hoja de cálculo de capacidad de 5 factores
Ecuación de planificación: producción anual conforme = (masa útil del lote ÷ tiempo de ciclo completo) × horas operativas programadas × disponibilidad × rendimiento de lotes conformes. Incluya un margen hipotético de 30 min para limpieza dentro del tiempo de ciclo completo, no fuera del cálculo.
| Factor | Definición | Dato base hipotético | Evidencia necesaria | Limitaciones |
|---|---|---|---|---|
| Masa útil del lote | Producción liberada tras descontar el talón residual y las mermas previstas | 1.200 kg/lote | Balance de masa y ensayo de descarga | El volumen nominal del depósito no equivale a la masa útil. |
| Tiempo de ciclo completo | Desde la carga hasta la descarga lista para liberación y el cambio de formato | 4,5 h/lote | Estudio de tiempos por familia de recetas | El tiempo de mezclado por sí solo excluye pérdidas importantes. |
| Tiempo programado | Horas operativas planificadas con personal asignado | 4.000 h/año | Calendario de turnos y de mantenimiento | Las horas naturales de calendario no son horas efectivas de producción. |
| Disponibilidad | Proporción del tiempo programado realmente disponible | 82 % | Modelo de cambios de formato, averías y mantenimiento | No copie un valor de referencia sin datos reales de planta. |
| Rendimiento de lotes conformes | Masa liberada dividida por la masa producida | 97 % | Historial de calidad y de reprocesado | El rendimiento a la primera y el rendimiento final son distintos. |
Ejemplo práctico: 1.200 kg ÷ 4,5 h = 266,7 kg/h. Multiplicar 266,7 kg/h por 4.000 h/año, 82 % de disponibilidad y 97 % de rendimiento arroja unos 848.000 kg/año, u 848 t/año. Todos los datos de partida son hipotéticos, por lo que el resultado ilustra el método de cálculo y no constituye una promesa de prestaciones de los equipos IDA.
Para analizar la sensibilidad, repita ese cálculo hipotético con 1.000 kg/lote y 1.400 kg/lote, y después con 4,0 h/lote y 5,0 h/lote manteniendo la disponibilidad en el 80 % y el rendimiento de lotes conformes en el 85 %. Se trata de parámetros de prueba de estrés, no de datos de rendimiento de IDA.
| Escenario | Masa útil | Ciclo | Horario | Disponibilidad | Rendimiento | Producción conforme calculada | Qué podría seguir limitándola |
|---|---|---|---|---|---|---|---|
| Restringido | 1.200 kg | 5,5 h | 4.000 h/año | 75 % | 95 % | Unas 622 t/año | Enfriamiento lento, descarga o limpieza |
| Base | 1.200 kg | 4,5 h | 4.000 h/año | 82 % | 97 % | Unas 848 t/año | Alimentación, filtración o disponibilidad de material de aportación y dosificadora |
| Recuperación | 1.200 kg | 4,0 h | 4.000 h/año | 88 % | 98 % | Unas 1.035 t/año | Requiere evidencias para cada parámetro mejorado |
Un análisis elaborado por un fabricante en 2022 parte de una velocidad de banda de 70 ft/min, un gramaje de recubrimiento de 5 oz/yd² y un ancho de 5 ft, lo que equivale aproximadamente a una demanda de adhesivo de 730 lb/h. El caso emplea después dos mezcladores escalonados de 1.600 lb, un depósito pulmón de 4.000 lb, un ciclo de lote de 4 h y 11 líneas de alimentación para respaldar unos 800 lb/h en esa disposición. Es una lógica útil orientada por la demanda, no una proporción universal de diseño. Examine el caso práctico en línea.
Un modelo arbitrado de bioadhesivos de 2024 utiliza una base declarada de 30 toneladas métricas por lote y concluye que el vapor es el principal contribuyente modelizado de gases de efecto invernadero. Esos valores pertenecen a dicha planta modelizada. La lección extrapolable consiste en explicitar la base del lote, el ciclo y los servicios auxiliares en lugar de ocultarlos tras una cifra anual de capacidad. Consulte el estudio de la planta modelizada.
Mapa de cuellos de botella ocultos
Contraste la ecuación de capacidad frente a al menos cinco zonas de cuello de botella: capacidad de alimentación, recirculación global del lote, recuperación térmica, descarga y acabado. Añada la limpieza, la liberación de laboratorio, la cobertura de operarios y la recuperación de servicios auxiliares cuando proceda. La zona limitante puede cambiar según el SKU; una emulsión de baja viscosidad y una pasta estructural con cargas pueden invertir el cuello de botella de una misma línea.
Conclusión clave: publique un rango de capacidad con sus supuestos y evidencias de cuellos de botella. Descarte cualquier cifra anual única que no pueda reconstruirse a partir de los datos de lote y operación.
8. Utilice la matriz de adecuación receta-línea de 9 compuertas
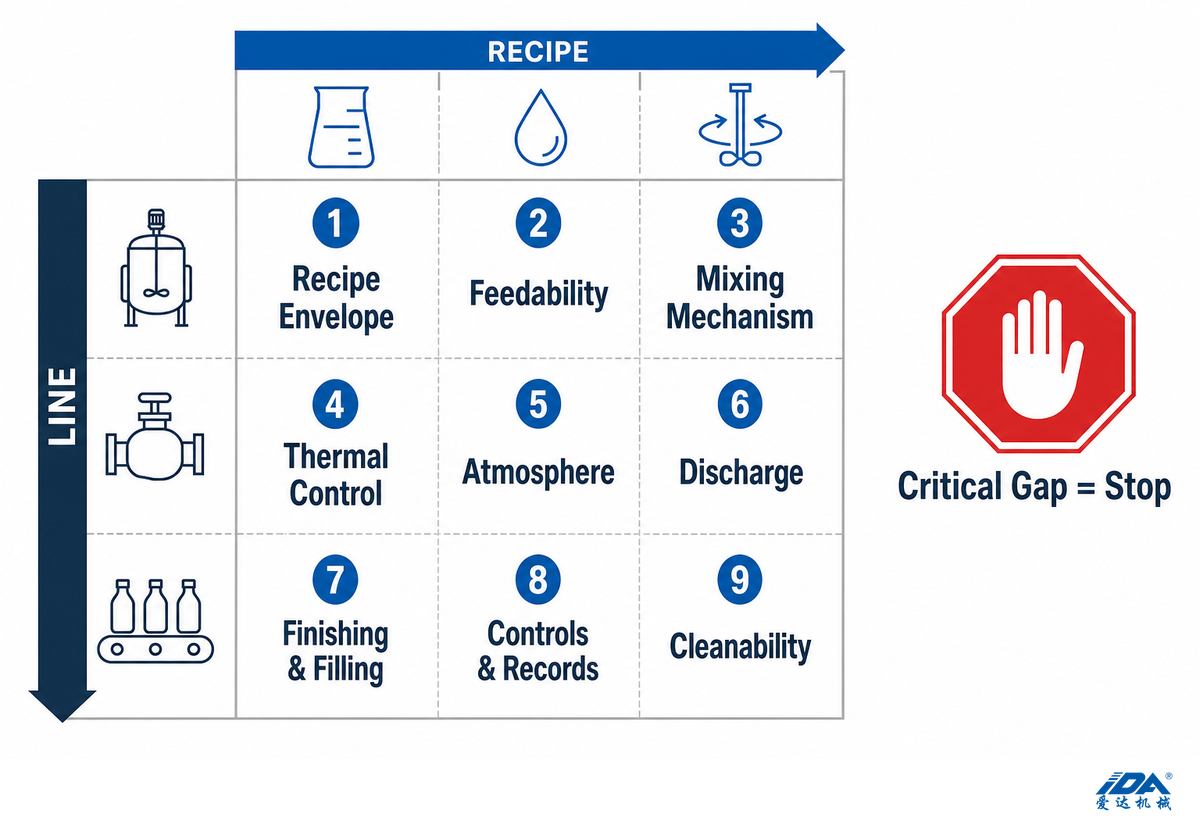
Nuestra matriz de adecuación receta-línea de 9 compuertas convierte una oferta en una revisión de evidencias. Un concepto solo avanza cuando cada compuerta cuenta con un dato de entrada del comprador, una respuesta del proveedor, un elemento de prueba verificable y una condición de parada. Este método evita puntuaciones ponderadas arbitrarias: una sola compuerta crítica sin resolver puede importar más que ocho características atractivas.
Utilice la matriz de adecuación junto con un proceso formal de evaluación de riesgos de maquinaria, nunca como sustituto de este. La norma ISO 12100:2010 especifica la terminología básica, los principios y una metodología para la evaluación y reducción de riesgos en máquinas, pero no selecciona un proceso de adhesivos ni certifica un proyecto. Consulte el alcance oficial de ISO.
| Compuerta | Entrada del comprador | El proveedor debe demostrar | Condición de parada | Limitaciones / no apto para |
|---|---|---|---|---|
| 1. Envolvente de la receta | Rangos de viscosidad, sólidos, cizallamiento, calor y atmósfera | Ventana operativa definida y exclusiones | El concepto depende de una suposición de formulación no declarada | El nombre de un producto no basta para superar esta compuerta. |
| 2. Capacidad de alimentación | Formato de materia prima, densidad aparente, caudal de adición | Ensayo de dosificación o carga y concepto de contención | El comportamiento del polvo se representa únicamente con agua | La precisión de catálogo del proveedor depende del material. |
| 3. Mecanismo de mezclado | Condiciones de servicio de recirculación global y dispersión | Ensayo representativo en húmedo, tendencia de carga, plan de muestreo | La selección se basa únicamente en rpm o kW | Utilice una guía de selección de equipos como filtro preliminar, no como evidencia definitiva. |
| 4. Control térmico | Objetivos de calentamiento, exotermia, mantenimiento y enfriamiento | Base de transferencia térmica, datos de servicios auxiliares, respuesta de control | La temperatura del producto se deduce de los ajustes de la camisa de calefacción o refrigeración | El cambio de escala modifica el área de transferencia térmica por unidad de volumen. |
| 5. Atmósfera | Espuma, vapor, oxígeno, humedad, punto final de vacío | Base de presión, línea de venteo, alcance del condensador o inertización | Se presuponen sin validar las condiciones de servicio de vacío o zona clasificada | La jurisdicción y la química determinan la aplicabilidad. |
| 6. Descarga | Reología de punto final, talón residual, distancia de trasiego | Método y tiempo de descarga en la condición más desfavorable | La elección por gravedad o bombeo carece de evidencia con material | Los ensayos en vacío sin producto no demuestran el trasiego de alta viscosidad. |
| 7. Acabado y llenado | Necesidad de filtración, envases, temperatura de llenado, método de precisión | Ensayo compatible y plan de cambio de formato | La filtración o el llenado alteran el producto aceptado | El grado de filtración no es un ajuste universal de calidad. |
| 8. Control y registros | Recetas, perfiles de usuario, alarmas, datos, interfaces | Matriz causa-efecto, muestra de registro, recuperación ante fallos | El modo manual de respaldo o la titularidad de los datos no están definidos | La automatización no puede eliminar la incertidumbre del proceso. |
| 9. Facilidad de limpieza y cambio de formato | Matriz de SKU, residuos, solventes o agua, gestión de residuos | Accesibilidad, drenabilidad, secuencia, evidencias de inspección | Faltan el tiempo de limpieza, el criterio de aceptación o la ruta de residuos | «Fácil de limpiar» no es un criterio de aceptación. |
Utilice la matriz dos veces. Durante la selección conceptual, señale las incógnitas y asigne ensayos. Antes de emitir el pedido de compra, convierta los puntos validados en documentos contractuales: requisitos de usuario, descripción del proceso, hojas de datos de equipos, matriz causa-efecto, protocolos de prueba y registro de interfaces. Una casilla se aprueba porque existe evidencia, no porque en una reunión se acordara que «debería ir bien».
Cuándo no conviene comprar todavía una línea llave en mano
Posponga la congelación del diseño cuando la formulación siga cambiando, se desconozca la viscosidad máxima, un material reactivo o volátil carezca de una base de manipulación revisada, la vía de conformidad en destino no esté decidida, no pueda ensayarse producto representativo o el comprador no pueda definir un método de aceptación. Una planta piloto, la congelación de la receta o un estudio de ingeniería acotado pueden ser el siguiente paso más económico.
Conclusión clave: la matriz de adecuación es un sistema de decisión de avance o parada. Hace visible el riesgo pendiente antes de que el precio y el plazo de entrega prometido dominen la decisión.
9. Especifique el dossier de evidencias de puesta en marcha de 12 puntos
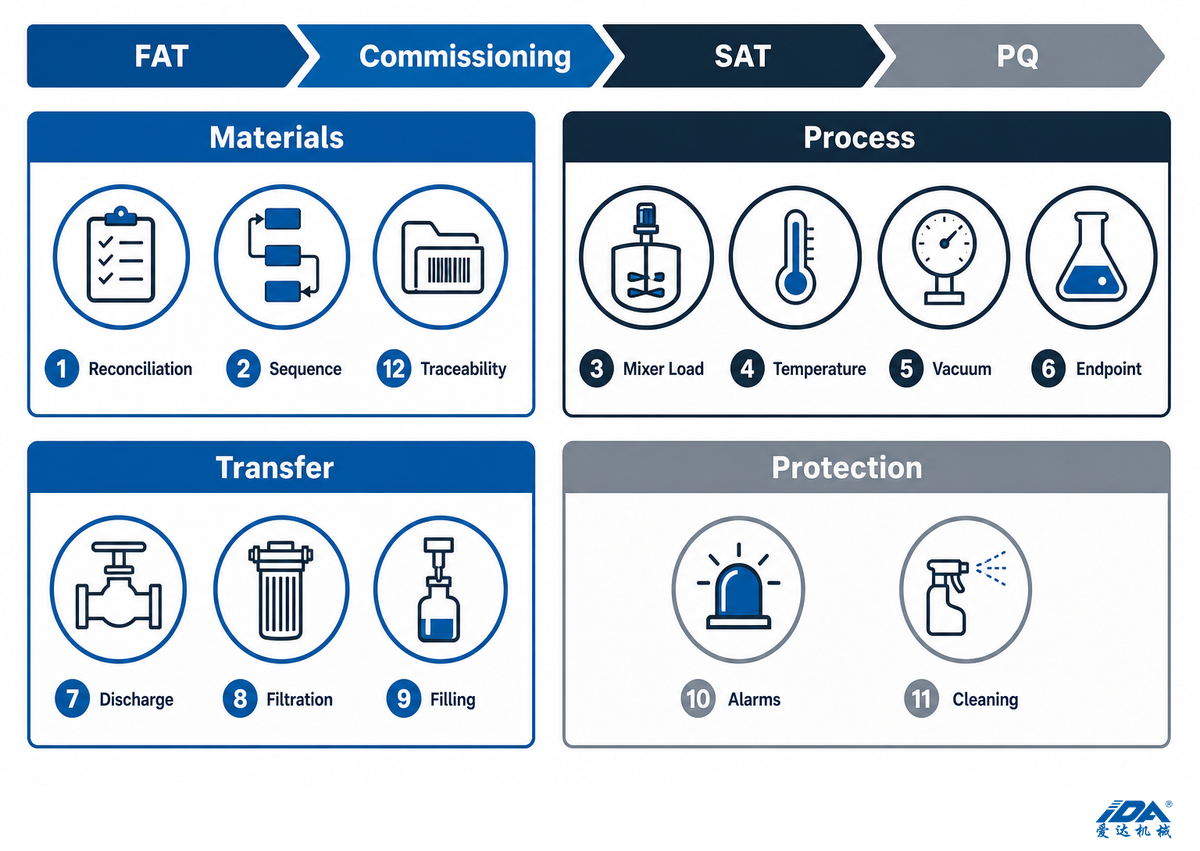
Un dossier de evidencias de puesta en marcha separa las pruebas de aceptación en fábrica en las instalaciones del proveedor (FAT), la instalación y puesta en marcha en planta, las pruebas de aceptación en planta (SAT) y la cualificación del proceso específica de la receta. Cada punto indica el método de ensayo, la fuente de aceptación, el archivo de evidencia y el responsable. Esa separación evita que una prueba funcional en seco se tome como demostración de capacidad, calidad del producto, limpieza o rendimiento de los servicios auxiliares de la planta.
Las directrices de automatización de 2025 vinculadas a CSIA sitúan la FAT en las instalaciones del integrador, cuya firma autoriza el envío, y tratan después la instalación y puesta en marcha, la SAT, la formación y el soporte como etapas diferenciadas. La SAT sigue protocolos acordados para verificar el funcionamiento instalado y la integración. Consulte la guía de etapas FAT y SAT.
Dossier de evidencias de puesta en marcha de 12 puntos
| Punto de evidencia | Nivel principal | Método | Fuente de aceptación | Archivo de evidencia | Responsable | Limitaciones |
|---|---|---|---|---|---|---|
| 1. Conciliación de materiales | FAT + PQ | Verificación de ID, masas y bloqueo ante material erróneo | URS y receta | Informe de carga y conciliación | Calidad del comprador | Un simulante valida la lógica, no el comportamiento del producto. |
| 2. Control de secuencia | FAT | Pasos normales, omitidos y fuera de orden | Secuencia aprobada | Registro de eventos y excepciones | Responsable de control | Un simple recorrido visual por las pantallas resulta insuficiente. |
| 3. Velocidad o carga del mezclador | FAT + PQ | Consigna, retorno de señal, tendencia, carga en húmedo | Ventana de proceso obtenida en ensayos | Registro de tendencia y calibración | Ingeniero de procesos | El giro en seco no demuestra las condiciones de servicio en húmedo. |
| 4. Control de temperatura | FAT + SAT + PQ | Comprobación de sonda, calentamiento, mantenimiento, enfriamiento, alarma | URS más rango de la receta | Tendencia de temperatura | Procesos y servicios auxiliares | La capacidad de los servicios auxiliares de la planta influye en el resultado. |
| 5. Vacío o presión | FAT + SAT + PQ | Prueba de estanqueidad, punto final, mantenimiento, venteo seguro | Análisis de riesgos y receta | Tendencia de presión y acta de estanqueidad | Responsable mecánico | La presión con el depósito vacío no demuestra la desaireación. |
| 6. Punto final del mezclado | PQ | Muestreo acordado y ensayo del producto | Especificación aprobada del producto | Resultado de laboratorio vinculado al lote | Calidad del comprador | El método de punto final debe ser representativo del depósito completo. |
| 7. Rendimiento de descarga | SAT + PQ | Trasiego a la viscosidad más desfavorable, talón residual, tiempo | URS y modelo de capacidad | Balance de masa y estudio de tiempos | Responsable de producción | Un simulante templado puede sobrestimar las prestaciones reales. |
| 8. Filtración | PQ | Presión, carga del filtro, efecto en el producto, regla de cambio | Plan de calidad y de proceso | Registro de filtración del lote | Calidad y producción | Un filtro más fino puede retener sólidos previstos en la formulación. |
| 9. Precisión de llenado | FAT + SAT + PQ | Envase aprobado, tamaño de muestra, prueba de provocación de rechazo | Contrato y revisión de metrología legal | Estudio de llenado y rechazos | Responsable de envasado | La precisión con agua puede no trasladarse al adhesivo. |
| 10. Alarmas y enclavamientos | FAT + SAT | Prueba de matriz causa-efecto, rearme, recuperación | Evaluación de riesgos y matriz C&E | Protocolo de pruebas firmado | Control y EHS | Las pruebas puenteadas deben permanecer como puntos pendientes. |
| 11. Limpieza y cambio de formato | SAT + PQ | Secuencia cronometrada, inspección, criterio de residuo | Matriz de SKU y plan de calidad | Informe de limpieza | Producción y calidad | La limpieza visual puede no demostrar el control del arrastre entre lotes. |
| 12. Trazabilidad del lote | FAT + SAT + PQ | Reconstruir un lote completo desde la materia prima hasta el envase | Requisitos de datos y de calidad | Dossier completo del lote | Sistemas de calidad | Un historiador de datos sin contexto de versión resulta incompleto. |
Escriba valores numéricos únicamente cuando su fuente de autoridad esté clara. Un protocolo hipotético puede muestrear una tendencia de temperatura cada 1 s, exigir un ensayo de recuperación de 30 min, demostrar tres lotes consecutivos, verificar envases de 20 L y medir la limpieza en 45 min. Esos valores no son recomendaciones; deben sustituirse por lo establecido en la URS aprobada, la receta, la evaluación de riesgos, la legislación y el contrato.
Ejemplo de hoja de ensayo hipotética: registrar una carga de polvo de 10 kg/min con una densidad aparente de 0,72 kg/L durante 18 min; calentar el producto a 75 °C dentro de una banda de proyecto de ±2 °C; enfriar hasta 40 °C en 25 min; alcanzar 80 mbar absolutos para un mantenimiento de 10 min; registrar la tendencia de un barrido a 55 rpm y de un dispersor a 1.200 rpm; a continuación, demostrar una descarga de 300 kg/h hacia envases de 18 kg con una verificación acordada de ±0,3 % y completar la limpieza definida en 50 min.
Los contratos también deben especificar quién suministra el material, qué cantidad se necesita, si los residuos pueden expedirse o tratarse en planta, qué ocurre cuando una prueba resulta inválida, quién aprueba una desviación y qué puntos abiertos bloquean el envío o la aceptación. La titularidad de las evidencias forma parte del alcance del equipamiento.
Conclusión clave: la FAT verifica el sistema construido antes del envío; la SAT verifica el sistema instalado; la cualificación del proceso verifica la receta definida por el comprador y las evidencias del producto. Mantenga visibles los tres niveles.
10. Elabore una RFQ que deje al descubierto las lagunas de alcance
Las RFQ eficaces para líneas de adhesivos entregan a los proveedores los mismos datos de partida acotados y solicitan la misma estructura de evidencias. Deben especificar rangos de receta, materiales, escenarios de capacidad, envases, servicios auxiliares, emplazamiento, supuestos de comunicación de peligros y evaluación de la conformidad, limpieza, automatización, niveles de aceptación, documentación, formación, asistencia posventa y exclusiones. Un alcance comparable importa más que un formato de oferta idéntico.
1. Envolvente de la recetaEl comprador aporta los rangos; el proveedor enumera supuestos y exclusiones.
2. Registro de materias primasFormato, densidad, envase, caudal de adición, almacenamiento, compatibilidad.
3. Escenarios de capacidadMasa del lote, ciclo completo, horas, disponibilidad, rendimiento, cuellos de botella.
4. Matriz de productos y SKUMayor viscosidad, campaña más corta, envases, cierres, cambios de formato.
5. Límite del flujo de procesoEquipos incluidos, opcionales, aportados por el comprador e interfaces futuras.
6. Servicios auxiliares y emplazamientoSuministro eléctrico, fluidos térmicos, refrigeración, aire comprimido, vacío, espacio.
7. Materiales de construcciónPartes en contacto con el producto, juntas de estanqueidad, acabado superficial, compatibilidad, piezas de desgaste.
8. EHS y conformidadQuímica, destino, ocupación, AHJ, normas aplicables, documentación.
9. Control y datosRecetas, perfiles de acceso, alarmas, históricos, interfaces, responsable de ciberseguridad.
10. Limpieza y residuosMétodo, criterio de residuo, modelo de tiempos, ruta de efluentes y solventes.
11. Evidencias de aceptaciónFAT, SAT, PQ, material, métodos, criterios, responsables, reglas de puntos pendientes.
12. Alcance del ciclo de vidaPlanos, manuales, formación, repuestos, tiempo de respuesta, garantía, control de cambios.
Solicite a cada proveedor que devuelva un registro de interfaces y una lista de desviaciones. «Incluido» debe identificar el equipo, el instrumento, el documento, el software, el punto de conexión y la responsabilidad del ensayo. «Por cuenta del comprador» debe precisar el límite de suministro. «Pendiente de confirmar» debe contar con un responsable y una fecha límite. Esta disciplina hace visibles las omisiones antes de que se conviertan en órdenes de modificación en obra.
Cuando las bases de la receta, el rango de capacidad, los límites de servicios auxiliares, el borrador del flujo de proceso, el dossier de evidencias de puesta en marcha y la RFQ están listos, el comprador dispone de información suficiente para una revisión de configuración. La guía técnica debe entonces canalizar la intención comercial hacia la página específica de soluciones para líneas de producción de adhesivos, en lugar de duplicar su función de proveedor y cotización.
Conclusión clave: una RFQ rigurosa hace comparables los supuestos, las exclusiones, las interfaces y las evidencias de aceptación. El precio inicial más bajo puede simplemente esconder el mayor volumen de alcance sin presupuestar.
Convierta la envolvente de su receta en un concepto de línea
Comparta los rangos de formulación que pueda divulgar, la producción objetivo, los formatos de envase, los límites de servicios auxiliares y las prioridades de aceptación. IDA Equipment puede utilizar esa especificación inicial para analizar una configuración adaptada a su receta y los ensayos que aún sean necesarios.
Solicitar revisión de configuración Ver opciones de líneas de adhesivosPreguntas frecuentes: líneas de producción de adhesivos
Estas respuestas constituyen pautas de planificación, no especificaciones universales de proceso. Esta revisión arbitrada sobre familias y aplicaciones de adhesivos muestra por qué la química y las condiciones de uso deben formar parte de la decisión sobre los equipos.
¿Qué equipos incluye una línea de producción de adhesivos completa?
Las líneas completas pueden incluir recepción y dosificación de materias primas, premezclado, un dispersor o reactor, un mezclador de alta viscosidad, calentamiento y enfriamiento, control de vacío o de atmósfera, descarga, trasiego, filtración, depósito pulmón, llenado, codificación, sistema de control y registros de lote. La combinación requerida depende de la formulación y de la planta. Si un proveedor omite una etapa, la oferta debe explicar dónde se cumplen esas condiciones de servicio del proceso y cómo las verificará el comprador.
¿Qué mezclador necesito para mi formulación de adhesivo?
Selecciónelo a partir del perfil reológico, la carga de material de aportación, la necesidad de humectación, la sensibilidad al cizallamiento, las condiciones de servicio térmicas o de reacción, la sensibilidad al aire y el comportamiento en la descarga. Pueden ser candidatos un mezclador planetario, de doble eje, un mezclador de tres ejes, un dispersor, una amasadora o un reactor. Pregunte por qué el mecanismo propuesto proporciona tanto las condiciones de servicio de procesado local como el movimiento global en todo el depósito. La elección definitiva debe superar un ensayo con material representativo que evalúe la recirculación global, el aumento de temperatura, el punto final de dispersión, la eliminación de aire, la limpieza y la descarga en la condición prevista más desfavorable, con una regla de descarte acordada antes del ensayo.
¿Cuánto cuesta una línea de producción de adhesivos?
No existe un precio universal responsable porque el alcance varía según el tamaño del lote, los materiales en contacto con el producto, las condiciones de servicio de mezclado, los servicios térmicos, el vacío, los requisitos para atmósferas clasificadas, la automatización, el llenado, la documentación de conformidad y las pruebas de aceptación. Compare ofertas únicamente tras emitir una única RFQ acotada. Pida a los proveedores que desglosen el equipamiento principal, los opcionales, los servicios auxiliares en planta, el montaje, el material de ensayo, la puesta en marcha, la formación, los repuestos, el transporte, los impuestos y las partidas a cargo del comprador. Homogeneice las exclusiones y las interfaces antes de comparar los importes totales; una cifra baja puede reflejar alcance omitido en lugar de un menor coste del ciclo de vida.
¿Cómo se fabrica un adhesivo?
El proceso de fabricación verifica y dosifica las materias primas, crea una fase portadora o de resina, incorpora polvos o reactivos en secuencia, mezcla o dispersa bajo calor y atmósfera controlados, comprueba un punto final y, por último, descarga, acondiciona, llena, identifica y libera el lote. La química determina la ruta exacta.
¿Es necesario el mezclado al vacío para todos los adhesivos?
No. El vacío resulta útil cuando el aire ocluido, la espuma, la humedad, la extracción de vapores o un punto final de desgasificación definido lo justifican. También puede modificar los requisitos de evaporación, enfriamiento, reacción, juntas de estanqueidad y condensación. Decida a partir de la formulación y de las exigencias de calidad del producto y, después, especifique la presión en el depósito, el punto de medida, el método de mantenimiento o estanqueidad, el venteo seguro y el ensayo representativo. El valor nominal de un sistema de vacío por sí solo no constituye una evidencia de proceso.
¿Cómo se calcula la capacidad de una línea de producción de adhesivos?
Parta de la masa útil del lote y del tiempo de ciclo completo, incluyendo carga, mezclado o reacción, enfriamiento, descarga, limpieza y cambio de formato. Multiplique el caudal horario resultante por las horas operativas programadas, la disponibilidad prevista y el rendimiento de lotes conformes. Evalúe escenarios restringido, base y de recuperación, y limite después cada resultado a la capacidad de alimentación, servicios auxiliares, descarga, filtración, llenado, liberación de laboratorio u otro cuello de botella conectado.
¿Qué debo preguntar a un proveedor de equipos para adhesivos antes de solicitar presupuesto?
Envíe la envolvente de la receta, el registro de materias primas, los escenarios de producción por lote y anual, la matriz de productos y envases, el destino, los servicios auxiliares, los requisitos de materiales de construcción, el plan de limpieza, el alcance de automatización y datos y los métodos propuestos para FAT, SAT y cualificación. Pida al proveedor que devuelva sus supuestos, exclusiones, interfaces, requisitos de ensayo, planos, manuales, repuestos, condiciones de servicio posventa y una lista de desviaciones. Solicite la cantidad de material para ensayos, el responsable de aceptación, las reglas sobre puntos abiertos y un cronograma de hitos. Esta respuesta hace que las ofertas competidoras sean técnicamente comparables y deja al descubierto trabajos que, de otro modo, acabarían convirtiéndose en modificaciones en planta.
¿Cuál es el plazo de entrega de una línea de producción de adhesivos?
El plazo de entrega depende de la madurez del diseño, la fabricación mecánica, los componentes comerciales adquiridos, los cuadros de control, los trabajos de conformidad, el material para la FAT, el transporte, la preparación de la planta y la puesta en marcha. Solicite hitos fechados desde la congelación del diseño hasta la cualificación del proceso, vinculados en cada caso a los datos de entrada y aprobaciones del comprador.
Referencias y fuentes
- Revisión arbitrada de 2024 sobre familias de adhesivos, propiedades, limitaciones y aplicaciones.
- Estudio de formulación de adhesivos de soja de NC State BioResources.
- Modelo arbitrado de planta de bioadhesivos de 2024.
- Preguntas frecuentes sobre líquidos inflamables y combustibles de NFPA 30, julio de 2026.
- Registro IECEE para la norma IEC 60204-1:2016 y diferencias nacionales o de grupo.
- Estudio arbitrado sobre detección de derivas de proceso y recalibración.
- Guía de proyectos de automatización vinculada a CSIA de 2025 sobre FAT, puesta en marcha y SAT.
- Ejemplo práctico acotado de 2022 sobre fabricación de adhesivos en línea.
- Análisis sectorial de 2025 sobre factores impulsores en adhesivos y sellantes.
- Alcance de evaluación y reducción de riesgos en maquinaria de ISO 12100:2010.
- Alcance y limitaciones de sistemas de mando relativos a la seguridad de ISO 13849-1:2023.
- OSHA 29 CFR 1910.1200 sobre comunicación de peligros y OSHA 29 CFR 1910.147 sobre control de energías peligrosas.
- Alcance sobre viscosidad de adhesivos de ASTM D1084 y alcance sobre viscosidad dependiente de la velocidad de cizallamiento de ASTM D2556.
- Alcance comparativo de cizallamiento por solape de ASTM D1002 y alcance comparativo de pelado de ASTM D903.
Guías de ingeniería relacionadas
Límite editorial y de ingeniería: Este artículo ha sido elaborado para IDA Equipment a partir de páginas públicas propias, guías oficiales, estudios arbitrados y fuentes técnicas revisadas. Proporciona un marco de planificación, no una receta, determinación de seguridad, certificado de conformidad ni garantía de funcionamiento. Las cifras citadas permanecen acotadas a su respectivo estudio o ejemplo práctico. La selección final de equipos, los valores de proceso y los criterios de aceptación requieren materiales representativos, la jurisdicción de destino y la revisión por parte de los equipos de procesos, calidad, EHS y compras del comprador. La identidad corporativa se verificó en la página Acerca de IDA Equipment.