Póngase en contacto con IDA
Tipos de equipos adhesivos termofusibles: una guía de selección práctica

Contenidos
mostrar
Equipos de tipos de adhesivos termofusibles ¿es una forma incómoda de preguntar qué máquinas se utilizan para fundir, transportar, medir y dispensar adhesivo en una línea de producción? El equipo adhesivo termofusible no es un solo equipo; Las configuraciones de los equipos varían según la gama de adhesivos termofusibles en lugar de seguir un diseño termofusible estándar. Un sistema industrial puede incluir alimentación de material, fusión, bombeo, transferencia calentada, dosificación, un aplicador, una boquilla o matriz y controles de línea.
Esta guía compara los principales tipos de equipos sin tratar el nombre de un producto como una especificación completa. Ofrece un lenguaje común para que los equipos de producción, mantenimiento y adquisiciones discutan el proceso, comparen cotizaciones y planifiquen evidencia de aceptación.
Los sistemas industriales de pegamento termofusible se utilizan en embalaje, ensamblaje de productos plásticos, ensamblaje de productos electrónicos y producción de automóviles, donde los fabricantes utilizan materiales termofusibles y se utilizan adhesivos de pegamento caliente para unir piezas de forma repetible, incluidos los productos suministrados como barras de pegamento. Las pistolas de pegamento termofusibles pequeñas y las pistolas de pegamento automáticas más grandes son sólo un extremo de ese rango. La decisión del equipo cambia con la química del polímero, el objetivo de adhesión, la fuerza de unión, la resistencia al calor, la resistencia al impacto y el trabajo en línea, incluido si la unión que se forma debe proporcionar una excelente resistencia a la humedad, si el material reacciona con la humedad y cómo se comporta en forma líquida.
Mapee la cadena de equipos antes de comparar modelos
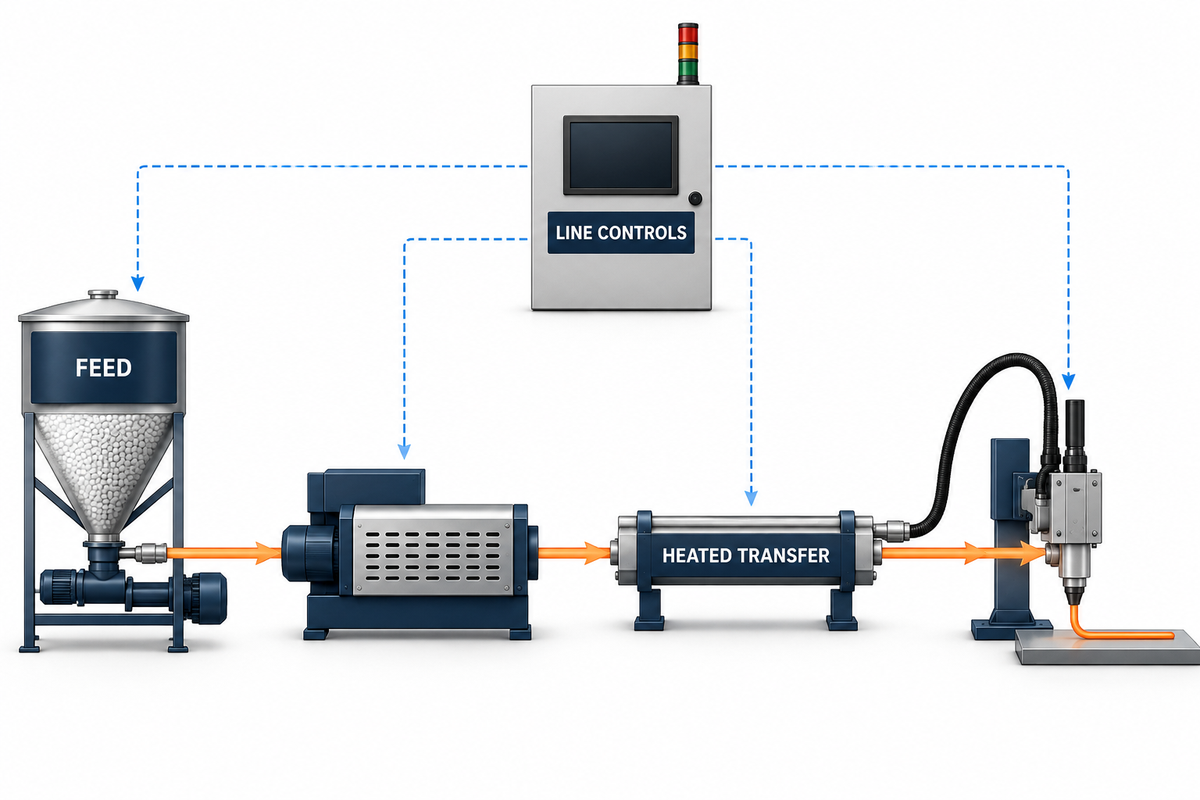
Primero defina el límite del proceso. Una pistola pequeña o una unidad de mesa pueden integrar varias funciones en un paquete.
| Rol del proceso | Equipo común | Pregunta que debe responder |
|---|---|---|
| Alimentar o descargar | Recarga manual, tolva, descargador de cubos o tambores, alimentación a granel | ¿Cómo ingresa el adhesivo al sistema sin contaminación o exposición excesiva? |
| Derritiendo | Fundidor de tanque, fundidor de rejilla, unidad de fusión bajo demanda | ¿Puede el sistema crear suficiente adhesivo fundido dentro de la ventana térmica permitida? |
| Bombeo y medición | Bomba de engranajes, bomba de pistón, regulador de presión, unidad dosificadora | ¿puede ofrecer un flujo estable a la presión y el tiempo de respuesta requeridos? |
| Transferencia calentada | Colector y manguera calentados | ¿pueden permanecer controladas la temperatura y la presión entre el fusor y el aplicador? |
| Aplicación | Pistola, boquilla de perlas, cabezal rociador, fibrizador, matriz de extrusión, matriz ranurada, recubridor de rodillos | ¿Puede crear el patrón requerido en un producto en movimiento? |
| Control de línea | Zonas de temperatura, disparadores, codificadores, recetas, alarmas, enclavamientos | ¿Se puede repetir, diagnosticar y detener el proceso de forma segura? |
Este mapa de límites de equipo expone el error de cotización en el que un proveedor cita una línea completa y el otro proveedor cita el fusor y la pistola. También muestra propiedad. Pregunte al proveedor de adhesivo por la ventana correspondiente y hágala parte de la prueba del equipo. El proveedor del equipo puede ser propietario del hardware de entrega. El integrador de línea puede ser propietario de las señales, la protección y la sincronización.
Los materiales termofusibles reactivos y los termofusibles PUR introducen un límite adicional. Su sensibilidad a la humedad antes de la aplicación y su comportamiento de curado de la humedad después pueden afectar la alimentación, el sellado, la práctica de purga, las condiciones de prueba y los aplicadores termofusibles a granel; las aplicaciones de termofusible en aplicaciones de ensamblaje requieren una aplicación ordenada mientras el adhesivo está en estado líquido y se aplica en estado fundido. Es posible que no siempre se asuma protección contra nitrógeno y un curado específico para estos materiales; Estos requisitos deben ser proporcionados por el productor del adhesivo y verificados mediante la validación del proceso.
El comportamiento de algunos productos, como los termofusibles de poliolefina, los copolímeros de etileno-acetato de vinilo, el adhesivo sensible a la presión y los grados reactivos, puede ser diferente en el mismo hardware. Para elegir la arquitectura adecuada, comience con el adhesivo termofusible adecuado, sus productos adhesivos, tecnología adhesiva y tecnología termofusible, incluido cómo se calienta el adhesivo, no un artículo genérico.
Tipos de equipos de un vistazo
| Tipo | Rol primario |
|---|---|
| Pistola de pegamento manual | Aplicación de puntos o cuentas controlada por el operador |
| Fundidor de mesa | Suministro de calefacción por lotes pequeños |
| Fundidor de tanques | Suministro de fundición almacenado para líneas automáticas |
| Unidad de fusión bajo demanda | Derrite un inventario menor cerca de la demanda |
| Descargador de cubos o tambores | Alimenta material viscoso o reactivo de contenedores |
| Unidad dosificadora de bomba de engranajes | Controla el flujo continuo o basado en proporciones |
| Aplicador automático de cuentas | Coloca cuentas o puntos cronometrados |
| Cabezal de pulverización o fibrización | Crea cobertura de área abierta |
| Troquel ranurado o troquel de extrusión | Forma una película o perfil controlado |
| Recubridor enrollable | Transfiere adhesivo a través de una superficie |
Compare las arquitecturas de suministro según el cuello de botella oculto
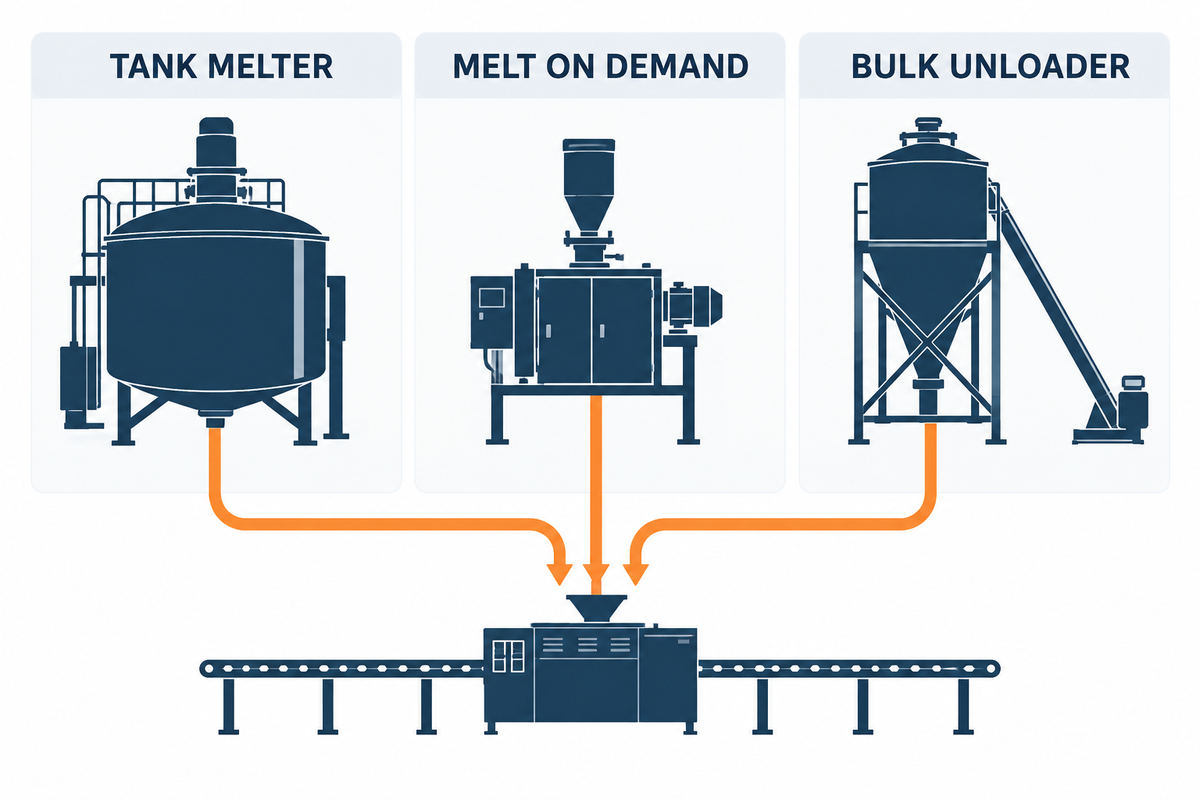
El tamaño del tanque es visible y normalmente domina las primeras discusiones, pero no es lo mismo que la capacidad de la línea utilizable. El factor limitante puede ser la recuperación de la masa fundida, la entrega de la bomba, la pérdida de presión de la manguera, el ciclo de los aplicadores, la interrupción del llenado, el tiempo permitido del adhesivo a temperatura o si permanece disponible un tiempo de apertura prolongado cuando el adhesivo se aplica a la temperatura de aplicación correcta.
| Arquitectura | Generalmente encaja | Verifique antes de seleccionar |
|---|---|---|
| De mano o de mesa | Reparación, muestreo, tiradas cortas, montaje manual | Consistencia del operador, frecuencia de recarga, repetibilidad de patrones, controles ergonómicos y de combustión |
| Fundidor de tanques | Amplias aplicaciones automáticas con demanda estable | Recuperación utilizable con el adhesivo real, inventario fundido expuesto, método de recarga, acceso de limpieza |
| Fusión bajo demanda | Procesos que buscan menos inventario fundido y una respuesta más rápida | Recuperación máxima, confiabilidad del alimento, calentamiento, forma adhesiva, respuesta de control, carga de mantenimiento |
| Descargador de cubos o tambores | Alto consumo, materiales viscosos o reactivos, reducción de manipulación manual | Cambio de contenedor, sellado de seguidor, residuos residuales, control de humedad, servicio de bomba |
| Suministro a granel | Plantas continuas de gran volumen | Redundancia, filtración, rutas de transferencia largas, estrategia de apagado, medición en cada usuario |
La demanda promedio y la demanda máxima (de corta duración) se registran en una matriz práctica de cuello de botella de fusión a peralte, junto con tasas de fusión y tasas de bomba probadas por el proveedor, aplicadores simultáneos, interrupción de recarga, tiempo permitido a temperatura, ya sea que funcione a temperaturas tan altas. una temperatura reduce el tiempo de montaje y si el material requiere una larga vida útil. El margen verificado más pequeño es de interés.
Por ejemplo, imagine una línea que promedia 6 kg/h pero exige brevemente 10 kg/h cuando varias armas disparan juntas. Un fusor anunciado a 12 kg/h puede parecer suficiente. Esa conclusión es prematura si la clasificación utiliza una forma adhesiva o temperatura diferente, si la bomba no puede soportar la caída de presión combinada o si la recuperación de la recarga se superpone al pico. El ejemplo es una ilustración de un método, no una regla de tamaño.
La exposición al calor y la recuperación importan por igual. A discusión del fabricante sobre la estabilidad del calor indica que una muestra se evalúa después de 96 horas a 350°F; ese ejemplo es un caso de prueba, no un límite operativo universal. La lección útil es que el color, la viscosidad y el comportamiento de unión pueden cambiar con el tiempo a temperatura. Haga que el proveedor del adhesivo indique la ventana operativa y considérela para la prueba del equipo.
Utilice ocho entradas de proceso para elegir la arquitectura
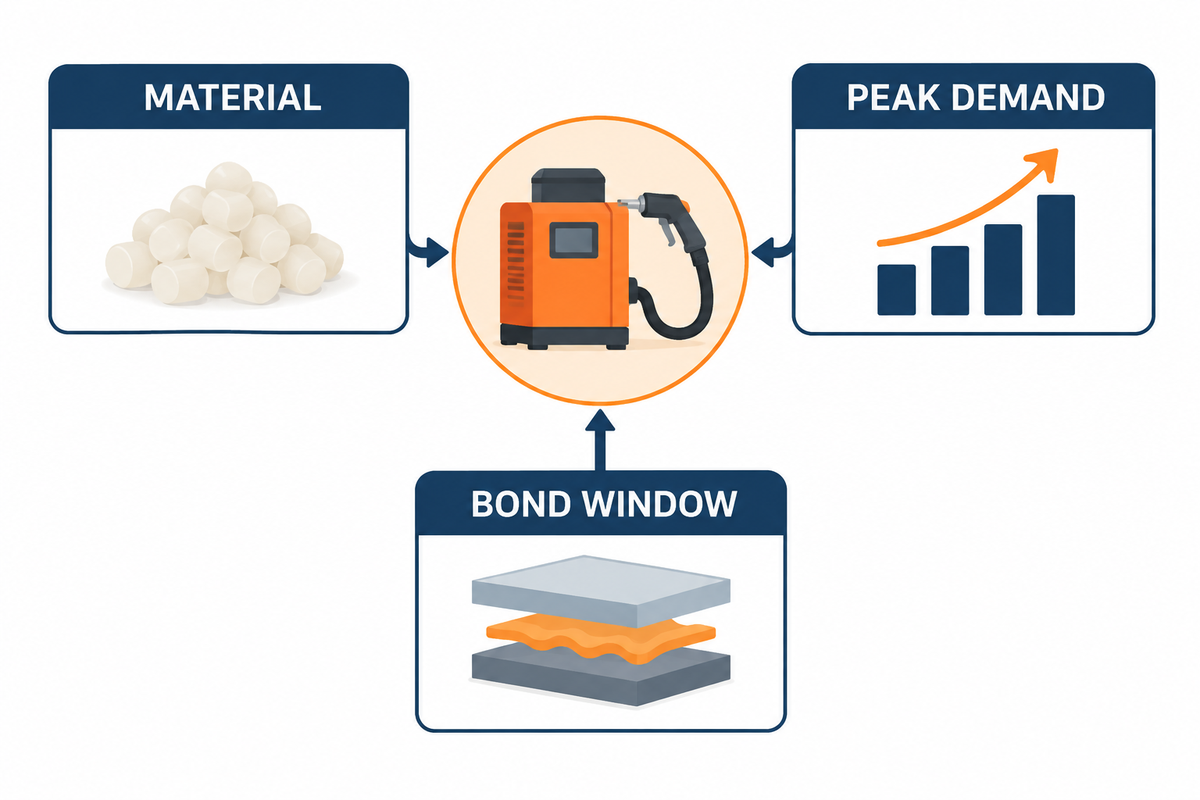
Los insumos del proceso deben definirse antes de contactar a los proveedores para ver ejemplos. Si los insumos se definen vagamente, cada proveedor interpretará las lagunas a su manera y las cotizaciones no serán comparables.
- Identidad y forma del adhesivo: registre el grado comercial, el lote o la muestra representativa, la forma del pellet/bloque/almohada/tambor, el embalaje y cualquier requisito de control de humedad.
- Defina la guía de almacenamiento, manipulación segura, temperatura de funcionamiento, degradación y curado del proveedor, incluida la temperatura del punto de reblandecimiento y las condiciones del sustrato para espuma y plásticos. Separe termoplásticos termofusibles de sistemas reactivos.
- Ventana de temperatura y viscosidad: proporcione valores con sus condiciones de prueba. Un número de viscosidad sin temperatura y método no puede guiar la selección de la bomba o el aplicador ni ayudar al comprador a seleccionar la mejor configuración.
- Consumo promedio y máximo: determine a partir del patrón medido la masa y la tasa de producción, si es posible. Inicio estatal, cocción simultánea y condiciones de recalcado.
- Ciclo de trabajo: duración del turno de estado, paradas planificadas, fines de semana libres, expectativas de calentamiento y cuánto tiempo puede permanecer fundido el adhesivo.
- Patrón y tolerancia: describa el tamaño de la perla o punto, el ancho del rociador, la fibra, la película uniforme o el recubrimiento completo; incluir ubicación, peso de la capa, corte, calidad del borde, variación permitida y la tensión o peso que debe soportar la unión.
- Ventana de sustrato y unión: describa las condiciones de la superficie, la temperatura, el tiempo de apertura, las condiciones de compresión o presión y las condiciones de enfriamiento o curado aguas abajo.
- Cambio y limpieza. Indique cambios de producto, cambios de color o adhesivo, límites de contaminación, purga, acceso, desperdicio y tiempo esperado de mantenimiento.
Coloque números y unidades al lado de cada entrada: demanda en kg/h, temperatura en °C, viscosidad en mPa·s según un método establecido, velocidad de línea en m/min, peso de la capa en g/m², ancho de perla en mm, presión de entrega en bar, tiempo de apertura en s, carga del calentador en kW, suministro en V y Hz, volumen del tanque en L y cambio planificado en min. Estos campos son para especificaciones y no límites sugeridos.
Las ocho entradas corrigen un punto ciego para los productos químicos. El calor, la presión y el rendimiento no son toda la historia. Por ejemplo, fundidos en caliente reactivos de poliuretano puede requerir un control de la humedad específico del material antes de la aplicación y un curado o acondicionamiento definido después. Si un adhesivo contiene isocianatos, la evaluación de la exposición ocupacional debe considerar el material real y la ruta de manipulación en lugar de asumir que el monitoreo del aire o el equipo de protección personal térmica cubren todos los riesgos.
Elija el aplicador por patrón y movimiento del producto
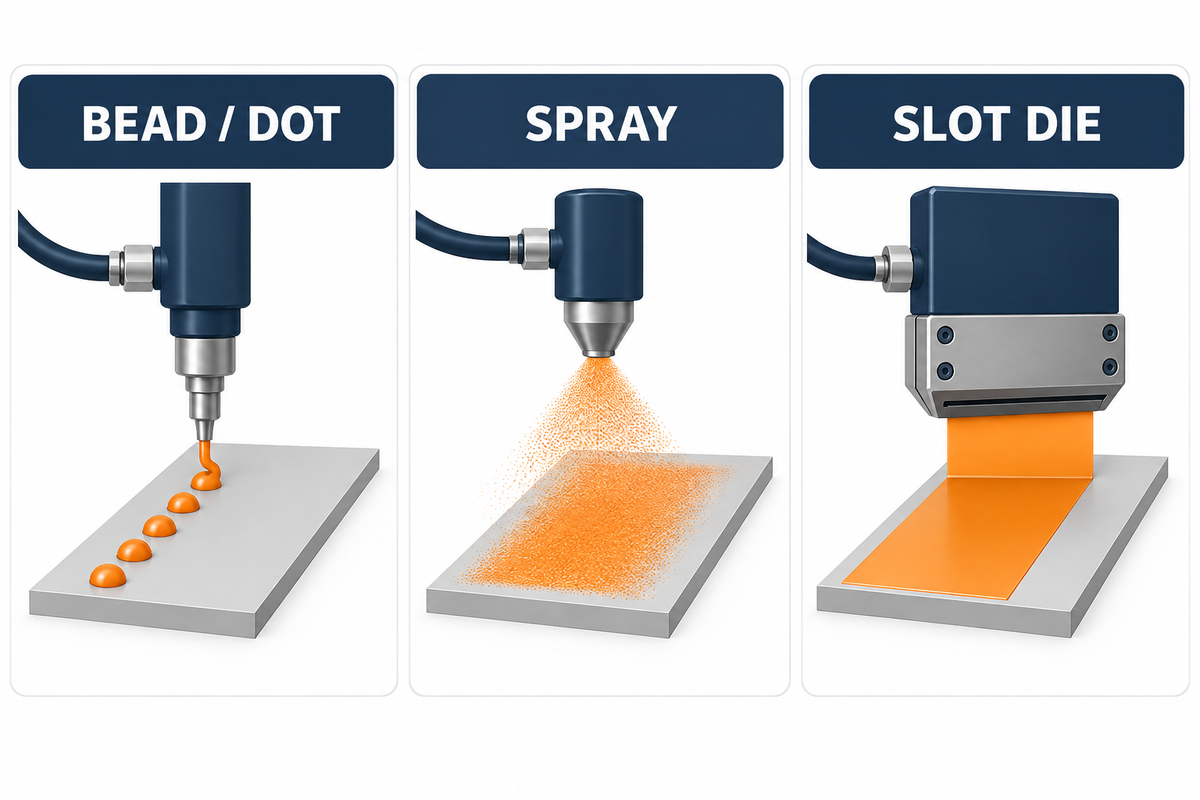
El primer límite es el del movimiento continuo y discreto. Una matriz ranurada o un recubridor de rollos está diseñado para hacer una película continua a través de una red. Una pistola de cuentas, un aplicador de puntos o un cabezal rociador intermitente coloca adhesivo en posiciones seleccionadas en productos separados. Elegir la tecnología antes de definir el patrón invierte la secuencia de ingeniería.
| Salida requerida | Probable punto de partida | Pruebas para solicitar |
|---|---|---|
| Cuenta manual o pequeña reparación | Aplicador de pistola o cartucho | Prueba de operador, calentamiento, esfuerzo de disparo, estabilidad de perlas |
| Cuenta o punto cronometrado | Pistola automática con control de boquilla y gatillo | Colocación a velocidad mínima y máxima, corte, repetibilidad |
| Patrón de fibra o spray abierto | Cabezal de pulverización/fibración | Cobertura, exceso de pulverización, control de bordes, ventilación y limpieza |
| Perfil o extrusión de cortina | Cabezal de extrusión o troquel | Dimensiones del perfil, comportamiento de arranque/parada, estabilidad de la presión |
| Película controlada continuamente | Troquel ranurado | Perfil de peso de la capa, estado de los labios, manejo de la banda, calidad de los bordes |
| Revestimiento de transferencia de superficie | Recubridor enrollable | Control de espacios/cortes, temperatura del rollo, recogida, limpieza, planitud del sustrato |
El tiempo de apertura relaciona la aplicación con el movimiento del producto. El adhesivo debe mojar el sustrato y alcanzar el siguiente paso de contacto o compresión dentro de su ventana de proceso. Muy poco adhesivo, compresión débil, demasiado adhesivo o temperaturas fuera del rango recomendado pueden provocar diferentes fallos. Un Discusión del Instituto de Profesionales del Embalaje ilustra por qué “más pegamento” y “menos pegamento” son reglas universales deficientes: el resultado depende de la penetración, la compresión, el tiempo de fraguado y las condiciones de la línea.
Convierta las entradas del proceso en una solicitud de cotización lista
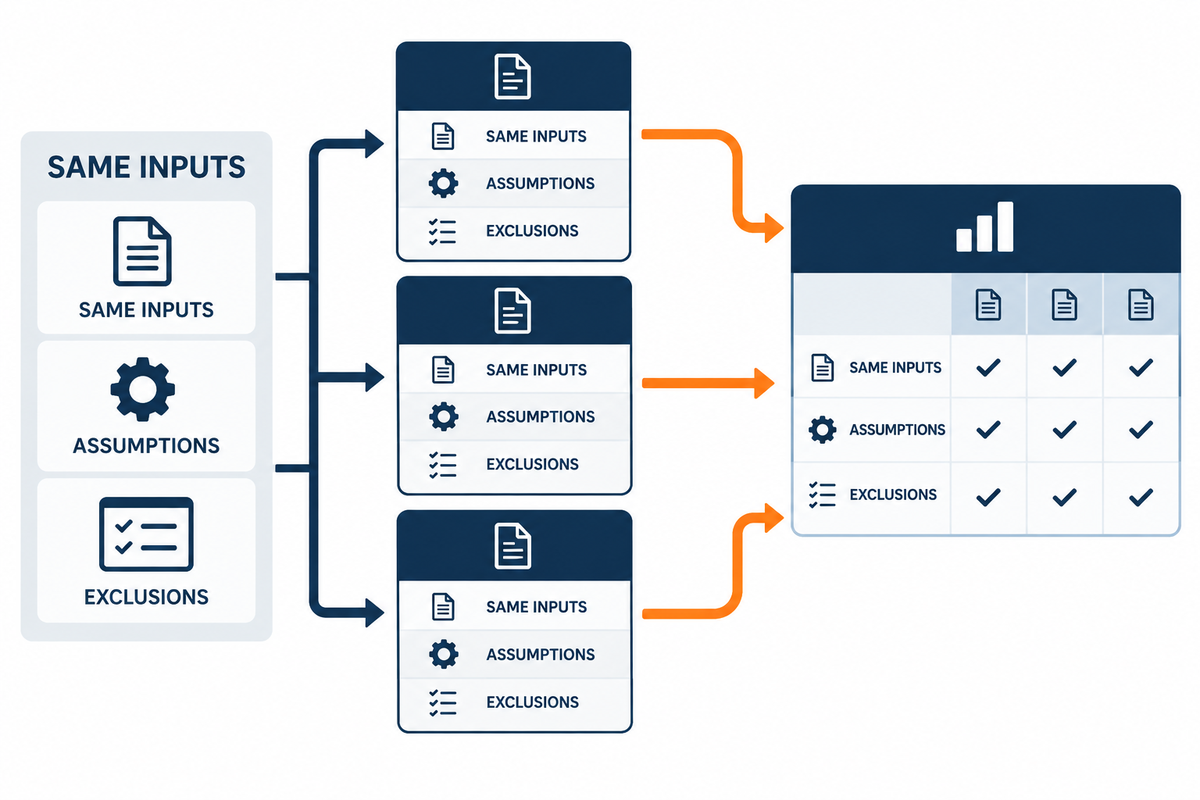
Una solicitud útil de cotización hace más que enumerar componentes. Requiere la misma información de cada proveedor con respecto a los insumos, unidades, supuestos, metodología de prueba y exclusiones. Esto permite al comprador diferenciar entre un alcance y un precio.
| Campo de RFQ | Suministros para compradores | El proveedor responde |
|---|---|---|
| Material | Grado, formulario, paquete, ficha técnica, cantidad representativa | Compatibilidad, restricciones, acondicionamiento o sellado requerido |
| Demanda | Flujo másico medio/pico, ciclo de trabajo, usuarios simultáneos | Capacidad nominal y probada con base de prueba y margen |
| Temperatura | Ventana de material aprobada y práctica de inicio/parada | Recuento de zonas, método de sensor/control, límites de alarma, evidencia de uniformidad |
| Transferir | Distancia, recorrido, elevación, entorno | Tamaños de manguera/colector, base de presión, soportes, protección |
| Patrón | Dibujo, tolerancia, peso de la capa o masa de la perla, rango de velocidad | Pistola/muere/boquilla, disparo, resultado esperado y método de prueba |
| Integración | Energía, aire, red, señales de línea, espacio disponible | Cargas, interfaces, permisivos, datos y división de responsabilidades |
| Seguridad | Jurisdicción y requisitos del sitio | Documentos de riesgo, vigilancia, aislamiento, liberación de presión, advertencias, manuales |
| Ciclo de vida | Turnos, capacidad de mantenimiento, cambios | Tareas de servicio, repuestos, consumibles, capacitación, soporte y exclusiones de garantía |
Pida a los proveedores que identifiquen qué significa su cifra de capacidad: adhesivo, condición de entrada, punto de ajuste, condición ambiental, duración de la prueba, condición de salida y desviación permitida. Pida al proveedor que enumere los elementos excluidos de su oferta, como protección, extracción, codificador de línea, marco de montaje, tendidos de cables y ayudas para la puesta en servicio.
Mantenga separado el alcance para hacer el adhesivo del alcance para aplicar el adhesivo. Equipos IDA línea de producción de adhesivos y guía de producción de adhesivos cubra la mezcla y fabricación aguas arriba. Opciones de alta viscosidad como a mezclador de triple eje, máquina mezcladora de doble eje, y mezclador dispersor de mariposas no cubra los equipos de aplicación de termofusibles que se analizan aquí.
Exigir evidencia de prueba de muestra mediante la aceptación de fábrica
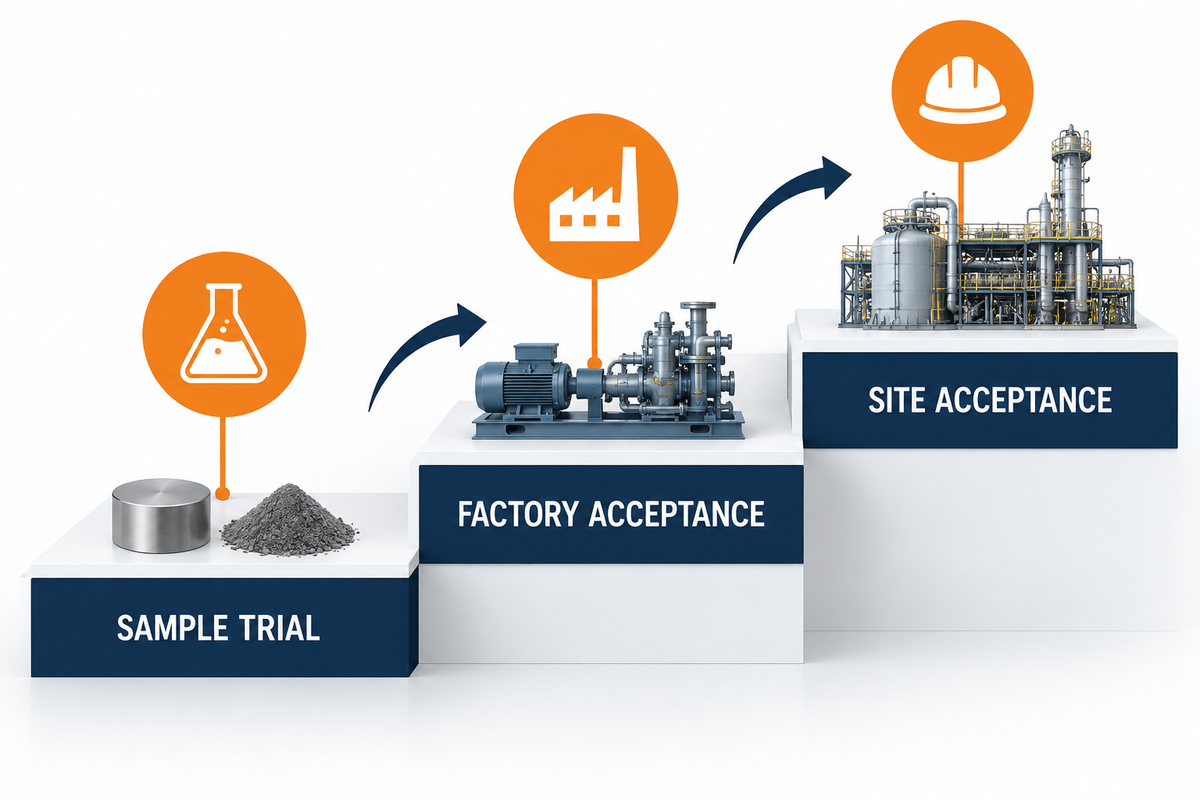
La aceptación comienza antes de la orden de compra. Un proveedor no puede reproducir un proceso ni evaluar su velocidad y facilidad sin material, producto, patrón, velocidad y condiciones de parada/arranque representativos. La escalera de evidencia a continuación convierte una demostración en una decisión rastreable.
- Revisión de materiales: grado de revisión, lote, formulario, almacenamiento, ventana de operación, peligros y manejo especial.
- Prueba de banco o aplicación: prueba de humectación, patrón y colocación, corte, tiempo abierto, compresión o pellizco y resultados posteriores.
- Desafío de demanda: pruebe la peor condición creíble simultánea o de alta velocidad, no solo la producción promedio.
- Recuperación de interrupciones: calentamiento de registros, parada corta, parada más larga, recarga, reinicio, alarma y comportamiento de recuperación.
- Aceptación de fábrica: vincula la configuración, revisión de software/receta, instrumentos, material, método, resultado, desviaciones y acciones abiertas; incluir lo acordado puntos de inspección Char-Control cuando sea relevante.
- Aceptación del sitio: repita las comprobaciones acordadas después de la instalación con utilidades, señales, vigilancia, operadores y flujo de productos reales.
- Entrega: documentación cercana, capacitación, mantenimiento preventivo, repuestos críticos, parámetros de respaldo y reglas de control de cambios.
Debido a que el carbón provoca un aumento en el tiempo de inactividad y afecta la calidad del producto, califica como una preocupación importante del proceso. Graco indica que el sobrecalentamiento, la contaminación y la oxidación son las principales causas del carbón. Bostik indica que para minimizar la carbonización se debe mantener el recambio de material y el buen estado de los tanques. Estos extractos son de los fabricantes de productos, así que utilícelos en el desarrollo de preguntas e inspecciones; Utilice las instrucciones del proveedor del adhesivo y los resultados de la prueba para desarrollar el procedimiento operativo final.
Planifique el mantenimiento y la seguridad en torno al calor, la presión, la química y la estabilidad del adhesivo
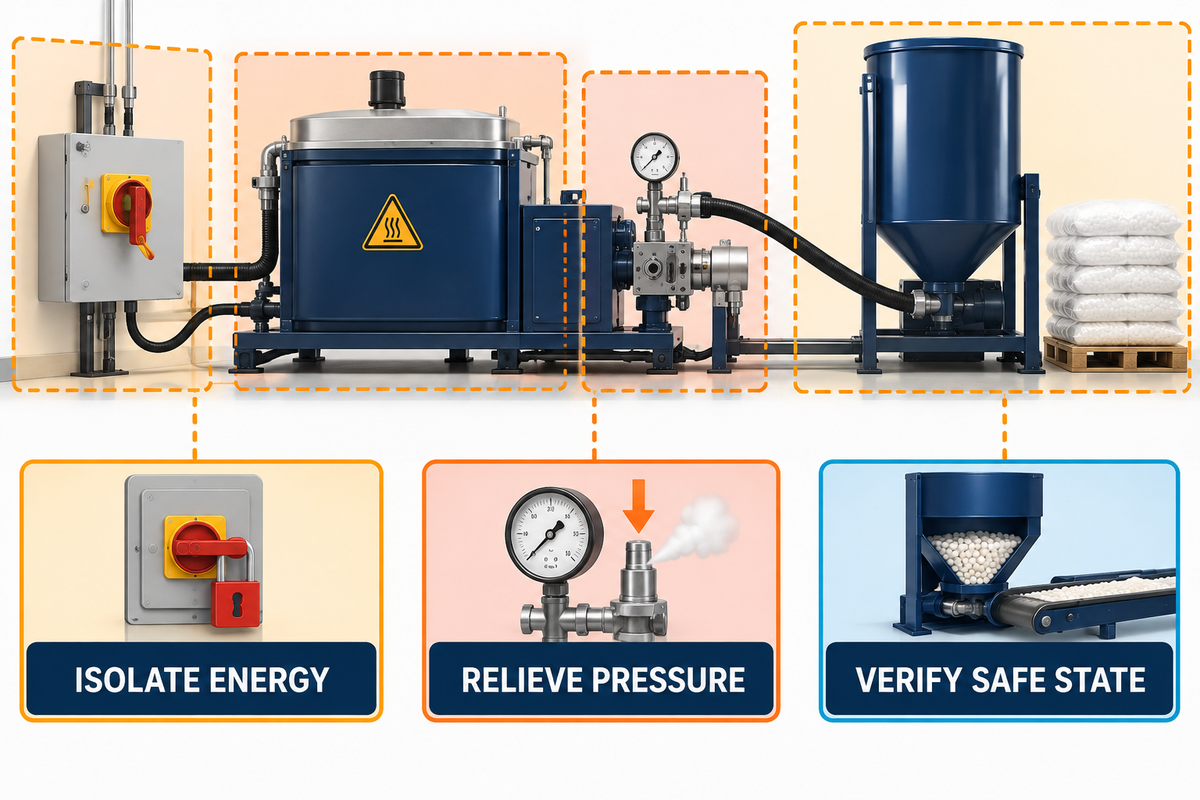
Los peligros obvios del adhesivo incluyen superficies calientes y adhesivo fundido. La energía peligrosa y la presión almacenada requieren atención especial durante el servicio. Los procedimientos y prácticas del equipo y del sitio deben ofrecer un medio definido para aislar la energía y aliviar la presión y verificar un estado seguro y evitar operaciones inesperadas. Regulación de energías peligrosas de OSHA es un límite de autoridad para los lugares de trabajo de Estados Unidos; Las reglas locales y la evaluación final de riesgos aún rigen cada instalación.
Los requisitos eléctricos también necesitan una edición y límites del proyecto. IEC identifica IEC 60204-1:2016+AMD1:2021 como edición consolidada 6.1 y establece que la sexta edición reemplazó a la quinta con revisiones técnicas. Citar esta norma no garantiza que el sistema esté en conformidad. Determine qué partes y qué edición se implementarán, y qué registros de diseño y verificación se proporcionarán.
- Superficies Calientes Protegidas y Enrutamiento de Mangueras Protegidas
Proporcionar superficies calientes protegidas y un recorrido de mangueras protegido donde la evaluación de riesgos lo requiera. - Alivio de Presión y Despresurización
Defina los pasos de despresurización y alivio de presión antes de trabajar con la pistola, el filtro, la manguera o la bomba. - Acceso adecuado
Haga que los filtros, desagües, sellos y piezas de desgaste sean accesibles sin liberación incontrolada de adhesivo. - Purgas de rutina, cambios de adhesivo, limpieza profunda
Separe las purgas de rutina de los cambios adhesivos y la limpieza profunda de los procedimientos de apagado del material reactivo. - Fichas de datos de seguridad
Utilice las hojas de datos de seguridad y la evaluación de higiene ocupacional más recientes para el adhesivo real, incluidas las vías cutáneas y respiratorias, cuando corresponda. - Registros y alarmas
Registre el historial de alarmas y los hallazgos de mantenimiento. Esto hace evidentes los problemas recurrentes de calor, presión y contaminación.
Trate los controles digitales como evidencia, no como una lista de características
Mejora de procesos
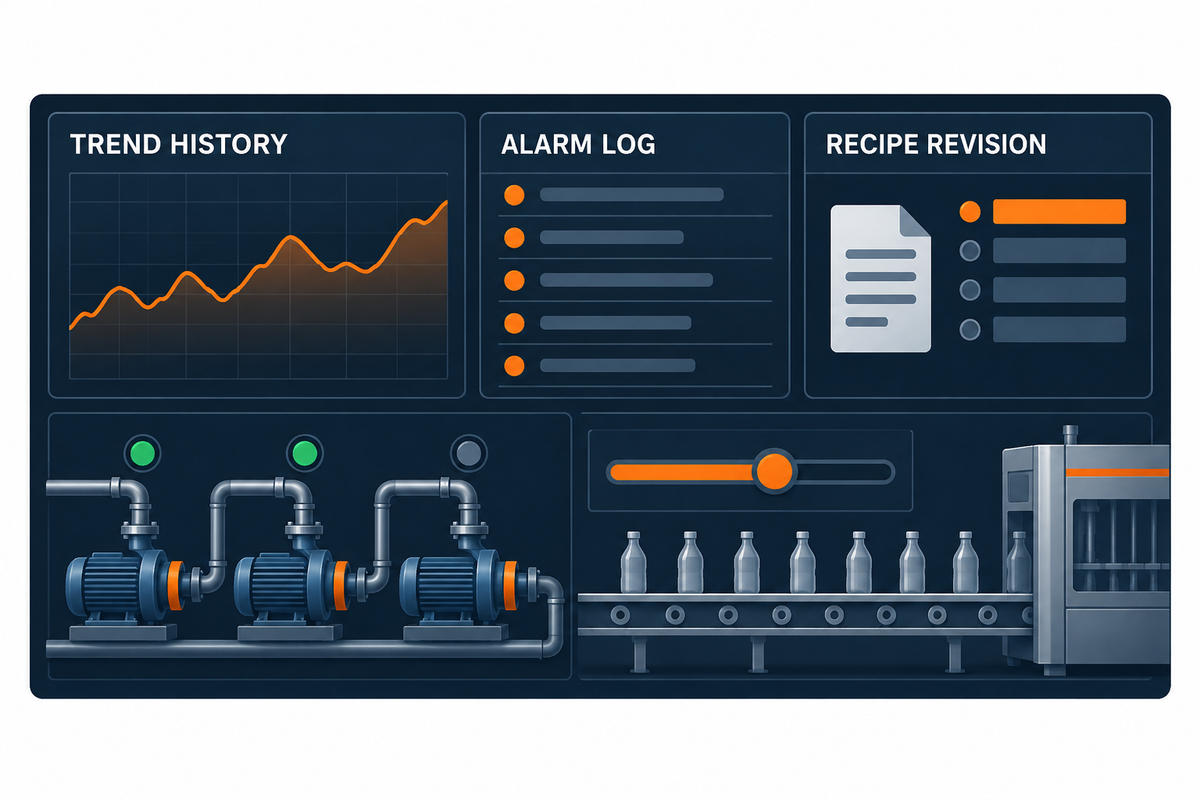
Una pantalla táctil, una lista de recetas o un puerto de red sólo son valiosos cuando mejoran un proceso. Otros registros valiosos incluyen el historial de temperatura de la zona, los criterios de estado listo, las alarmas altas/bajas, el estado del motor/bomba, el tiempo de activación, la entrada de velocidad de línea, la revisión de recetas y indicaciones de mantenimiento.
Tras la aceptación, fuerce las alarmas y permisivos relevantes en lugar de revisar pasivamente la pantalla. Verifique el comportamiento aguas abajo de una falla del sensor, pérdida de aire, parada de línea, condición de alimentación vacía, sobretemperatura o falla de comunicación. Llegue a un acuerdo sobre los valores retenidos, quién puede cambiarlos y cómo se señala una receta restaurada.
Las tendencias contemporáneas de los equipos favorecen la reducción del inventario fundido y un mayor seguimiento del proceso, pero ninguno garantiza la mejora del proceso. Considere afirmaciones de estabilidad energética y adhesiva con el mismo material, cronogramas, volúmenes y ventanas de prueba. La estimación preliminar del proveedor puede iniciar la discusión; un ensayo grabado debe resolver la decisión del proyecto.
Preguntas frecuentes
¿cuáles son los principales tipos de equipos adhesivos termofusibles?
Para aplicaciones industriales, los sistemas dispensadores de adhesivos generalmente abarcan equipos de alimentación o descarga, un fusor, una bomba o un dispositivo dosificador, mangueras calentadas, cabezales de aplicación, boquillas o matrices y controles de línea que gobiernan cómo se aplica el adhesivo a un sustrato, especialmente cuando se procesa calor sensible. Los materiales. Los aplicadores manuales o de mesa más pequeños integran funciones. Las líneas de producción automatizadas más grandes separan funciones para que la capacidad, la residencia de temperatura, el control de patrones, el mantenimiento, la integración de la producción y el control de la humectación de adhesivos especialmente formulados se puedan especificar y probar de forma independiente.
¿cómo dimensiono un fusor adhesivo termofusible?
Inicialmente apunte al consumo máximo de adhesivo en lugar del consumo promedio de producción. Compare la tasa comprobada de recuperación de fusión del proveedor utilizando su forma adhesiva y ventana de temperatura, lo que permite interrupciones en el llenado, recuperación inicial y demanda simultánea del aplicador en condiciones representativas.
¿qué se debe incluir en una solicitud de cotización de un equipo termofusible?
Indique su identidad y forma adhesiva, temperatura de funcionamiento y viscosidad, consumo promedio y máximo, ciclo de trabajo, velocidad de línea, patrón y tolerancia, sustrato, ventana de unión, método de cambio, servicios públicos, interfaces de control y documentación de seguridad. Sus proveedores también deben indicar sus suposiciones, exclusiones, métodos de prueba, repuestos, criterios de capacitación y aceptación en un formato estándar.
¿cuál es la diferencia entre un fundidor de tanque y un sistema de fusión bajo demanda?
Un inventario fundido es mayor en un tanque de fusión, mientras que con un diseño de fusión bajo demanda, el material se funde más cerca del momento de uso. Evalúe ambos diseños basándose en la recuperación máxima, el comportamiento en la recarga, la forma del material, los límites de residencia, el calentamiento, el mantenimiento y la evidencia de prueba, en lugar de asumir que una arquitectura siempre ahorra energía o protege mejor el adhesivo.
¿cuándo debe el revestimiento ranurado o en rollo reemplazar la aplicación de perlas o pulverización?
Para una película continua sobre una banda o superficie, considere el recubrimiento en rollo o con ranura. Las perlas, los puntos y los sistemas de pulverización intermitente suelen ser adecuados para ubicaciones de unión discretas. La decisión final tiene en cuenta una combinación de uniformidad del recubrimiento y control de bordes, viscosidad, manipulación de la banda, residuos y cambios, tolerancias de colocación y evidencias de materiales y productos representativos.
Seleccione el Sistema, Luego Verifique el Proceso
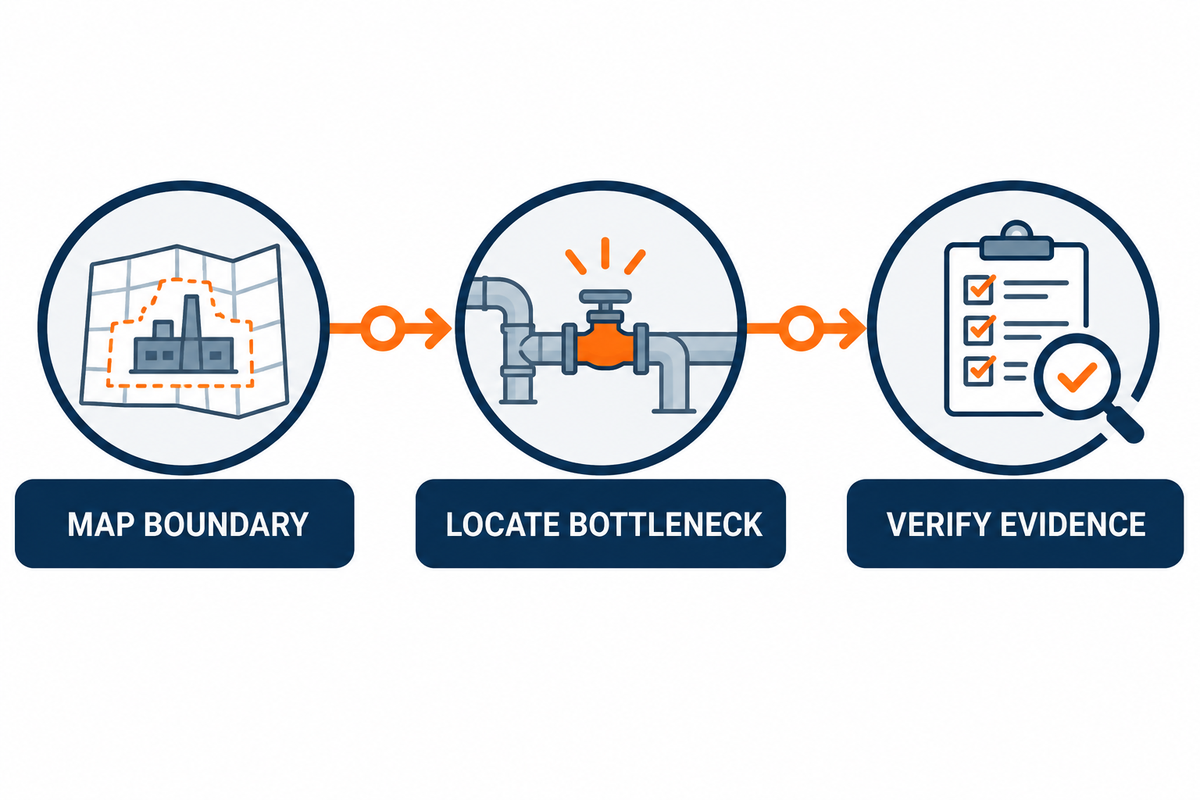
La secuencia es simple, incluso si el equipo no lo es. Cree un mapa completo del límite. Localice el cuello de botella de fusión a perla. Congelar las ocho entradas del proceso. Identifique el aplicador a partir del patrón y el movimiento. Normalizar la cotización. Defina la evidencia de aceptación antes de realizar el pedido, incluidos los pasos de aislamiento de energía peligrosa necesarios para el trabajo de servicio La regla de control de energías peligrosas de OSHA donde se aplica. Toma una decisión.
IDA Equipment puede utilizar una matriz de entrada de proceso completa para discutir una solución de producción de fusión en caliente con alcance. Sin embargo, una recomendación defendible se basa en el adhesivo real, el producto, el perfil de demanda, las utilidades, los límites de integración y la evidencia de prueba representativa.
Referencias y fuentes
- OSHA 29 CFR 1910.147, Control de Energía Peligrosa
- IEC 60204-1:2016+AMD1:2021 edición consolidada
- Graco, ¿qué causa el carbón adhesivo termofusible?
- Glue Machinery Corporation « Rendimiento del envejecimiento de adhesivos termofusibles
- Instituto de Profesionales del Embalaje ‘Discusión sobre solución de problemas de fusión en caliente
- Estudio revisado por pares sobre métodos de adhesivos termofusibles de poliuretano que curan la humedad
Entradas relacionadas
Tendencia ahora