Póngase en contacto con IDA
Resolución de problemas de espuma en el llenado de líquidos: una guía práctica para la solución de problemas

Contenidos
mostrar
RESOLVER problemas de formación de espuma EN el llenado de líquido comienza localizando el punto donde el gas entra o sale del líquido. No comienza ralentizando el llenado. Observe el producto desde el tanque de retención hasta el recipiente lleno. Identifique el primer lugar donde se observan repetidamente burbujas y cambie una variable controlada a la vez. Este enfoque distingue el arrastre de aire del lado de la oferta del impacto de la boquilla, la liberación de gas disuelto y la espuma persistente basada en formulaciones.
Una botella de aspecto limpio no es suficiente para demostrar que una corrección funcionó. La misma prueba también debe preservar el llenado neto, el comportamiento de corte, la pérdida de producto y un tiempo de ciclo útil. Esta guía adopta un enfoque de diagnóstico de ubicación primero, proporciona una matriz de síntomas de configuración, una hoja de trabajo de prueba controlada y un paquete de prueba de proveedor, sin sugerir que una receta sea la respuesta a todos los desafíos.
El control eficaz de la espuma combina la observación con ajustes medidos del proceso. Cuando se produce espuma, identifique el tipo de espuma y documente su comportamiento de formación de espuma antes de intentar evitar la formación de espuma. Esa disciplina hace que el manejo de la espuma sea útil en todas las tecnologías de llenado sin prometer que una configuración pueda resolver cada producto.
Începe aici: congele la receta actual, capture un video corto desde un ángulo fijo, registre la temperatura del producto y el nivel del tanque, y marque el primer lugar donde las burbujas se vuelvan visibles. No cambie la velocidad de la bomba, la altura de la boquilla ni el perfil de llenado juntos.
1. La espuma es un problema de ubicación antes que un problema de máquina
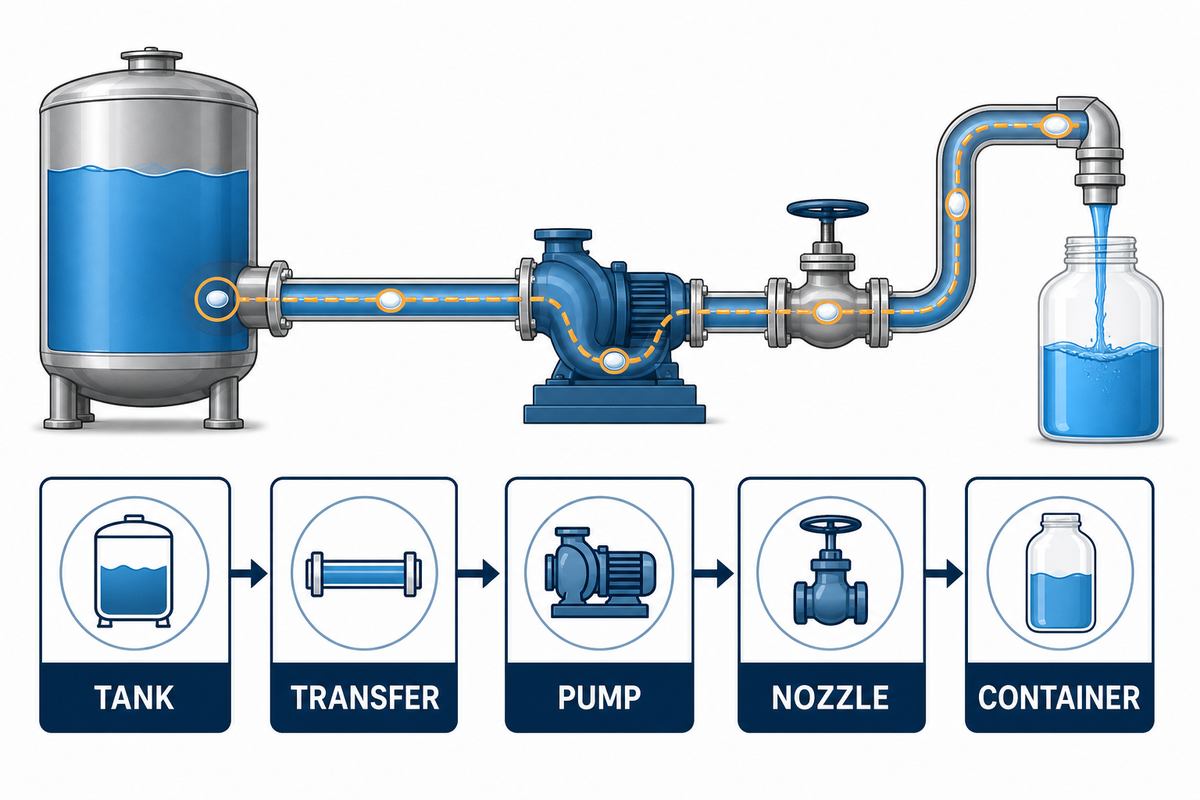
La espuma de la boquilla es evidente para los operadores. Como tal, tienden a centrarse en la boquilla en busca de respuestas. En realidad, la superficie visible es el último punto de observación. Es posible que haya entrado aire a través de un nivel bajo del tanque, un vórtice, una fuga en el lado de succión, una línea de retorno agresiva o una condición de bomba varios segundos antes. También puede disolverse en el producto y liberarse después de un cambio de presión. El punto visible de la espuma no es necesariamente el punto donde el gas ingresa al sistema.
Tres preguntas te ayudarán aquí. ¿Dónde puede entrar el gas al sistema? En segundo lugar, ¿dónde se puede liberar gas disuelto o crecer burbujas? En tercer lugar, ¿dónde finalmente se hace visible la espuma estable? Estas preguntas son importantes porque una velocidad de boquilla más lenta no puede eliminar el aire que se ha transportado a través de la manguera de suministro. Por el contrario, reconstruir el sistema de suministro no corregirá la espuma causada por una larga distancia de caída libre dentro del contenedor.
La investigación en ingeniería alimentaria organizada por la universidad muestra que la formación y estabilidad de la espuma cambian con la velocidad mecánica, el flujo de líquido, la temperatura, la formulación y la geometría. Esa es una advertencia contra los supuestos de causa única. No es una tabla de configuración universal: la ventana de proceso real aún debe establecerse utilizando el producto de producción y el contenedor.
Regula practica: diagnosticar la primera aparición repetible de burbujas, no simplemente el punto en el que la espuma se vuelve incómoda.
2. Clasifique la espuma antes de cambiar una configuración
El inicio y la persistencia de la espuma son observaciones diferentes. Un tensioactivo u otro ingrediente tensioactivo puede reducir la tensión superficial y cambiar tanto la generación como la estabilidad de la espuma. Un producto puede generar una gran cantidad de burbujas que colapsan rápidamente; y otro puede generar una pequeña cantidad de burbujas que permanecen estables y ocupan el espacio de cabeza. Documente ambos. Tenga en cuenta el tamaño de la burbuja, el punto de inicio, si la espuma continúa creciendo después del corte y cómo cambia la superficie durante un período de observación constante.
| Síntoma observado | Mecanismo probable para probar | Verificarea de diagnostic rapidă | Primera acción controlada |
|---|---|---|---|
| Las microburbujas son visibles en la manguera antes del llenado | Arrastre aguas arriba, fuga de succión, vórtice, corte de bomba o liberación de gas | Observe una sección transparente o una muestra antes de la boquilla | Estabilice las condiciones de suministro antes de editar la receta de relleno |
| La espuma comienza cuando el chorro golpea el fondo del contenedor | Caída libre e impacto | Compara la misma receta con una posición inicial más baja | Pruebe el recorrido ascendente o un flujo inicial más suave |
| La espuma surge cerca del hombro o el cuello | Ruta de escape restringida, velocidad excesiva en la última etapa o perturbación del corte | Mira la parte final del relleno en cámara lenta | Pruebe la desaceleración y el tiempo de corte |
| La espuma persiste mucho después de que se detiene el llenado | Química del producto y películas estables alrededor de burbujas | Compare el comportamiento de colapso a temperatura controlada | Escalar las preguntas de formulación sólo después de que se aíslen las causas mecánicas |
| Sólo una boquilla o carril se comporta de manera diferente | Problema de restricción, sellado, válvula, alineación o calibración local | Cambie o inspeccione el componente local según procedimientos seguros | Repare la falla local antes de cambiar la receta global |
| La espuma cambia con la agitación del tanque | Incorporación de aire impulsada por impulsor o salpicaduras de superficie | Repita en un estado de mezcla documentado | Estabilice el manejo del tanque antes de las pruebas de boquillas |
| El detergente o producto acuoso produce burbujas finas persistentes | Espuma tensioactiva con películas de burbujas fuertes | Comportamiento de colapso del registro después de un intervalo fijo | Separar la generación mecánica de la estabilidad de la formulación |
| Los productos que contienen material sólido suspendido cambian entre lotes | Variación del estado del producto | Compare lotes representativos bajo una temperatura controlada | Defina la ventana del producto probado |
| La espuma aumenta sólo a temperaturas elevadas | Viscosidad, liberación de gas o estabilidad dependientes de la temperatura | Repita dentro del rango de temperatura aprobado | Establezca un límite de temperatura para la receta |
Este es el Matriz de síntomas de espuma para fraguar. Es una ayuda para la toma de decisiones, no una promesa de que cada síntoma tenga una causa. La guía de solución de problemas de E-PAK conecta de manera similar la formación de espuma con el flujo, la turbulencia, la configuración de la boquilla, el comportamiento del producto y la revisión de compatibilidad. Utilice cada fila para elegir la siguiente prueba y luego confirme el resultado.
3. Trace el aire desde el tanque hasta el contenedor con la escalera de espuma original
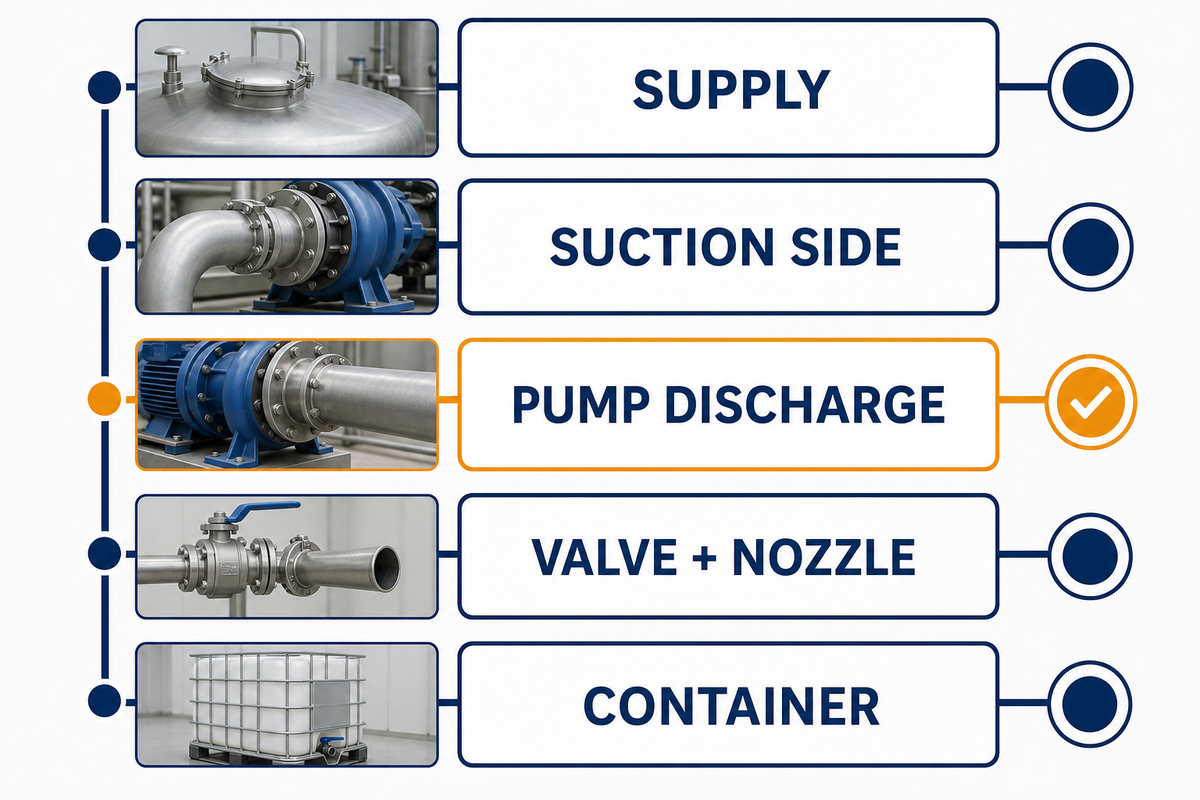
La escalera de espuma original convierte una queja abierta en una serie. Comience en el tanque y siga el proceso río abajo. Deténgase en el primer punto donde aparece el mismo patrón de burbujas en ejecuciones repetidas. Si la observación no es posible en un momento, utilice un puerto de muestra seguro, una mirilla o un dispositivo de diagnóstico temporal aprobado para el producto y el proceso.
- En el tanque, mire el nivel, verifique si hay vórtices y salpicaduras, revise la posición de la línea de retorno, verifique la mezcla, la temperatura y el tiempo de permanencia.
- Mire las juntas, sellos, abrazaderas, mangueras y restricciones de entrada en el lado de succión y determine si la bomba está muerta de hambre.
- Compare el sonido y la presión y observe el estado del producto antes y después del bombeo.
- Verifique puntos altos, restricciones bruscas y cambios abruptos de dirección y revise la recirculación y el gas atrapado a lo largo de la ruta de transferencia.
- En la válvula y la boquilla, verifique el comportamiento de apertura, la restricción, el diámetro de la boquilla, la altura inicial, el recorrido y el corte.
- Dentro del contenedor, observe la caída libre, el impacto de la pared, la restricción del cuello, la humectación y la ruta de escape del aire desplazado. Observe cómo se escapa el aire y revise si se está desplazando el aire.
La guía de solución de problemas de Oden Machinery vincula la turbulencia de transferencia, la velocidad de la bomba y la velocidad de llenado con burbujas de aire y un volumen inconsistente. Esto apoya un límite firme: el aire ya presente aguas arriba no se puede corregir de forma fiable únicamente ajustando las boquillas.
La causa de la formación de espuma puede ser una combinación de condiciones del proceso. No significa que una superficie tranquila indique que no hay gas dentro de un líquido. Una superficie tranquila no prueba que no exista gas dentro de un líquido, y el comportamiento de la espuma a largo plazo puede diferir de la espuma original que se ve en el momento del corte. Realice un seguimiento de las condiciones que provocan la formación de espuma en lugar de tratar el recipiente lleno como único punto de diagnóstico.
¿Cómo puedes saber si la boquilla es el origen real?
Tome una muestra del producto antes de descargarlo y pruebe el producto inmediatamente después de que la corriente ingrese al recipiente. Si la muestra de suministro está clara pero aparecen burbujas en el impacto, la posición de la boquilla, la velocidad o la geometría del recipiente se convierten en un cable más fuerte. Si ya hay microburbujas presentes, primero estabilice el suministro. A menudo, una sola muestra captura una condición en el suministro. Tomar varias muestras puede dar una mejor idea de lo que realmente está ocurriendo.
4. Estabilice el lado de suministro antes de ajustar la boquilla
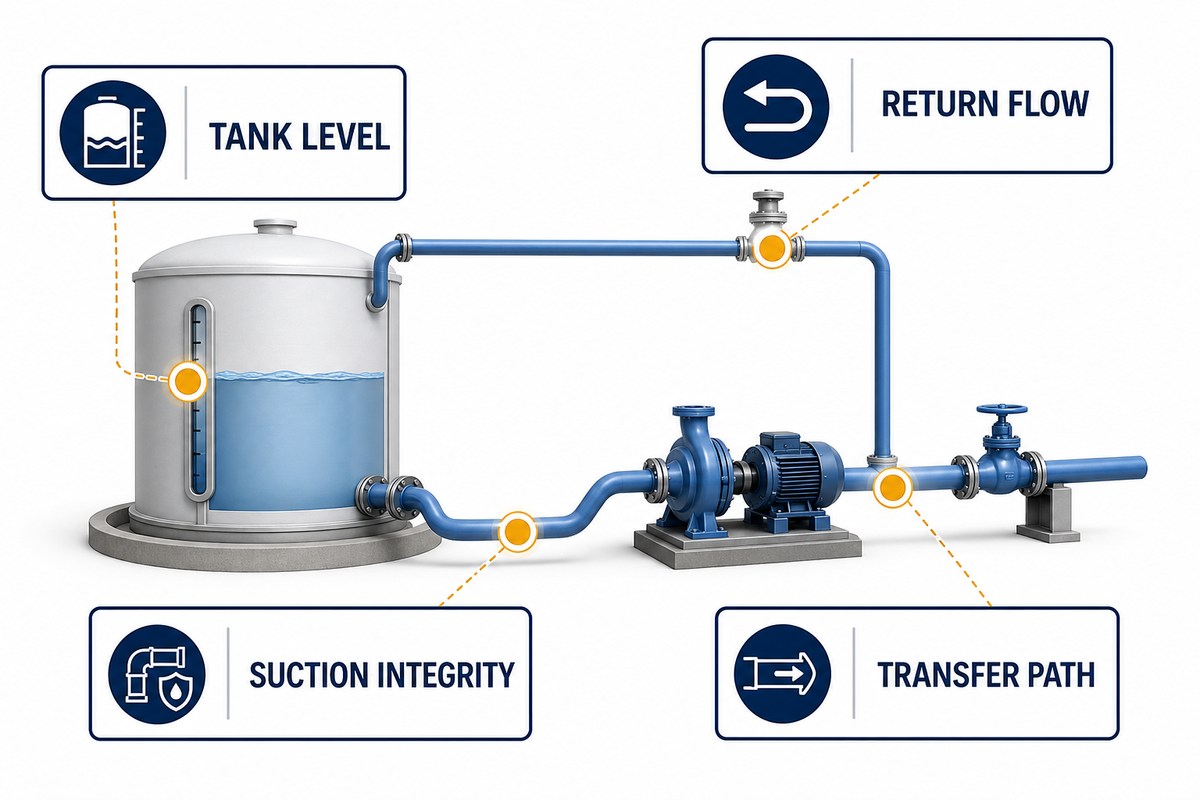
Los rellenos estables no pueden compensar las alimentaciones inestables. Mantenga repetible la condición del producto durante las pruebas. Utilice un solo lote o un equivalente documentado, un rango de temperatura controlado, un nivel de tanque representativo y un estado de recirculación previsto. La temperatura puede afectar la viscosidad, la liberación de gas y la persistencia de la espuma. Registre los caudales y el tiempo de inactividad como resultados operativos en lugar de asumir una causa raíz.
Evite que entre exceso de aire en el tanque y en el lado de succión antes de intentar eliminar el espuma aguas abajo. Una mejor estabilidad del suministro puede reducir significativamente los derrames, reducir los desechos y proteger los programas de producción. No eliminará la necesidad de verificar la receta de la boquilla, pero quitará un objetivo en movimiento.
- Coloque el flujo de retorno para evitar salpicaduras sobre la superficie del líquido donde lo permita el proceso.
- Mantenga suficiente profundidad de líquido para reducir la formación de vórtices en la salida.
- Inspeccione el lado de succión en busca de pequeñas vías de aire que no puedan filtrar líquido hacia afuera.
- Compruebe si el patrón de burbujas cambia con la velocidad de la bomba, la restricción o la inanición.
- Elimine los puntos altos evitables y las bolsas de gas atrapadas en la ruta de transferencia.
- Mantenga las condiciones de mezcla y recirculación idénticas entre pruebas.
No ajuste el equipo mientras esté en funcionamiento, siga los procedimientos de aislamiento, saneamiento y mantenimiento de la línea. El objetivo es conseguir una condición de entrada repetible a la boquilla para que la siguiente prueba tenga significado.
5. Sintonice la posición de la boquilla, el perfil de llenado y el corte
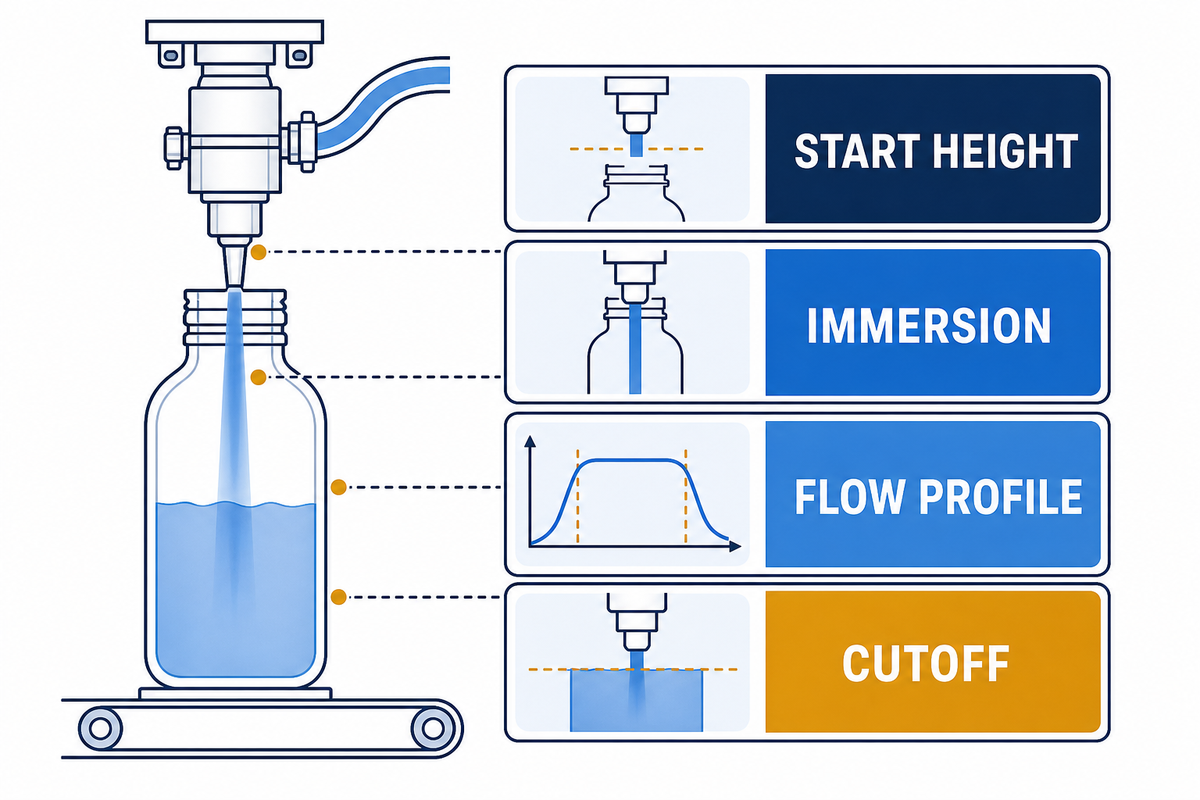
Una vez estable el suministro, establezca una línea base y ajuste la parte de la receta que corresponde al síntoma observado. Un movimiento ascendente mantiene la salida cerca del líquido ascendente y puede reducir la distancia de caída libre. Filamatic describe la posición ascendente y el ajuste de doble velocidad como controles que se pueden ajustar para reducir la espuma y la tasa de producción.
Un perfil por etapas a menudo comienza suavemente y utiliza un flujo medio más alto y más rápido cuando la salida está en una posición favorable, y luego desacelera y desacelera justo antes del corte. La altura inicial, la inmersión, la aceleración, el flujo principal, la desaceleración, el flujo final y el retraso de corte son variables separadas. Cambie solo uno durante el aislamiento inicial.
El llenado más lento posible no siempre es el mejor. Puede reducir el impacto pero permitir que la boquilla permanezca en una posición desfavorable, extender la exposición a una condición de alimentación inestable o destruir el rendimiento requerido. El objetivo es ajustar la velocidad de la boquilla lo más rápido posible para satisfacer los criterios de espuma, precisión, pérdida, higiene y humectación del recipiente, no simplemente la velocidad más baja.
El equipo de llenado debe evaluarse según las condiciones de la línea de producción. Diferentes caudales pueden introducir aire en el producto en diferentes etapas, mientras que una formación excesiva de espuma puede retrasar el colapso de las burbujas antes de taparlas. El trabajo de recetas debe equilibrar la calidad y el rendimiento del producto.
Limita de configurare: este artículo posee solución de problemas. Para las diferencias comerciales entre métodos de medición, boquillas y completos configuraciones de máquinas llenadoras de líquidos, utilice la página de categorías de equipos y valide la lista corta con pruebas de productos representativas.
6. Elija Hardware según el mecanismo de espuma
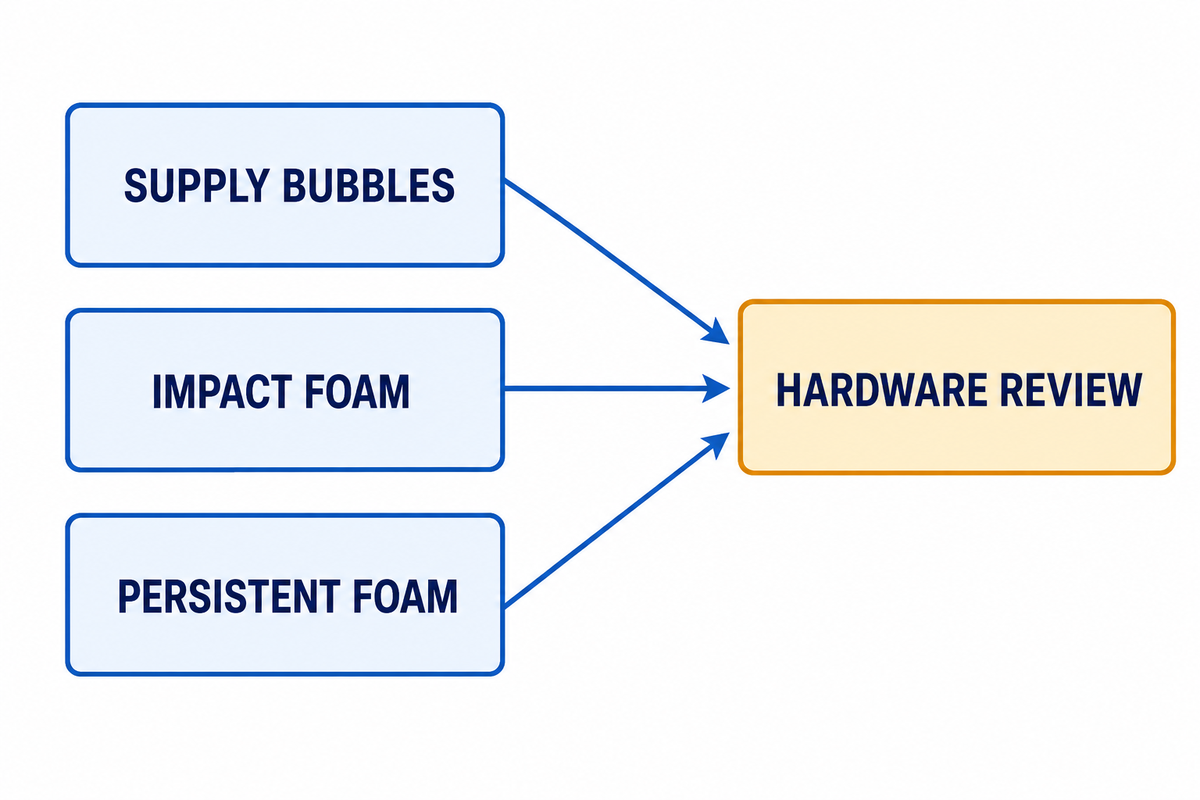
El hardware debe seguir el mecanismo diagnosticado. Una boquilla de buceo puede reducir la caída libre, pero su recorrido, humectación exterior, riesgo de contacto, encordado y requisitos de limpieza deben ajustarse al recipiente y al producto. Una ruta de flujo más grande puede reducir la velocidad del líquido a un flujo determinado, pero también cambia el corte y el comportamiento capilar. Packaging Digest señala este equilibrio entre el diámetro de la boquilla, la velocidad, las salpicaduras, la formación de espuma y la acción capilar.
| Mecanismo observado | Dirección del hardware a investigar | Lo que se debe verificar |
|---|---|---|
| Impacto de caída libre | Movimiento de abajo hacia arriba o de boquilla de buceo | Limpieza de viaje, higiene, mojado de paredes, corte y tiempo de ciclo |
| Alta velocidad de salida | Revisión de ruta de flujo o geometría de boquilla | Precisión, goteo, comportamiento capilar y respuesta valvular |
| Requisito de llenado a nivel con recirculación manejable | Evaluación del principio de desbordamiento | Comportamiento de devolución de productos, saneamiento, aireación y consistencia de los contenedores |
| Arrastre aguas arriba | Corrección de bomba, entrada, transferencia o tanque | Si el producto entrante no contiene burbujas antes de cambiar el relleno |
| Espuma persistente impulsada por la formulación | Revisión conjunta de procesos y formulación | Efectos sobre el rendimiento, el cumplimiento, la limpieza y la vida útil del producto |
Liquid Packaging Solutions describe una boquilla ascendente de abajo hacia arriba como una forma de reducir la agitación y la distingue del llenado por desbordamiento. La literatura histórica de patentes también trata el llenado antiespuma como un problema coordinado de extracción de espuma, boquilla, flujo y recipiente en lugar de un ajuste de velocidad único. Ninguna fuente demuestra que una tecnología de relleno sea universalmente mejor.
Muchas aplicaciones pueden compartir la etiqueta “espumoso” y al mismo tiempo requerir diferentes soluciones para abordar el mecanismo. La selección adecuada del equipo no garantiza una aireación adecuada; en el embalaje, el objetivo habitual es limitar la incorporación de aire no deseado. Utilice el mecanismo de falla para identificar el hardware para realizar pruebas.
7. Ejecute una prueba de relleno de una variable
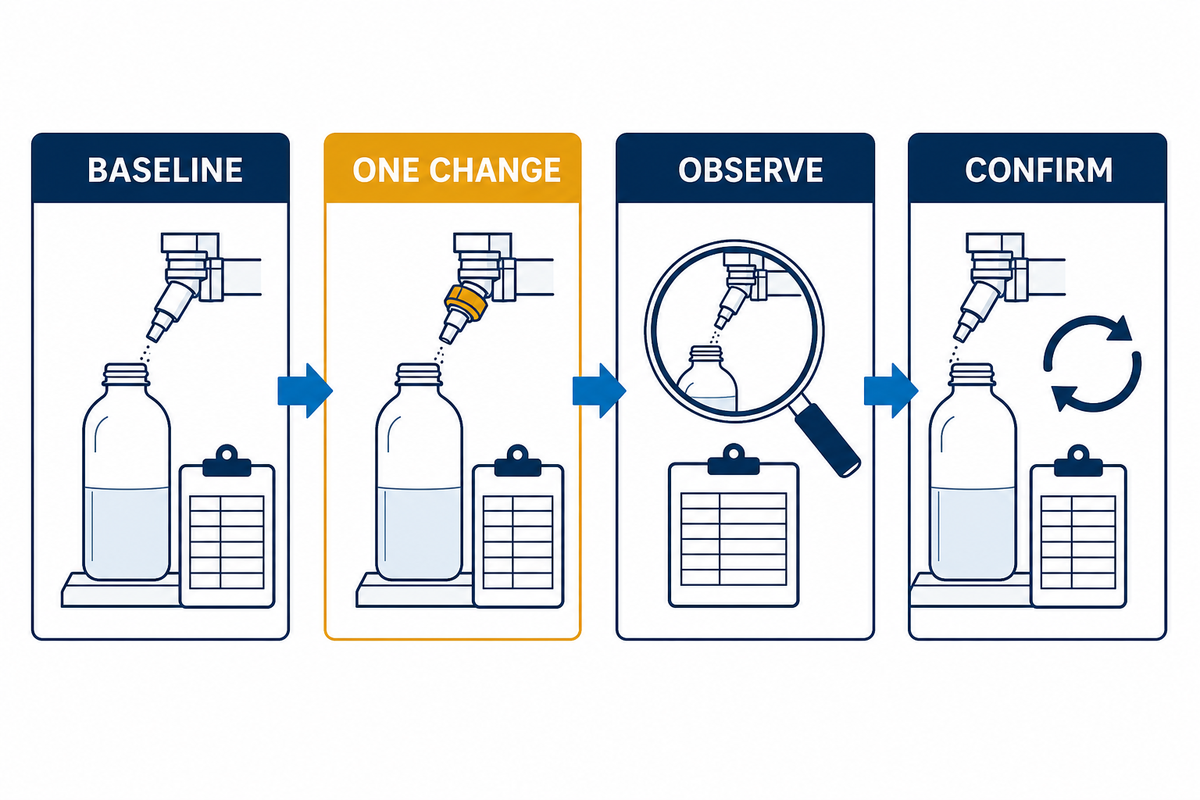
A Prueba de relleno de una variable es la forma defendible más rápida de distinguir una causa inicial. Congelar la línea de base, aislar la variable, ejecutar una cantidad suficiente de contenedores para mostrar repetibilidad, observar el efecto y evaluar el costo. Las pruebas de una variable no pueden revelar todas las interacciones, por lo que el candidato ganador debe confirmarse posteriormente en el producto previsto y en la ventana operativa.
Para cada síntoma específico de la espuma, diferencie los niveles de espuma durante el llenado de la espuma existente después del corte. Manejar la espuma significa registrar si la espuma se forma en el momento del impacto, durante la extracción de la boquilla o después de la liberación de presión. Un resultado debe proporcionar confianza a largo plazo en la receta, no solo un recipiente limpio.
| Campo de prueba | Qué grabar | Por qué es importante |
|---|---|---|
| Estado del producto | Lote, temperatura, permanencia, mezcla, nivel del tanque | Evita que un cambio de producto se confunda con un efecto de fijación |
| Línea de base fija | Receta, hardware, contenedor, disposición de suministro | Hace que las comparaciones sean rastreables |
| Cambio único | Parámetro o componente exacto cambiado | Apoya el aislamiento de la causa inicial |
| Inicio de la espuma | Primera ubicación y tiempo del ciclo | Separa la entrada de gas, la liberación de gas y la espuma visible |
| Persistencia de espuma | Condición de la superficie y comportamiento de colapso en un tiempo de observación fijo | Distingue la formación de la estabilidad |
| Completar resultado | Resultado de llenado neto, variación, contenedores húmedos, derrames, goteos | Evita que una mejora cosmética oculte la precisión o la pérdida |
| Resultado de producción | Tiempo de ciclo, interrupciones, limpieza, intervención del operador | Muestra la compensación operativa real |
¿Cuándo se aprobó realmente una prueba de espuma?
Una prueba pasa sólo si se logran simultáneamente los criterios de aceptación previamente acordados. Una prueba que reduce la corona de espuma pero que resulta en rellenos insuficientes, corte inestable, contenedores húmedos o tiempos de ciclo inaceptables no ha pasado. Después del aislamiento inicial, varíe la temperatura representativa del producto, el nivel del tanque y las condiciones normales de operación para exponer interacciones que una pantalla de una variable no puede mostrar.
Un estudio de caso de equipo publicado describe una solución que combina control de entrada, una lanza de llenado larga, velocidad en rampa, bomba y componentes de recirculación. La lección útil es el diagnóstico coordinado, no su potencia o presión específica de la bomba; esas cifras pertenecen a esa instalación y no deben transferirse como receta general.
8. Sepa cuándo la ayuda para la formulación es adecuada
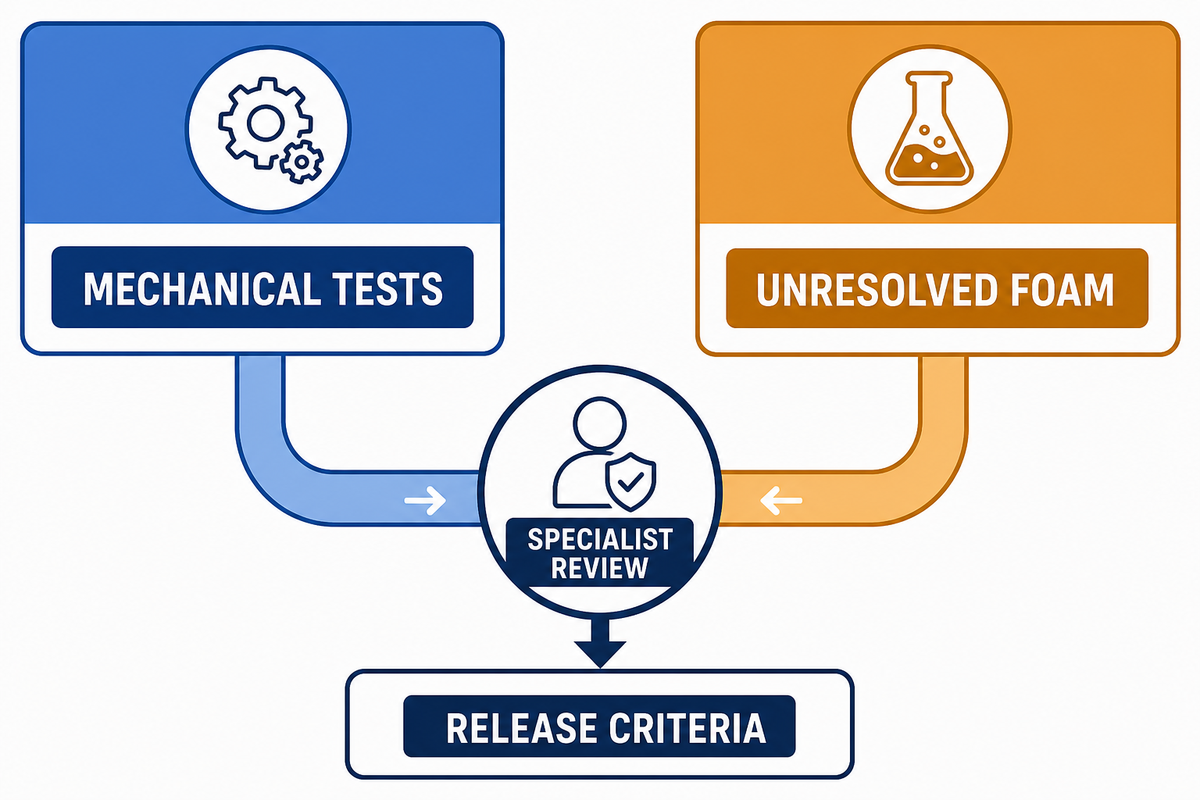
Cuando el suministro es estable, se prueban las variables mecánicas probables y la espuma persistente sigue el producto a través de configuraciones razonables, no cambie más la configuración de la máquina. Escale con registros de prueba, muestras, fotos o videos y explique la ventana del proceso. Esto proporciona evidencia en lugar de una solicitud vaga para “eliminar la espuma”
Durante la investigación actual no se encontró ningún estándar universal de control de aditivos o espumas; Los requisitos del producto siguen siendo el límite de control. Un antiespumante o antiespumante es una decisión de formulación y debe revisarse en consecuencia. Su compatibilidad, efectos de rendimiento, etiquetado, procesamiento, saneamiento e implicaciones regulatorias pueden necesitar una revisión específica del producto.
Términos como antiespuma, antiespumante y concentraciones bajas no definen un nivel de uso seguro. Los productos acuosos y a base de solventes pueden reaccionar de manera diferente, y un ingrediente tensioactivo puede ayudar a lograr un parámetro y al mismo tiempo afectar a otro. La revisión de la formulación protege la calidad del producto y evita la sustitución del tratamiento químico continuo por una causa mecánica reparable.
¿Qué debería pasar antes de un ensayo aditivo?
Documentar el mecanismo no resuelto, confirmar quién posee la aprobación de la formulación, definir qué atributos del producto no pueden cambiar y establecer los criterios de prueba y liberación. Los ajustes mecánicos y los cambios de formulación no deben mezclarse en la misma prueba porque el resultado se vuelve difícil de interpretar.
9. Cree un paquete de prueba de producto propenso a la espuma
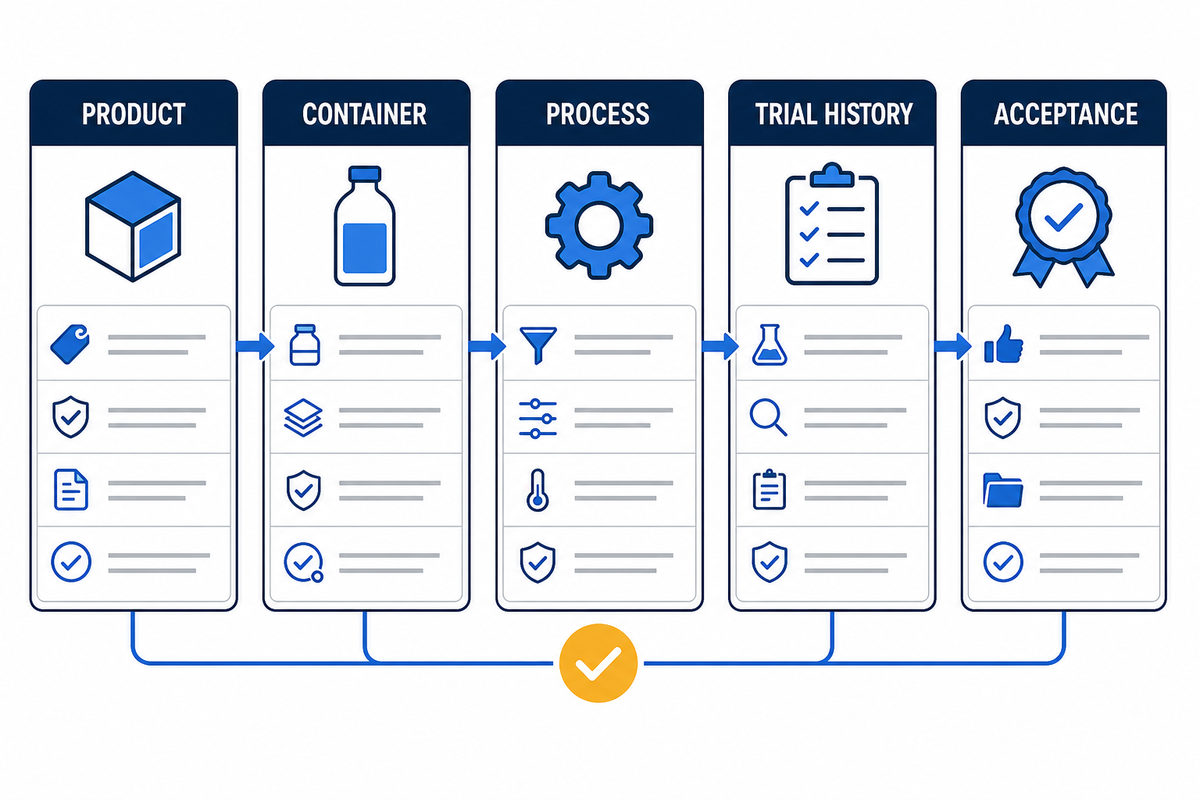
Un proveedor no puede reproducir un problema de espuma únicamente a partir del nombre del producto, el volumen de la botella y la velocidad. Utilice el paquete de prueba de productos Foam-Prone para proporcionar las condiciones de trabajo reales. Este es un método de adquisición práctico, no un estándar de la industria.
- Detalles representativos del producto: material, restricciones de composición, viscosidad o comportamiento del flujo en todo el rango de temperatura previsto y límites de manipulación.
- Evidencia de contenedores y cierres: dibujos o muestras, geometría del cuello, material, espacio de cabeza objetivo y condición de humectación aceptable.
- Requisitos del proceso: llenado objetivo, criterios de precisión, rango de velocidad, disposición del tanque y la transferencia, necesidades de saneamiento y expectativas de cambio.
- Evidencia de espuma: video de ángulo fijo, ubicación de inicio, aparición de burbujas, persistencia y las condiciones bajo las cuales el problema empeora.
- Historial de ensayos: línea de base, variables probadas, resultados, enfoques rechazados y compensaciones no resueltas.
- Criterios de aceptación: resultado del llenado, condición de espuma/espacio de cabeza, pérdida de producto, corte, limpieza del recipiente, tiempo del ciclo y ventana de repetibilidad.
Pídale al proveedor que indique el estado del producto probado y la configuración o el hardware utilizado, luego repita el resultado en el rango acordado. Una única botella de demostración atractiva no es una ventana de puesta en servicio. Conservar la receta aprobada, las notas de configuración y la referencia visual para que los operadores de producción puedan reconocer la deriva más adelante.
El paquete también debería capturar la limpieza relacionada con la espuma, la pérdida de material y cualquier efecto en los cronogramas de producción. Estos registros ayudan a comparar los ajustes del proceso y las tecnologías de llenado con los mismos criterios de aceptación. También muestran si un cambio propuesto puede evitar la formación de espuma sin trasladar el problema a otra parte.
¿Listo para discutir los límites del equipo?
Traiga el paquete de prueba completo cuando discuta una configuración adecuada de la máquina llenadora con equipos IDA. La evidencia ayuda a limitar un plan de prueba sin convertir esta guía de solución de problemas en una página duplicada de selección de productos.
Traiga el paquete de prueba completo cuando discuta una configuración adecuada de la máquina llenadora con equipos IDA. La evidencia ayuda a limitar un plan de prueba sin convertir esta guía de solución de problemas en una página duplicada de selección de productos.
Preguntas frecuentes
¿Por qué la espuma líquida durante el llenado?
La espuma aparece cuando se introduce o libera gas y el líquido puede mantener estables las burbujas resultantes. El gas puede entrar por agitación, salpicaduras, fuga de succión, bombeo, caída libre o impacto. También puede salir de la solución después de cambios de presión. Encuentre la primera ubicación repetible de la burbuja antes de asumir que la boquilla es la responsable.
¿Cómo reduzco la espuma sin que la línea de llenado sea demasiado lenta?
Obtenga un tanque estable y suministre y capture una línea de base. Estabilice el tanque y el suministro, registre una línea de base y luego cambie una variable como la posición de la boquilla, el flujo inicial, el flujo principal, la desaceleración o el corte. Mida el inicio y el colapso de la espuma junto con el resultado del llenado, la pérdida y el tiempo del ciclo. Un perfil por etapas puede capturar un flujo medio útil, pero debe verificarse en el producto final y el contenedor.
¿el llenado de abajo hacia arriba siempre es mejor para líquidos espumosos?
No necesariamente. El llenado de abajo hacia arriba puede reducir la caída libre al mantener la salida cerca del líquido ascendente, pero la geometría de la boquilla, el cuello del recipiente, la higiene, el riesgo de contacto, el goteo, el comportamiento del producto y la velocidad aún importan. Asegúrese de que el recorrido de la boquilla reduzca la espuma sin crear un nuevo problema de calidad o saneamiento dentro del rango operativo previsto.
¿puedo usar un antiespumante para resolver el relleno de espuma?
Trate un antiespumante como un cambio de formulación, no como un ajuste rutinario de la máquina. Es posible que los propietarios de productos y los especialistas apropiados necesiten revisar la compatibilidad, el rendimiento, el saneamiento, el etiquetado y los efectos regulatorios. Esta guía no recomienda un aditivo ni una dosis.
¿Qué máquina llenadora es adecuada para un líquido espumoso?
La respuesta depende de dónde comienza la espuma, el comportamiento del flujo del producto, la geometría del contenedor, los objetivos de precisión y velocidad, los requisitos de higiene y el comportamiento de corte. Diferentes configuraciones como boquilla de buceo, flujo por etapas, desbordamiento, pistón, bomba y gravedad abordan diferentes problemas. Primero diagnostique el mecanismo, luego con pruebas de producto representativas, confirme el aparato y la receta.
¿Qué información debo registrar durante una prueba de espuma?
Registre el lote, la temperatura, el nivel del tanque, la disposición de la línea, la receta activa, una variable modificada, la ubicación de la primera burbuja, el comportamiento de inicio y colapso de la espuma, el resultado del llenado neto, los derrames o la humectación, el tiempo del ciclo y las observaciones del operador. Las fotografías o vídeos de ángulo fijo facilitan la revisión de las comparaciones.
Referencias y fuentes
- Estudio organizado por la Universidad Purdue sobre formación y estabilidad de espuma
- Guía de la FDA de EE. UU. utilizada para el límite de calidad específico del producto
- Packaging Digest: compensaciones de boquillas capilares
- US3415294A: patente histórica de relleno antiespumante
- Soluciones de envasado líquido: principios de llenado ascendentes
Obtenga más información sobre Equipo IDA, revisa el más amplio guía de la máquina llenadora, o utilice el sitio página de contacto cuando tienes un paquete completo de prueba de producto.
Entradas relacionadas
Tendencia ahora