Póngase en contacto con IDA

La mezcla industrial es la operación unitaria mecánica que transforma mezclas multifásicas, polvos secos y pastas de alta viscosidad en lotes uniformes. Los ingenieros logran una mezcla eficaz y un rendimiento constante cuando la geometría del impulsor se diseña adecuadamente en función de la velocidad del eje y los deflectores. El volumen del depósito por sí solo nunca determina el servicio de proceso correcto.
Las líneas modernas de producción química, recubrimientos, lodos para baterías y alimentación abarcan un amplio rango de viscosidades, desde disolventes de 1 cP hasta pastas de 1.000.000+ cP. Un impulsor hidroala axial que suspende sólidos a 500 cP se bloqueará en un depósito de resina de 50.000 cP. Hacer funcionar una pala dentada de alta velocidad en un depósito de almacenamiento de baja viscosidad desperdicia potencia del motor y no mejora la renovación global del lote.
Respuesta directa: La mezcla industrial utiliza impulsores hidroala axiales para la circulación global y la suspensión de sólidos en líquidos de baja viscosidad. Para pastas de alta viscosidad de 50.000 a 1.000.000+ cP, los mezcladores coaxiales multieje y planetarios dobles proporcionan renovación con barrido de pared y amasado.
Conclusiones clave de ingeniería (TL;DR)
- Trampa del escalado: En mezcladores turbulentos geométricamente similares con densidad y número de potencia constantes, mantener constante la velocidad periférica durante un escalado volumétrico de 10x reduce la potencia específica a aproximadamente 0.46x. El tiempo de mezcla debe verificarse para la geometría específica del depósito.
- Transición por viscosidad: Las turbinas de depósito abierto pierden circulación radial en pastas de alta viscosidad. Las palas dentadas Cowles requieren un áncora rascadora de pared o una pala de mariposa por encima de 50.000 cP.
- Límite entre línea y lote: Charles Ross Co. informa de autobombeo hasta 10.000-20.000 cP con sus mezcladores rotor-estator en línea. Su ejemplo de recirculación de 10 HP y 240 gpm utiliza un fluido similar al agua.
- Estanqueidad y conformidad de seguridad: Una junta de estanqueidad mecánica doble presurizada limita las fugas del fluido de proceso. Para operar a -0,098 MPa, tanto el depósito como la junta de estanqueidad deben estar clasificados para esa presión, y cualquier accionamiento instalado en una zona peligrosa debe ser apto para dicha zona.
| Parámetro rápido de especificación | Rango de ingeniería verificado | Norma aplicable o fuente principal |
|---|---|---|
| Rango de viscosidad de operación | 1 cP a 1.000.000+ cP | University of Michigan ChE 344 / Cartera de equipos IDA |
| Regímenes del número de Reynolds (Re) | Laminar (<10), Transición (10–10.000), Turbulento (>10.000) | AIChE Chemical Engineering Progress (CEP) |
| Relación de diámetro impulsor-depósito (D/T) | 0,20–0,60 (turbinas, base 0.33); 0,90–0,98 (áncoras/cintas) | Guía de dimensionado MXD Process / University of Michigan |
| Potencia específica aportada (P/V) | 0,1–0,3 kW/m³ (mezcla suave) a 1,0–5,0 kW/m³ (dispersión) | Estudio de depósitos agitados MDPI Energies (2025) |
| Clasificación de vacío y junta de estanqueidad del depósito | Desgasificación bajo vacío hasta -0,098 MPa; juntas API 682 Plan 52 / 53A/B/C | API Standard 682 / Directiva ATEX 2014/34/EU |
¿Cómo dividen sus funciones los mecanismos de mezcla industrial según los regímenes de viscosidad?
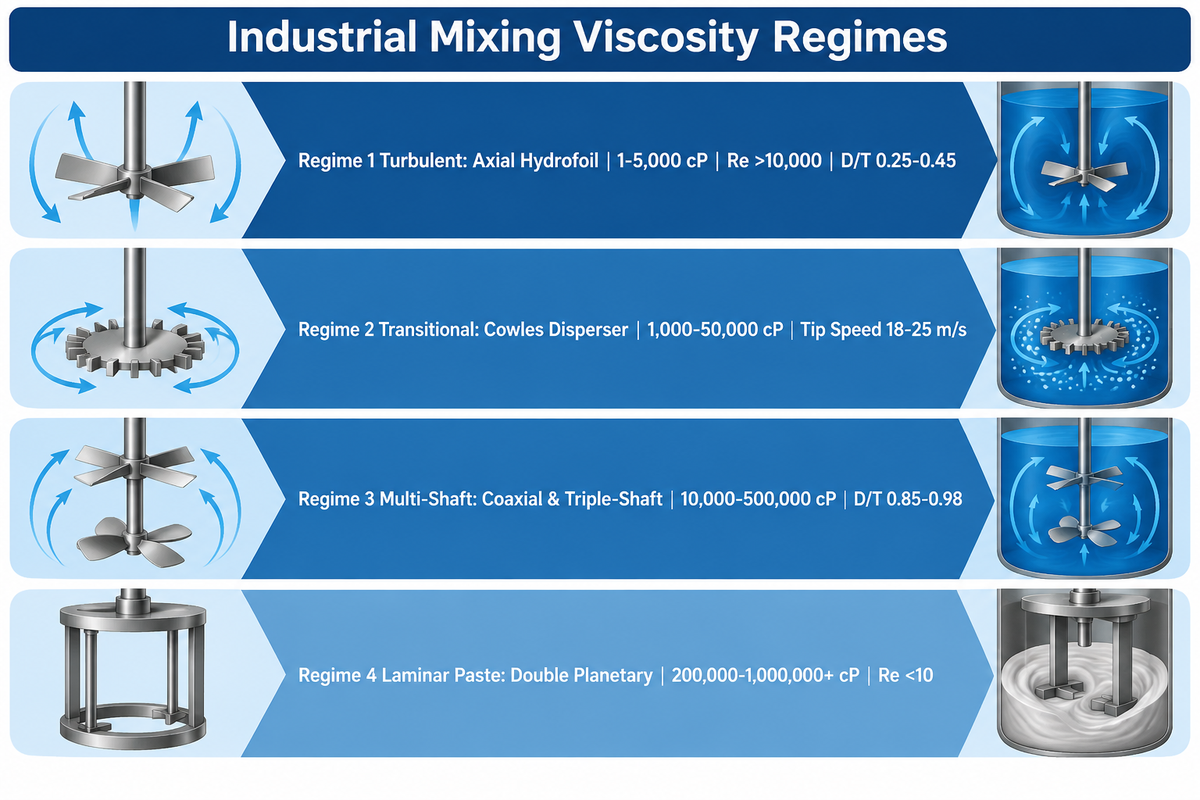
Los procesos de mezcla industrial dividen el trabajo en cuatro regímenes de viscosidad definidos por el número de Reynolds del impulsor (Re). Los impulsores de flujo axial predominan por debajo de unos 5.000 cP, donde se produce flujo turbulento cuando la densidad, la velocidad, el diámetro y la viscosidad generan un Re superior a 10.000. Los dispersores de alta velocidad operan entre unos 1.000 y 50.000 cP. Los sistemas coaxiales de mariposa y de triple eje trabajan en bandas solapadas de 10.000 a 500.000 cP, mientras que los mezcladores planetarios dobles procesan de unos 200.000 a 1.000.000+ cP.
En dinámica de fluidos, dos números adimensionales describen cómo un mezclador industrial transfiere energía mecánica a una mezcla líquida. La guía de AIChE Chemical Engineering Progress sobre problemas difíciles de mezcla define el número de Reynolds del impulsor (Re = ρND²/μ) como la relación entre fuerzas inerciales y viscosas. Los datos de estabilidad de flujo del AIChE Journal sobre los efectos del número de Reynolds y el diámetro del impulsor describen además el número de potencia (Np = P / [ρN³D⁵]), que relaciona el par motor del eje con la geometría de la pala.
“Los impulsores se clasifican como mezcladores laminares (viscosos) o turbulentos. Para fluidos muy viscosos en régimen de mezcla laminar, el diámetro del impulsor se aproxima al diámetro del depósito en diseños de holgura estrecha de cinta, husillo y áncora.
Esta tabla compara la selección de impulsores para cuatro regímenes de viscosidad mediante el número de Reynolds, D/T, la velocidad periférica y el mecanismo de mezcla. Esta matriz de clasificación empareja cada banda de viscosidad con la geometría del elemento mezclador que mantiene el flujo global sin cavitación.
| Tipo de impulsor y clase de régimen | Banda de viscosidad (cP) | Número de Reynolds (Re) | Relación de diámetros (D/T) | Velocidad periférica (m/s) | Mecanismo de mezcla dominante |
|---|---|---|---|---|---|
| Hélice marina (Régimen 1: Turbulento) | 1–2.000 cP | >10.000 | 0,20–0,35 | 3,0–6,0 m/s | Bombeo axial para mezcla de líquidos de baja viscosidad |
| Impulsor hidroala axial (Régimen 1: Turbulento) | 1–5.000 cP | >10.000 | 0,25–0,45 | 2,5–5,5 m/s | Renovación axial de bajo Np (0.3) y suspensión de sólidos |
| Turbina de palas inclinadas (Régimen 1–2: Flujo mixto) | 100–10.000 cP | 1.000–10.000+ | 0,30–0,50 | 3,0–6,5 m/s | Cizallamiento axial y radial combinado (Np ~1.3) |
| Turbina Rushton de palas planas (Régimen 1–2: Radial) | 1–10.000 cP | 1.000–10.000+ | 0,25–0,40 | 3,5–7,0 m/s | Dispersión gas-líquido radial de alta potencia (Np ~5.0) |
| Dispersor dentado Cowles (Régimen 2: Transición) | 1.000–50.000 cP | 100–10.000 | 0,25–0,35 | 18,0–25,0 m/s | Cizallamiento periférico de alta velocidad para desaglomeración de pigmentos |
| Dispersor coaxial de mariposa (Régimen 3: Alta viscosidad) | 10.000–150.000 cP | 10–500 | 0,85–0,95 | 1,5–3,0 / 18 m/s | Plegado por mariposa más disco de dispersión de alta velocidad |
| Mezclador de vacío de triple eje (Régimen 3: Multieje) | 50.000–500.000 cP | 10–100 | 0,90–0,98 | 0,5–2,0 / 25 m/s | Rascado de pared por áncora, dispersión dentada y cizallamiento rotor-estator |
| Mezclador planetario doble (Régimen 4: Pasta laminar) | 200.000–1.000.000+ cP | <10 | 0,90–0,98 | 1,5–3,5 m/s | Amasado orbital de desplazamiento positivo sin zonas muertas |
Flujo axial y radial turbulento por debajo de 10.000 cP (hidroalas frente a turbinas Rushton y de palas inclinadas)
En líquidos de baja viscosidad donde la densidad, la velocidad y el diámetro crean remolinos turbulentos (Re superior a 10.000), la cantidad de movimiento del fluido se transmite por todo el depósito de mezcla. Como explican las directrices de mezcla en reactores de University of Michigan ChE 344, los impulsores axiales como las hélices marinas y las hidroalas bombean líquido en paralelo al eje. Esta acción axial proporciona una mezcla eficiente y la suspensión de sólidos del fondo con bajo consumo energético.
Las turbinas de disco Rushton de flujo radial expulsan el fluido horizontalmente contra la pared del depósito. Esa corriente radial genera altas fuerzas de cizallamiento para la dispersión gas-líquido. Sin embargo, una turbina Rushton consume aproximadamente 16 veces más potencia en el eje que una hidroala de igual diámetro a la misma velocidad, porque su número de potencia es 5.0 frente a 0.3.
Dispersión de alta velocidad en transición de 1.000 a 50.000 cP (palas dentadas Cowles y sistemas coaxiales de mariposa)
Cuando la viscosidad del lote supera los 5.000 cP, el arrastre viscoso amortigua los remolinos turbulentos fuera de la zona del impulsor. Para romper aglomerados de pigmentos y dispersar cargas en recubrimientos, los ingenieros emplean un dispersor de alta velocidad con pala dentada Cowles. Las unidades industriales de elevación hidráulica operan hasta 1.500 rpm, mientras que los modelos de laboratorio alcanzan 3.000 rpm para generar velocidades periféricas de 18 a 25 m/s.
Los dispersores dentados Cowles pierden circulación radial cuando la viscosidad del lote supera los 50.000 cP, creando zonas estancadas en la pared a menos que se combinen con un áncora de baja velocidad o un rascador de mariposa. Para pastas pseudoplásticas entre 10.000 y 150.000 cP, un mezclador dispersor de mariposa coaxial combina un bastidor de mariposa de plegado superior con un disco dentado de alta velocidad. Estos mezcladores coaxiales ofrecen una rápida alimentación global hacia la zona local de cizallamiento.
Desplazamiento positivo laminar de más de 50.000 a 1.000.000+ cP (mezcladores de triple eje y planetarios dobles)
La circulación global se debilita por encima de 50.000 cP. El número de Reynolds del impulsor sigue dependiendo de la geometría del mezclador, la velocidad y las propiedades del fluido. En lugar de depender de remolinos de chorro turbulento, el impulsor debe barrer físicamente la sección transversal del depósito. Las palas distribuidas que giran sobre ejes dobles pliegan el material a través de todo el diámetro del depósito, como se muestra en la solicitud de patente estadounidense US20150224460A1 sobre cinemática de impulsores planetarios.
¿Cómo deben dimensionar los ingenieros un mezclador industrial mediante la relación D/T, la velocidad periférica y la potencia aportada?
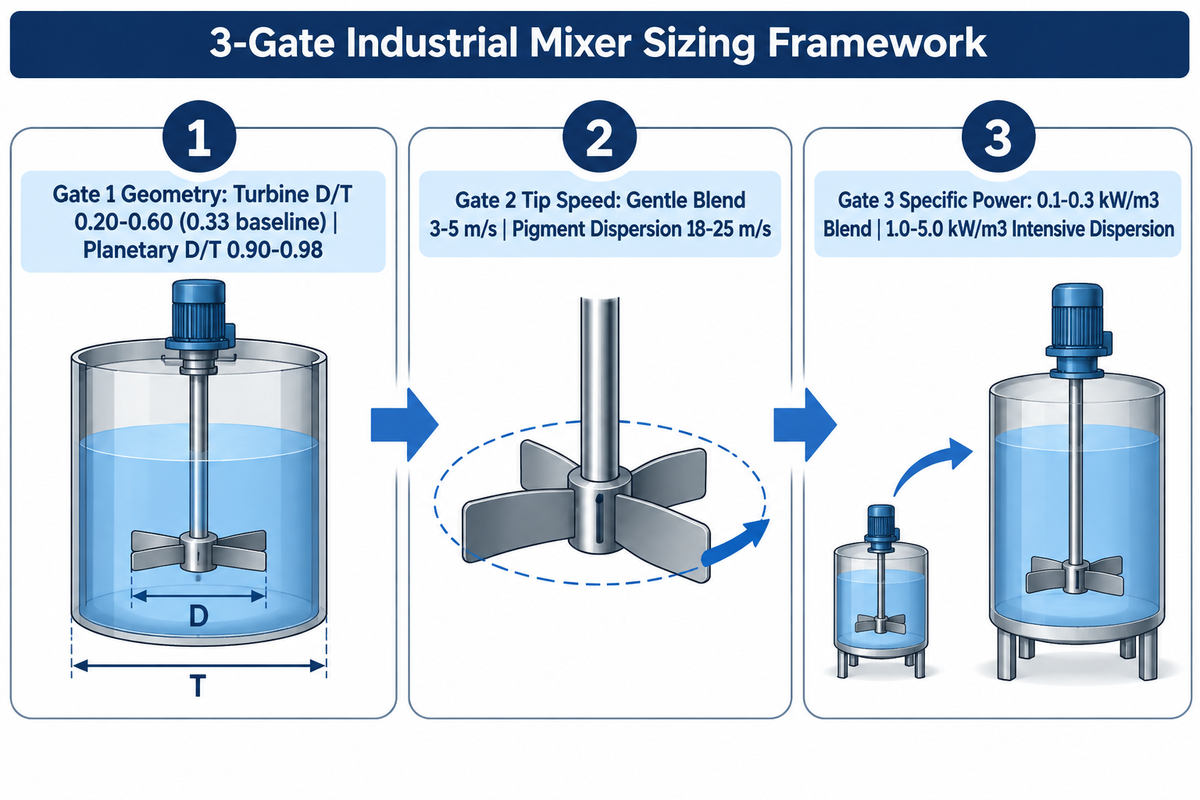
Dimensione un mezclador industrial verificando la geometría del depósito, la cinemática de las palas y la potencia en el eje. Comience con una relación de diámetro impulsor-depósito (D/T) de 0,20–0,60 (base 0.33) para turbinas convencionales, mientras que los diseños de barrido de pared y planetarios requieren 0,90–0,98. A continuación, ajuste la velocidad periférica y la potencia específica al servicio: los ejemplos siguientes van de 0,1–0,3 kW/m³ para mezcla suave a 1,0–5,0 kW/m³ para dispersión intensiva.
Los errores de dimensionado ocurren principalmente por ignorar la geometría del depósito y los requisitos específicos de mezcla, y no por la calidad de los motores. La altura del líquido, el número de impulsores y la relación de diámetros controlan conjuntamente el tiempo de renovación. Los datos experimentales de la tesis sobre tiempo de mezcla turbulenta de University of Dayton muestran que, para una geometría dada, el control del tiempo de renovación depende en gran medida de variar el número de impulsores y la relación de diámetros.
Paso 1, Relación de diámetro impulsor-depósito (D/T) y geometría de deflectores para la renovación global
Como indica la guía de dimensionado depósito-impulsor de MXD Process, la mayoría de los sistemas de mezcla por turbina operan bien con una relación D/T de 1/5 (0.20) a 3/5 (0.60). La referencia estándar es 1/3 (0.33) del diámetro interior del depósito, como un impulsor de 8 pulgadas dentro de un depósito de 24 pulgadas. La pala debe situarse a 1/3 de la altura del depósito desde el fondo.
Los depósitos cilíndricos de baja viscosidad emplean cuatro deflectores de pared (cada uno de ancho T/12) para transformar el remolino en mezcla vertical. Seg. al Dr. Dave Dickey en Chem. Eng. Mag. y su guía de buena mezcla, un vórtice superficial profundo reduce la eficacia de mezcla cuando el líquido gira en círculo y arrastra aire. Para contenedores de 1.000 L con boca de 150 mm (6 pulgadas), un mezclador para depósitos IBC de palas plegables pasa por la abertura estrecha y se despliega en el interior para restablecer la geometría D/T adecuada.
Paso 2, Límites de velocidad periférica para suspensión sólido-líquido frente a desaglomeración de pigmentos
La velocidad de rotación en rpm carece de sentido sin el diámetro de la pala. La velocidad periférica (v_tip = πDN, con N en revoluciones por segundo) describe la velocidad en el borde de la pala, mientras que la velocidad de cizallamiento local depende también de la holgura y la geometría del flujo. Según documenta el estudio de MDPI Energies sobre consumo de potencia e intensidad de mezcla en depósitos agitados, el consumo de potencia específica en depósitos turbulentos y de transición abarca de 0.5 a 5,0 kW/m³ para adaptarse a los requisitos del proceso.
La mezcla suave de bebidas y los depósitos de almacenamiento requieren de 0.1 a 0,3 kW/m³ a una velocidad periférica de 3 a 5 m/s. La suspensión de sólidos del fondo requiere de 0.3 a 1,0 kW/m³. La dispersión intensiva de pigmentos y la emulsificación exigen de 1.0 a 5,0 kW/m³ y velocidades periféricas de 18 a 25 m/s. Dado que la potencia en el eje en régimen turbulento escala con el cubo de la velocidad (N³) y la quinta potencia del diámetro (D⁵), aumentar el diámetro de la pala a velocidad constante más que duplica el consumo de potencia.
Paso 3, Potencia específica (kW/m³), par motor por volumen y reglas de escalado de planta piloto a producción
Ejemplo práctico de escalado: Considere un reactor piloto de 10 L (D = 0,06 m) con una turbina Rushton (Np = 5.0) a 800 rpm en un lodo acuoso (ρ = 1.000 kg/m³). Utilizando los datos indicados y la comparación de 5 métodos de escalado de Bioprocess Tools, la velocidad periférica piloto es de 2,51 m/s y la potencia específica (P/V) es de 921,6 W/m³ (indicada como 914 W/m³ en tablas redondeadas). El escalado a un depósito de producción de 1.000 L con un impulsor de 0,28 m a la misma potencia específica arroja aproximadamente 285 rpm y una velocidad periférica de 4,18 m/s.
En mezcladores turbulentos geométricamente similares con densidad y número de potencia constantes, mantener constante la velocidad periférica durante un aumento de volumen de 10x reduce la potencia específica (P/V) a aproximadamente 0.46x. En mezcladores de pastas laminares, el dimensionado debe basarse en el par motor del eje (T = P/ω) en lugar del número de potencia turbulento. Por ello, los ingenieros equipan cada accionamiento con variadores de frecuencia (VFDs) y accionamientos de velocidad variable para ajustar la velocidad de mezcla en cada etapa del lote.
Rotor-estator en línea frente a dispersor por lotes frente a mezclador de vacío coaxial multieje: ¿cuál se adapta a su línea?
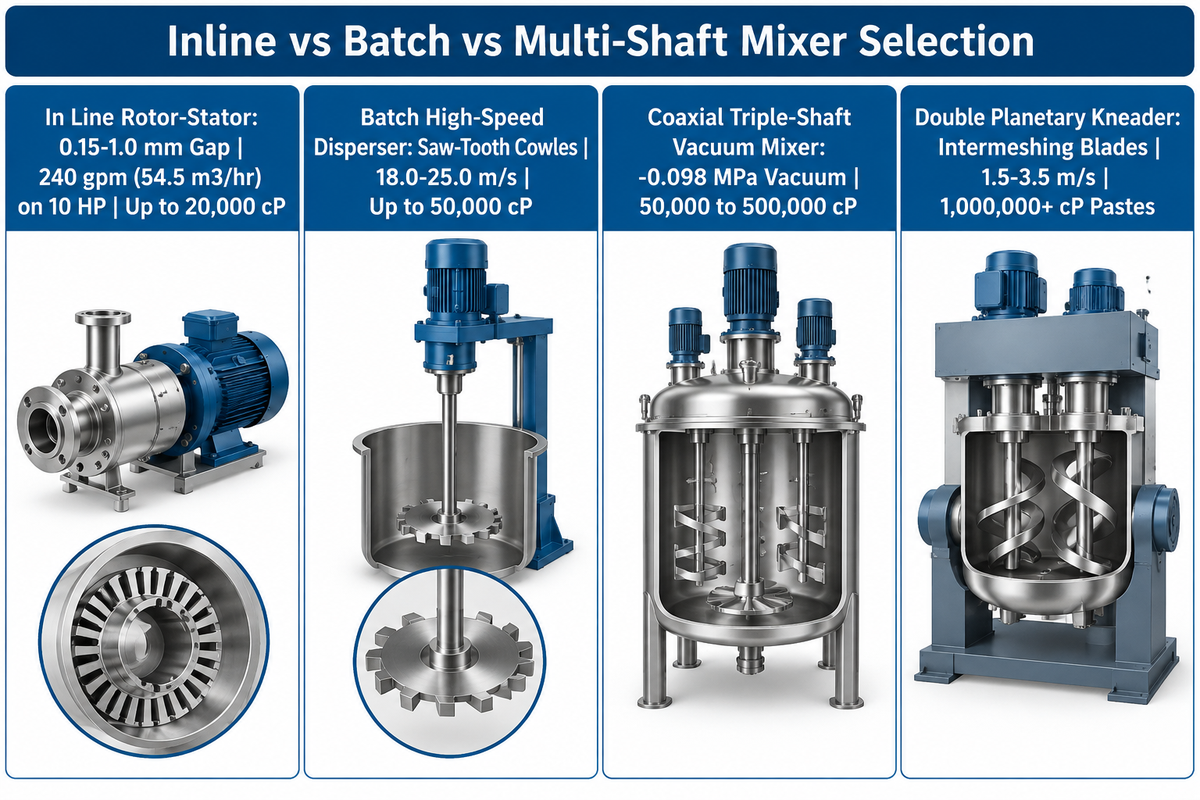
Seleccione un mezclador en línea (rotor-estator de alto cizallamiento) cuando la potencia específica del impulsor deba concentrarse en una tubería para mezcla continua y recirculación rápida por debajo de 20.000 cP. Elija un dispersor de alta velocidad por lotes para recubrimientos pigmentados de 1.000 a 50.000 cP. Especifique un mezclador de vacío coaxial de triple eje cuando la viscosidad alcance de 50.000 a 500.000 cP.
Elegir entre un mezclador en línea y un mezclador de líquidos en depósito depende de la distribución del tiempo de residencia, la geometría del entrehierro de cizallamiento y el tiempo de limpieza entre lotes. Como revela la patente estadounidense US6000840A sobre rotores y estatores de alto cizallamiento, un mezclador rotor-estator en línea procesa el fluido a través de una holgura de precisión de 0.15 a 1,0 mm. Cada fracción de fluido que atraviesa el cabezal de trabajo experimenta cizallamiento mecánico e hidráulico.
| Métrica de proceso y límite operativo | Mezclador rotor-estator en línea | Dispersor de alta velocidad por lotes | Mezclador de vacío coaxial de triple eje | Amasadora planetaria doble |
|---|---|---|---|---|
| Geometría de la zona de cizallamiento | Holgura rotor-estator de precisión de 0,15–1,0 mm | Borde abierto de disco dentado Cowles | Rascador de áncora + dispersor + rotor-estator | Palas planetarias helicoidales engranadas |
| Rango de velocidad periférica | 15,2–20,3 m/s (3.000–4.000 ft/min) | 18,0–25,0 m/s (hasta 1.500–3.000 rpm) | 0,5–2,0 m/s áncora / 18–25 m/s cizallamiento | 1,5–3,5 m/s revolución orbital |
| Límite de viscosidad sin bomba auxiliar | 10.000–20.000 cP con autobombeo | 50.000 cP en depósitos abiertos o cerrados | 500.000 cP con rascadores de pared de PTFE | Pastas de alto contenido en sólidos de 1.000.000+ cP |
| Techo de viscosidad asistido por bomba | Hasta 200.000 cP (ensayo con bomba auxiliar de Charles Ross) | No aplicable (unidad de depósito por lotes) | 500.000 cP (descarga mediante prensa de plato) | 1.000.000+ cP (descarga por pistón hidráulico) |
| Caudal de proceso / renovación típica | 240 gpm (54,5 m³/hr) de fluido tipo agua con 10 HP | Renovación de lotes de 50–10.000 L en 20–45 min | Ciclo por lotes de 100–5.000 L en 45–90 min | Ciclo de pasta densa de 5–3.000 L en 60–180 min |
| Pasadas hasta el equilibrio de gota | 5 a 10 pasadas de recirculación | Circulación toroidal axial/radial continua | Macroplegado y microcizallamiento simultáneos | Barrido planetario de todo el depósito cada 3–5 rev |
| Capacidad de desaireación bajo vacío | Requiere depósito receptor de vacío externo | Tapa de vacío opcional (-0,095 MPa) | Depósito de vacío integrado (-0,098 MPa) | Vacío profundo integrado (-0,098 MPa) |
| Limpieza en sitio (CIP) y cambio de lote | CIP en tubería de alta velocidad (baja retención) | Elevación rápida del eje y lavado entre bidones | Requiere lanzas de pulverización multiángulo | Los depósitos intercambiables minimizan el tiempo de parada |
Cuándo un mezclador en línea supera a los depósitos por lotes en emulsificación continua e inducción subsuperficial de polvos
Elija un mezclador de alto cizallamiento en línea para la mezcla continua y la recirculación rápida por debajo de 20.000 cP, y dimensiónelo por caudal de proceso en lugar de por volumen de depósito. Según el informe técnico de Charles Ross & Son Company sobre mezcladores rotor-estator de alta capacidad, un rotor de cuatro palas que gira de 3.000 a 4.000 ft/min (15.2 a 20,3 m/s) bombea 240 galones por minuto (54,5 m³/hr) de fluido similar al agua con un motor de 10 HP. Esa única unidad de 10 HP puede recircular depósitos de 25 a 2.500 galones.
Un rotor-estator en línea cizalla el material que atraviesa su cabezal de trabajo. En los mezcladores continuos, un lazo de recirculación proporciona múltiples pasadas para estrechar la distribución del tamaño de partícula. Los lazos de recirculación en línea se explican en la guía de ingeniería de IQS Directory sobre mezcladores de alto cizallamiento. Como señala dicha guía de IQS Directory, los lazos de recirculación en línea necesitan de 5 a 10 pasadas para alcanzar el equilibrio de gota entre 1 y 10.000 cP. Charles Ross informa que los sistemas rotor-estator en línea pueden operar hasta 10.000–20.000 cP sin asistencia de bombeo externo y hasta 200.000 cP con una bomba auxiliar de desplazamiento positivo. Mientras que los mezcladores estáticos destacan en la mezcla continua de baja viscosidad sin piezas móviles, los mezcladores de alto cizallamiento emplean palas giratorias para aplicaciones que requieren emulsiones submicrónicas.
Cuándo es obligatorio un mezclador de líquidos por lotes o un sistema coaxial multieje bajo vacío
Los depósitos por lotes son una opción práctica para formulaciones con picos pronunciados de viscosidad, largos tiempos de mantenimiento de reacción o desgasificación bajo vacío dentro del depósito. Un sellador de curado por humedad de 250.000 cP puede bombearse a través de una tubería adecuadamente diseñada, con una pérdida de carga determinada por su reología, caudal de proceso y geometría de tubería. Un sellador de curado por humedad de 250.000 cP puede bombearse por una tubería bien dimensionada, cuya caída de presión depende de la reología, el caudal y la geometría de la línea. Al pasar a un mezclador de triple eje IDA en depósito, una planta de selladores utiliza un áncora lenta con rascadores de PTFE para limpiar la pared con camisa de calefacción o refrigeración. Simultáneamente, un dispersor de alta velocidad y un cabezal rotor-estator homogeneizan el lote bajo un vacío de -0,098 MPa.
Selección de sistemas para polvo seco, cinta e incorporación sólido-líquido sin zonas muertas
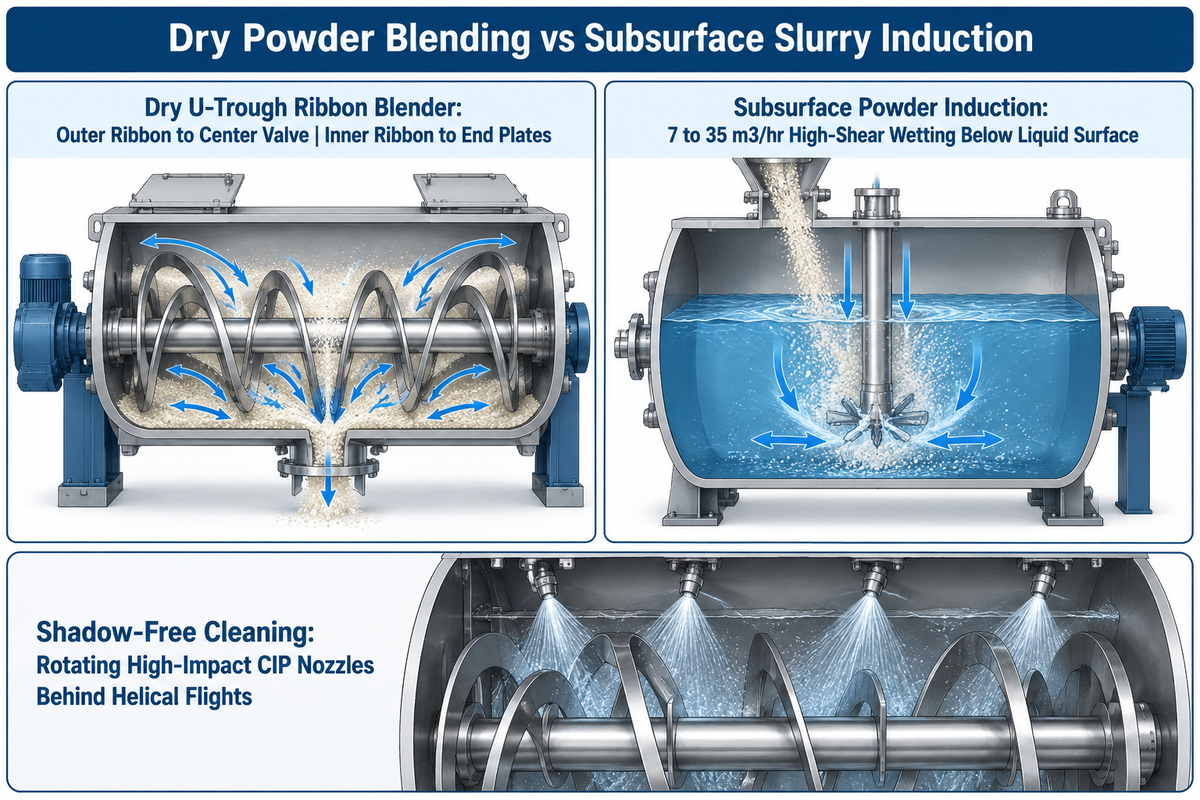
Utilice mezcladores convectivos de doble cinta helicoidal, mezcladores de palas o tambores rotativos para polvos secos de flujo libre y gránulos frágiles. Pase a un sistema de incorporación de alto cizallamiento o a un sistema de inducción subsuperficial de polvo bajo vacío que opere de 7 a 35 m³/hr para la humectación de sílice pirogénica, hidrocoloides o lodos con alto contenido en sólidos sin polvo flotante ni aglomerados.
En la mezcla de polvos secos y en la dispersión de lodos sólido-líquido ocurren fenómenos distintos. En la mezcla en seco de materiales, las diferencias de densidad de partícula provocan segregación si el agitador imprime una fuerza centrífuga excesiva. En aplicaciones de mezcla sólido-líquido, el modo de fallo principal es la formación de grumos superficiales (ojos de pez) debido a una película de gel alrededor de los núcleos de polvo seco.
Mezcla de polvos secos: mezcladores convectivos de cinta y palas frente a mezcladores difusivos de tambor rotativo
Los mezcladores horizontales de cinta con artesa en U utilizan un elemento mezclador de doble hélice. La cinta exterior desplaza las partículas sólidas hacia la válvula de descarga central, mientras que la cinta interior empuja el material hacia las placas extremas. Operando dentro del volumen de llenado de trabajo nominal del fabricante, los mezcladores de cinta y de palas proporcionan una mezcla completa en lotes de polvo seco. En el caso de ingredientes alimentarios frágiles y sensibles al calor, los mezcladores de palas y los tambores rotativos reducen la atrición de las partículas.
Eliminación de polvo flotante, ojos de pez y zonas muertas del depósito en lodos sólido-líquido
Verter polvos como sílice pirogénica y nanocelulosa a través de una boca de hombre abierta atrapa aire y recubre la parte superior del eje. Según la solicitud de patente estadounidense US20230338999A1 sobre sistemas de incorporación de nanocelulosa y resinas, las unidades de alto cizallamiento operan con un caudal de proceso de 7 a 35 m³/hr. Incorporan el polvo por debajo de la superficie del líquido justo en la punta del rotor, logrando la humectación instantánea de cada partícula.
El mismo principio se aplica a los depósitos sólido-líquido viscosos. Los operadores de plantas de ingeniería química informan que las bolas de pulverización fijas dejan zonas de sombra sin limpiar detrás de las espiras anchas de la cinta helicoidal, lo que requiere boquillas CIP rotativas de alto impacto o acoplamientos de eje partido. Las lanzas CIP rotativas automatizadas mejoran la cobertura de pulverización detrás de las espiras de la cinta y reducen la necesidad de limpieza manual entre campañas de producción.
Ingeniería del depósito, juntas de estanqueidad mecánicas, desgasificación bajo vacío y criterios de aceptación ATEX
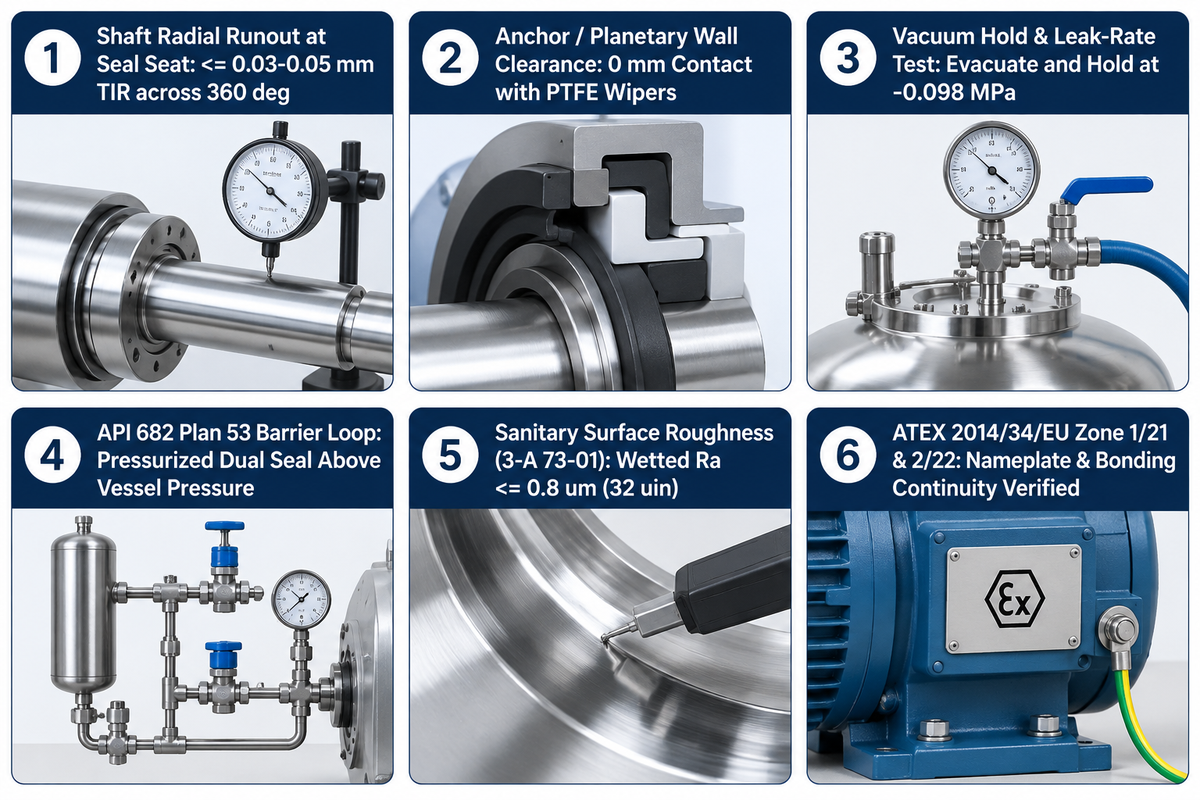
Los reactores presurizados o de vacío pueden utilizar juntas de estanqueidad mecánicas dobles presurizadas según API Standard 682 Arrangement 3 (Plan 53A/B/C) cuando la contención del proceso exija dicha disposición. Combínelas con acabados higiénicos 3-A 73-01 (Ra igual o inferior a 0,8 μm) para líneas sanitarias y motores ATEX Directiva 2014/34/EU Zona 1/21 para atmósferas explosivas.
Un accionamiento de mezcla avanzado falla rápidamente si el depósito de proceso, los rodamientos del eje y el cartucho de la junta de estanqueidad no soportan la dilatación térmica ni las cargas radiales. Los registros de mantenimiento confirman que la mayoría de las paradas imprevistas de agitadores en plantas químicas se deben a un lavado sin presurizar de la junta de estanqueidad y a la excentricidad del eje en la cara de cierre.
La Directiva 2014/34/EU abarca los aparatos y sistemas de protección para uso en atmósferas potencialmente explosivas y define los requisitos esenciales de salud y seguridad para gas en Zona 1/2 y polvo en Zona 21/22.
Juntas de estanqueidad mecánicas simples frente a dobles presurizadas (API Plan 53) y límites de excentricidad del eje
Los agitadores atmosféricos abiertos emplean retenes labiales o juntas de estanqueidad mecánicas simples de giro en seco. Los depósitos de reactor químico presurizados o bajo vacío pueden emplear juntas de estanqueidad mecánicas dobles con fluido barrera presurizado cuando la contención del proceso lo requiera, conforme a los planes de lavado de juntas de API Standard 682 4.ª edición. Según API 682 Arrangement 2 (Plan 52), un fluido tampón no presurizado ventea los vapores fugitivos hacia una antorcha o colector de recuperación. En un sistema de doble junta de estanqueidad presurizada (Arrangement 3, Plan 53A, 53B o 53C), el fluido barrera mantenido por encima de la presión máxima del depósito reduce las fugas de proceso a través del cierre interno.
Clasificaciones de desgasificación bajo vacío, transferencia térmica por camisa, protección de zonas ATEX y listas FAT
En la fabricación de baterías de iones de litio, adhesivos estructurales y pomadas, las microburbujas atrapadas afectan a la rigidez dieléctrica y a la estabilidad de almacenamiento del producto. Operar el depósito bajo un vacío de -0.095 a -0,098 MPa durante la etapa final de plegado a baja velocidad extrae las burbujas de gas arrastradas. Para lodos corrosivos con cloruros, mejorar las camisas húmedas de acero inoxidable 316L a dúplex evita la corrosión bajo tensión.
Al igual que las plantas farmacéuticas, las plantas alimentarias están sujetas a estrictas normas de higiene y requisitos reglamentarios. En febrero y abril de 2026, 3-A Sanitary Standards, Inc. (3-A SSI) publicó actualizaciones de las normas higiénicas 3-A 00-02 y 3-A 73-01 relativas a mezcladores y agitadores sanitarios. En pedidos de mezcladores sanitarios, las superficies de contacto de 316L pulidas hasta un valor Ra de 0,8 μm (32 μin) o más fino pueden especificarse como criterio de aceptación de las superficies húmedas. Los equipos de ingeniería verifican los mezcladores a medida mediante una lista de pruebas de aceptación en fábrica (FAT) antes del envío.
| Punto de inspección FAT | Método de verificación | Criterio de aceptación objetivo |
|---|---|---|
| Excentricidad radial del eje en el asiento de la junta | Reloj comparador durante rotación lenta de 360° | ≤ 0,03–0,05 mm de lectura total del indicador (TIR) |
| Holgura de pared del áncora / planetario | Comprobación con galga de espesores calibrada en el depósito | Holgura metálica estrecha (0 mm de contacto con rascadores de PTFE) |
| Ensayo de mantenimiento de vacío y tasa de fuga | Evacuar el depósito seco hasta -0,098 MPa y aislar | Mantener el vacío a -0,098 MPa según la especificación del depósito |
| Lazo de barrera API 682 Plan 53 | Ensayo de mantenimiento hidrostático y de acumulador de nitrógeno | Presión de barrera mantenida por encima de la presión máxima del depósito |
| Rugosidad superficial sanitaria (3-A 73-01) | Perfilómetro calibrado + cobertura CIP con riboflavina | Ra húmedo ≤ 0,8 μm (32 μin); lavado UV con riboflavina verificado |
| Sistema eléctrico y puesta a tierra ATEX 2014/34/EU | Auditoría de placa de características + medidor de resistencia de enlace | Marcado del equipo para la zona de gas o polvo especificada; continuidad equipotencial según especificación de instalación |
Evaluación de fabricantes de equipos de mezcla industrial, coste total de propiedad y solicitudes de oferta (RFQ) a medida
Evalúe a los proveedores de equipos de mezcla industrial según su capacidad de mecanizado, certificación de gestión de calidad ISO 9001, documentación de conformidad CE aplicable, documentación de depósitos ASME cuando se especifique y capacidad de ensayos en planta piloto. Calcule el coste total de propiedad (TCO) contabilizando la eficiencia energética, los intervalos de mantenimiento de las juntas de estanqueidad, el tiempo de ciclo por lote y el coste de los controles que supervisan y ajustan la velocidad del mezclador, en lugar de considerar únicamente el precio de compra.
Seleccionar el mezclador adecuado exige mirar más allá de la inversión inicial durante la selección del equipo. Un agitador de bajo coste que alarga el ciclo del lote en 30 minutos o sufre fallos frecuentes en la junta de estanqueidad erosiona rápidamente el margen de la planta. La tecnología de mezcla moderna también integra dinámica de fluidos computacional (CFD) y modelado de gemelos digitales, como muestra el estudio de MDPI Micromachines sobre gemelos digitales de mezcladores coaxiales, para predecir la distribución del cizallamiento antes de la fabricación.
Selección de fabricantes con cartera completa en dispersores, mezcladores coaxiales y sistemas planetarios dobles
Un único tipo de impulsor puede no adaptarse a todos los procesos. Trabajar con un fabricante multilínea como Jiangyin IDA Equipment Co., Ltd. Trabajar con un fabricante multilínea como Jiangyin IDA Equipment Co., Ltd. permite a los ingenieros ajustar la arquitectura del mezclador para cubrir un amplio rango de reologías y viscosidades de fluido. IDA suministra dispersores de alta velocidad, mezcladores coaxiales de mariposa, mezcladores de vacío de triple eje, reactores químicos y sistemas de mezclador planetario doble para líquidos de baja viscosidad y pastas de alta viscosidad. Los clientes también pueden consultar la guía de decisión de equipos de IDA para alinear la dispersión previa con la molienda posterior.
Coste total de propiedad (TCO) y datos esenciales que debe incluir en su solicitud de oferta (RFQ) de mezclador
Reducir el coste total de propiedad (TCO) es principalmente responsabilidad del director de planta. Opciones como impulsores de alta eficiencia energética y sistemas de control PLC automatizados proporcionan un control preciso de la mezcla para minimizar la variabilidad y los desechos en procesos posteriores, aunque pueden incrementar el consumo eléctrico de la planta. Los cortes automáticos por receta evitan el sobremezclado y reducen el consumo energético por lote; cuantifique cualquier ahorro respecto a la línea base de la planta.
El precio y el plazo de entrega de un mezclador industrial a medida dependen del volumen del depósito, la aleación en contacto con el producto (acero inoxidable 304, 316L o dúplex), la clasificación de vacío y la certificación ATEX del motor. Las cifras presupuestarias finales requerirán una solicitud de oferta (RFQ) basada en la curva de viscosidad del cliente y la calidad objetivo del producto final. Los seis parámetros son:
- Reología y perfil de viscosidad: Rango operativo de viscosidad (cP) y comportamiento no newtoniano.
- Composición de fases y carga de sólidos: Peso específico del líquido y densidad aparente del polvo, porcentaje en peso de sólidos y tamaño de partícula objetivo.
- Volúmenes de lote de trabajo (litros/galones), volúmenes mínimos de operación y tiempos de ciclo o caudales de proceso objetivo (m3/hr) siguen siendo una prioridad clave para los fabricantes a fin de garantizar la uniformidad del producto.
- Presión del depósito, vacío y servicio térmico: incluyen presión interna (bar), clasificación de vacío (-0.095 a -0,098 MPa), fluido de camisa de calefacción o refrigeración y rango de temperatura (°C).
- Metalurgia húmeda y acabado sanitario: acero inoxidable 304, 316L o dúplex, pulido interior (Ra ≤ 0,8 µm según 3-A 73-01) y requisitos de lanzas de pulverización CIP.
- Suministros de planta y clasificación de zona peligrosa: tensión/frecuencia de planta, certificación de motor ATEX Zona 1/21 o Clase I Div 1 e interfaces PLC/SCADA.
Preguntas frecuentes sobre la mezcla industrial
¿Qué es un mezclador industrial y cómo funciona el proceso de mezcla?
Un mezclador industrial es una máquina motorizada que utiliza impulsores rotativos, cabezales rotor-estator de alto cizallamiento o palas planetarias para mezclar líquidos (suspender sólidos) o amasar pastas densas. En los procesos de mezcla industrial, el motor de accionamiento proporciona el par motor del eje que genera flujo axial para la renovación del depósito, y las palas crean gradientes de velocidad y fuerzas de cizallamiento que disgregarán las partículas.
¿Cuáles son los tres tipos principales de mezcladores industriales?
Los tipos principales de mezcladores industriales son los agitadores de depósito turbulentos, los dispersores de alto cizallamiento y las amasadoras laminares de desplazamiento positivo. Los agitadores turbulentos utilizan hidroalas axiales, hélices o turbinas de palas inclinadas para líquidos de 1 a 10.000 cP. Los dispersores Cowles de alto cizallamiento y sistemas rotor-estator operan a 18–25 m/s y manejan viscosidades de hasta 50.000 cP, mientras que los mezcladores coaxiales y planetarios dobles procesan pastas de 50.000 a 1.000.000+ cP.
¿Qué tipo de equipo se utiliza para incorporar polvos en líquidos de alta viscosidad?
Para la incorporación de polvos en alta viscosidad, la inducción de polvo bajo vacío puede alimentar un depósito por lotes. Charles Ross informa que los procesadores rotor-estator en línea alimentados por bomba pueden procesar hasta 200.000 cP. Para lotes más densos, los mezcladores de vacío coaxiales de triple eje cubren lotes de hasta 500.000 cP, mientras que los mezcladores planetarios dobles de vacío procesan pastas de hasta 1.000.000 cP y superiores. Estos mezcladores especializados introducen los polvos por debajo del nivel del líquido para eliminar el polvo flotante, las zonas muertas y los ojos de pez hidratados.
¿Cómo se comparan los agitadores con los mezcladores estáticos y los mezcladores rotor-estator en línea?
Los agitadores utilizan ejes montados en el depósito para el mantenimiento flexible de lotes y reacciones químicas. En sistemas con fluidos miscibles, los mezcladores estáticos emplean elementos internos de tubería para la mezcla en línea de bajo consumo energético. Un mezclador rotor-estator en línea cizalla el material que atraviesa su holgura de trabajo de 0.15 a 1,0 mm, y el lazo de recirculación proporciona de 5 a 10 pasadas para reducir el tamaño de partícula o de gota.
¿Qué papel desempeñan el tamaño del lote, la viscosidad y la velocidad de cizallamiento al solicitar presupuesto para un mezclador a medida?
El tamaño del lote determina la geometría del depósito y la relación de diámetros del impulsor (D/T = 0,20–0,60 para turbinas; 0,90–0,98 para áncoras y palas planetarias). La viscosidad determina el número de Reynolds y si se requiere bombeo turbulento o amasado planetario laminar. La velocidad de cizallamiento define la velocidad periférica necesaria (0.5 a 25 m/s) y la potencia específica (0.1 a 5,0 kW/m³) para evitar la sobrecarga del motor.
¿Necesita soporte de ingeniería para su próximo sistema de mezcla industrial?
Jiangyin IDA Equipment Co., Ltd. diseña y fabrica mezcladores coaxiales de mariposa de alta velocidad, mezcladores de vacío de triple eje y sistemas planetarios dobles para líquidos de baja viscosidad y formulaciones en pasta de alta viscosidad. Contacte con el equipo de ingeniería de procesos de IDA Equipment indicando su curva de viscosidad y volumen de lote para obtener una configuración a medida y un ensayo en planta piloto.
Referencias y fuentes
- ChE 344: Mezcla en reactores químicos, clasificación de impulsores Departamento de Ingeniería Química de University of Michigan.
- Resolución de problemas difíciles de mezcla (Chemical Engineering Progress) American Institute of Chemical Engineers (AIChE).
- Efectos del número de Reynolds y del diámetro del impulsor sobre las inestabilidades en depósitos agitados AIChE Journal (Wiley).
- Efecto del tipo y número de impulsores y del nivel de líquido sobre el tiempo de mezcla turbulenta Tesis de posgrado de University of Dayton.
- Consumo de potencia e intensidad de mezcla en depósitos agitados Revista revisada por pares MDPI Energies.
- Un gemelo digital del mezclador de laminación coaxial para el diseño sistemático de procesos Revista revisada por pares MDPI Micromachines.
- “¿Qué es una buena mezcla? Patrones de flujo, deflectores y selección de impulsores” de Chemical Engineering Magazine
- Actualizaciones de las normas sanitarias 3-A 00-02 y 73-01 para agitadores y mezcladores de cizallamiento higiénicos (2026) — 3-A Sanitary Standards, Inc.
- “Equipos para atmósferas explosivas (Normas armonizadas de la Directiva ATEX 2014/34/EU)” de European Commission.
- “Patente de Estados Unidos US6000840A: Rotores y estatores para mezcladores y emulsionadores” de United States Patent and Trademark Office (Google Patents).
- “Solicitud de patente de Estados Unidos US20150224460A1: Aparato de mezcla planetaria distribuida” de United States Patent and Trademark Office (Google Patents).
- “Solicitud de patente de Estados Unidos US20230338999A1: Sistemas de incorporación sólido-líquido de alto cizallamiento” de United States Patent and Trademark Office (Google Patents).