Póngase en contacto con IDA
Reactor por lotes frente a reactor continuo: guía práctica para elegir

La elección entre un reactor por lotes y uno continuo se refiere al modo de operación: ciclos de producción independientes o flujo constante de alimentación y producto. Ningún modo es siempre mejor; en la práctica, conviene elegir el que ofrezca la solución más fiable para las necesidades de producción. Un reactor por lotes procesa cargas en ciclos separados de carga, reacción y descarga, mientras que un reactor continuo recibe alimentación y evacua producto durante su funcionamiento. El modo por lotes suele adaptarse a recetas variables y lotes diferenciados; la producción continua puede ser adecuada para campañas largas y estables.
En la mayoría de las plantas, elegir el reactor adecuado significa seleccionar el modo que permita obtener un producto aceptable conforme al calendario real de operación. Por eso, al comparar ingeniería química por lotes y de flujo continuo, hay que tener en cuenta la carga, el calentamiento, la refrigeración, la toma de muestras, la limpieza, los cambios de producto, la puesta en marcha, la parada, las perturbaciones y la planificación de las operaciones posteriores. La diferencia entre la producción por lotes y la química de flujo influye en la planificación de estos procesos químicos. El objetivo de este documento es convertir esas operaciones en una decisión sobre el modo de producción, sin repetir el contenido de la guía general sobre reactores químicos del sitio ni ofrecer un diseño mecánico detallado.
Reactores por lotes y continuos: límites del proceso productivo
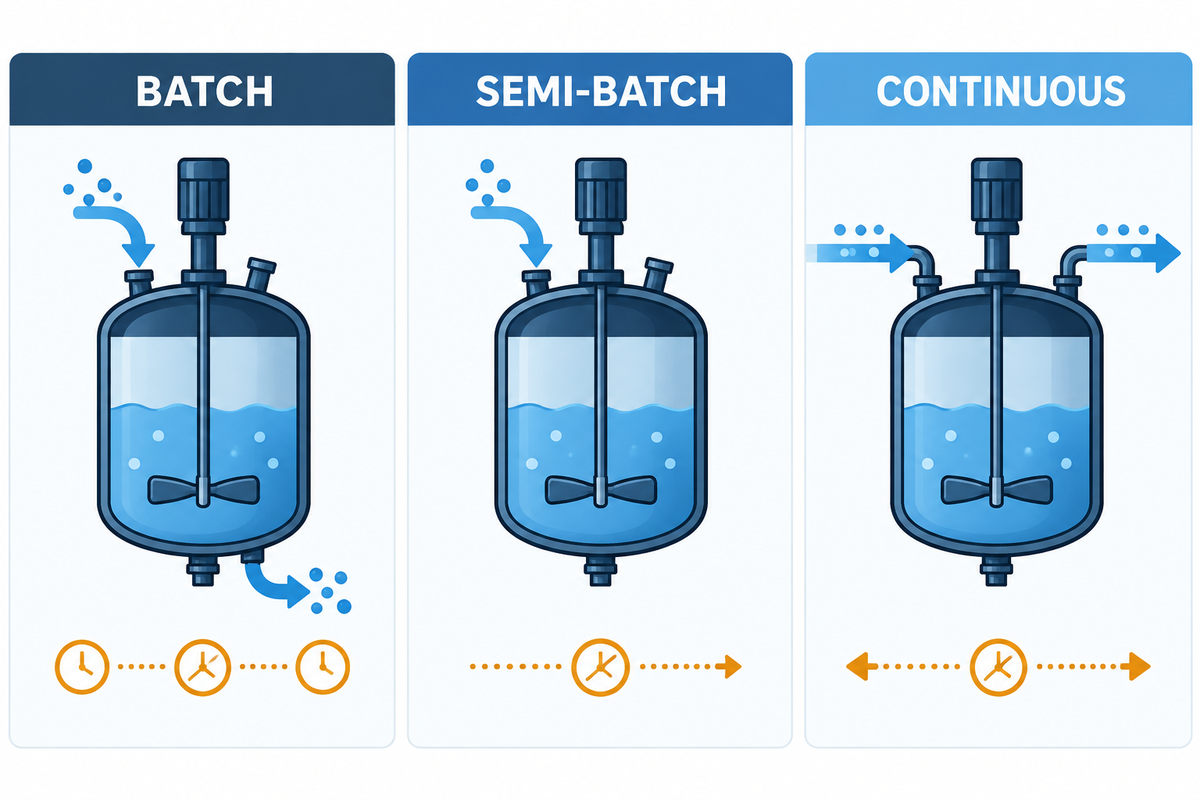
¿Cuál es la diferencia práctica entre un reactor por lotes y uno continuo durante la producción real?
En el funcionamiento por lotes, el material del depósito avanza conjuntamente en el tiempo, y la composición y la temperatura pueden variar a lo largo del ciclo. En el funcionamiento continuo, entra alimentación y sale producto mientras el reactor está en marcha, por lo que el diseño se evalúa según el caudal, el comportamiento del tiempo de residencia, la estabilidad del control y el intervalo de operación.
El proceso se diseña en función del caudal, el comportamiento del tiempo de residencia, la estabilidad del control y un intervalo de operación aceptable. La puesta en marcha y la parada son estados de operación distintos, no notas al pie. La guía ICH Q13 de la FDA también considera la distribución de tiempos de residencia, la puesta en marcha, la parada, las perturbaciones y el desvío de material como aspectos relacionados del control de la fabricación continua.
| Modo | Límite del material | Base temporal | Unidad de planificación habitual |
|---|---|---|---|
| Por lotes | Se carga y descarga como un lote | Duración total del ciclo | Lotes por turno o año |
| Semicontinuo | Se añaden o retiran una o varias corrientes durante un lote | Receta más adición controlada | Lotes con un perfil de alimentación |
| Continuo | Flujo de alimentación y producto durante la operación | Tiempo de residencia y tiempo en marcha | Masa o volumen por hora |
Estos modos de operación describen cómo funciona un proceso, no cómo se diseña el equipo. Aún quedan muchos aspectos por definir en la ingeniería.
No considere que continuo equivale a un único diseño de reactor
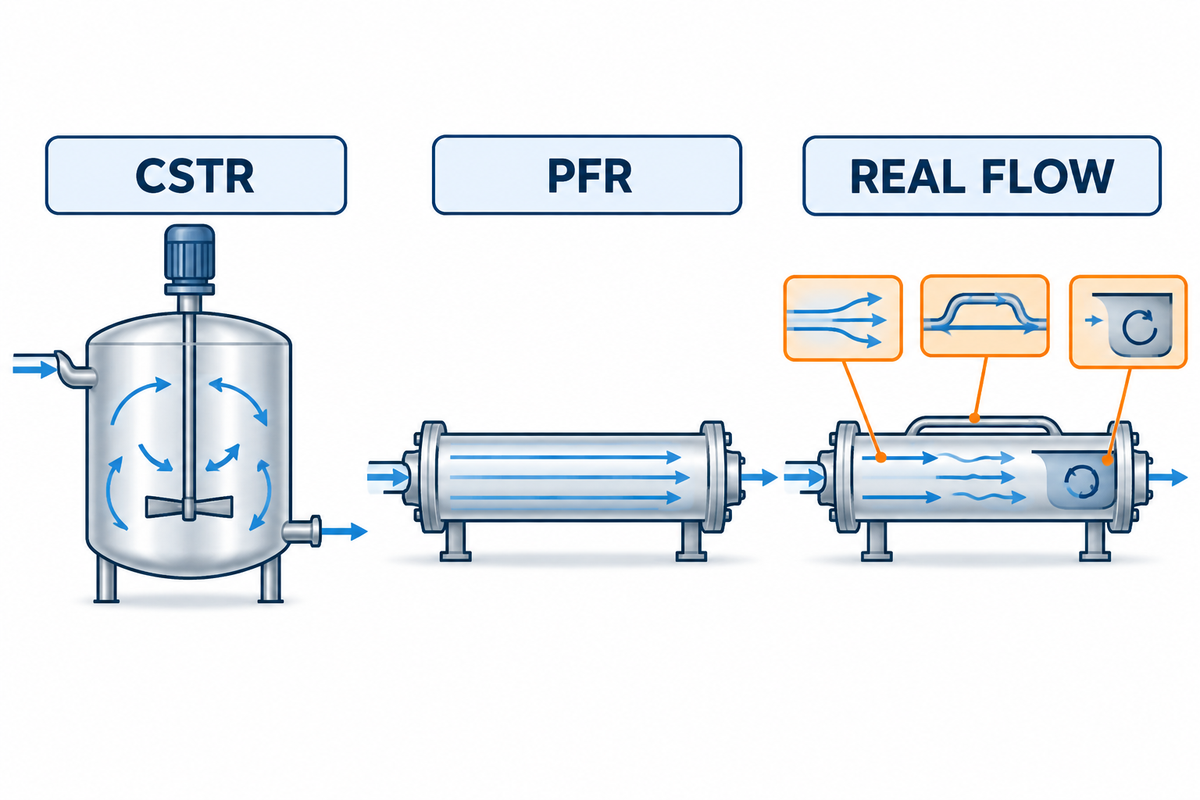
Un reactor continuo de tanque agitado (CSTR) y un reactor de flujo pistón (PFR) presentan distintos comportamientos de mezcla y tiempos de residencia. Por lo general, se modela el CSTR como un reactor perfectamente mezclado, de modo que su salida tiene la misma composición que el contenido del depósito. En el modelo de un PFR ideal, el flujo avanza a lo largo del eje del reactor sin mezcla inversa. Los equipos reales se apartan de ambos modelos por fenómenos de dispersión, derivación del flujo, zonas muertas, recirculación y mezcla deficiente. La referencia de ingeniería de reacciones de University of Michigan describe los modelos ideales por lotes, CSTR y de flujo pistón, que permiten detectar esas desviaciones.
Por eso, «reactor por lotes frente a CSTR» y «CSTR frente a reactor por lotes» son cuestiones de diseño y operación más acotadas que la comparación general entre funcionamiento por lotes y continuo. Un CSTR puede ser la opción pertinente cuando el proceso requiere una reacción en fase líquida con agitación, mientras que para otro proceso puede ser preferible un sistema tubular o por etapas. No atribuya a todo el funcionamiento continuo una ventaja propia de una configuración concreta.
Compare la producción efectiva, no la capacidad nominal
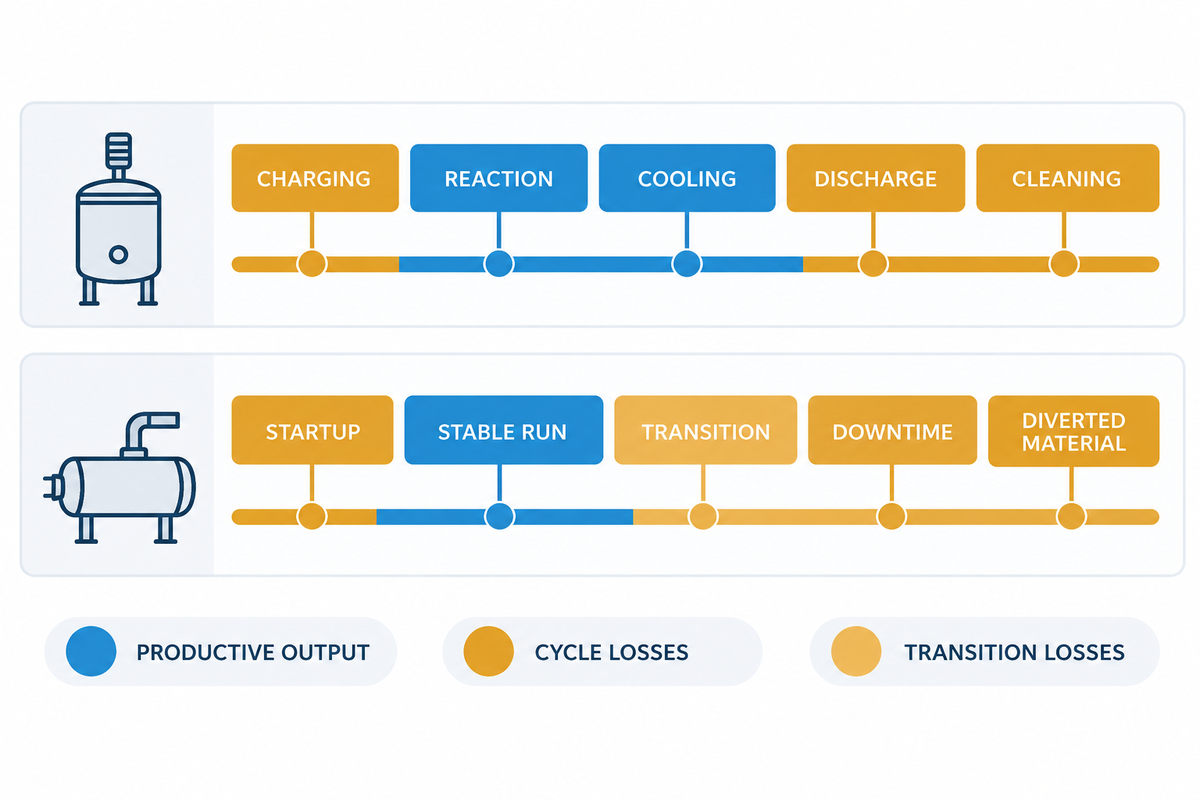
¿Cómo se deben comparar el caudal de producción, el tiempo de residencia, la evacuación de calor, la limpieza, los cambios de producto y las pérdidas por producto fuera de especificación?
Para empezar, hay dos expresiones claras. Son ecuaciones de evaluación preliminar, no un modelo económico definitivo. La aplicación de ICH Q13 por parte de la FDA también muestra por qué el cálculo de la producción continua debe tener en cuenta la puesta en marcha, la parada, las perturbaciones y el material desviado, en lugar de basarse únicamente en el caudal en estado estacionario.
Producción efectiva por lotes = masa aceptable por lote X lotes completados por periodo.
Producción efectiva continua = caudal de producción aceptable X tiempo programado X fracción de tiempo en marcha.
En el modo por lotes, el número de lotes completados por periodo depende del ciclo completo: carga, calentamiento, reacción, mantenimiento, enfriamiento, toma de muestras, descarga, limpieza, inspección y espera de recursos compartidos. En el funcionamiento continuo, la fracción de tiempo en marcha debe descontar las paradas planificadas y no planificadas. La producción aceptable también debe excluir el material de puesta en marcha, parada, cambio de producto y perturbaciones que no pueda pasar a la siguiente etapa.
| Factor de decisión | Pregunta para el modo por lotes | Pregunta para el modo continuo |
|---|---|---|
| Demanda | ¿Cuántos lotes completos se necesitan? | ¿Es la campaña lo bastante larga para justificar la puesta en marcha y la parada? |
| Tiempo de residencia | ¿Qué perfil temporal proporciona la conversión y selectividad requeridas? | ¿Qué distribución puede mantener el sistema, más allá del tiempo medio? |
| Evacuación de calor | ¿Puede la refrigeración responder a la carga máxima transitoria? | ¿Se mantiene una evacuación de calor adecuada en todo el intervalo de caudal y regulación? |
| Limpieza | ¿Con qué frecuencia y durante cuánto tiempo hay que limpiar entre lotes o productos? | ¿Puede mantenerse la campaña antes de que la acumulación de residuos o la limpieza obliguen a parar? |
| Pérdidas de calidad | ¿Cuál es la tasa de rechazo o reprocesado por lote? | ¿Cuánto material de transición se desvía durante los estados no estacionarios? |
| Mano de obra | ¿Qué tareas manuales de preparación de recetas y manipulación de materiales se repiten en cada ciclo? | ¿Qué tareas de supervisión e intervención se mantienen durante una operación prolongada? |
| Inventario | ¿Cuánto material se destina a un lote? | ¿Cuánto material en reacción y en proceso queda retenido en el sistema? |
| Reducción de caudal | ¿Puede un lote más pequeño mantener la mezcla y la transferencia de calor? | ¿Puede el proceso continuo mantener la calidad con el caudal mínimo? |
| Integración | ¿Dónde se necesita almacenamiento intermedio? | ¿Pueden las unidades anteriores y posteriores aceptar un flujo constante? |
Los sistemas continuos pueden producir más que los discontinuos durante campañas estables. Sin embargo, la comparación cambia si las campañas son cortas, los cambios de producto frecuentes o la acumulación de residuos reduce la disponibilidad. Un proceso por lotes puede perder tiempo en cada ciclo y, aun así, evitar una larga transición entre productos. Los sistemas continuos conllevan muchos costes, y la demanda y el rendimiento suelen determinar el punto de equilibrio. No hay un punto de equilibrio universal: el volumen y la escala de producción, la demanda real, el rendimiento, la mano de obra, la limpieza, los servicios auxiliares, el inventario y el tiempo de inactividad determinan tanto la eficiencia del proceso como la eficiencia de producción. Las ventajas y desventajas pesan más que una comparación de capacidades nominales.
Aplique el filtro de selección del modo de producción
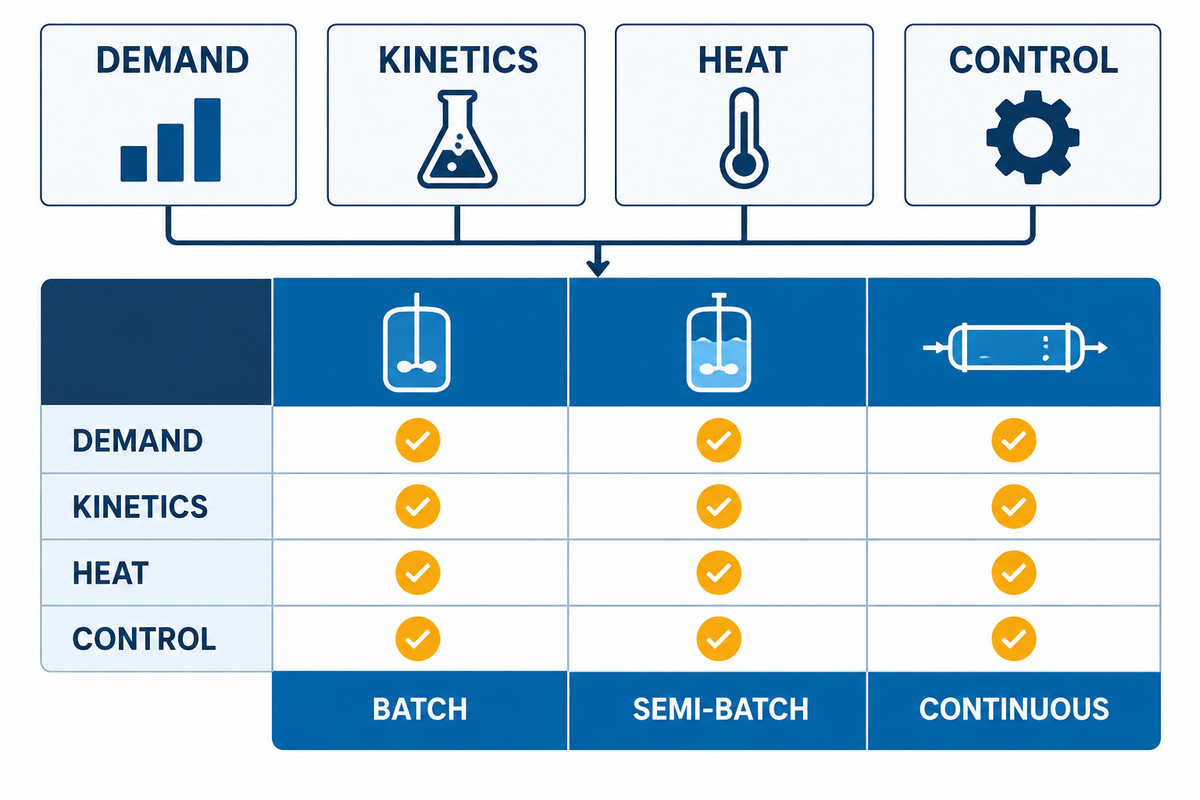
¿Qué condiciones del proceso deberían llevar a un ingeniero a elegir un reactor por lotes, semicontinuo o continuo?
Aplique los siete filtros siguientes en orden. Los modelos de reactores de University of Michigan ofrecen el punto de partida idealizado; cada filtro de los que siguen comprueba si las condiciones reales de producción se ajustan a ese modelo. Una respuesta poco favorable en un filtro inicial es motivo para poner a prueba la hipótesis, no para imponer una tecnología preferida.
- Demanda y duración de la campaña: las campañas largas y estables y la demanda continua refuerzan el argumento a favor del modo continuo. La flexibilidad para mantener una producción por debajo de la demanda continua favorece el modo por lotes.
- Variedad de productos: los cambios frecuentes de receta, color, grado o lote específico para un cliente aumentan la carga de trabajo de las transiciones y la limpieza.
- Cinética e historial de concentración: compare la conversión, la selectividad, los cambios de concentración, la adición controlada y la distribución de tiempos de residencia con los mismos criterios de calidad del producto.
- Liberación de calor e inventario de reactivos: compare la tasa máxima de generación de calor, la superficie de transferencia térmica, la respuesta del refrigerante, la estrategia de enclavamiento de la alimentación y la cantidad de material en reacción.
- Confirme que las alimentaciones se puedan bombear, que los sólidos no se sedimenten ni obstruyan el flujo y que el sistema de mezcla propuesto pueda manejar la reología prevista. Evalúe también la reología prevista en relación con la mezcla esperada.
- Control, regulación y perturbaciones. Defina los intervalos de caudal, temperatura y presión del proceso, nivel, caudal de gas cuando corresponda y composición que permitan mantener un producto aceptable durante el tiempo de reacción requerido. Incluya los efectos del retardo de los sensores y la recuperación tras una perturbación.
- Continuidad de planta. Determine si el suministro de las operaciones anteriores y la separación de las posteriores pueden admitir un flujo constante. Puede ser necesario instalar depósitos intermedios para las operaciones circundantes que funcionen por lotes.
El modo semicontinuo permite salir de una falsa disyuntiva. Dosificar un reactivo puede limitar su concentración instantánea y moderar la velocidad de liberación de calor. El material de ingeniería de reacciones de University of Michigan señala específicamente que controlar el caudal de alimentación ofrece una ventaja para regular la temperatura. Aun así, se necesitan calorimetría, cinética y análisis de alivio específicos para la reacción; un perfil de alimentación no sustituye una base de seguridad.
Varios tipos de sistemas de reactor pueden satisfacer la misma necesidad en cuanto al modo de operación. Las condiciones de reacción, la transferencia de calor y masa, el tiempo de mezcla, la superficie de transferencia térmica y las concentraciones de reactivos y productos determinan si un depósito agitado, una serie de reactores tubulares u otro tipo de reactor puede optimizar el modo elegido. Estas ventajas e inconvenientes se aprecian especialmente en la producción de productos químicos finos, donde puede haber una gran variedad de productos y una elevada carga de limpieza.
Cuente la limpieza, los cambios de producto y el material de transición
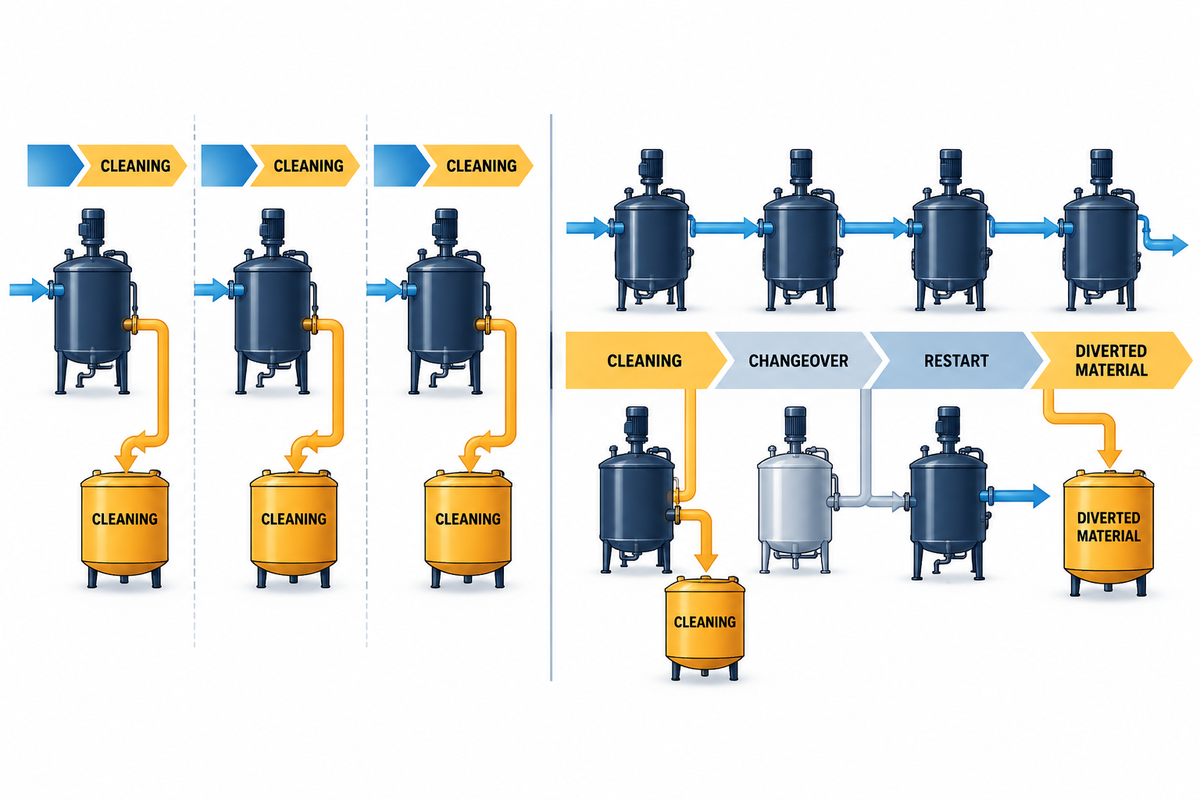
La limpieza genera pérdidas en ambos modos de operación, aunque con límites distintos. Una planta por lotes puede limpiar entre lotes, familias de productos o campañas. Una planta continua puede prolongar el intervalo entre limpiezas, pero una parada puede exigir vaciar, enjuagar, verificar, volver a poner en marcha y desviar material hasta que las variables del sistema vuelvan a estar dentro de sus límites.
Utilice un mismo periodo de cálculo. Por ejemplo, compare un mes o una campaña completa de producto. Registre las horas productivas, de limpieza, de cambio de producto y de espera, las cantidades de puesta en marcha y parada, la producción rechazada y el reprocesado. No compare un ciclo por lotes que incluya la limpieza con un caudal horario continuo que presuponga una disponibilidad perfecta.
Los cambios de grado requieren balances de materia propios. La cantidad depende del volumen retenido en el sistema, el comportamiento del tiempo de residencia, la estrategia de control, el retraso en la toma de muestras y la segregación posterior.
El perfil de empresa de IDA ofrece información sobre el fabricante, y sus artículos sobre reactores y equipos de proceso tratan otros temas de ingeniería de procesos, sin cambiar el enfoque de esta guía en los modos de operación.
Evalúe el intervalo de operación, no solo el estado estacionario
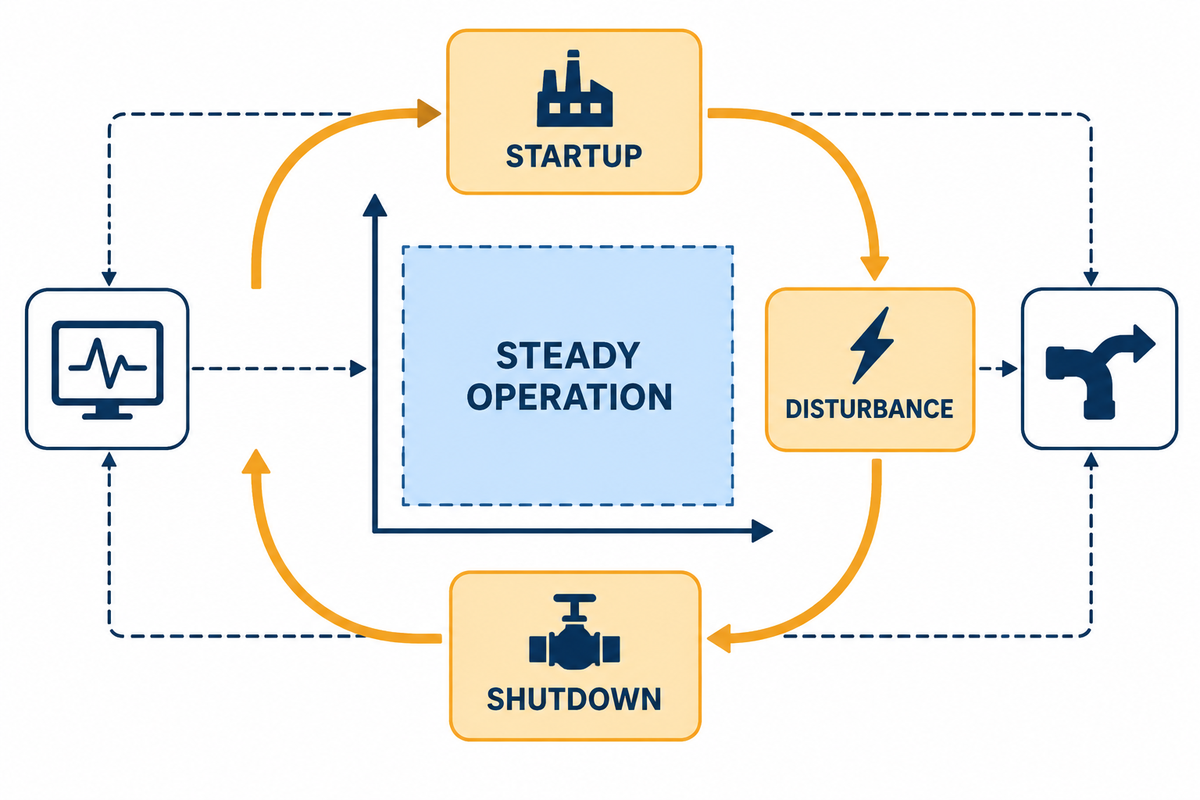
Un estudio en estado estacionario solo muestra una parte del funcionamiento continuo. Las directrices de AIChE consideran la puesta en marcha, la operación normal, la parada normal, la operación de emergencia, los cambios de producto, la limpieza y el mantenimiento como modos distintos que requieren procedimientos. La guía ICH Q13 de la FDA sobre fabricación continua también vincula la comprensión del tiempo de residencia con la gestión de perturbaciones y el desvío de material.
Por tanto, un plan de cualificación debería evaluar:
- La secuencia de operaciones durante la puesta en marcha y el momento en que el producto cumple los criterios de aceptación;
- La cantidad de producto normal de parada y/o de material desviado;
- los caudales mínimos y máximos sostenibles;
- la variabilidad de la composición y temperatura de la alimentación;
- el fallo, la deriva y el retraso de los sensores, así como la respuesta del circuito de control;
- la acumulación de residuos, el aumento de la pérdida de carga, las derivaciones del flujo o la formación de zonas muertas;
- la recuperación tras una parada breve o una perturbación del proceso.
El tiempo de residencia no equivale a la calidad de mezcla. Un estudio de un depósito agitado publicado en una revista revisada por pares indicó que, con caudales más altos, la mezcla medida podía desviarse considerablemente del caso ideal de CSTR. Conviene realizar ensayos representativos con trazadores, de mezcla y de transferencia de calor cuando la calidad del producto dependa de esas hipótesis.
Considere la gama de equipos disponible para obtener una perspectiva más amplia, en particular la publicada por IDA en su lista de equipos de proceso; la configuración del equipo depende del intervalo de operación.
Prepare una ficha de datos para elegir el modo antes de pedir presupuestos
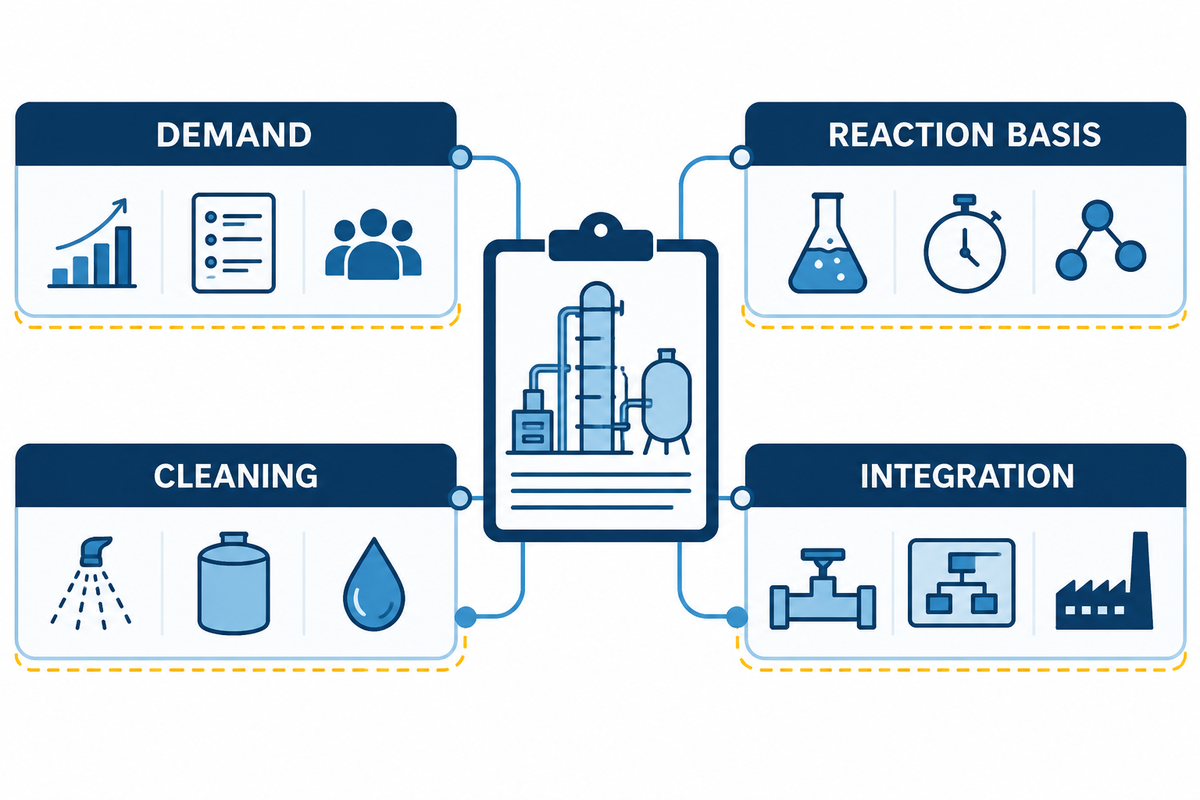
¿Qué datos de producción y del proceso debería enviar a un proveedor de reactores antes de pedirle una recomendación?
Establezca la misma base para todos los modos candidatos, definiendo el producto deseado, los parámetros del proceso y los límites generales del proceso. La guía ICH Q13 de la FDA ilustra el valor de documentar las hipótesis sobre tiempo de residencia, control, perturbaciones y destino del material antes de configurar el equipo. Como mínimo, incluya información sobre:
- la demanda anual y máxima, los días y turnos de operación y la duración prevista de las campañas;
- el número de productos o grados y la frecuencia prevista de los cambios de producto;
- el tamaño del lote o la producción horaria requerida, la base de rendimiento y las pérdidas;
- el esquema de reacción, la cinética y el tiempo de residencia requerido;
- la variabilidad de la alimentación, las fases, la viscosidad, los sólidos y la acumulación de residuos;
- los datos de liberación de calor, los límites de temperatura, las condiciones de presión y los servicios auxiliares;
- el método de limpieza, el criterio de limpieza, los residuos incompatibles y las limitaciones de la campaña;
- la regulación necesaria, las variables de control, el retraso en la toma de muestras y el destino del producto fuera de especificación;
- la disponibilidad de alimentación aguas arriba y la continuidad o capacidad de almacenamiento intermedio aguas abajo.
Este ejercicio sirve para elegir un modo, no para elaborar una especificación mecánica completa. Una vez definido el modo de operación, las condiciones completas del servicio deben incluir los materiales en contacto con el producto, el diseño para presión y temperatura, la agitación, los cierres mecánicos, las boquillas, la instrumentación, el cumplimiento normativo, la documentación y la integración en planta.
Deje la decisión en manos de la configuración del equipo
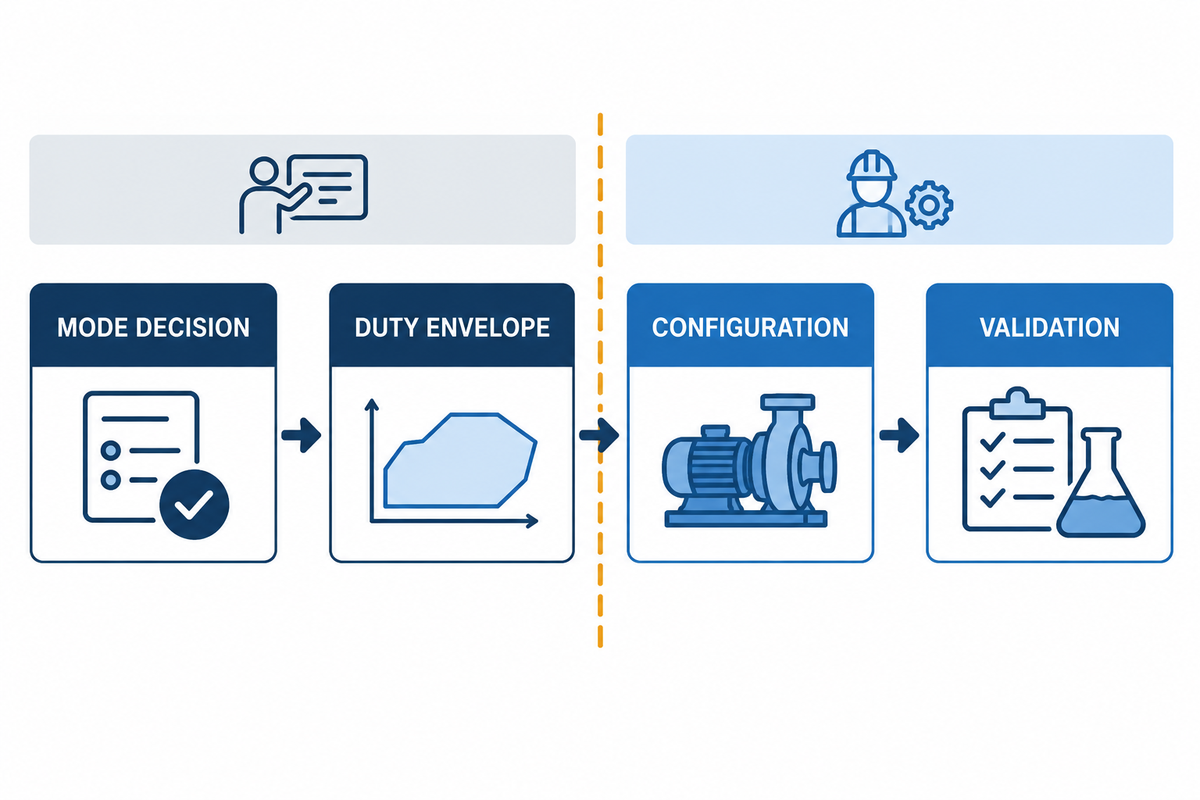
¿Quién puede configurar un reactor químico cuando ya he definido el modo de operación?
El responsable del proceso o el ingeniero de reacciones debería definir la química, el intervalo cinético, la liberación de calor, las fases, los límites de calidad y la base de producción. A partir de ahí, los proveedores de equipos definen la geometría del depósito, la agitación, las superficies de transferencia de calor, los materiales de construcción, los límites de presión, las boquillas y la fabricación. A continuación, los especialistas en control e integración de planta se encargan de la automatización, los servicios auxiliares, la alimentación, la manipulación posterior y los sistemas de protección.
Si ya dispone de la base de operación, puede consultar configuraciones personalizadas de reactores químicos de IDA Equipment. Adjunte el registro de la decisión a su consulta para que la recomendación de un sistema por lotes, semicontinuo o continuo pueda comprobarse con las mismas hipótesis.
Preguntas frecuentes
¿Cuál es la principal diferencia entre un reactor por lotes y uno continuo?
Un reactor por lotes es un equipo que procesa una carga según una receta determinada y durante un periodo concreto, y después la descarga. En cambio, un reactor continuo, u otro equipo similar, recibe alimentación y evacua producto. La comparación práctica debe incluir el ciclo completo de los sistemas por lotes, incluida la producción en lotes pequeños, y las pérdidas del sistema continuo durante la puesta en marcha, la parada, las transiciones y los tiempos de inactividad.
¿Un CSTR es siempre un reactor continuo?
CSTR son las siglas en inglés de reactor continuo de tanque agitado. Por tanto, en el modelo ideal de CSTR en modo continuo se alimenta y extrae material de forma continua y se produce una mezcla completa. La diferencia entre el funcionamiento de un CSTR y el de un sistema por lotes radica en el límite del material, no solo en la forma del depósito. Sin embargo, un depósito agitado también puede funcionar por lotes o en modo semicontinuo. «Depósito agitado» describe una configuración; por lotes, semicontinuo y continuo describen cómo atraviesan los materiales los límites del proceso durante la producción.
¿Cuándo es preferible el modo semicontinuo al funcionamiento por lotes o continuo?
Conviene considerar el modo semicontinuo cuando las adiciones hacen que el momento de incorporación de las variables del proceso sea relevante. Dosificar un reactivo puede moderar su concentración, la velocidad de liberación de calor, la generación de gas o las reacciones secundarias, a la vez que se mantiene un lote diferenciado. También puede adaptarse a procesos con disponibilidad limitada de alimentación. Para elegirlo, siguen siendo necesarios la calorimetría, la cinética, la mezcla, el análisis de fallos de alimentación y una estrategia adecuada de alivio y enclavamiento.
¿El funcionamiento continuo siempre cuesta menos?
Un sistema continuo puede aumentar la producción efectiva durante periodos de producción prolongados, pero los costes de operación, la inversión, la automatización, el desarrollo, la limpieza, el mantenimiento, el material de transición y los tiempos de inactividad pueden cambiar el resultado. Los reactores por lotes suelen utilizarse cuando la flexibilidad es importante, y se adaptan bien a ciertos programas de producción a pequeña escala. Compare los modos en el mismo horizonte de producción y con la misma base de rendimiento y calidad. Las campañas cortas o los cambios frecuentes de producto pueden anular la ventaja de un mayor caudal horario.
¿Qué información debería enviar antes de pedir una recomendación de reactor?
Envíe los datos de demanda y duración de las campañas, la variedad de productos, los requisitos de reacción y tiempo de residencia, la información sobre liberación de calor, las fases y propiedades físicas, las necesidades de limpieza y control de la acumulación de residuos, los intervalos de control, las pérdidas aceptables, los servicios auxiliares y las limitaciones de las operaciones anteriores y posteriores. Así, el proveedor podrá determinar qué pruebas hacen falta antes de convertir la base del proceso en una configuración mecánica.
Referencias y fuentes
- University of Michigan, reactores industriales
- AIChE – Información de seguridad de procesos para la evaluación de peligros de reactividad
- FDA, guía ICH Q13 sobre fabricación continua
- Industrial & Engineering Chemistry Research – Tiempo de mezcla y distribución de tiempos de residencia en mezclas continuas
- ICH, directrices de calidad y estado de implementación de Q13
Entradas relacionadas
Tendencia ahora